Fresado de un cubo en forma de varilla
apego de superficies de soporte, círculo de perforación, agujero y surcos a la misma cadena de referencia.
Recibiendo ScreeningPreparación de archivosUna serie de cuatro operaciones
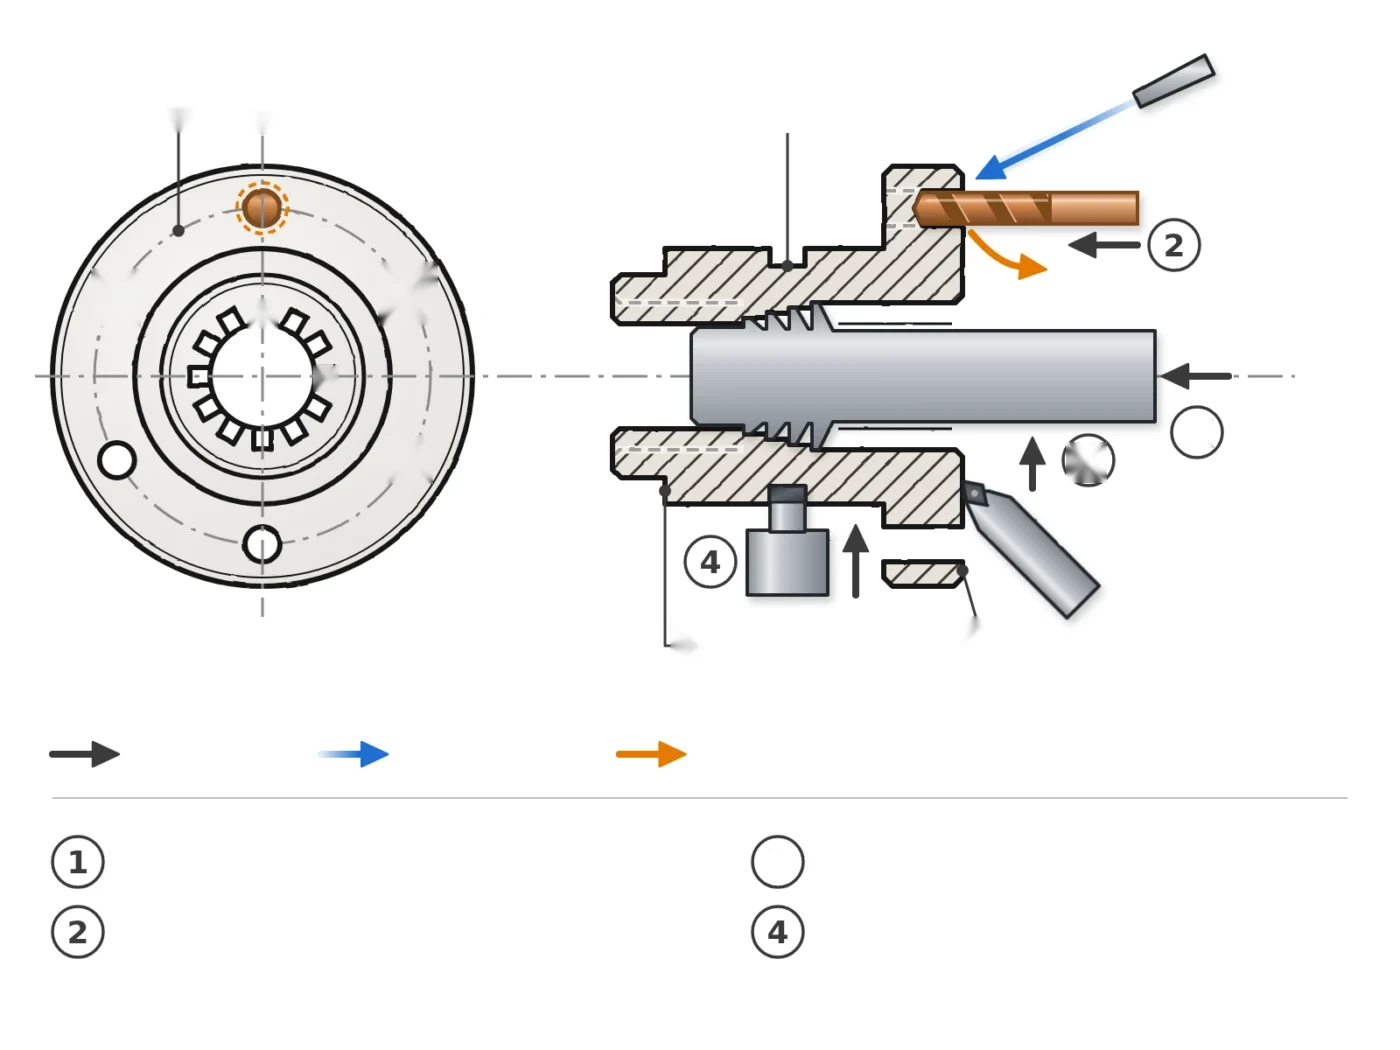
Difusión de superficies de soporte
Cree la cara y los diámetros utilizados para posicionamiento y las cubiertas posteriores.
Equipo de rodaje exteriorPerforación del círculo del agujero
Construir el patrón del eje funcional y la posición de control, diámetro y salida de cada agujero.
Taladros de carburo estándarLa picazón de los surcos
Definir estándar, número de dientes, perfil, clase y referencia de flanco antes de calificar el proceso.
Estudio de aplicaciones HCFresado of the groove
Conectar ancho, profundidad y posición a la superficie de soporte y eje central.
Herramientas de cuelloTres relaciones funcionales para preservar
Axle y soporte facial
El ritmo axial y radial depende de las referencias generadas durante la rotación y la deformación durante el endurecimiento.
Tracción y perforación
El perfil de transmisión se situará en el eje funcional con la limpieza o el contacto definidos por el plano.
Circuito de perforación
La posición real de los agujeros debe construirse desde el eje controlado y no desde un contorno áspero no referenciado.
Los datos necesarios para la selección
Aplicar nivel de diseño, referencias funcionales y datos de transmisión.
| Punto que debe especificarse | Información necesaria |
|---|---|
| Material | Calidad de acero, dureza, estado del material en bruto y tratamiento térmico esperado. |
| Referencias | eje, superficie de contacto, superficies superiores y orden de trabajo deseado. |
| Canales | Estándar, número de dientes, módulo o no, clase, flanco de referencia y longitud útil. |
| Taladrado | Número de agujeros, diámetro del círculo, diámetro, profundidad y tolerancia posicional. |
| Lluvia | Posición, ancho, profundidad, radiación y calidad de superficie. |
| Producción | Máquina, montaje, refrigeración, cantidad, control y defecto actualmente observado. |
Validación de la gama de máquinas
Referencias de control
Medir la frecuencia facial y aburrida en cada marco de tiempo para rastrear la acumulación de errores.
Calificar el perfil de la barra
Utilice el método de medición o medidor y luego controla la centralización, el juego y la pista de contacto.
Compruebe el patrón de montaje
Compruebe la posición, diámetro y rubor real de los agujeros relativos al eje funcional del centro.
Límite de preselección
El diagrama ilustra un posible área y no representa una parte del cliente o un resultado garantizado. La producción de ranuras requiere un examen especial del perfil y las capacidades de la máquina.
Cuestiones técnicas
¿Qué superficie debe ser hecha primero?
La primera operación proporcionará una referencia estable para el eje y la superficie, teniendo en cuenta la forma del material en bruto y el soporte disponible.
¿Podemos colocar los agujeros del exterior?
Sólo si este diámetro es una referencia funcional controlada. De lo contrario, el círculo de perforación debe proceder del eje definido por el plano.
¿Qué proceso para elegir los surcos?
El proceso depende de la capacidad de perfil, longitud, cantidad, mecanizado y máquina. El diagrama presenta la respuesta como una posibilidad, no un requisito universal.
Preparación de la selección de herramientas
Transferir el plano, el material, las referencias y los datos de inundación.
Datos de referencia del departamento de ingeniería de HC.