Brocas de metal duro integral para CNC: selección y cotización
Seleccione su broca según el material, el diámetro, la profundidad útil y la refrigeración. Compare las series HC 3×D, 5×D y 8×D, revise los problemas de mecanizado y envíe su aplicación para solicitar una propuesta estándar o especial.
¿Qué broca elegir según el material de la pieza?
Una broca de metal duro integral, también llamada broca de carburo sólido, debe seleccionarse junto con el material, el agujero y la máquina. Indique la designación de la aleación y su estado: «acero» o «aluminio» no bastan para confirmar una referencia. Si busca sustituir una herramienta, añada su código y explique qué desea mejorar.
| Material | Qué observar en su proceso | Qué comunicar para seleccionar |
|---|---|---|
| Acero | Forma de la viruta, desgaste y estabilidad entre piezas. | Grado, tratamiento y dureza disponible; no asumir la misma configuración para todos los aceros. |
| Acero inoxidable | Estado del filo, evacuación y cambios de carga durante el agujero. | Aleación exacta, profundidad y refrigeración real en máquina. |
| Aluminio | Adhesión de material, marcas en el agujero y rebabas de salida. | Aleación, estado fundido o forjado y exigencia de acabado. |
| Fundición | Comportamiento de la viruta y evolución de la calidad del agujero. | Tipo de fundición, dureza y posibles variaciones en la pieza. |
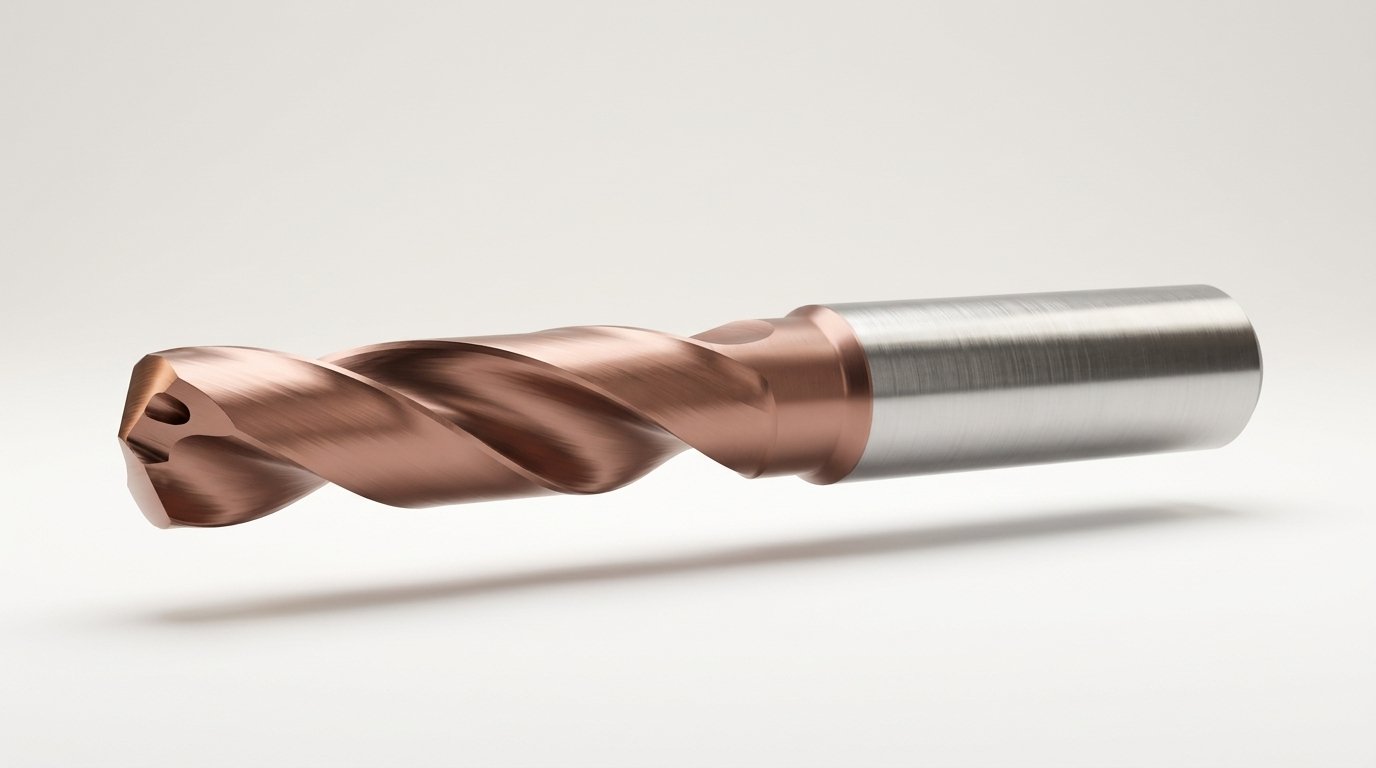
No se asigna un recubrimiento a partir del color de la fotografía. La geometría, el grado y el recubrimiento deben quedar identificados en la propuesta de la referencia. Para ampliar un caso concreto, consulte las páginas de brocas para acero inoxidable y brocas para aluminio.
¿Necesito una broca 3×D, 5×D u 8×D?
El cociente entre profundidad y diámetro ayuda a identificar una familia, pero no sustituye el plano de la herramienta. Por ejemplo, un agujero de Ø10 mm con 30 mm de profundidad cilíndrica tiene una relación de 3×D. Es un ejemplo de cálculo, no la confirmación de que cualquier broca 3×D pueda mecanizarlo.
En un agujero ciego, distinga la profundidad a diámetro completo de la profundidad hasta la punta. Compruebe también el espacio de salida en un agujero pasante. La longitud total, la longitud de canal y la profundidad utilizable no son equivalentes.
Seleccione el alcance necesario sin añadir longitud por precaución de forma automática. Una entrada inclinada, un cruce de agujeros o una interferencia con el portaherramientas requieren revisar el montaje y el proceso de entrada.
Microdiámetros y mayores profundidades tienen condiciones específicas: consulte microbrocas y brocas para agujeros profundos.
¿Refrigeración interna o externa? Compare las series HC
Estas son las familias presentadas en el catálogo del sitio. La tabla orienta la consulta; confirme diámetro, dimensiones y configuración en la ficha correspondiente antes de solicitar una referencia concreta.
Con refrigeración interna, confirme que máquina y portaherramientas suministran refrigerante a la herramienta. Con suministro externo, revise el acceso de las boquillas y la evacuación a la profundidad requerida. Si su máquina no dispone de refrigeración interna, comuníquelo antes de seleccionar una serie; no basta con omitir ese suministro.
| Serie | Longitud nominal | Refrigeración | Comprobación principal | Ficha |
|---|---|---|---|---|
| HC.0515.03 | 3×D | Externa | Acceso del refrigerante y dimensiones de trabajo. | Ver HC.0515.03 |
| HC.0515.05 | 5×D | Externa | Evacuación de virutas a la profundidad solicitada. | Ver HC.0515.05 |
| HC.0115.03 | 3×D | Interna | Compatibilidad del circuito de refrigeración. | Ver HC.0115.03 |
| HC.0115.05 | 5×D | Interna | Profundidad útil, suministro y espacio de montaje. | Ver HC.0115.05 |
| HC.0115.08 | 8×D | Interna | Proceso de entrada, evacuación y estabilidad. | Ver HC.0115.08 |
La pertenencia a una serie no confirma existencias, plazo ni aptitud para cualquier material. Solicite la comprobación de la referencia y la aplicación.
Consultar la serie para mi aplicaciónProblemas al taladrar: causas posibles y qué revisar
No todos los fallos se resuelven cambiando la broca. Identifique primero cuándo aparece el síntoma y si afecta a la primera pieza o surge después de un tiempo. Ante una rotura o un deterioro anormal, detenga el ensayo y revise la herramienta, la pieza y la máquina antes de repetirlo. Inspeccione siempre con la máquina detenida y según sus procedimientos de seguridad.
1. ¿Por qué se rompe la broca?
Identifique el momento: entrada, fondo, salida o retirada. Revise posibles interferencias, acumulación de viruta y estabilidad de la sujeción antes de atribuir el fallo al material de la herramienta.
Orden de comprobación: contraste la profundidad programada con el alcance disponible; inspeccione portaherramientas y filo; confirme que el refrigerante llega a la zona de trabajo. No reinicie sobre fragmentos de herramienta ni dé por válido el agujero dañado.
Cuándo revisar la selección: si el alcance, la salida o una intersección no se contemplaron al elegir la referencia. Para consultar, envíe foto del fragmento y del montaje, profundidad del fallo y código de herramienta.
2. ¿Por qué se astillan los filos?
Diferencie el daño: una pequeña rotura localizada y un desgaste progresivo no describen el mismo problema. Observe si el deterioro se repite en una zona concreta o aparece al entrar o atravesar una pared.
Qué revisar: forma de entrada y salida, cortes interrumpidos, estado inicial del filo y repetibilidad del montaje. Compare una fotografía de la herramienta nueva con otra del daño. No reduzca el avance sin contrastarlo con la aplicación y la referencia.
Cuándo revisar la geometría: cuando la pieza impone una entrada oblicua o una interrupción no prevista. Aporte una sección del agujero y señale el lugar donde comienza el deterioro.
3. ¿Por qué el agujero queda fuera de tolerancia?
Describa el defecto medido: diámetro excesivo, variación con la profundidad o posición incorrecta. La tolerancia del diámetro de la broca no garantiza la del agujero terminado.
Qué comprobar primero: método de medición, estado de la herramienta, alineación y sujeción. Compare primera pieza y piezas posteriores con el mismo criterio. Una sola medida de entrada no caracteriza todo el agujero.
Cuándo replantear el proceso: si la calidad exigida requiere una operación de acabado adicional. Envíe el plano con tolerancias, valores medidos, puntos de medición y datos del portaherramientas.
4. ¿Cómo evitar atascos y problemas de evacuación de viruta?
Observe dónde se acumula: en la entrada, dentro de los canales o al aumentar la profundidad. Fotografíe la viruta y anote si cambia respecto a los primeros agujeros.
Qué revisar: profundidad efectiva, salida disponible y suministro de refrigerante, incluidos accesos y posibles obstrucciones. Contraste geometría y condiciones de corte con la referencia. Repetir retiradas o añadir un ciclo de picoteo no es una solución universal.
Cuándo cambiar de configuración: si la combinación de alcance, refrigeración y evacuación no es adecuada. Facilite tipo de agujero, material, ciclo actual y condiciones de suministro; no solo la presión nominal de la bomba.
5. ¿Por qué aparecen rebabas o un mal acabado?
Separe dos síntomas: la rebaba en la salida y las marcas de la pared deben registrarse por separado. Indique si el defecto existe desde el primer agujero o aumenta con el uso.
Qué revisar: filo, material adherido, viruta que roza la pared, apoyo de la pieza y geometría de salida. Conserve imágenes de ambas caras y del interior cuando sea accesible. Cambiar el recubrimiento sin revisar estos puntos puede no resolver el problema.
Cuándo estudiar otra solución: si el acabado requerido o una pared de salida especial condicionan la operación. Envíe el criterio de aceptación, el espesor y las operaciones posteriores previstas.
6. ¿Por qué la duración de la broca es inestable?
Compare ensayos equivalentes: número de agujeros, profundidad por agujero y motivo de retirada de la herramienta. «Duró menos» no permite comparar si cambiaron la pieza o el criterio de sustitución.
Qué registrar: lote de material, referencia, montaje, refrigeración, parámetros y calidad obtenida. Anote los cambios y evalúe una variable cada vez; no mezcle en una misma comparación desgaste normal, rotura y rechazo dimensional.
Cuándo revisar la referencia: si, con condiciones documentadas y repetibles, no cumple el objetivo del proceso. Envíe el historial de varias herramientas y el criterio de fin de vida, sin limitar la consulta al precio unitario.
Caso de aplicación: taladrado de una carcasa de turbina en material 1.4848
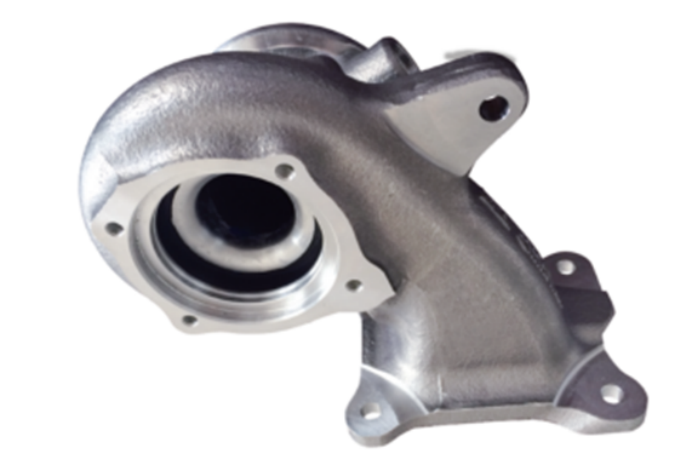
Taladrar una carcasa de turbina resistente al calor exige coordinar herramienta, evacuación de viruta y sujeción. En el caso facilitado por HC, la operación combina el taladro previo a una rosca M8 con un alojamiento escalonado de Ø9 mm, con una profundidad pasante indicada de 15 mm.
Los retos descritos son la baja conductividad térmica y el endurecimiento durante el mecanizado, la dificultad para romper y evacuar la viruta, el desgaste bajo carga y la irregularidad de la pieza en bruto utilizada para posicionar la carcasa. Una geometría de corte adecuada ayuda al proceso, pero no sustituye una fijación segura.
Diseño de la broca especial y problema que aborda
Según la descripción técnica de HC, la herramienta incorpora canales amplios para aumentar el espacio disponible para la viruta; un recubrimiento específico orientado a la resistencia al desgaste; un ángulo de hélice reducido para favorecer la rigidez; y filos agudos para reducir el esfuerzo de corte. El objetivo es mantener un corte estable en esta aplicación. No se atribuye una composición concreta al recubrimiento ni se extrapola esta configuración a todas las brocas de la gama.
Condiciones de la aplicación
| Condición | Datos de la aplicación |
|---|---|
| Pieza y material | Carcasa de turbina; material 1.4848. |
| Operación | Taladro previo a rosca M8 y alojamiento escalonado de Ø9 mm a la cota requerida; profundidad pasante indicada: 15 mm. |
| Máquina | Centro de mecanizado vertical. |
| Refrigeración | Emulsión, suministro externo. |
| Portaherramientas | Portapinzas ER. |
| Broca HC | 2 filos; designación suministrada: D6.85*15/D9/D10*36*L78*SD10. Las cotas funcionales se deben confirmar con el plano de la herramienta. |
Comparación de rendimiento registrada por HC
| Dato registrado | Herramienta anterior | Broca especial HC |
|---|---|---|
| Velocidad del husillo | 1.200 rpm | 1.200 rpm |
| Velocidad de corte indicada | 33,9 m/min | 33,9 m/min |
| Velocidad de avance | 90 mm/min | 90 mm/min |
| Avance por revolución | 0,075 mm/rev | 0,075 mm/rev |
| Piezas indicadas en el registro de duración | 250 | 386 |
| Vida en metros indicada en el cuadro original | 9,6 m | 16 m |
La comparación aportada utiliza las mismas velocidades y avances indicados para ambas herramientas. La referencia anterior no se identifica por marca. Son datos de este caso, no una garantía de rendimiento para otro material, montaje o volumen de producción.
La velocidad de corte de 33,9 m/min corresponde aproximadamente al diámetro de Ø9 mm a 1.200 rpm; no al tramo de Ø6,85 mm. Los valores describen el ensayo suministrado y no son parámetros universales de arranque.
El paso de 250 a 386 piezas representa un 54,4 % más de piezas por herramienta según los valores del registro. Para un volumen equivalente, la relación 1 − 250/386 equivale a una reducción teórica del consumo de herramientas del 35,2 %, siempre que se mantengan las mismas condiciones y el mismo criterio de fin de vida. No equivale por sí sola a un ahorro monetario demostrado.
Estimación anual comunicada por HC
La documentación original indica, para una producción anual de 2.000.000 de piezas y bajo el supuesto indicado de cinco reafilados por herramienta nueva, un ahorro de 2.819 herramientas al año y una reducción del gasto en herramientas de 250.000 yuanes (CNY) al año. El cuadro comunica asimismo un aumento de duración del 54,4 % y una reducción del consumo del 35,2 %.
Fuente: registros del caso y estimación anual facilitados por HC, bajo las condiciones indicadas. Los resultados reales pueden variar según las condiciones de uso, el material, la sujeción, la refrigeración y los parámetros de mecanizado.
¿Tiene una carcasa o una operación de taladrado similar?
Envíe el plano del agujero y la rosca, material, profundidad, fotografías del apoyo de la pieza, portaherramientas y refrigeración. Si desea comparar consumo, añada la referencia actual, piezas por herramienta y motivo de retirada. HC podrá evaluar una geometría especial para su aplicación; el diámetro previo a M8 debe confirmarse según el paso de rosca y el proceso posterior.
Consultar una broca para mi carcasa de turbina¿Qué parámetros de corte y montaje debo confirmar?
Distinga velocidad de corte (m/min), velocidad del husillo (rpm), avance por revolución (mm/rev) y velocidad de avance (mm/min). Envíe los valores con sus unidades; un número de avance sin unidad puede dar lugar a una interpretación incorrecta.
Antes de mecanizar
Confirme los datos iniciales para la herramienta y el material reales. Revise el alcance, la sujeción, la compatibilidad del mango y el suministro de refrigerante. Registre el montaje utilizado; una fotografía facilita identificar diferencias entre ensayos.
No se propone una tabla universal de velocidad y avance para todas las brocas HC. Si todavía no dispone de una referencia, solicite primero la selección; después se podrán revisar las condiciones de prueba.
Durante la validación
Defina cómo se aceptará el agujero y cómo se medirá. Compruebe diámetro, profundidad y los requisitos de posición, acabado o rebaba indicados en el plano. Documente también evacuación y evolución del filo.
Compare las opciones por coste del agujero aceptado, considerando herramienta, cambios y piezas rechazadas, no únicamente por precio de compra. No se anticipa una reducción de costes sin resultados medidos.
¿Broca estándar o a medida? Documentación para decidir
Referencia de serie
Empiece por una serie existente si diámetro, profundidad, mango y refrigeración encajan. Consulte la ficha dimensional y envíe el código junto con el material y la cantidad. Mantener las tablas detalladas en cada ficha evita confundir dimensiones entre familias.
Requisito especial
Para diámetros no habituales, agujeros escalonados, alcance restringido o combinación de operaciones, adjunte el plano y explique qué impide usar la opción estándar. La viabilidad y el plazo se confirman tras estudiar el requisito.
Puede solicitar que la propuesta identifique dimensiones, configuración, condiciones de aplicación y requisitos de inspección acordados. La documentación disponible se confirma para cada suministro. Consulte la elección entre herramienta estándar y especial.
En Sobre HC puede consultar el certificado del sistema de gestión de la calidad ZGTC22Q01715R0 aportado por la empresa. Su alcance corresponde al sistema de gestión indicado en el documento, no a una garantía individual de tolerancia o duración de cada broca.
Preguntas sobre sustitución, pruebas y suministro
¿Puedo sustituir una broca de otra marca?
Envíe la referencia actual y, si dispone de él, su plano dimensional. Añada material, agujero y condiciones de trabajo. Coincidir en diámetro no basta para confirmar intercambiabilidad: también importan alcance, mango, geometría y refrigeración.
¿Puedo solicitar pocas unidades para una prueba?
Indique la cantidad de ensayo y la previsión posterior. La posibilidad de suministro, cantidad mínima y condiciones se confirmarán en la propuesta; no se presupone la disponibilidad de muestras gratuitas.
¿Pueden evaluar una broca escalonada o especial?
Puede enviar el plano para una revisión de viabilidad. Identifique cotas funcionales, secuencia actual y restricciones de acceso. Una fotografía orienta, pero no sustituye las dimensiones necesarias para estudiar la herramienta.
¿Qué determina el precio y el plazo de entrega?
La referencia, dimensiones, configuración, cantidad y requisitos especiales intervienen en la oferta. Envíe una fecha objetivo si existe; precio, disponibilidad y plazo deben quedar confirmados antes del pedido.
¿Qué envío si todavía no tengo un plano?
Empiece con material, diámetro, profundidad y cantidad aproximada. Una foto marcada o un croquis ayuda a explicar el agujero. Señale los datos pendientes: puede iniciar la consulta sin tener todas las especificaciones cerradas.
¿Puedo consultar opciones de reafilado o reacondicionamiento?
Envíe la referencia, el estado del filo y el historial de uso. La posibilidad de recuperar una herramienta debe evaluarse; no se presupone que cualquier broca admita reafilado ni que este servicio esté incluido en el suministro.
Envíenos los datos de su agujero y solicite una propuesta
Material + diámetro + profundidad útil + refrigeración + cantidad. Con estos datos puede iniciar la consulta. Si tiene un problema de mecanizado, añada la referencia actual, los parámetros con sus unidades y fotografías.
Ejemplo: «Necesito taladrar [material], Ø[ ] mm, profundidad útil [ ] mm, agujero [ciego/pasante], refrigeración [interna/externa] y cantidad [ ]. Busco [una referencia / mejorar un problema / evaluar una herramienta especial]».
El formulario permite explicar su necesidad sin disponer de todos los datos técnicos. Para enviar planos o fotos, escriba a zwx@xrzpcd.com.