Machos de ranura recta: selección según material y evacuación
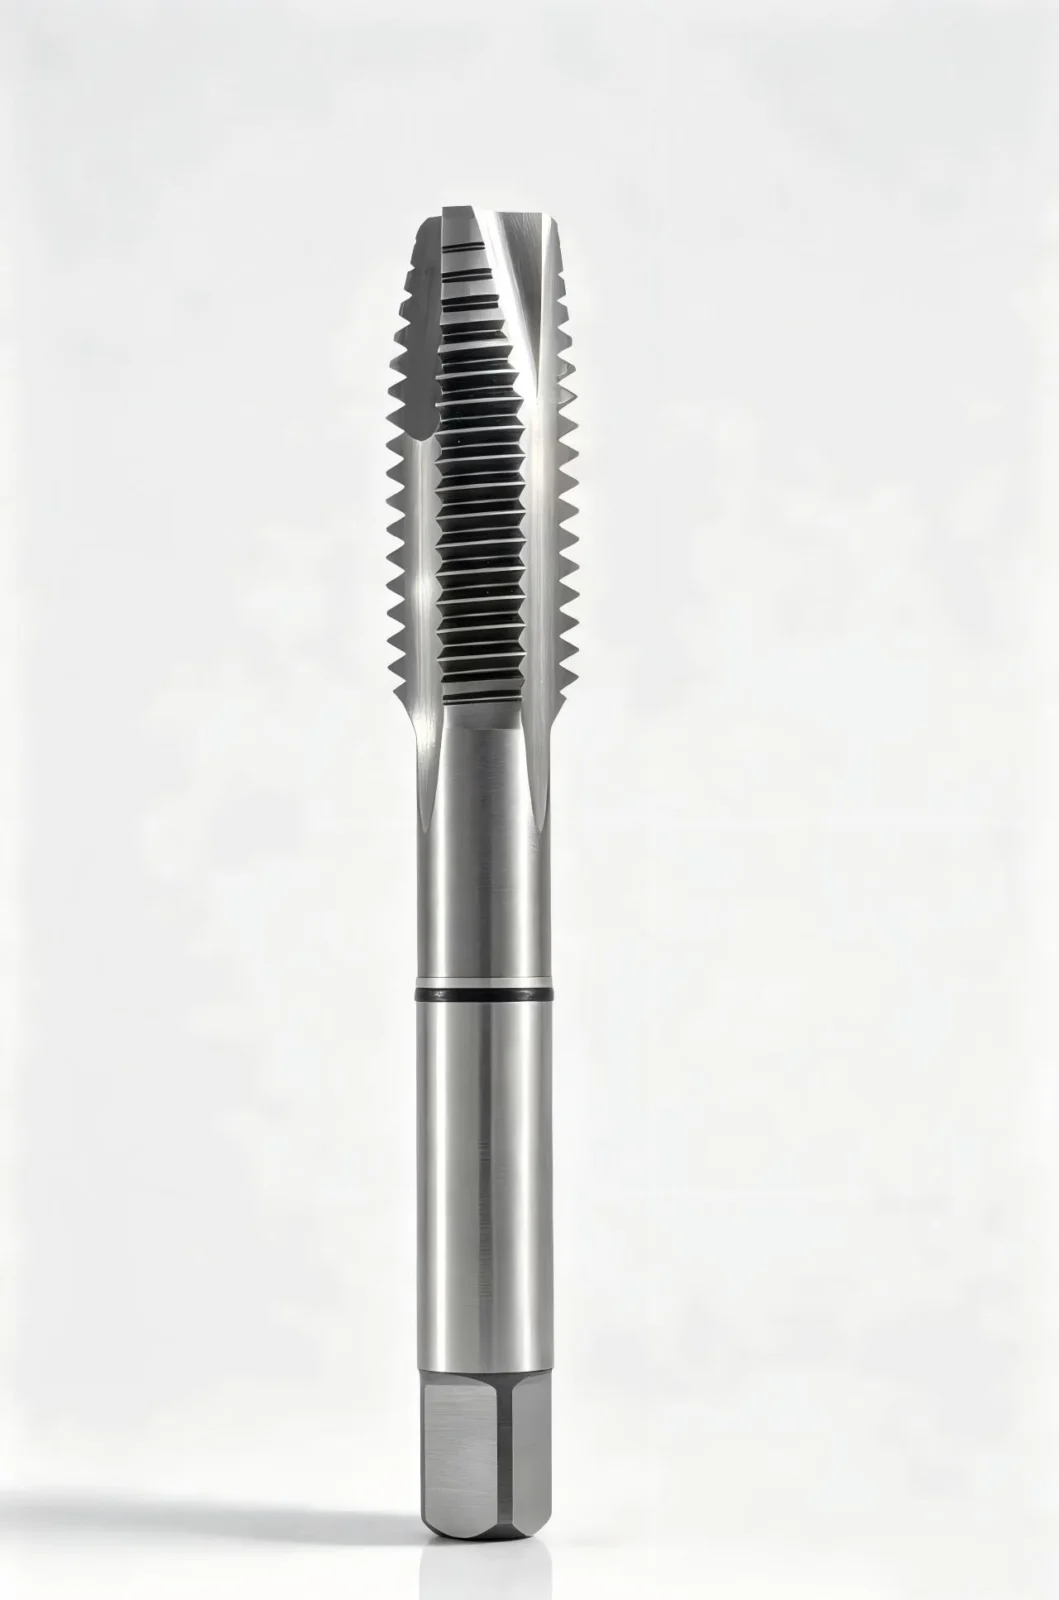
Los machos de ranura recta cortan roscas interiores. Su elección exige comprobar cómo se fragmenta y evacua la viruta; no deben confundirse con machos de punta helicoidal, de canales helicoidales o de laminación. Esta página se centra en determinar si la ranura recta evacúa la viruta de su rosca.
Solicitar selección y presupuesto
Cuándo considerar una ranura recta
Es una geometría que merece evaluarse en materiales de viruta corta, como determinadas fundiciones y latones. El comportamiento depende de la calidad concreta: no todo latón ni toda fundición generan la misma viruta. En agujeros ciegos, la reserva de fondo debe alojar entrada de corte y residuos; un agujero poco profundo no garantiza por sí solo que el proceso sea adecuado.
Cómo cambia la selección según material y condiciones
La comparación siguiente describe criterios de aplicación, no prestaciones garantizadas de una referencia HC. La selección concreta depende de la aleación, el estado y el montaje.
| Material o condición | Qué cambia en el proceso | Qué decisión tomar |
|---|---|---|
| Fundición de viruta corta | Los fragmentos pueden quedarse dentro y actuar como abrasivo. Viruta corta no significa agujero automáticamente limpio. | Controle residuo, preparación y desgaste; seleccione calidad de macho y estrategia de limpieza para esa fundición. |
| Latón y aleaciones de cobre | La maquinabilidad varía con la composición; no debe extrapolarse un latón de corte libre a una aleación dúctil que produce viruta larga. | Observe una viruta de prueba y contraste la geometría. Indique aleación, no simplemente 'metal amarillo'. |
| Acero y aluminio de viruta larga | Los canales rectos pueden acumular viruta cuando aumenta profundidad o falta una salida efectiva. | Si se repite el atasco, estudie punta helicoidal para salida pasante o canal helicoidal para extracción hacia la entrada; no insista solo con más lubricante. |
Diagnóstico: del defecto a una acción concreta
Utilice el síntoma para elegir una comprobación antes de modificar el proceso. Las causas indicadas son hipótesis que deben contrastarse, no un diagnóstico automático. Ante daño o pérdida de sujeción, detenga el uso y revise el conjunto.
| Síntoma | Causa posible | Comprobación que la distingue | Acción a evaluar |
|---|---|---|---|
| Par alto desde la primera vuelta | Taladro o referencia inadecuados | Medir preparación y verificar código | Corregir la causa antes de continuar el lote. |
| Atasco al avanzar en profundidad | Acumulación de viruta | Examinar canal y fondo | Cambiar estrategia o familia de macho según salida necesaria. |
| Rosca rayada al retorno | Residuos atrapados | Inspeccionar viruta y flancos | Revisar evacuación y lubricación efectiva. |
| Calibre falla progresivamente | Desgaste o cambio del agujero previo | Comparar herramientas y piezas por lote | Fijar criterio de retirada y controlar ambas operaciones. |
Datos para elegir el macho de máquina
Envíe plano del agujero y espacio de fondo o salida, material, norma de rosca, máquina, ciclo y portamachos. Añada el defecto observado y cuándo ocurre. La oferta debe confirmar dimensiones de mango y cuadradillo, entrada de corte y alcance, además de la referencia y cantidad.
Rosca corta pasante y rosca ciega: dos comprobaciones distintas
En un agujero pasante compruebe recorrido de entrada y espacio tras la pieza. En uno ciego, separe profundidad taladrada de longitud de filete completo y reserve espacio para la entrada del macho y los residuos. La palabra ‘recto’ describe los canales, no garantiza una función particular en cualquier agujero. Documente cuándo sube la carga: desde la entrada, al fondo o durante el retorno. Esa diferencia ayuda a distinguir preparación, acumulación y sincronización.
Por qué un taladro nominal correcto puede dar problemas
Mida el diámetro real y examine conicidad, rebaba y estado superficial. La designación de la broca no prueba cómo quedó el agujero. Compare las piezas en las que el par aumenta con las que funcionan bien y registre desgaste de la broca previa. Antes de cambiar el macho, confirme que rosca, paso y clase de tolerancia corresponden a la referencia y al calibre utilizados. Una prueba con un tornillo no sustituye el control definido en el plano.
Preguntas para preparar la selección
¿Sirve para cualquier agujero ciego?
No. La evacuación y la reserva de fondo deben ser compatibles con la viruta y la profundidad.
¿Es lo mismo que un macho de laminación?
No. El de ranura recta corta material; el de laminación forma la rosca por deformación y requiere otra preparación del agujero.
Consulte su aplicación con HC
Describa el resultado que necesita y el problema actual. La propuesta debe confirmar referencia, dimensiones y condiciones de uso para su pieza; los plazos y cantidades se acuerdan en la oferta.
Consultar machos de ranura rectaPlanos y fotografías: zwx@xrzpcd.com.