Herramientas de corte para mecanizado aeroespacial: material, operación y calidad
Una cajera de aluminio con paredes delgadas, un soporte de titanio y un agujero de montaje en materiales apilados no necesitan la misma solución. Seleccione fresas, brocas, escariadores y avellanadores a partir de la característica que debe entregar y del defecto que limita el proceso.
Esta guía ayuda a preparar una consulta técnica con HC: relaciona pieza, material, secuencia de mecanizado y comprobaciones, sin sustituir el plano ni la aprobación del proceso por el cliente.
Consultar herramientas para mi pieza
¿Qué herramientas necesita su componente aeronáutico?
Empiece por distinguir fabricación de una pieza y taladrado durante el montaje. Un centro de mecanizado, una unidad de avance y un robot no ofrecen el mismo guiado ni acceso. Tampoco es equivalente mecanizar una aleación homogénea y atravesar varias capas. La propuesta debe partir de la configuración real, no solo de la palabra «aeroespacial».
| Característica de la pieza | Decisión de proceso | Familia que conviene estudiar |
|---|---|---|
| Nervios, marcos y cajeras de aluminio | Separar retirada de material, acceso profundo y acabado de pared; conservar apoyo durante la secuencia. | Fresas para aluminio y, si lo exige el acceso, fresas de cuello largo. |
| Soportes y contornos de titanio | Controlar contacto en esquinas, alcance y llegada del refrigerante; confirmar la referencia para la aleación. | Fresas de metal duro integral, con geometría y montaje definidos para el proceso. |
| Agujeros de fijación o alojamiento | Decidir si basta taladrar o si hace falta una operación de acabado; separar diámetro de posición. | Brocas de metal duro y escariadores de máquina cuando corresponda. |
| Asientos para elementos de fijación | Definir ángulo, diámetro o profundidad del asiento y relación con el agujero. | Avellanadores y herramientas de chaflanado. |
| Superficies perfiladas y transiciones 3D | Comprobar radio, orientación y acceso, incluyendo portaherramientas y trayectoria de retirada. | Fresas esféricas o tóricas según el perfil requerido. |
Las familias enlazadas permiten profundizar en la selección; su presencia aquí no implica que cualquier referencia esté cualificada para una pieza aeronáutica. El alcance de suministro y la documentación deben acordarse para el proyecto.
Aluminio, titanio, Inconel y composites: qué cambia en la selección
Aluminio 2024 y 7075: productividad sin perder la geometría final
Indique la aleación y su estado de suministro, no únicamente «aluminio aeronáutico». En una cajera, la retirada rápida de material puede convivir con una pared final poco rígida. Para el desbaste importan la evacuación y el acceso; para el acabado, el apoyo que queda y la deformación durante y después del corte.
Si aparecen rayas con viruta adherida, inspeccione filo y acumulación dentro de la cavidad antes de compensar dimensiones. Si la pared cumple amarrada pero cambia al liberarla, documente ambas mediciones: una corrección de diámetro no demuestra que haya resuelto la deformación. Compare secuencia y amarre junto con la herramienta.
La selección de familias específicas para aluminio 2024, 6061 y 7075 aparece en el programa HELIALU de ISCAR; no se trasladan sus prestaciones a HC.
Titanio Ti-6Al-4V: evitar picos de carga en una herramienta con alcance
La gestión térmica y la estabilidad son restricciones importantes. No copie una estrategia de aluminio por compartir el mismo diámetro de fresa. Una esquina con material residual, una salida excesiva o una zona que dificulte la llegada del fluido pueden convertirse en el punto limitante aunque el tramo recto sea estable.
Localice el primer daño y relacione su posición con la trayectoria. Si se repite al entrar en una esquina, revise el aumento de contacto y prepare el material restante. Si crece a lo largo de toda la pasada, registre evolución del desgaste y suministro de refrigerante. La prueba debe evaluar la zona crítica y no solo una superficie abierta.
Aleaciones de níquel, como Inconel 718: separar desbaste de aceptación superficial
Las superaleaciones resistentes al calor exigen estudiar el comportamiento del material y su interacción con el filo. Indique tratamiento, dureza y estado de la superficie inicial. Una herramienta que retira material de manera productiva no queda por ello validada para la superficie final del componente.
En la consulta, diferencie desgaste progresivo de daño localizado y aporte imágenes de cada filo a intervalos comparables. Para el acabado, especifique qué controles exige el plano, no solo un valor de rugosidad. No extrapole velocidades ni prácticas de refrigeración de otra calidad o material de herramienta.
Contexto de materiales y desarrollo de herramientas: Sandvik, materiales para componentes aeroespaciales. Para la distinción entre fabricación estructural y montaje, véase MAPAL, mecanizado de titanio.
Aceros inoxidables y de alta resistencia: no agrupar por el nombre de la pieza
Dos soportes con la misma forma pueden requerir herramientas distintas si cambian la aleación o el tratamiento. Registre dureza, condición del material y cortes interrumpidos. Si el problema está en taladrado, contraste el daño de labios y márgenes con viruta, profundidad y salida; no asuma que toda rotura se resuelve reduciendo el avance.
CFRP y apilados CFRP/aluminio o CFRP/titanio
En un compuesto de fibra de carbono, la calidad del borde y el daño en las capas importan tanto como la medida del agujero. En un apilado se suman materiales e interfaces con comportamientos distintos. Especifique orden y espesor de capas, resina o laminado, holguras, apoyo y restricciones de refrigeración.
No trate una broca para metal como una solución ya validada para CFRP. Tampoco la denominación PCD demuestra por sí sola aptitud para todo apilado que incluya titanio. HC debe evaluar la viabilidad y la referencia específica antes de proponer una prueba.
Cajeras profundas y paredes delgadas: planificar la secuencia antes del acabado
Elija la herramienta junto con el orden de mecanizado. Considere qué material sostiene cada pared en el momento de cortarla y qué superficie sirve de referencia para los agujeros posteriores. Retirar todo el soporte al principio puede cambiar la respuesta de la pieza en las últimas operaciones.
Distinga profundidad de cavidad, altura que corta la arista y alcance para librar la pieza. Una fresa con filo más largo no resuelve automáticamente el acceso; puede necesitar un cuello y una salida montada diferente. Compruebe la envolvente completa también con el eje inclinado.
Una comparación útil en lugar de cambiar todo a la vez
Elija una pared representativa y registre perfil a distintas alturas, marcas superficiales y condición amarrada o libre. Cambie una variable identificable —por ejemplo, secuencia o contacto radial— manteniendo documentadas las demás. Si mejora la superficie pero no la geometría libre, el problema no se ha cerrado.
En las esquinas, revise el material dejado por el desbaste antes de enviar la fresa de acabado. Verifique el programa con el conjunto real: diámetro de mango, cuello, portaherramientas y retirada. La guía de fresas de cuello largo desarrolla las cotas; aquí la decisión es en qué etapa se necesita ese alcance y cómo se conservará el apoyo.
Los efectos del amarre, voladizo y dirección de fuerzas se explican en la guía de estabilidad en fresado de Sandvik Coromant.
Taladrado, escariado y avellanado: controlar toda la unión
¿Taladrar a medida o dejar una operación de acabado?
La respuesta depende de diámetro, forma, posición, superficie y repetibilidad requeridos. Evalúe el agujero taladrado antes de decidir un escariado: mida a varias profundidades y registre cómo cambia con el desgaste. Si se prevé escariar, prepare un sobrematerial compatible y regular según la herramienta seleccionada.
No use el escariador como solución automática a un agujero mal posicionado. Un diámetro correcto puede seguir teniendo un eje fuera de posición. Revise primero referencias, entrada, guiado y amarre; si hace falta corregir localización, estudie una operación capaz de hacerlo dentro del proceso autorizado.
¿Por qué cambia la calidad al pasar de una capa a otra?
La transición de materiales cambia las exigencias del corte. Las holguras y el apoyo también afectan la zona de interfaz. Examine entrada, cada capa accesible y salida; no dé por conforme el interior porque el diámetro exterior sea correcto. En CFRP, distinga fibras sin cortar y delaminación; en metal, rebaba y daño de pared.
La inspección y cualquier ajuste de avance por tramo deben formar parte del proceso aprobado. La solución de un apilado concreto no se transfiere a otro invirtiendo simplemente el sentido de entrada.
Diferencias de materiales, guiado y rebabas entre capas: MAPAL, mecanizado de apilados en construcción aeronáutica. La geometría de broca y la calidad de salida se ilustran en su desarrollo de herramientas PCD para composites, sin atribuir ese producto ni sus resultados a HC.
Avellanado para fijaciones: un bisel visual no basta
Defina ángulo, diámetro o profundidad, concentricidad respecto al agujero y criterio de asiento de la fijación. En una superficie inclinada, un borde aparentemente desigual no permite por sí solo diagnosticar un error de ángulo. Compare la geometría medida con el plano y el método de referencia.
Si se estudia una herramienta combinada, verifique por separado agujero y asiento a lo largo de la vida útil. Ahorrar un cambio de herramienta no compensa perder una característica de aceptación. Use la página de avellanadores para desarrollar la selección dimensional.
¿Es obligatoria la refrigeración interna?
No hay una respuesta universal para metales, composites y montaje. Indique el medio autorizado, caudal y presión disponibles en la herramienta, filtración y restricciones de contaminación. No confunda la presión nominal de la bomba con el suministro efectivo. Para aplicaciones compatibles, consulte las brocas con refrigeración interna; la evacuación de polvo en composites necesita un sistema adecuado al proceso.
Problemas de mecanizado: qué comprobar, qué cambiar y cómo validar
Estas rutas son hipótesis de trabajo, no diagnósticos a distancia. Ante rotura, pérdida de sujeción o daño de pieza, detenga la operación y revise el conjunto antes de continuar.
| Problema observado | Cómo separar causas | Acción y comprobación posterior |
|---|---|---|
| La pared se deforma al soltarla | Compare el mismo perfil amarrado y libre; documente apoyos y orden de retirada de material. | Revise secuencia y amarre. Valide geometría libre, no únicamente superficie durante el corte. |
| Vibración en el fondo de una cajera | Localice si aparece por profundidad, orientación del eje o material residual. Compruebe roce y salida. | Ajuste acceso o contacto según la causa identificada. Repita en la zona de menor rigidez y mida perfil. |
| Corte estable en recta, desconchados en esquina | Compare el contacto real y el material que deja la operación anterior en ambos tramos. | Corrija transición o mecanice el residual antes del acabado; examine todos los filos tras la prueba. |
| Rebaba creciente en salida del taladro | Separe desgaste, apoyo insuficiente y cambio en espesor o capa de salida. | Revise herramienta y soporte dentro del proceso permitido; mida entrada y salida, no solo tiempo de ciclo. |
| Diámetro correcto, posición incorrecta | Contraste referencias, entrada y coordenadas con la medida del eje del agujero. | Corrija la causa de localización. No dé por resuelto el defecto mediante escariado del mismo eje. |
| Delaminación o fibras sin cortar | Identifique cara y capa afectadas, condición del filo y apoyo de salida. | Reevalúe geometría y condiciones para el laminado; utilice el método de inspección exigido, no solo control visual. |
| Avellanado fuera de medida | Compare agujero previo, superficie de referencia, guiado y profundidad real. | Corrija el factor identificado y vuelva a comprobar asiento, ángulo y relación con el agujero. |
Aplicaciones HC en K424 y GH4169: condiciones de corte y vida registrada
En componentes de motor, la selección combina conocimiento del material, geometría de herramienta y condiciones de aplicación. Las siguientes fichas recogen los datos facilitados por HC para cuatro operaciones. K424 y GH4169 se mantienen como designaciones distintas; los parámetros de una operación no se trasladan automáticamente a otra.
Las fotografías acompañan la explicación del tipo de componente y de herramienta. Los valores son registros de estas aplicaciones, no condiciones de partida universales ni una garantía de rendimiento para cualquier máquina.
1. K424: zona periférica de una carcasa de pared delgada
La aplicación corresponde a una zona de pared delgada de una carcasa en superaleación de níquel fundida K424. La propuesta utiliza una fresa integral de metal duro de Ø12 mm y radio de esquina de 0,5 mm para corte dinámico. El documento describe una geometría orientada a operaciones de cajeras, interpolación helicoidal y contorneado.
| Herramienta | D12 CR0.5 — Ø12 mm; radio de esquina 0,5 mm |
|---|---|
| Velocidad de corte, vc | 38 m/min |
| Avance por diente, fz | 0,13 mm/diente |
| Profundidad axial, ap | 3,5 mm |
| Ancho radial, ae | 0,5 mm |
| Vida registrada | 1,5 horas de corte efectivo, sin tiempos de movimiento en vacío |
Para estudiar una aplicación comparable, identifique el espesor final, el apoyo disponible y los cambios de contacto de la trayectoria. El tiempo de corte efectivo no equivale al tiempo total de ciclo de la pieza.
2. K424: nervios de una pieza de regulación de pared delgada
Esta aplicación emplea herramientas D8 CR0.5 y D10 CR0.5 en los nervios de una pieza de regulación. El trabajo sobre la geometría lateral de corte busca mejorar estabilidad y limitar vibraciones durante el mecanizado; debe evaluarse junto con la rigidez local de la pieza.
| Herramientas | Ø8 y Ø10 mm; radio de esquina 0,5 mm |
|---|---|
| vc | 25 m/min |
| fz | 0,03 mm/diente |
| ap / ae | 0,5 / 0,5 mm |
| Vida registrada | 2,5 horas de corte efectivo, sin tiempos de movimiento en vacío |
Los diámetros se presentan como parte de la misma ficha de aplicación. Para valorar la sustitución de una referencia concreta, confirme qué herramienta interviene en cada zona y cómo se mide su vida. No compare directamente estas 2,5 horas con el caso anterior sin considerar las distintas cargas de corte.
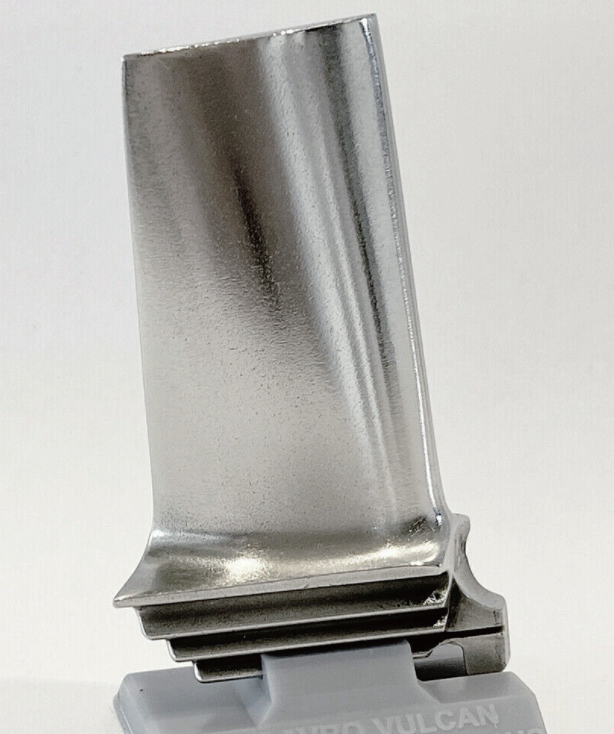
3. GH4169 a 45 HRC: mecanizado de un álabe de estator
El registro del álabe de estator identifica GH4169 con dureza de 45 HRC y una fresa D8 CR1. A diferencia de una operación de retirada intensiva, los valores facilitados corresponden a profundidades y anchos de corte pequeños, por lo que deben leerse dentro de esa operación concreta.
| Material y dureza | GH4169, 45 HRC |
|---|---|
| Herramienta | D8 CR1 — Ø8 mm; radio de esquina 1 mm |
| vc | 100 m/min |
| fz | 0,028 mm/diente |
| ap / ae | 0,1 / 0,2 mm |
| Vida registrada | 11 piezas |
| Tiempo de herramienta por pieza | 15 minutos |
La vida se expresa aquí en piezas, mientras que el tiempo por pieza se conserva como dato separado. Para una comparación útil, mantenga el mismo criterio de aceptación del perfil y la superficie y registre cuándo se retira la herramienta.
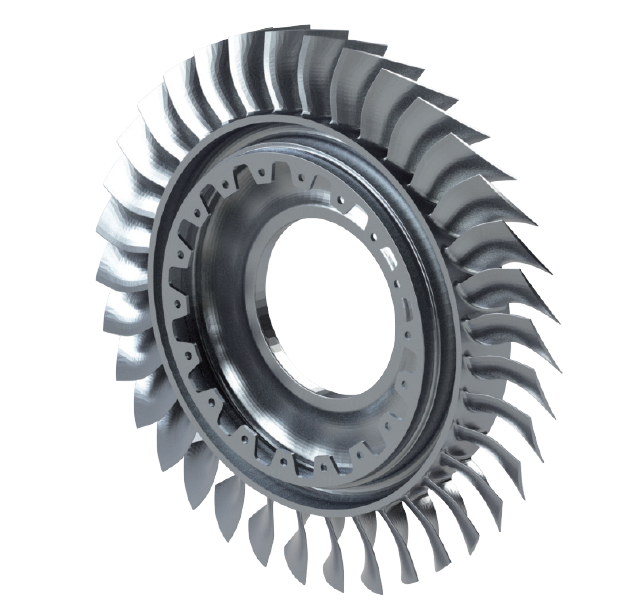
4. GH4169: disco de álabes integral
Para el disco de álabes integral, el documento aporta una operación con herramienta de Ø20 mm. El valor de ae es mayor que en los registros anteriores: se trata de otra condición de contacto y no de una receta alternativa para el álabe de estator.
| Herramienta | D20 — Ø20 mm |
|---|---|
| vc | 38 m/min |
| fz | 0,11 mm/diente |
| ap | 1,8 mm |
| ae | 10 mm |
El registro de esta operación no incluye un resultado de vida útil. Para preparar una propuesta comparable, aporte acceso entre álabes, geometría del disco, estado del material, máquina, montaje y requisitos de acabado.
Datos de aplicación facilitados por HC. vc: velocidad de corte; fz: avance por diente; ap: profundidad axial; ae: ancho radial. Los resultados pueden variar según máquina, material, sujeción, refrigeración y condiciones de uso. Confirme la herramienta y el proceso antes de aplicar estos valores.
Guía de titanio: relacionar cada zona con su operación
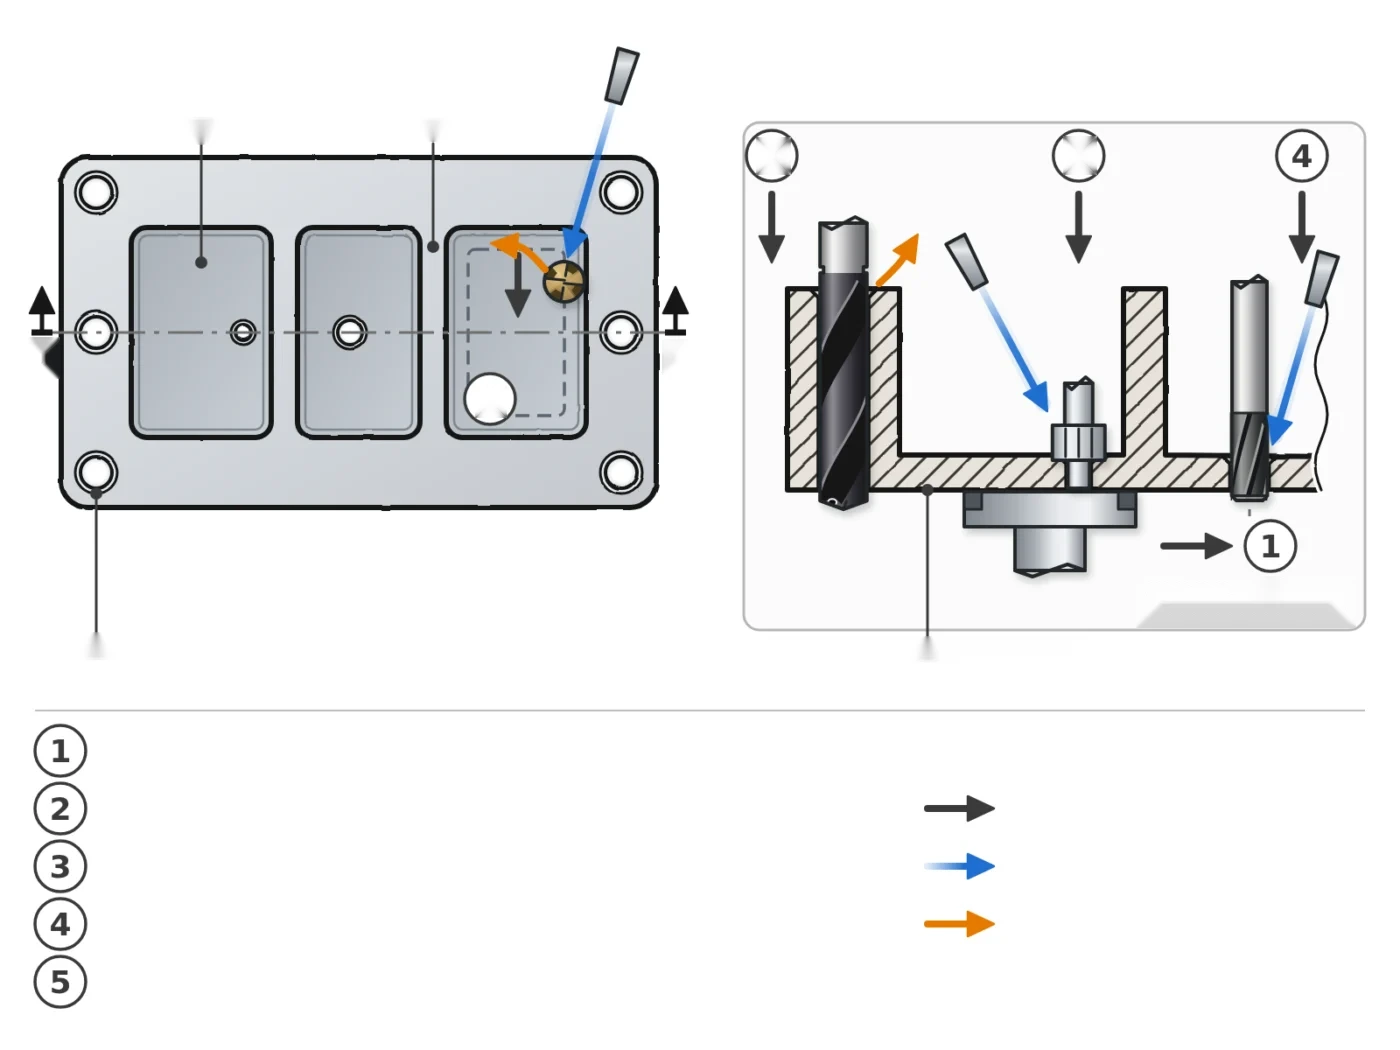
La guía de aleación de titanio de la ilustración combina cavidades, caras, paredes, nervios y agujeros. Su utilidad es visualizar que la elección no termina en una única fresa: cada etapa debe dejar condiciones adecuadas para la siguiente.
Separe desbaste de cavidades, desbaste de caras y perfiles, semiacabado de paredes, acabado y mecanizado de agujeros. Si una zona exige gran profundidad de corte, evalúe alcance y apoyo antes de trasladar allí los parámetros de una pared corta.
Los códigos presentes en la imagen se conservan como parte de la ilustración original; no constituyen una declaración de referencias HC disponibles. La tabla traduce las operaciones para facilitar la lectura en español.
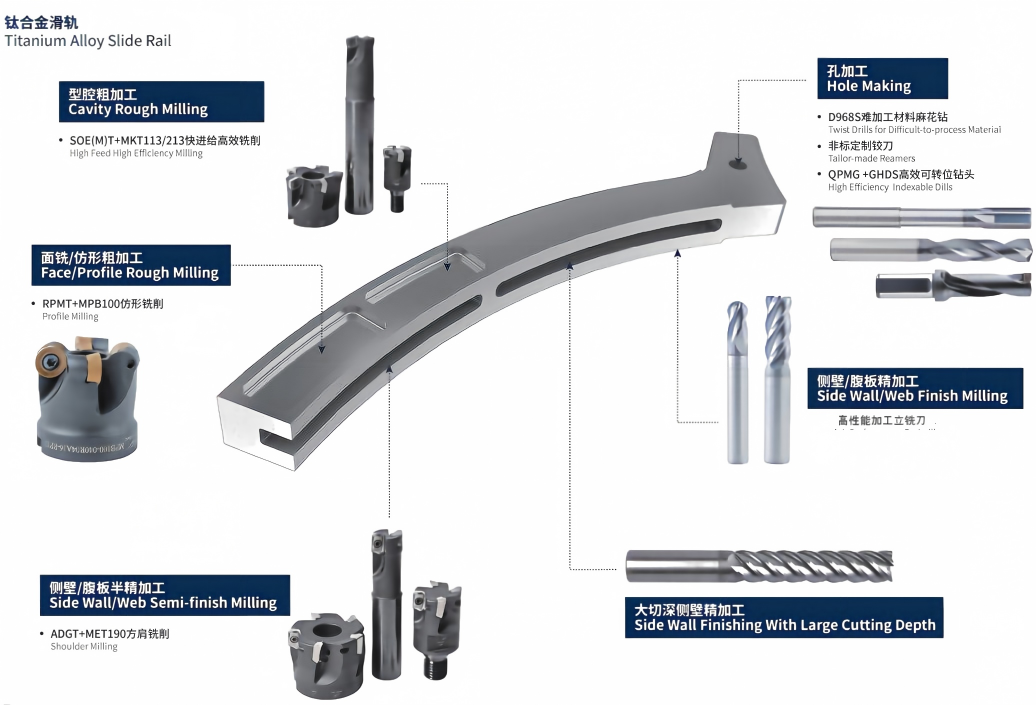
| Zona y operación | Función dentro de la secuencia | Qué confirmar para seleccionar |
|---|---|---|
| Desbaste de cavidades | Retirar material y preparar el volumen para las siguientes pasadas. | Entrada, contacto en esquinas, material residual y evacuación. |
| Desbaste de caras y perfiles | Generar superficies y contornos previos al acabado. | Referencias, dirección de fuerzas y apoyo de la pieza. |
| Semiacabado de paredes y nervios | Preparar una condición regular para la operación final. | Material que queda, espesor local y estabilidad en las zonas estrechas. |
| Acabado de paredes y nervios | Obtener geometría y superficie conforme al plano. | Perfil medido, salida montada y deformación tras liberar el amarre. |
| Acabado lateral con gran profundidad de corte | Trabajar una altura de pared que exige estudiar contacto y rigidez. | Longitud de filo realmente necesaria, cuello, colisiones y carga admisible de la referencia. |
| Mecanizado de agujeros | Realizar taladrado y, si lo requiere el plano, acabado del agujero. | Diámetro, posición, profundidad, refrigeración y necesidad de escariado. |
Para desarrollar una propuesta, indique qué zona presenta el problema y aporte el detalle de la operación. HC podrá evaluar la familia de herramienta correspondiente sin asumir que todos los códigos del esquema forman parte de su catálogo.
Cómo comparar herramientas sin confundir vida útil con pieza conforme
Antes de probar, acuerde qué provoca la retirada: límite de desgaste, rebaba, diámetro, acabado u otra característica del plano. Una prueba hasta rotura no es comparable con otra detenida por calidad. Tampoco basta con una pieza inicial correcta para describir la estabilidad del lote.
- Defina la referencia: material y estado, plano y revisión, máquina, montaje, herramienta actual y defecto limitante.
- Registre la propuesta: geometría, alcance, refrigeración, trayectoria y condiciones iniciales acordadas. Identifique qué cambia frente al proceso anterior.
- Compruebe características críticas: posición y forma de agujero, pared libre, asiento y superficie según la pieza. Fije puntos de medición y criterio de aceptación.
- Siga la evolución: compare pieza inicial, intermedia y próxima a la retirada en el plan de prueba acordado; conserve identificación de herramienta y resultados.
- Decida por coste de pieza aceptada: incluya herramienta, cambios, tiempo, inspección y rechazos. No anuncie una mejora por el avance programado sin medir el ciclo completo.
La aceptación de un componente y la cualificación del proceso corresponden a los requisitos del proyecto. Una propuesta de herramienta no sustituye aprobaciones del cliente ni acredita por sí misma certificación aeronáutica de proveedor.
Preguntas antes de solicitar herramientas para aeronáutica
¿Se puede usar una fresa para aluminio también en titanio?
No debe suponerse equivalencia por diámetro o apariencia. Indique ambas aleaciones y operaciones; compare geometría, condiciones de corte y refrigeración de la referencia propuesta antes de autorizar el cambio.
¿Una máquina de cinco ejes elimina la necesidad de una fresa larga?
Puede mejorar el acceso en algunas zonas, pero la orientación queda limitada por pieza, amarre, cabezal y portaherramientas. Compruebe la envolvente y la trayectoria completa antes de reducir o aumentar alcance.
¿Puede fijarse una tolerancia de agujero para todos los proyectos aeroespaciales?
No. Diámetro, posición, forma, rugosidad y bordes proceden del plano y de su función. Facilite la revisión vigente y el método de control previsto; no use una tolerancia genérica como sustituto.
¿Cambiar a PCD siempre mejora el resultado en composites?
El material de corte es una parte de la selección. Importan laminado, apilado, geometría de entrada y salida, soporte y calidad exigida. Compare una referencia específicamente evaluada; no extrapole resultados de CFRP aislado a una combinación con metal.
¿Qué datos permiten preparar una consulta sin revelar toda la pieza?
Puede empezar con el detalle de la operación: sección local, material, espesores, cotas y tolerancias, acceso y montaje. Identifique qué información falta para que la propuesta no se interprete como validación final. Confirme un canal apropiado antes de enviar información restringida.
¿HC garantiza homologación o una mejora fija de vida útil?
Esta página no ofrece esa garantía. Solicite el alcance y la documentación aplicables a la referencia y al proyecto. La vida útil y el resultado deben validarse en las condiciones reales de utilización.
Envíe el problema de mecanizado, no solo el nombre de la herramienta
Para estudiar la selección, facilite plano o detalle autorizado, aleación y estado, operación, diámetro y profundidad, espesores de pared o capas, tolerancias, máquina, portaherramientas, salida, refrigeración y volumen previsto.
Añada herramienta actual, condiciones de trabajo que pueda compartir, fotos del defecto y criterio de retirada. Indique si busca reducir rebaba, corregir deformación, estabilizar medida o mejorar coste por pieza conforme; así la consulta tendrá un objetivo verificable.
Solicitar evaluación de herramientasContacto: zwx@xrzpcd.com