Machos de roscar de punta helicoidal para agujeros pasantes
También conocidos como machuelos de punta espiral en México y como machos tipo «gun», dirigen la viruta hacia delante. Son una opción para roscar agujeros pasantes cuando la herramienta y la viruta disponen de una salida libre.
Para elegir una referencia no basta con indicar el diámetro: hacen falta el paso, la tolerancia, el material y la geometría del agujero. Aquí puede comprobar qué datos condicionan la selección antes de solicitar una propuesta.
Consultar mi aplicaciónVer criterios de selección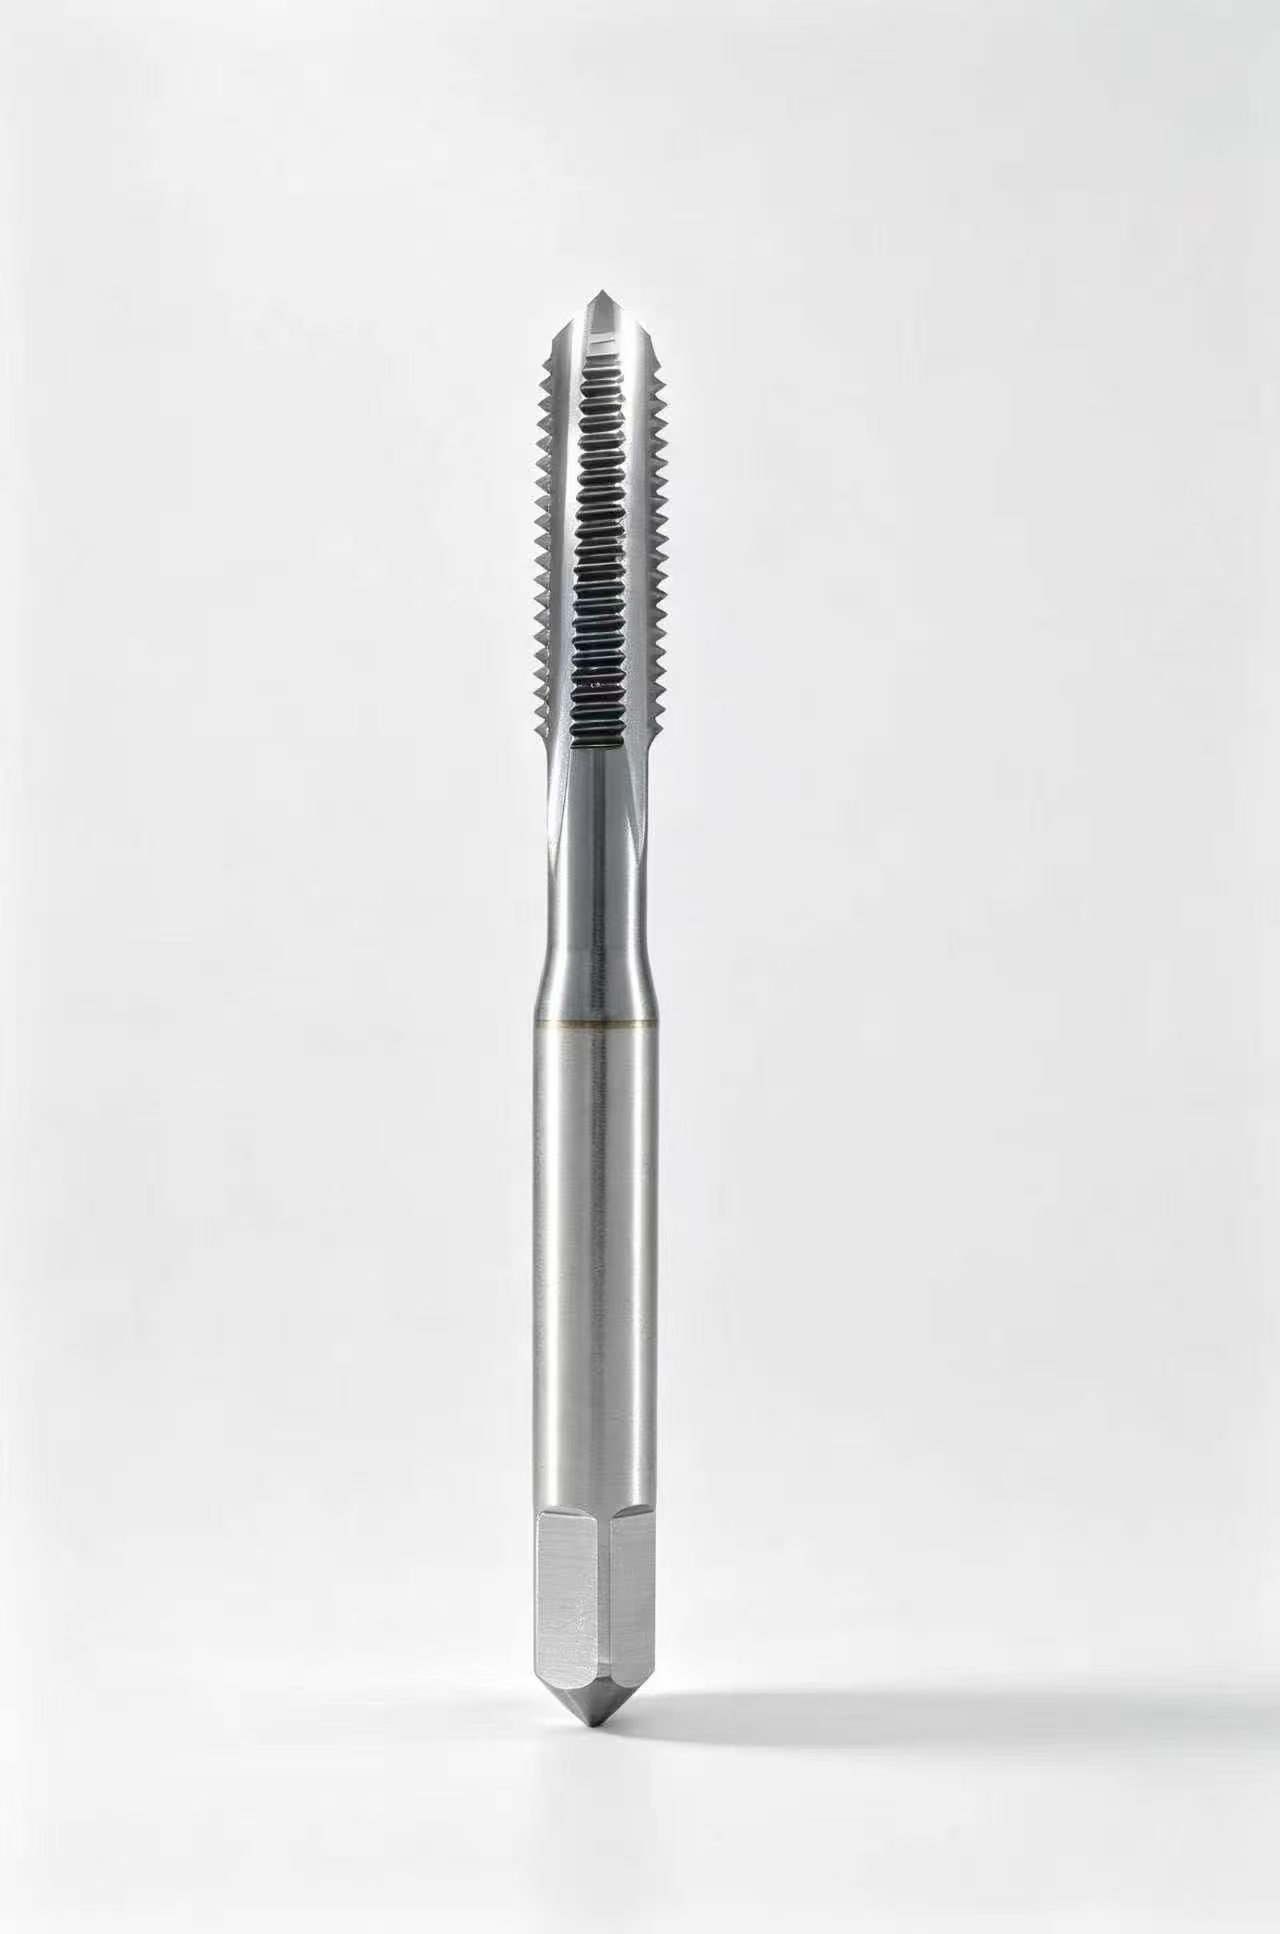
¿Cuándo conviene un macho de punta helicoidal?
El punto de partida es un agujero pasante con espacio de salida. La entrada del macho corta progresivamente el perfil de la rosca y orienta la viruta hacia el otro lado de la pieza. Por eso, una pieza perforada no garantiza por sí sola una aplicación adecuada: el utillaje, una pared próxima o una segunda pieza pueden bloquear esa salida.
Situaciones que merece la pena evaluar
Placas, bridas y componentes con roscas pasantes accesibles. Envíe una sección del montaje: permite comprobar tanto la longitud de rosca completa exigida como el recorrido disponible detrás de la pieza.
En producción repetitiva, defina además cómo se acepta la rosca y cuándo se cambia la herramienta. El criterio puede incluir el calibre, la calidad superficial y la evolución del proceso, no solo el número de piezas.
Cuándo estudiar otra geometría
Si el agujero es ciego o la viruta no puede salir hacia delante, revise una solución específica para esa condición. Los agujeros interrumpidos, inclinados o próximos a un obstáculo requieren estudiar el plano y el montaje antes de elegir.
No traslade automáticamente una referencia entre materiales o entre agujeros pasantes y ciegos. La herramienta que funciona en una pieza puede no ser adecuada para otra aunque ambas indiquen la misma rosca.
Compruebe el espacio de salida
Revise el recorrido del macho en el montaje real, no solo en la pieza aislada. Una fijación o una pared próxima puede ocupar el espacio que parece libre en el plano.
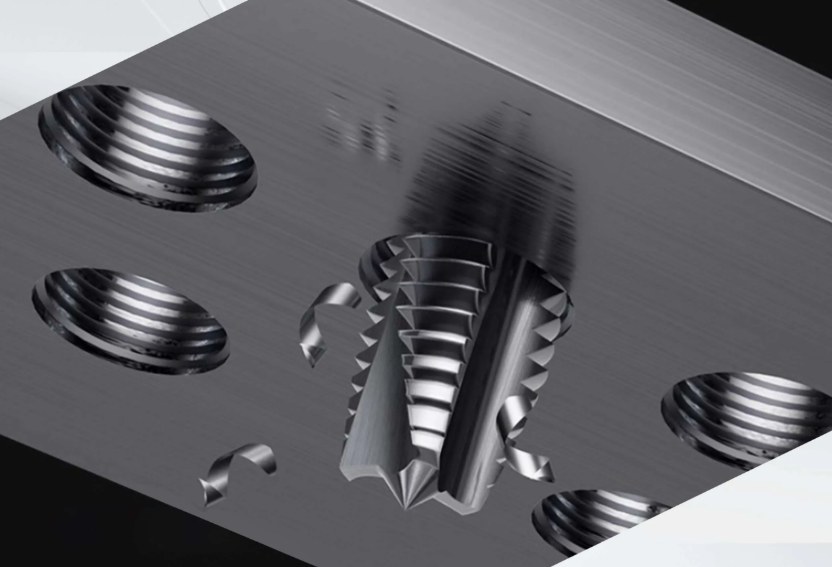
¿Qué diferencia hay entre un macho de punta espiral y uno de canal helicoidal?
Los nombres se parecen, pero describen geometrías diferentes. La elección depende principalmente de dónde debe ir la viruta, no del aspecto de la fotografía.
| Criterio | Punta helicoidal | Canales helicoidales |
|---|---|---|
| Dirección habitual de la viruta | Hacia delante, a través del agujero. | Hacia la entrada, por los canales. |
| Aplicación habitual | Agujeros pasantes con salida libre. | Agujeros ciegos que necesitan evacuar la viruta hacia fuera. |
| Dato decisivo del plano | Espesor y espacio disponible tras la pieza. | Profundidad útil, fondo y espacio para la entrada del macho. |
| Confirmación antes de comprar | Rosca, material y condiciones de trabajo compatibles con la referencia concreta. | |
Las dos fotografías siguientes muestran machos de canales helicoidales como comparación visual, no dos versiones de la punta helicoidal de esta página. El color del anillo o el acabado de una foto no permite deducir el material de aplicación ni el recubrimiento.
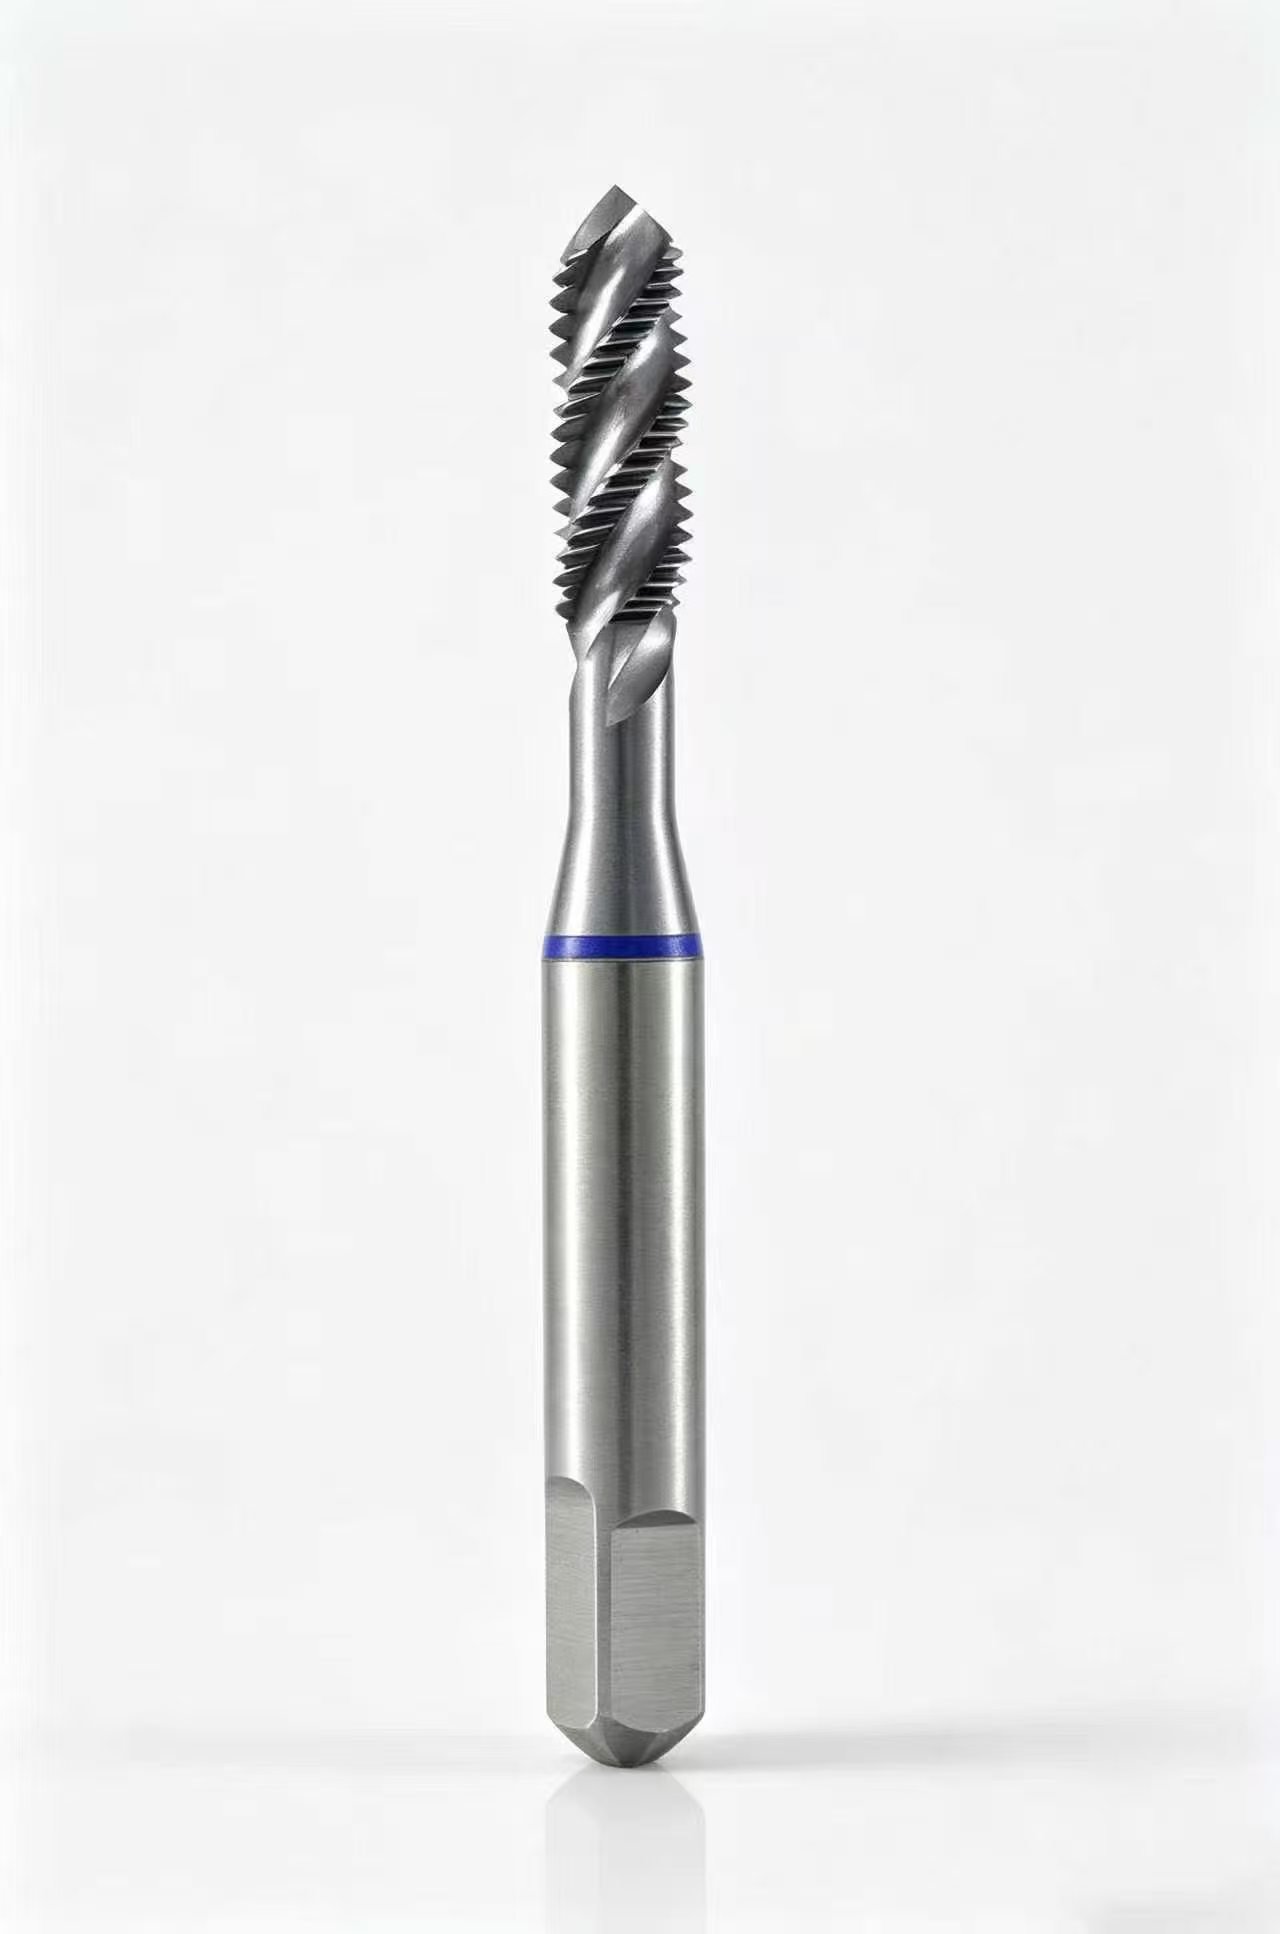
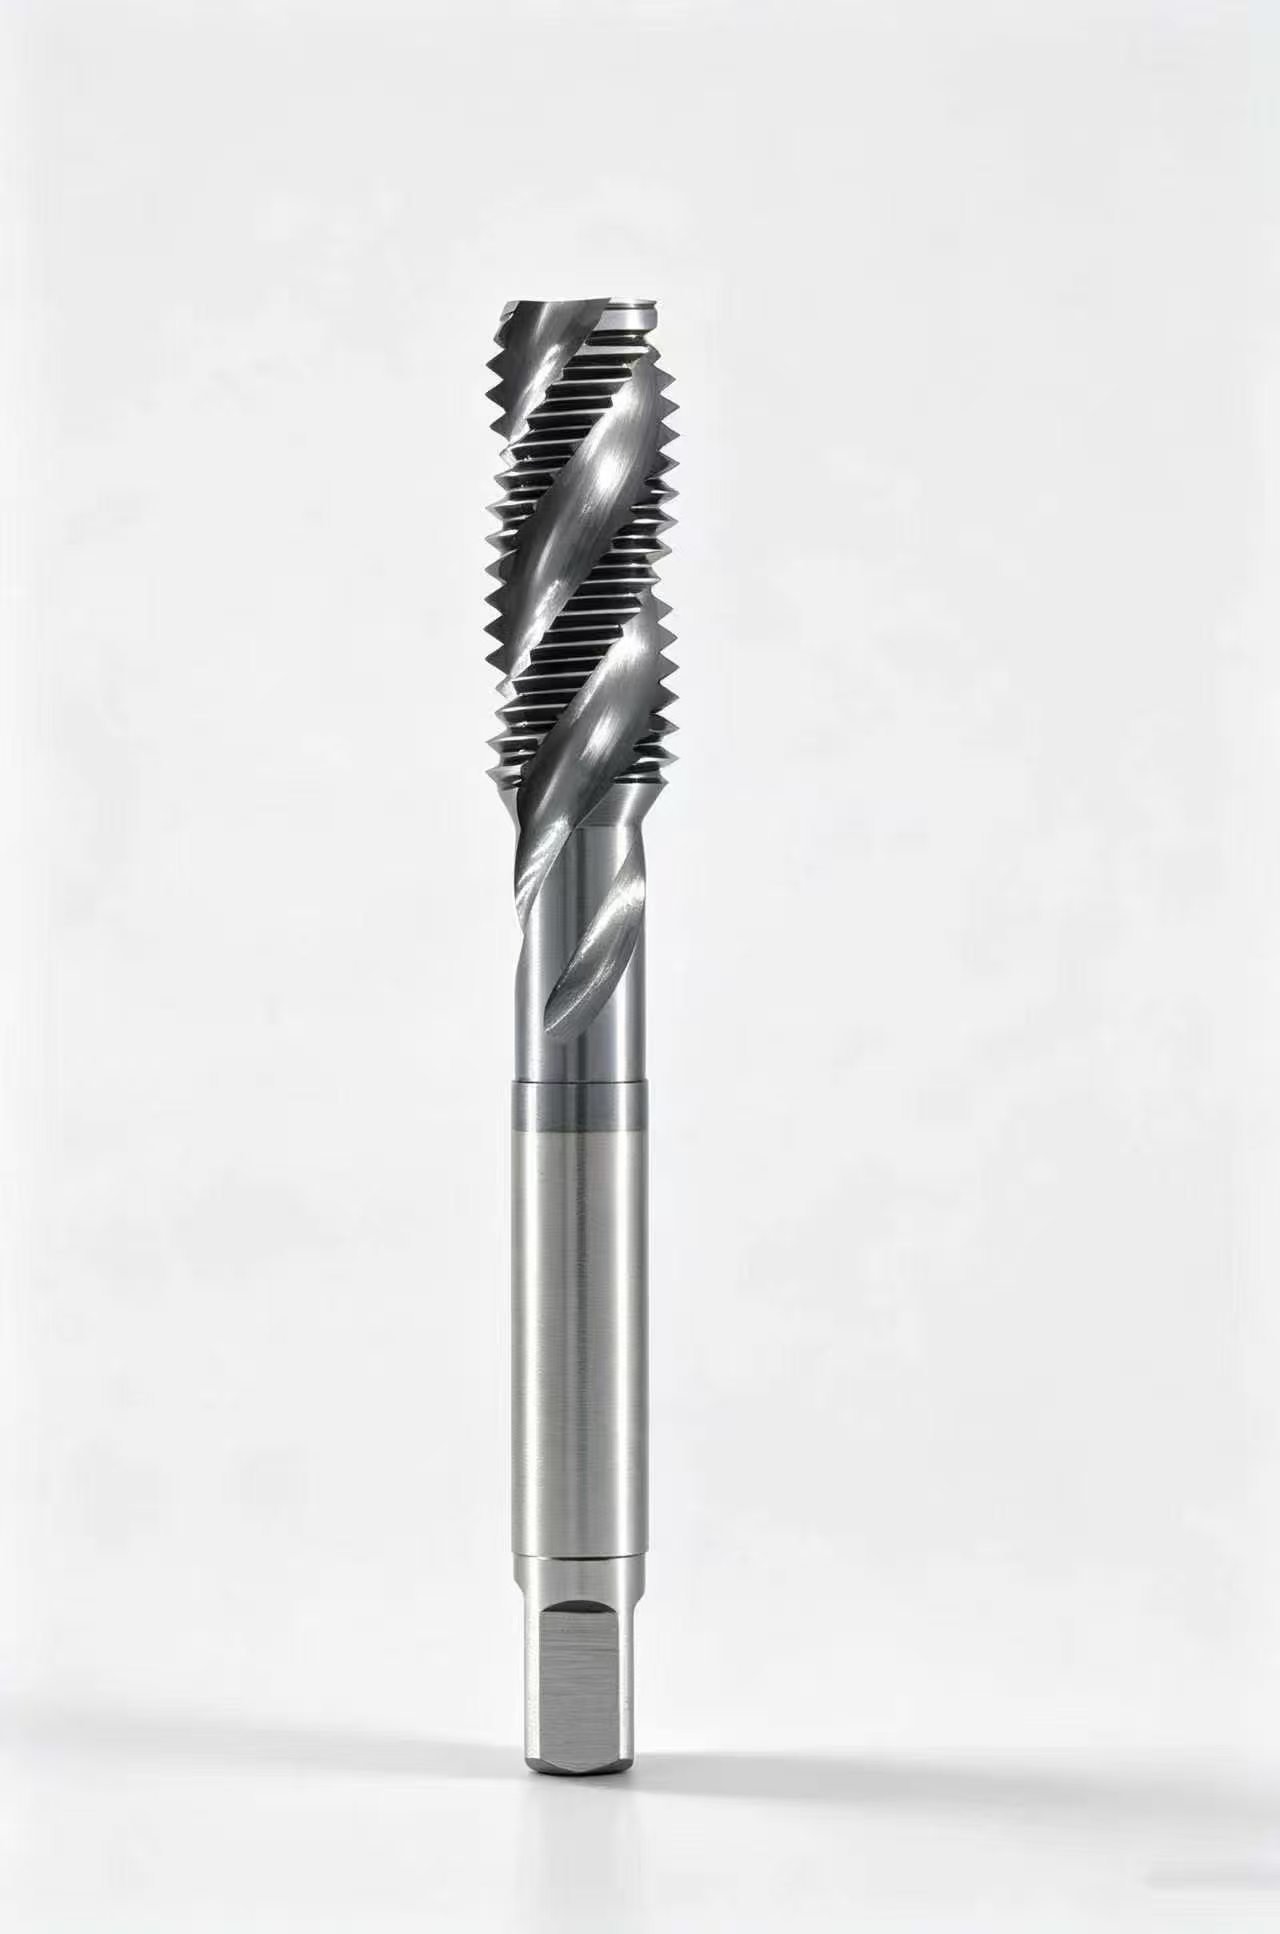
Para esa geometría, consulte la página de machos de canales helicoidales. Si todavía está definiendo el proceso, vea la guía de elección para agujeros ciegos y pasantes.
Cómo especificar el macho: del plano a una referencia
Una consulta bien definida evita comparar herramientas que comparten diámetro nominal, pero no la misma función. Reúna los datos siguientes en una sola ficha o adjunte un plano marcado.
| Información | Qué indicar | Qué permite revisar |
|---|---|---|
| Rosca | Norma, diámetro nominal, paso, sentido y tolerancia exigida. | Perfil y criterio de aceptación; no basta una descripción como «macho de 8». |
| Agujero | Diámetro real del taladro previo, espesor y longitud de rosca completa. | Compatibilidad de la preparación con la rosca y el proceso de corte. |
| Salida | Distancia hasta la fijación, otra pared u otro componente. | Recorrido de la entrada del macho y espacio para evacuar la viruta. |
| Material | Designación exacta, estado y dureza si se conocen. | Geometría, sustrato y recubrimiento que deben evaluarse. |
| Montaje | Máquina, ciclo, portamachos, alcance y lubricación disponible. | Compatibilidad dimensional y condiciones iniciales de prueba. |
| Producción | Cantidad, tamaño de lote, referencia actual y problema observado. | Objetivo de la propuesta y forma de comparar resultados. |
¿Qué broca usar antes de roscar y qué longitud necesito?
No debe confundirse el diámetro nominal de la rosca con el diámetro del taladro previo. Confirme este último en la documentación de la herramienta y según la norma, el material y la tolerancia requerida. Una tabla genérica sirve como orientación, pero no sustituye la verificación del proceso.
Asimismo, la longitud roscada visible del macho no equivale a la profundidad de rosca completa que puede producir. Solicite el dibujo dimensional de la referencia para comprobar la entrada, el alcance y la sujeción.
¿Cómo elegir un macho para acero inoxidable, acero o aluminio?
«Acero», «inoxidable» o «aluminio» son descripciones insuficientes para cerrar una selección. Añada la aleación y su estado. Si sustituye una herramienta existente, aporte su referencia y las condiciones con las que trabaja.
No se publica aquí una velocidad universal ni un recubrimiento válido para todos los materiales. Los parámetros iniciales y la compatibilidad deben confirmarse para la referencia propuesta y validarse en su máquina.
¿Por qué se rompe el macho de roscar o sale mal la rosca?
Antes de cambiar de herramienta, registre cuándo aparece el fallo: al entrar, durante el avance, al salir o al invertir el giro. Conserve una foto del filo y de la rosca afectada.
| Síntoma | Qué comprobar primero | Información útil para consultar |
|---|---|---|
| Rotura o aumento de carga | Taladro previo, acumulación de viruta, salida libre y lubricación. | Momento del fallo y fotos de herramienta y montaje. |
| Rosca que no pasa el calibre | Referencia y tolerancia del macho, desgaste, alineación y sujeción. | Calibre utilizado y si el problema aparece desde la primera pieza. |
| Superficie irregular | Filo, lubricación y condiciones de corte respecto al material. | Fotos de la rosca y parámetros actuales. |
| Problema durante la inversión | Sincronización del ciclo y compatibilidad del portamachos. | Máquina, ciclo utilizado y sistema de sujeción. |
Estas comprobaciones orientan el diagnóstico; no identifican por sí solas la causa. Si hay roturas repetidas, detenga la prueba y revise el conjunto antes de repetir el ciclo. Para el montaje, consulte los portamachos y sistemas de sujeción para roscado.
Preguntas antes de elegir o comprar
¿Sirve el mismo macho para un agujero ciego?
No debe darse por supuesto. La punta helicoidal envía la viruta hacia delante; si el fondo impide su evacuación, hay que evaluar otra solución. Envíe la sección del agujero y la profundidad de rosca completa requerida.
¿Qué significa «tipo gun» en un macho?
Es una denominación habitual de los machos de punta helicoidal o punta espiral. Para evitar errores en una compra, confirme la geometría y el uso previsto en la ficha técnica, no solo el nombre comercial.
¿Cómo pido una alternativa a la herramienta que ya utilizo?
Adjunte su referencia, plano dimensional si está disponible, material de pieza y condiciones actuales. Indique qué desea mejorar: estabilidad, calidad de rosca, duración o suministro. Dos herramientas visualmente similares no son necesariamente intercambiables.
¿Se pueden indicar precio y disponibilidad solo con una foto?
La foto ayuda a identificar la familia, pero no define paso, tolerancia, dimensiones ni material. Para una propuesta concreta, añada la especificación de la rosca y la cantidad solicitada. Precio, disponibilidad y plazo deben confirmarse en la oferta.
¿Qué debo medir en una prueba de producción?
Defina antes de empezar la aceptación de la rosca, las condiciones de ensayo y el motivo de cambio de herramienta. Registre resultados de manera comparable entre referencias, sin modificar varios factores a la vez. No se puede anticipar una vida útil concreta únicamente a partir de esta página.
Cómo separar desgaste del macho y variación del taladro previo
En producción, conserve mediciones del diámetro previo por lote y relacione los fallos con la herramienta utilizada para taladrar. Una variación de preparación puede elevar la carga del macho sin que este haya cambiado. Registre también espesor, rebaba de entrada y condiciones de lubricación. Si una rosca falla desde la primera pieza, revise referencia y control; si el fallo aparece tras varias piezas, compare desgaste, viruta y estabilidad térmica antes de corregir el proceso.
Prueba comparativa para aprobar una nueva referencia
Defina primero qué significa una pieza aceptada: calibre correspondiente, profundidad útil y estado de la rosca. Compare con el mismo material, montaje y criterio de retirada. Separe tiempo de ciclo, número de piezas válidas y motivo de cambio del macho. Las incidencias durante entrada, salida o inversión deben registrarse por separado, porque apuntan a causas distintas. El resultado de una prueba describe esas condiciones y no garantiza la misma vida en otro material o montaje.
Material y salida de viruta en roscado pasante
La comparación siguiente describe criterios de aplicación, no prestaciones garantizadas de una referencia HC. La selección concreta depende de la aleación, el estado y el montaje.
| Material o condición | Qué cambia en el proceso | Qué decisión tomar |
|---|---|---|
| Acero de viruta larga | La punta dirige viruta hacia delante, pero el utillaje puede bloquear el espacio aparente del agujero. | Inspeccione la salida con la pieza montada y registre si el atasco aparece al final del recorrido. |
| Inoxidable austenítico | Adherencia y evolución del taladro previo pueden elevar esfuerzo. | Compare diámetro previo real y filo; mantenga una lubricación apropiada y compruebe el ciclo. |
| Aluminio | La viruta puede adherirse y deteriorar flancos; un agujero grande no justifica omitir control. | Observe empaste y rebaba, y verifique la rosca con el método establecido para la norma. |
Una rosca pasante puede no tener salida funcional
El macho necesita que su entrada avance lo suficiente para formar toda la longitud útil, y la viruta también necesita espacio. Una placa apoyada sobre el utillaje o una segunda pared cercana puede impedirlo aunque el plano muestre un agujero pasante. Envíe una sección del montaje indicando espesor y primer obstáculo. No resuelva la falta de espacio reduciendo arbitrariamente la profundidad si deja filetes incompletos.
Separar error de tolerancia y fallo durante inversión
Si el calibre falla desde la primera pieza, contraste referencia, tolerancia y preparación. Si la rosca sale bien pero la herramienta rompe al volver, investigue sincronización, fijación y residuos. Son ramas distintas del diagnóstico y no se solucionan necesariamente con un macho de mayor resistencia. Documente entrada, salida e inversión con los datos del ciclo y medidas de pieza.
Diagnóstico por fase del roscado
Utilice el síntoma para elegir una comprobación antes de modificar el proceso. Las causas indicadas son hipótesis que deben contrastarse, no un diagnóstico automático. Ante daño o pérdida de sujeción, detenga el uso y revise el conjunto.
| Síntoma | Causa posible | Comprobación que la distingue | Acción a evaluar |
|---|---|---|---|
| Atasco detrás de la pieza | Salida bloqueada | Examinar montaje completo | Liberar espacio o estudiar otra geometría. |
| Rosca incompleta en extremo | Recorrido insuficiente de la entrada | Comparar rosca útil y avance disponible | Revisar longitud y ciclo. |
| Rotura al invertir | Ciclo, sujeción o residuos | Identificar fase exacta | Revisar sincronización y portamachos. |
| Flancos arrancados en aluminio | Adherencia o viruta | Inspeccionar filo y preparación | Corregir geometría y lubricación. |
Solicite una propuesta para su rosca pasante
Envíe el plano o complete una descripción con: rosca y tolerancia · material · espesor y salida libre · máquina y portamachos · cantidad. Si existe un problema, añada fotos y la referencia que utiliza.
Ejemplo de consulta: «Necesito roscar [designación completa] en [material], con [longitud útil] y [espacio libre de salida]. Utilizo [máquina y sujeción] y solicito [cantidad]».
Enviar datos y solicitar presupuestoTambién puede escribir a zwx@xrzpcd.com. La geometría, las dimensiones, el recubrimiento y las condiciones de suministro se confirmarán para la referencia propuesta.
Referencias técnicas generales: clasificación de machos de OSG y guía de diagnóstico de roscado de Haas. Estas referencias explican principios de aplicación; no certifican las prestaciones de una herramienta HC.