Fresas de punta esférica para acabado 3D: radio, contacto y trayectoria
Las fresas esféricas permiten mecanizar superficies curvas, moldes y transiciones 3D. Para elegirlas, relacione radio de herramienta, inclinación de superficie, alcance y altura de cresta admisible, no solo diámetro nominal. Esta página se centra en acabar superficies 3D controlando contacto y cresta.
Solicitar selección y presupuesto
Por qué cambia el corte sobre una superficie 3D
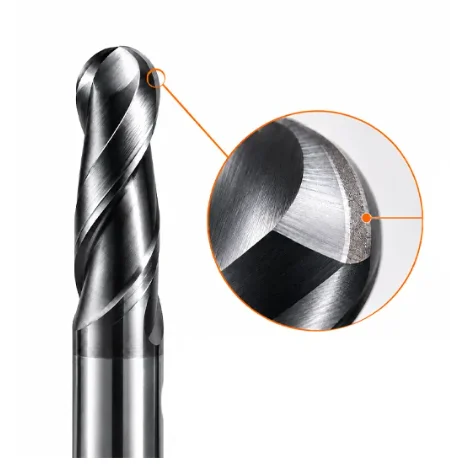
El punto de contacto se desplaza sobre la esfera según la inclinación. Cerca del centro, la velocidad periférica es baja; por eso no conviene interpretar las revoluciones usando únicamente el diámetro nominal. La orientación y la trayectoria deben evitar condiciones de contacto inadecuadas y mantener margen frente a colisiones. Compruebe el diámetro efectivo en la zona realmente mecanizada.
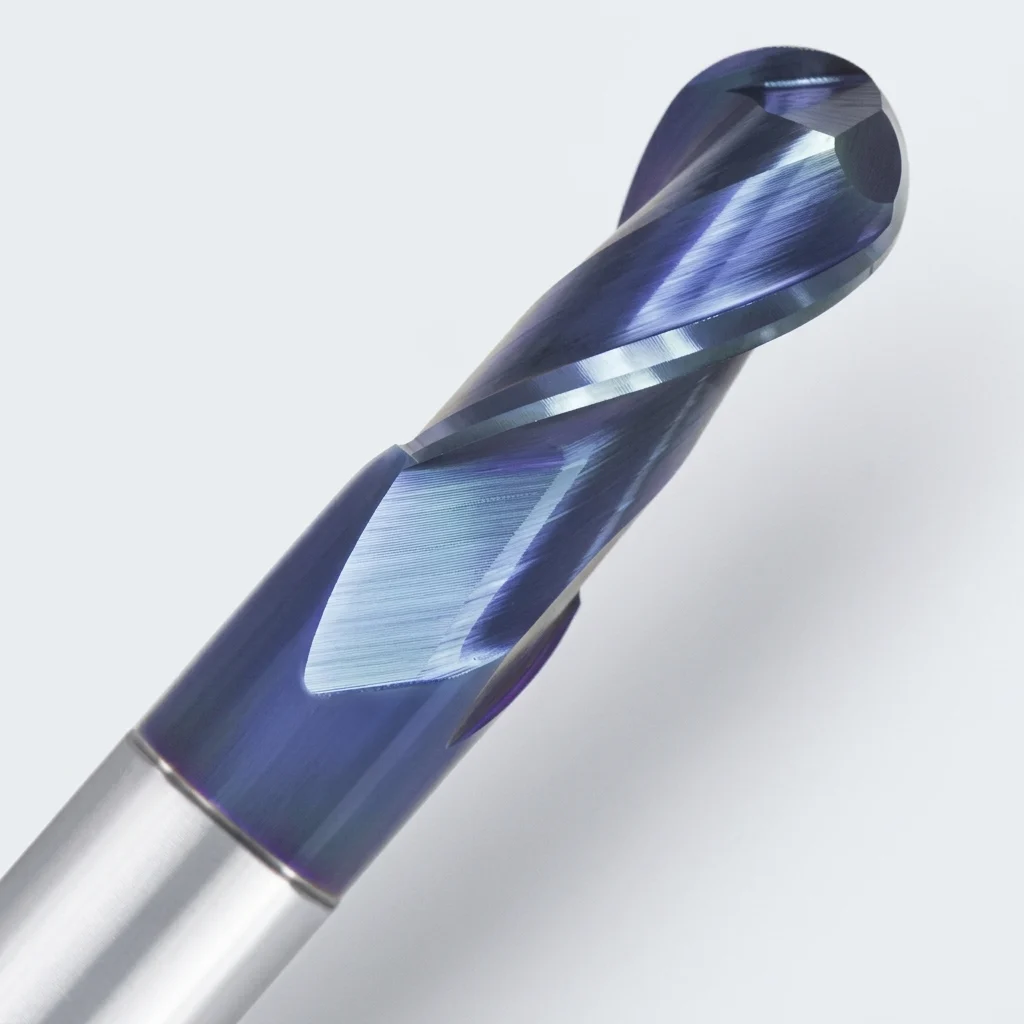
Paso lateral y acabado de moldes
El paso entre trayectorias influye en las crestas geométricas, pero la rugosidad real también depende de flexión, desgaste y estabilidad. No prometa un acabado solo con una fórmula de cresta. Defina superficie funcional, tolerancia y método de medición; pruebe una zona representativa con cambios de pendiente antes de trasladar la estrategia a todo el molde.
Cómo cambia la selección según material y condiciones
La comparación siguiente describe criterios de aplicación, no prestaciones garantizadas de una referencia HC. La selección concreta depende de la aleación, el estado y el montaje.
| Material o condición | Qué cambia en el proceso | Qué decisión tomar |
|---|---|---|
| Acero de molde pretemplado o endurecido | Cambian desgaste y resistencia requerida de la esquina esférica; 'acero de molde' no define una dureza única. | Indique dureza y tratamiento. Separe desbaste residual y acabado, evitando que una pasada fina encuentre bolsas de material. |
| Aluminio para moldes | La adhesión puede dejar defectos que parecen errores de trayectoria. | Examine el filo y residuos antes de reducir el paso lateral. Controle lubricación y recorte de viruta. |
| Grafito o material abrasivo compatible | El polvo y la abrasión cambian evacuación e inspección respecto al metal. | Confirme herramienta y extracción apropiadas; no traslade automáticamente una fresa o estrategia de acero. |
Cuello, alcance y riesgo de colisión
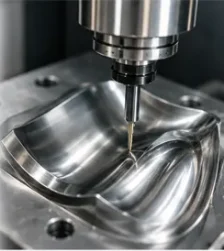
Una esfera que alcanza el fondo puede seguir siendo incompatible si el cuello o portaherramientas toca la pared. Compare longitud de filo con profundidad accesible y modele el conjunto completo. Evite una salida superior a la necesaria. Para cavidades profundas, estudie una fresa de cuello largo y pasadas que limiten la carga radial.
Diagnóstico de facetas, marcas y pérdida de detalle
Localice si las marcas siguen la trayectoria, aparecen en cambios de pendiente o crecen con profundidad. Revise interpolación, tolerancia del programa, paso lateral y descentramiento. Una pérdida de detalle en radios pequeños puede ser una limitación geométrica del diámetro, no desgaste. Envíe modelo 3D, material, radio mínimo, alcance y fotos del defecto para separar las causas.
Diagnóstico: del defecto a una acción concreta
Utilice el síntoma para elegir una comprobación antes de modificar el proceso. Las causas indicadas son hipótesis que deben contrastarse, no un diagnóstico automático. Ante daño o pérdida de sujeción, detenga el uso y revise el conjunto.
| Síntoma | Causa posible | Comprobación que la distingue | Acción a evaluar |
|---|---|---|---|
| Mala superficie en zonas planas | Contacto cerca del centro | Localizar zona activa de la esfera | Revisar orientación o estrategia y condiciones efectivas. |
| Facetas en transición | Discretización o movimiento | Comparar marcas con segmentos CAM | Revisar tolerancia y continuidad de trayectoria. |
| Detalle interior no se reproduce | Radio de herramienta demasiado grande | Comparar envolvente y radio mínimo | Usar una geometría que alcance el detalle. |
| Acabado empeora en profundidad | Flexión o roce | Comprobar cuello y conjunto | Reducir interferencia y revisar carga del acabado. |
Pendiente suave frente a pared inclinada
En una superficie casi plana, la zona de contacto se acerca al centro de la esfera y la velocidad local disminuye. En una zona inclinada, el contacto se desplaza a otro diámetro efectivo. Por eso una única selección basada en diámetro nominal no describe todo el recorrido. Cuando la máquina permite orientación, estudie evitar contacto central sin provocar colisiones; en tres ejes, revise dirección de pasadas y zonas de pendiente para no exigir a una sola estrategia el mismo resultado en toda la pieza.
Altura de cresta no es sinónimo de rugosidad garantizada
Radio y paso lateral definen una componente geométrica del relieve, pero no incluyen vibración, error de trayectoria, desgaste o flexión. Si las marcas son regulares y siguen el paso, evalúe estrategia; si son irregulares, inspeccione estabilidad y filo. En cambios de pendiente, revise tolerancias CAM y continuidad del movimiento. Conserve el acabado requerido y método de medición en el plano para que una cifra de cresta no se convierta en una promesa de superficie.
Datos dimensionales de la ficha existente
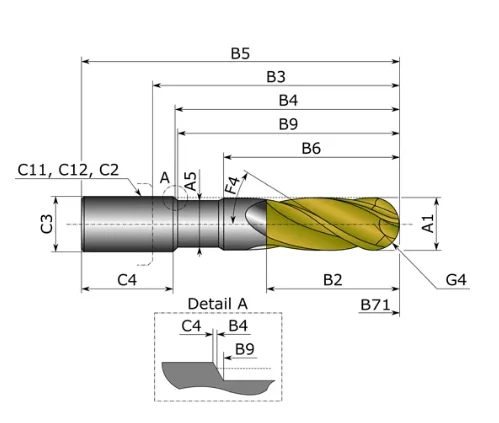
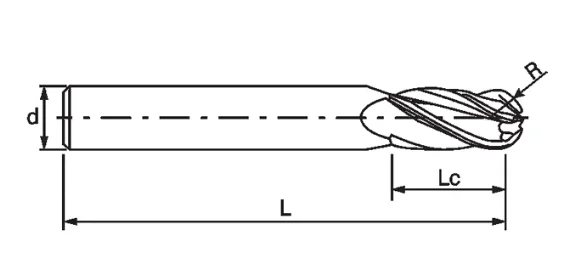
Estos datos se conservan como referencia de la ficha publicada. Confirme en el plano de la referencia solicitada el significado de H6, el radio y la combinación de dimensiones y recubrimiento; no todas las opciones corresponden necesariamente a una misma herramienta.
| Tolerancia del diámetro del corte | H6 |
|---|---|
| Radio indicado en la ficha | 0,2-2 mm |
| Tolerancia del radio | ±0,005 mm |
| Recubrimientos | AlTiN + TiSiN / TiAlSiN-X / AlTiN / TiAlN / TiAlSiN / DLC / AlCrN / AlCrSiN / AlTiSiN / TiSiXN / Personalizado |
| Número de dientes | 2 o 4 dientes / número personalizado |
| Longitud total | 50 / 60 / 75 / 100 / 150 / 200 mm / longitud personalizada |
| Diámetro del mango | 4 / 6 / 8 / 10 / 12 / 14 / 16 / 18 / 20 mm / Diámetro a medida |
Preguntas para preparar la selección
¿Una fresa esférica deja un fondo plano?
Puede recorrerlo, pero no es equivalente a una fresa plana; el contacto central y las crestas condicionan estrategia y acabado.
¿El radio de la herramienta garantiza el radio final?
No por sí solo. También intervienen trayectoria, compensación, flexión y tolerancias del conjunto.
Consulte su aplicación con HC
Describa el resultado que necesita y el problema actual. La propuesta debe confirmar referencia, dimensiones y condiciones de uso para su pieza; los plazos y cantidades se acuerdan en la oferta.
Consultar fresas de punta esféricaPlanos y fotografías: zwx@xrzpcd.com.