Fresas de roscar: roscado por interpolación helicoidal CNC
El fresado de roscas genera el perfil mediante una trayectoria helicoidal. Permite estudiar alternativas al roscado con macho cuando importan el control dimensional, el acceso o la flexibilidad de producción, siempre que máquina, herramienta y programa sean compatibles. Esta página se centra en elegir y programar el fresado de roscas sin errores de perfil.
Solicitar selección y presupuesto
Una fila o varias filas: qué cambia en el proceso
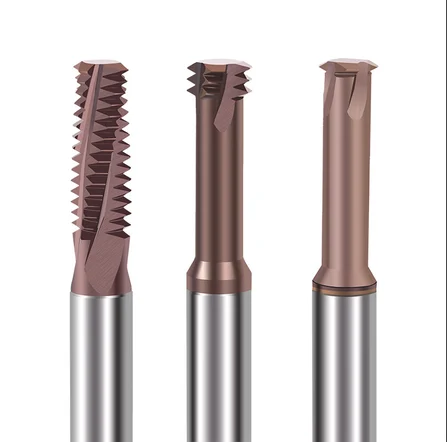
Una geometría de una fila y una de varias filas no se programan ni comparan únicamente por diámetro. Relacione longitud del perfil, paso, profundidad útil y número de recorridos necesarios. Verifique que el diámetro de la herramienta deja espacio para interpolar y evacuar. La posibilidad de mecanizar varios diámetros depende del perfil, paso y límites de la referencia; no significa que una sola fresa produzca cualquier rosca.
Cómo cambia la selección según material y condiciones
La comparación siguiente describe criterios de aplicación, no prestaciones garantizadas de una referencia HC. La selección concreta depende de la aleación, el estado y el montaje.
| Material o condición | Qué cambia en el proceso | Qué decisión tomar |
|---|---|---|
| Aluminio | La adhesión puede estropear flancos y dejar rebaba; la evacuación es relevante incluso si el agujero ya está abierto. | Revise filo, lubricación y estrategia de salida. Distinga rebaba de entrada de un error de diámetro de rosca. |
| Acero inoxidable | Carga, adherencia y flexión pueden hacer variar el perfil con la profundidad. | Estudie reparto de corte y salida de herramienta; verifique el calibre a toda la longitud útil, no solo en la boca. |
| Material endurecido o de alta resistencia | La capacidad depende de la referencia, dureza y geometría. No basta con que la máquina pueda interpolar. | Confirme sustrato y condiciones antes de ensayo. Compare una geometría de una fila con múltiples filas considerando carga y ciclo. |
Diagnóstico: del defecto a una acción concreta
Utilice el síntoma para elegir una comprobación antes de modificar el proceso. Las causas indicadas son hipótesis que deben contrastarse, no un diagnóstico automático. Ante daño o pérdida de sujeción, detenga el uso y revise el conjunto.
| Síntoma | Causa posible | Comprobación que la distingue | Acción a evaluar |
|---|---|---|---|
| Rosca grande o pequeña de forma uniforme | Compensación o diámetro efectivo | Verificar definición de herramienta y control | Ajustar solo tras confirmar paso, perfil y medida. |
| Rosca varía con profundidad | Flexión o carga axial distribuida | Comparar medidas arriba y abajo | Revisar salida y estrategia de pasadas. |
| Falla siempre en entrada | Contacto brusco o falta de espacio | Simular aproximación y material restante | Modificar entrada dentro de las condiciones de la fresa. |
| Perfil incorrecto pese a diámetro correcto | Norma o geometría no coincidentes | Contrastar dibujo del perfil y referencia | Seleccionar la herramienta correcta; no resolverlo con offset. |
Preparar la consulta de fresado de roscas
Adjunte plano con norma, clase de tolerancia, diámetro y profundidad, más material, diámetro previo y restricciones de fondo. Indique control CNC, capacidad de interpolación, portaherramientas y parámetros actuales. HC podrá estudiar la geometría y los datos que falten antes de proponer una referencia; el programa debe validarse en su máquina.
Avance del centro de herramienta y avance sobre el perfil
En interpolación interior, el centro de la fresa describe una circunferencia distinta de la del filo. Confirme si el CAM o control ya aplica la compensación del avance circular antes de introducir valores manuales; aplicar dos correcciones o ninguna puede cambiar mucho la carga. Verifique entrada, hélice, sentido y salida con la geometría completa. No publique ni utilice un avance universal basado solo en el diámetro nominal de la rosca.
Cómo corregir diámetro sin ocultar conicidad
Una desviación uniforme puede permitir revisar compensación tras confirmar herramienta y programa. Si la desviación cambia a lo largo del agujero, una corrección global puede arreglar la entrada y empeorar el fondo: estudie flexión, longitud libre y reparto de carga. Registre calibre, profundidad y perfil. Para roscas ciegas, asegure espacio para el movimiento de entrada y para la zona no cortante de la herramienta, no solo para el filo.
Preguntas para preparar la selección
¿Sustituye siempre al macho?
No. Compare tiempo de ciclo, tamaño de rosca, material, máquina y volumen. Son procesos diferentes.
¿Una fresa sirve para rosca interior y exterior?
Solo cuando la geometría y su documentación contemplen ambas aplicaciones. Confirme perfil y programación.
Consulte su aplicación con HC
Describa el resultado que necesita y el problema actual. La propuesta debe confirmar referencia, dimensiones y condiciones de uso para su pieza; los plazos y cantidades se acuerdan en la oferta.
Consultar fresas de roscarPlanos y fotografías: zwx@xrzpcd.com.