Fresas de metal duro integral: cómo elegir diámetro, labios y longitud
Una fresa de carburo sólido se selecciona como una combinación de geometría y condiciones de trabajo. El mismo diámetro puede funcionar en un contorno abierto y fallar en una ranura completa; una longitud mayor puede resolver el acceso y, a la vez, empeorar la estabilidad.
Compare aquí las decisiones que definen la referencia: material, operación, diámetro, número de labios, longitud de corte y salida del portaherramientas. Después, contraste el resultado con el plano y la capacidad de su máquina.
Consultar una fresa para mi aplicación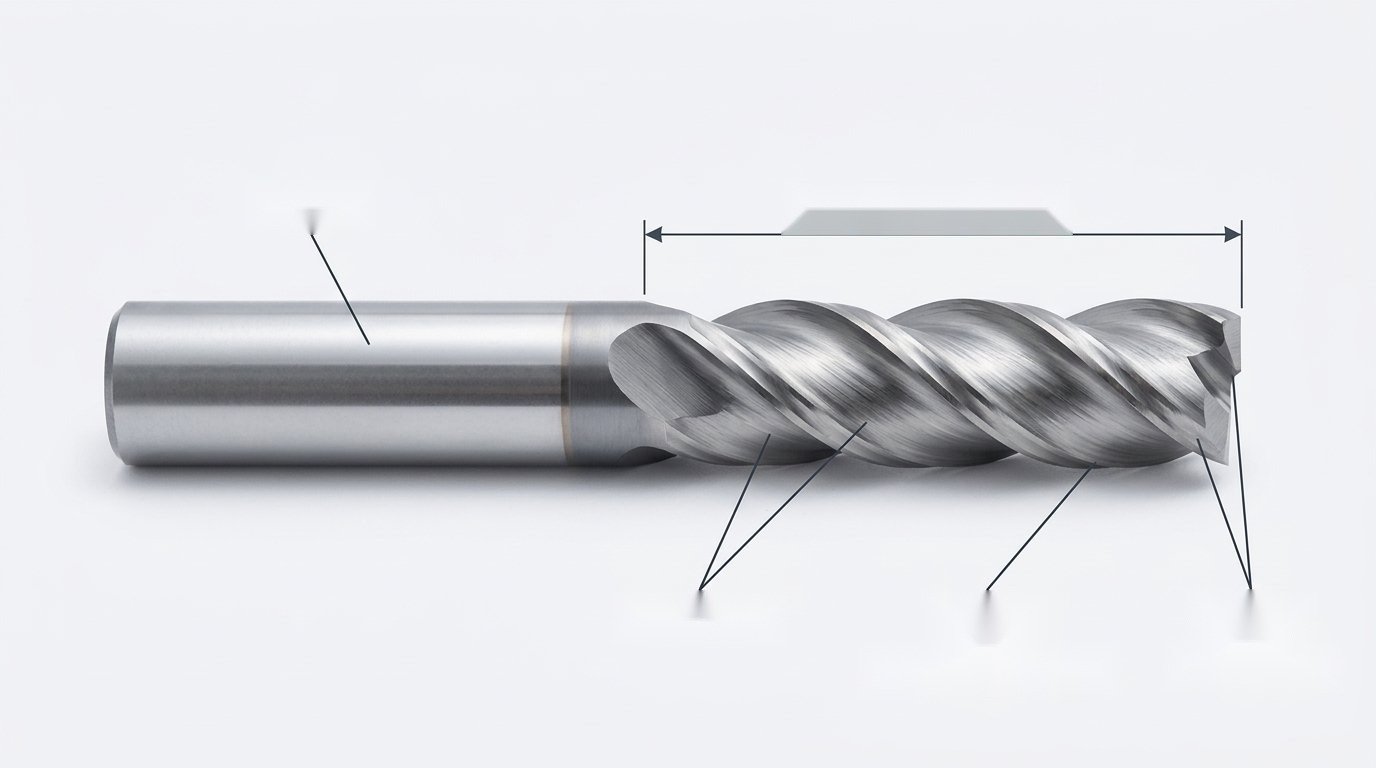
¿Qué fresa de metal duro necesito para mi operación?
Empiece por la superficie que debe producir y por cómo llegará hasta ella. Luego compruebe el material y el contacto de corte. Elegir primero «cuatro labios» o «serie larga» puede cerrar opciones antes de conocer la verdadera limitación.
- Defina el resultado: ranura, fondo plano, pared, radio o superficie 3D; incluya tolerancia y acabado.
- Identifique el material: aleación, dureza y estado de suministro. «Acero» o «aluminio» no bastan para fijar condiciones.
- Compruebe acceso y rigidez: diámetro que cabe, altura de pared, longitud útil, mango y portaherramientas.
- Elija labios y geometría para el contacto real: ranurado completo, corte lateral o entrada en cajera no generan la misma carga.
- Valide la referencia y su ciclo: parámetros iniciales, evacuación y criterio de aceptación de la pieza.
En búsquedas de taller aparecen también «fresas de carburo sólido», «cortadores de carburo» y end mills. Esta página trata fresas de mango para mecanizado CNC de metal, no limas rotativas ni herramientas de carpintería que puedan aparecer bajo términos similares.
¿Metal duro integral, HSS o plaquitas intercambiables?
Son construcciones distintas, no niveles automáticos de calidad. Compare dimensión de la pieza, acceso, estabilidad, régimen de trabajo y coste por pieza conforme. Una fresa integral no resuelve una sujeción deficiente; una herramienta de plaquitas necesita un cuerpo y una geometría compatibles con la operación. Para decidir una sustitución desde HSS, documente qué limita el proceso actual en lugar de asumir una mejora fija de vida o productividad.
Cómo elegir diámetro, longitud de corte y alcance sin perder rigidez
Use un diámetro que permita alcanzar el perfil dejando espacio para una trayectoria viable. El diámetro mayor que cabe geométricamente no siempre es el mejor para una esquina: puede elevar mucho el contacto y dejar poco margen de movimiento. Un diámetro demasiado pequeño, en cambio, puede exigir más recorrido o reducir la rigidez del conjunto.
| Dato | Qué representa | Error que conviene evitar |
|---|---|---|
| Diámetro de corte | Envolvente de corte que debe alcanzar ranuras, radios y paredes. | Suponer que basta con coincidir con el ancho nominal de ranura para obtener su tolerancia. |
| Diámetro de mango | Zona que sujeta el portaherramientas, con su tolerancia y forma. | Confundirlo con diámetro de corte o sujetar sobre canales. |
| Longitud de corte | Longitud de arista disponible para trabajar; se contrasta con la altura realmente en contacto. | Comprar un filo más largo de lo necesario solo porque la cavidad es profunda. |
| Alcance o longitud útil | Acceso hasta la zona de trabajo, condicionado por cuello, transiciones y pieza. | Dar por hecho que toda la longitud útil es cortante. |
| Longitud total | Longitud completa de herramienta. | Tomarla como profundidad de mecanizado disponible. |
| Salida o voladizo | Parte libre una vez montada, según el punto de referencia del conjunto. | Aumentarla sin volver a evaluar carga, colisiones y estabilidad. |
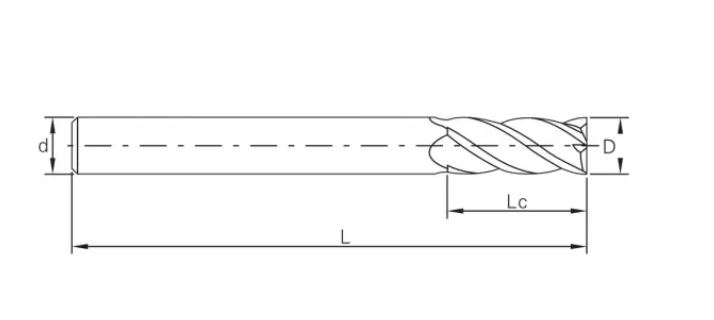
Las letras D, d, L o Lc varían entre fichas: confirme siempre el dibujo del fabricante, no una abreviatura aislada.
Cómo leer el dibujo dimensional HC
En este esquema, D identifica el diámetro de corte; d, el diámetro del mango; Lc, la longitud de corte; y L, la longitud total. Son cuatro cotas diferentes que deben acompañar la solicitud.
El dibujo no define por sí solo alcance libre, longitud de amarre ni tolerancias. Para una pared profunda, contraste el cuello, la salida montada y la envolvente del portaherramientas con la pieza antes de seleccionar una longitud total mayor.
Ejemplo geométrico: una esquina interior R5
Una fresa de Ø10 mm tiene radio nominal de 5 mm. Esa coincidencia no constituye una recomendación de herramienta: no deja por sí sola margen para gestionar la trayectoria junto al radio interior. Puede interesar un diámetro menor o separar desbaste y limpieza de esquina. La decisión depende también de profundidad, tolerancia, material restante y rigidez.
Cuando el problema es llegar a una pared profunda sin rozarla, estudie la diferencia entre filo largo y fresa de cuello largo. No aumente simultáneamente filo y salida si solo necesita acceso.
¿Fresa de 2, 3 o 4 labios? Compare evacuación y carga, no solo material
El número de labios —también llamados filos o dientes— cambia la frecuencia de corte y el espacio disponible entre canales. Sin embargo, dos fresas con el mismo número pueden tener núcleos, hélices y volúmenes de canal diferentes. La regla «dos para aluminio y cuatro para acero» es demasiado simple para cerrar una selección.
| Configuración | Qué merece evaluar | Qué puede limitarla |
|---|---|---|
| 2 labios | Espacio de evacuación cuando la geometría lo ofrece, especialmente en operaciones con mucha viruta confinada. | No garantiza corte al centro, rigidez suficiente ni compatibilidad con cualquier material. |
| 3 labios | Equilibrio entre frecuencia de corte, sección resistente y canales en una referencia diseñada para esa aplicación. | Debe probarse en la operación más exigente, no solo en un contorno abierto. Vea fresas de 3 labios. |
| 4 o más labios | Más filos pueden ser útiles si contacto, avance y evacuación permiten aprovecharlos. | Una cajera o ranura puede saturar canales; aumentar labios no aumenta automáticamente el avance admisible. |
¿Se puede usar una fresa de 4 labios en aluminio?
No se descarta ni se aprueba solo por contar filos. Compruebe que la referencia está destinada a esa aleación y operación. Un contorneado con poco contacto radial y buena evacuación plantea una situación distinta de una ranura profunda a ancho completo. Si hay empaste, determine primero si lo provoca el canal, la lubricación, la trayectoria o la reutilización de viruta.
¿Más labios mejoran siempre el acabado?
No. Si se mantiene el mismo avance de mesa y las mismas revoluciones, cambia el avance por diente. Además, descentramiento, flexión y material pegado pueden dominar la superficie. Compare calidad y tiempo de ciclo bajo condiciones coherentes para cada referencia, no con parámetros copiados sin recalcular.
Qué comprobar al comparar los canales
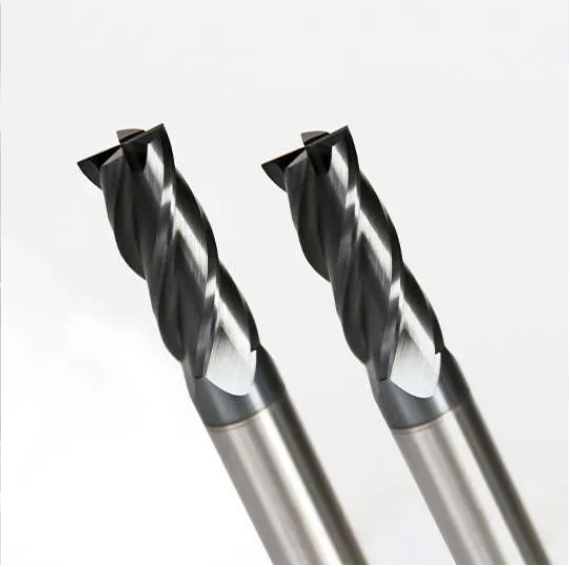
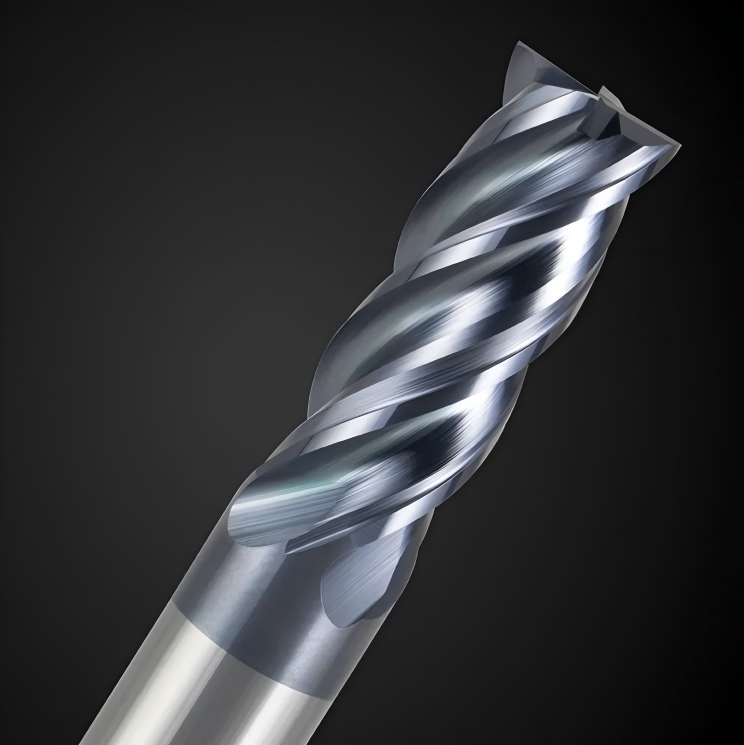
Las vistas de producto permiten observar los canales y la zona frontal, pero la apariencia no determina la aleación que puede mecanizarse ni el avance admisible. Compare número de labios, volumen de canal, longitud de corte y geometría frontal en la ficha de la referencia.
En una ranura completa importa que la viruta pueda salir sin recortarse; en un contorno abierto cambian el contacto y la carga de cada diente. Indique cuál de las dos operaciones limita su proceso al consultar la herramienta.
Qué cambia al fresar aluminio, acero, inoxidable y materiales exigentes
La tabla orienta la decisión de aplicación; no declara una gama HC apta para todos los materiales. Sustrato, preparación de filo y recubrimiento deben confirmarse para la referencia propuesta. Una dureza máxima anunciada en otra herramienta no se transfiere a esta familia.
| Material / condición | Problema que debe distinguir | Consecuencia para elegir la fresa |
|---|---|---|
| Aluminio forjado | Adherencia y recorte de viruta pueden producir arrastre y rebabas. | Compare filo, canal y lubricación con la operación. Para una cajera, la salida de viruta forma parte de la selección. Amplíe en fresado de aluminio. |
| Aluminio fundido | La composición, el silicio, la piel y las interrupciones pueden hacer distinto el desgaste. | No utilice «aluminio» como especificación completa. En producción abrasiva compatible puede compararse con fresas de PCD, sin prometer una vida fija. |
| Acero al carbono o aleado | Estado, dureza y piel cambian carga y modo de daño. | Separe desbaste de piel y acabado. Defina si predomina desgaste gradual o astillado en entradas antes de cambiar calidad. |
| Inoxidable austenítico | Adherencia y endurecimiento por deformación pueden combinarse con un corte inestable. | Evite responder a todo ruido bajando el avance hasta que el filo roce. Revise continuidad, contacto y suministro del fluido. |
| Acero endurecido | Una referencia genérica de acero puede no corresponder a la dureza y al acabado requeridos. | Indique dureza real y tratamiento. Confirme herramienta y condiciones, incluyendo cuánto material deja el desbaste. |
| Fundición, titanio o aleación resistente al calor | No constituyen un único grupo de comportamiento: abrasión, carga y condiciones térmicas deben evaluarse por separado. | Facilite designación, estado e interrupciones. No extrapole una receta de acero ni un número de labios universal a estas aplicaciones. |
Hélice, preparación de filo y recubrimiento: qué preguntar
Pregunte qué combinación está prevista para material, contacto y refrigeración. El color no identifica de forma fiable un recubrimiento. Tampoco una hélice variable elimina por sí sola los problemas de amarre. Una arista muy aguda y una arista protegida resuelven compromisos distintos; la protección de esquina debe ser compatible con el radio que admite la pieza. No conviene escoger estos elementos como opciones independientes de un menú.
Ranurado, desbaste, acabado y cajeras: una misma fresa no trabaja igual
Ranurado a ancho completo
La herramienta trabaja dentro de una zona que restringe la evacuación. Defina ancho y profundidad, pero también entrada y salida. No suponga que una punta plana permite penetración axial: confirme corte al centro y movimientos autorizados. Si se necesita una ranura con tolerancia estrecha, evalúe cómo se controlarán ambas paredes y el efecto de la flexión; el diámetro nominal de la fresa no garantiza el ancho final.
Desbaste lateral o de bajo contacto radial
La distribución del contacto difiere de la ranura completa. Una estrategia de bajo contacto radial requiere que CAM, máquina y herramienta mantengan condiciones apropiadas también en esquinas y transiciones. No copie sin revisión el avance de una estrategia a otra. El objetivo no es anunciar el mayor avance en un tramo recto, sino mantener un ciclo estable en la zona que más carga genera.
Cajeras: desbaste y material residual en esquinas
El desbaste puede dejar concentraciones de material que la herramienta de acabado encuentre de golpe. Compruebe la simulación del material restante y prepare las esquinas antes de una pasada fina si es necesario. Una rotura repetida en el mismo punto sugiere revisar esa transición; cambiar únicamente el recubrimiento puede dejar intacta la causa.
Paredes y fondos de acabado
Mida por separado inclinación de pared, planitud y marcas del fondo. Una pared puede flexionar durante el corte o cambiar al desamarrar; el fondo puede estar afectado por la geometría frontal o la trayectoria. Para esta función, consulte la fresa de punta plana. No use una corrección de diámetro para ocultar dos defectos de origen diferente.
Superficies 3D y transiciones con radio
La forma de punta pasa a ser decisiva: una fresa esférica y una fresa tórica generan envolventes y contactos diferentes. Esta guía resuelve la combinación dimensional y de proceso; las páginas de cada geometría desarrollan sus trayectorias y límites específicos.
Cómo relacionar rpm, avance por diente y número de labios
No existe una velocidad universal para «fresa de carburo de 6 mm». Debe conocerse la referencia, material, contacto, salida y estabilidad. Las fórmulas permiten comprobar coherencia una vez elegidos datos apropiados; no eligen por sí solas condiciones seguras.
n = 1000 × vc / (π × D)
vf: avance de mesa en mm/min; n: rpm; z: número de dientes efectivos utilizado en el cálculo; fz: avance por diente en mm; vc: velocidad de corte en m/min; D: diámetro de corte aplicable, en mm. En geometrías perfiladas, el diámetro efectivo puede diferir del nominal. Referencia de fórmulas de fresado de Sandvik Coromant.
Ejemplo aritmético, no parámetros recomendados: con n = 6000 rpm, z = 3 y fz = 0,03 mm, vf = 540 mm/min. Si se cambia a cuatro labios manteniendo n y vf, fz pasa a 0,0225 mm. El ejemplo muestra por qué cambiar herramienta sin revisar el programa cambia la carga por diente; no acredita que esos valores sean válidos para su pieza.
Antes del ensayo, confirme límites de máquina y montaje y condiciones iniciales de la referencia. Registre también ap (profundidad axial) y ae (ancho radial). Avance por diente y espesor real de viruta no deben interpretarse como equivalentes en cualquier contacto.
¿Por qué vibra, rompe o deja mal acabado una fresa de metal duro?
Localice cuándo aparece el problema y observe pieza, viruta y filos. La tabla ofrece hipótesis y comprobaciones; no atribuye una causa única sin pruebas. Ante rotura, daño o pérdida de sujeción, detenga el uso y revise el conjunto antes de otra pasada.
| Síntoma | Cómo distinguir la causa | Qué cambiar o verificar después |
|---|---|---|
| Rompe siempre en una esquina | Compare contacto y material restante de esa zona con el tramo recto; examine si el daño es súbito. | Redistribuya retirada y revise entrada. Valide la zona crítica, no solo una pasada abierta. |
| Vibra al aumentar profundidad | Compruebe salida, fijación, roce del cuerpo y rigidez de la pieza. Localice a qué altura comienza. | Revise conjunto y carga; pruebe una modificación controlada y compare perfil y marcas. |
| Solo un labio se deteriora | Inspeccione cada filo y mida descentramiento a la longitud de trabajo. | Resuelva montaje o daño antes de concluir que el material de corte es incorrecto. |
| Aluminio pegado al filo | Distinga adherencia de desgaste; observe acumulación y llegada del lubricante. | Revise geometría para la aleación y evacuación. Compruebe que no se vuelve a cortar viruta acumulada. |
| Pared cónica o fuera de escuadra | Mida varias alturas y, cuando corresponda, antes y después de desamarrar. | Separe flexión de herramienta y deformación de pieza. No compense únicamente con offset. |
| Rebaba o superficie rugosa al final del lote | Relacione defecto con desgaste, filo adherido y evolución del proceso. | Defina retirada por calidad y confirme una nueva referencia con el mismo criterio. |
| La fresa cambia de longitud montada | Compare longitud antes y después con un método adecuado y examine mango y soporte. | Detenga el proceso: revise retención y compatibilidad. No oculte el desplazamiento corrigiendo longitud en CNC. |
La rigidez del montaje y las condiciones de contacto forman parte del diagnóstico, como recoge la guía de aplicación de fresado de Sandvik Coromant. No se trasladan a HC los límites de sus sistemas ni sus prestaciones comerciales.
Datos técnicos de la gama HC y opciones de configuración
La ficha de gama facilitada por HC reúne las siguientes opciones. No implica que todas las combinaciones de sustrato, recubrimiento, mango y longitud correspondan a una misma referencia. La selección final debe ajustarse al material, la operación y el plano de suministro.
Para pedir una fresa, indique diámetro de corte, diámetro de mango, longitud de corte, longitud total y número de labios. El color de la fotografía no identifica por sí solo el recubrimiento ni permite asignarle una aplicación.
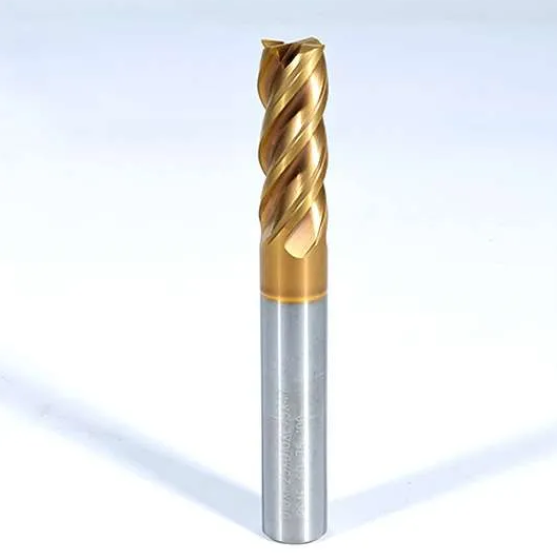
| Característica | Opciones indicadas por HC |
|---|---|
| Tamaño de grano del sustrato ultrafino | 0,2 / 0,4 / 0,6 μm |
| Tolerancia del diámetro de corte | H6, según la designación confirmada por HC. Confirme los límites dimensionales en el plano de suministro. |
| Recubrimientos | AlTiN + TiSiN / TiAlSiN-X / AlTiN / TiAlN / TiAlSiN / DLC / AlCrN / AlCrSiN / AlTiSiN / TiSiXN. Opciones personalizadas bajo consulta. |
| Número de labios | 2 / 3 / 4 |
| Longitud total | 50 / 60 / 75 / 100 / 150 / 200 mm; otras longitudes bajo consulta. |
| Diámetro de mango | 4 / 6 / 8 / 10 / 12 / 14 / 16 / 18 / 20 mm; otros diámetros bajo consulta. |
Estas opciones de gama no son la especificación de la fresa especial de Ø32 mm del caso siguiente. Una herramienta especial requiere su propia definición dimensional.
Caso HC: fresado de guías en acero Q235 con una fresa de Ø32 mm
En el mecanizado de guías de una estructura de máquina de acero Q235, el cliente necesitaba mantener una elevada capacidad de producción. La herramienta anterior presentaba pequeños desconchados en las aristas laterales, marcas de vibración en la pieza, ruido elevado y virutas relativamente largas, incluso utilizando un portaherramientas de gran fuerza de sujeción.
El análisis de HC orientó el trabajo hacia la reducción del esfuerzo de corte y una mejor formación y evacuación de viruta. El caso ilustra por qué, en fresado pesado, no basta con comparar diámetro o dureza del sustrato: también deben estudiarse la geometría, el contacto radial y la estabilidad del conjunto.
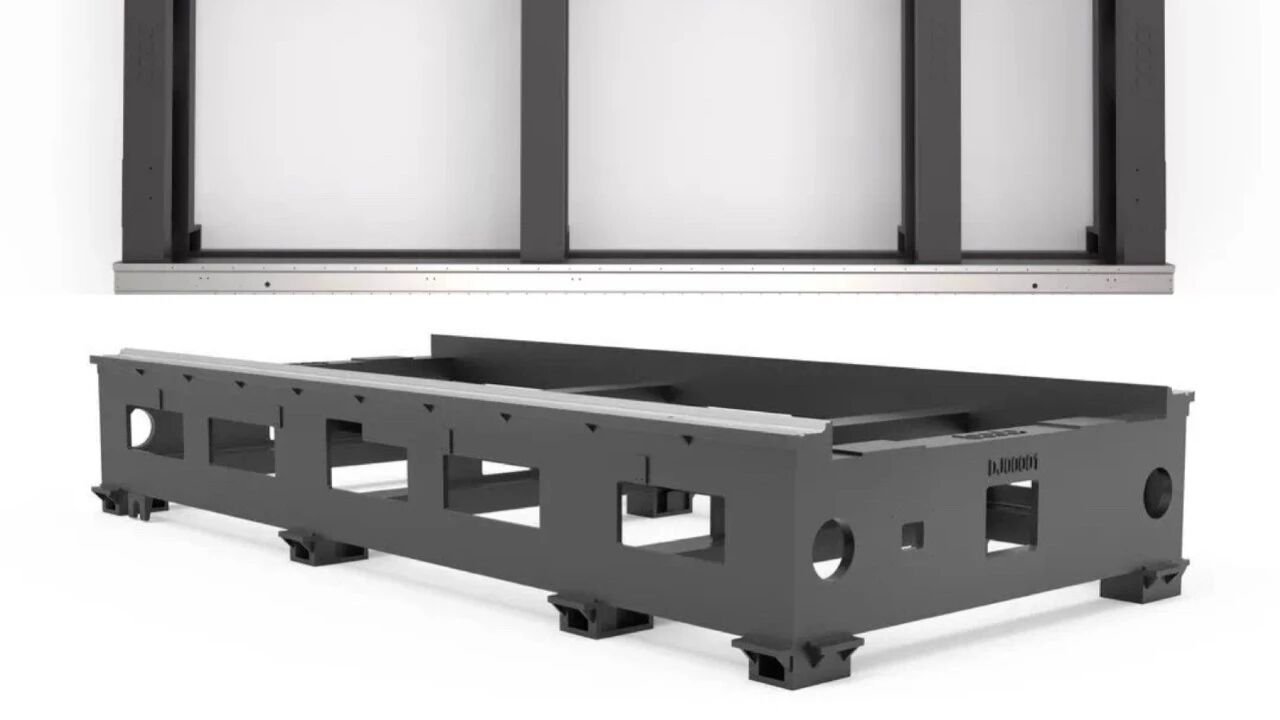
Condiciones de la aplicación
| Pieza | Guías de un componente estructural de máquina |
|---|---|
| Material | Acero Q235 |
| Máquina y husillo | Máquina con interfaz BT50; potencia de husillo de 30 kW |
| Refrigeración | Externa |
| Sujeción | Portaherramientas de gran fuerza de sujeción |
| Herramienta | Fresa de metal duro integral de Ø32 mm |
| Velocidad y avance | Confidenciales por petición del cliente |
Comparación registrada por HC
| Dato | Herramienta anterior | HC optimizada |
|---|---|---|
| Diámetro | 32 mm | 32 mm |
| Profundidad de corte | 20 mm | 20 mm |
| Ancho de corte | 10 mm | 15 mm |
| Vida registrada | 30 m | 50 m |
| Eficiencia de mecanizado | Referencia del proceso anterior | Mejora reportada del 40 % |
Qué se optimizó y cómo interpretar el resultado
La propuesta HC se centró en el diseño de corte para reducir esfuerzos y mejorar el control de la viruta. El documento del caso destaca el paso desigual y la hélice variable, junto con la geometría de canales, la protección de esquina y el recubrimiento, como elementos de diseño para mejorar estabilidad y resistencia al desgaste.
Con la herramienta optimizada, el registro mantiene la profundidad de 20 mm y aumenta el ancho a 15 mm. La vida pasa de 30 a 50 m y el cliente reporta una mejora del 40 % en eficiencia, además de una reducción del coste global. Ese 40 % es el resultado comunicado del proceso, no un porcentaje deducido únicamente del cambio de ancho.
Para comparar su aplicación, aporte longitud mecanizada por herramienta, criterio de retirada, estado de los filos y calidad de la superficie. Los resultados de este caso pueden variar según material, máquina, sujeción, trayectoria y condiciones de uso.
Tres consultas de taller que necesitan respuestas distintas
Los siguientes escenarios son ejemplos de decisión, no casos de rendimiento HC ni recomendaciones de parámetros.
«Necesito una fresa de 6 mm para una ranura cerrada de aluminio»
Antes de decidir dos o tres labios, faltan aleación, profundidad, tolerancia de ancho y modo de entrada. El diámetro solicitado puede ser una restricción o simplemente la herramienta disponible. Compruebe si conviene producir la ranura en una pasada o controlar paredes con otra estrategia. Evalúe dónde saldrá la viruta y si el filo frontal permite la entrada prevista.
«La fresa de cuatro labios va bien en recta, pero rompe en inoxidable al entrar en la esquina»
La diferencia entre tramos dirige la investigación hacia contacto y material restante, sin excluir desgaste o montaje. Examine el punto de fallo en CAM y el estado de las aristas. Cambiar a más labios no demuestra que se haya eliminado el pico de carga. Compare una trayectoria corregida con el mismo material y criterio de aceptación.
«Necesito más longitud para terminar una pared profunda»
Separe la altura que debe cortar del alcance necesario para llegar. Puede necesitar cuello y no más filo. Compruebe también nariz del portaherramientas y colisiones en retirada. Si el defecto es conicidad, mida por altura: añadir longitud puede agravar el problema que intenta resolver.
Preguntas antes de comprar una fresa de carburo sólido
¿Una fresa de 6 mm siempre tiene mango de 6 mm?
No. Son cotas distintas y pueden coincidir o no según referencia. Compruebe diámetro de corte, diámetro y tolerancia de mango, longitudes y sistema de sujeción en el dibujo.
¿Una fresa larga sirve también para trabajos poco profundos?
Puede alcanzar la zona, pero eso no la convierte en la opción más estable. Mantenga la salida necesaria y respete longitud de sujeción. No use longitud adicional como ventaja si no aporta acceso.
¿La fresa de desbaste puede dejar el acabado final?
Depende de geometría, material y tolerancia. Compare superficie y medida en la pieza real. Si la geometría deja un relieve o la carga no permite mantener el perfil, prevea una herramienta o pasada de acabado.
¿Puedo pedir otra marca solo indicando diámetro y recubrimiento?
No para asegurar equivalencia funcional. Incluya dibujo, longitud de filo, mango, número de labios, radio, entrada permitida y aplicación. Un nombre de recubrimiento compartido no demuestra que sustrato y geometría sean iguales.
¿Se puede reafilar una fresa de metal duro?
La viabilidad depende del daño y del diseño. Si se realiza, confirme las dimensiones resultantes y las correcciones necesarias antes de reutilizarla. No mantenga automáticamente el diámetro anterior en el programa.
¿Cómo comparar precio si una fresa dura más?
Compare coste por pieza aceptada incluyendo herramienta, cambios, tiempo y rechazo. Use la misma condición de material y el mismo criterio de fin de vida. Una prueba hasta rotura no es equivalente a otra detenida por acabado.
Solicite una selección con datos de su pieza
Para revisar una fresa de metal duro integral, envíe esta ficha o un plano marcado. Si desconoce un dato, indíquelo: es preferible revisarlo antes que completar la solicitud con una suposición.
- Material, designación, estado y dureza conocida.
- Operación, profundidad, ancho, radio mínimo y tolerancias.
- Diámetro de corte y mango, longitud de filo, alcance y salida disponibles.
- Máquina, portaherramientas, refrigeración y parámetros actuales, si existen.
- Problema localizado, fotos de pieza y filos, cantidad y objetivo de calidad o ciclo.
Al comparar ofertas, confirme la configuración completa y condiciones de suministro. No se presume stock, plazo, vida útil ni un rango de dimensiones a partir de esta guía.
Enviar aplicación y solicitar presupuestoPlanos y consultas: zwx@xrzpcd.com.
Criterios generales de aplicación. Las referencias técnicas externas explican conceptos; no certifican prestaciones de HC. Los datos de corte y la configuración de suministro deben validarse para la referencia y el montaje seleccionados.