Fresado de paredes delgadas: controlar deformación y vibración
Cuando disminuye el espesor, no basta con reducir el avance: cambia la rigidez de la pieza y puede cambiar la fresa que conviene usar. Compare la pared y la herramienta como un solo sistema. Mantenga el voladizo necesario —no más—, planifique qué material seguirá dando apoyo en cada etapa y mida la misma característica con la pieza sujeta y después de soltarla.
Esta guía sirve para paredes, nervios y aletas obtenidos por fresado CNC. No define un espesor universal de «pared delgada» ni ofrece parámetros fijos: una misma pared puede comportarse de forma distinta según altura libre, material, apoyo, orientación de las fuerzas, herramienta, portaherramientas y material que queda alrededor.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Revisión técnica: Jiack Liu, responsable técnico de HC · Versión 1.0 · 18 de octubre de 2026. Alcance: lógica de selección, apoyo, fuerzas, secuencia y medición A/B/C; no valida parámetros para una aplicación concreta.
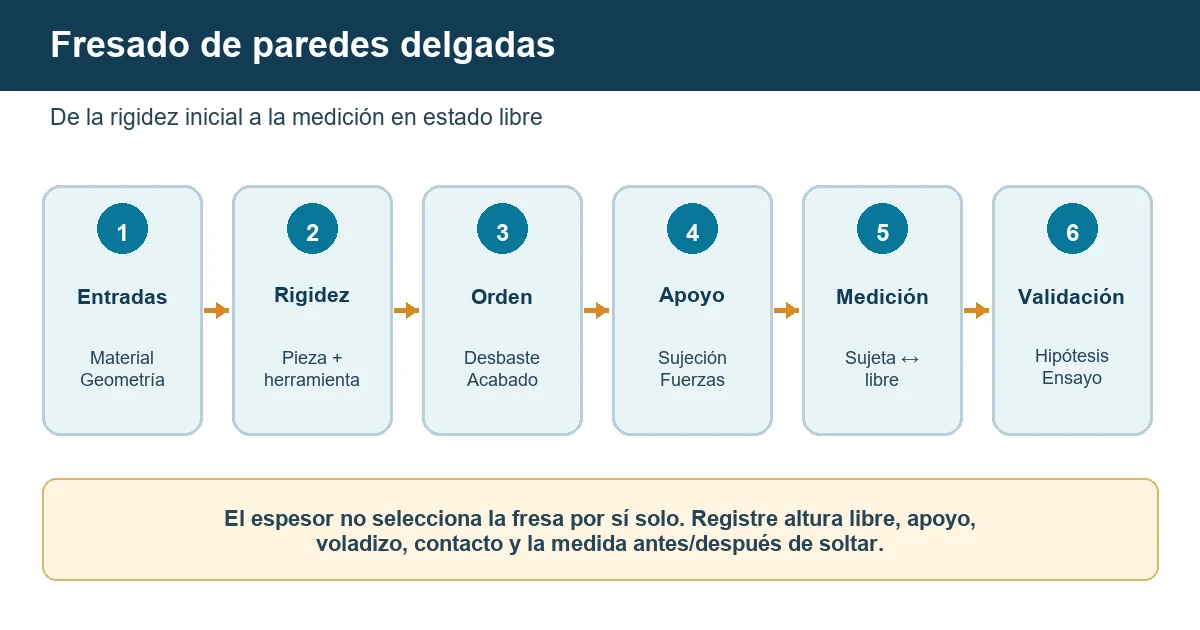
Ruta de comprobación
- Registrar material, geometría y estado inicial.
- Separar rigidez de pieza y rigidez de herramienta.
- Definir qué material dará apoyo durante desbaste y acabado.
- Relacionar sujeción y dirección de las fuerzas.
- Medir los mismos puntos con la pieza sujeta y libre.
- Verificar una modificación con criterio de parada.
La ruta ordena la investigación; no sustituye el análisis de una pared que pueda colapsar, soltarse o quedar fuera de tolerancia.
Rigidez de pieza y herramienta
El espesor nominal no decide por sí solo. Registre el espesor actual y final, la altura libre, la longitud sin apoyo, los cambios de sección y la distancia al punto de sujeción. La investigación experimental publicada en Meccanica muestra, para una configuración concreta en Al7075, que los parámetros dinámicos de la pieza cambian a medida que se retira material y disminuye el espesor. La conclusión transferible es limitada pero importante: una condición estable al principio no garantiza estabilidad cerca del espesor final.
En el otro lado del sistema están la fresa, el portaherramientas y la longitud libre. La guía de fresado de Sandvik Coromant relaciona la reducción de vibración con sujeción rígida, longitud de herramienta corta, diámetro de conjunto suficiente, apoyo de las fuerzas y elección de estrategia. Son dimensiones de selección, no una autorización para copiar sus límites o elegir una referencia HC sin comprobar acceso y colisiones.
| Condición observada | Implicación para la fresa | Comprobación necesaria | No concluir todavía |
|---|---|---|---|
| La pared pierde espesor o apoyo durante la misma operación | No seleccione solo para el desbaste inicial. Revise la carga y el contacto previstos en la etapa final. | Mapa de espesor por etapa, altura libre y posición donde aparecen marcas o desviación. | Que una fresa válida al inicio seguirá siendo válida al final. |
| El acceso exige una longitud libre grande | Compare alcance real, diámetro de núcleo, longitud de corte y posible roce del cuello o cuerpo. | Montaje completo, voladizo medido, trayectoria y distancia a paredes vecinas. | Que la herramienta más larga es necesaria en toda la operación. |
| La pared se mueve, pero la herramienta también puede flexar | Trate ambas flexibilidades como contribuciones distintas. | Perfil a varias alturas, marcas, estado de filo, salida y montaje. | Que el error procede solo de la pieza o solo de la fresa. |
| Varios filos entran simultáneamente en una zona débil | El paso, número de filos y contacto radial forman parte de la comparación. | Cuántos filos cortan en la zona crítica y cómo cambia la carga por vuelta. | Que «más labios» siempre significa más estabilidad. |
| La aleación o el acabado exige un filo específico | La geometría debe seguir siendo compatible con el material y la evacuación. | Aleación, estado, viruta, lubricación y superficie requerida. | Que reducir fuerzas permite ignorar material y filo. |
Criterio de selección: elija primero una construcción que alcance la zona sin colisión y sea adecuada para el material; dentro de esas opciones, compare la longitud libre, el diámetro resistente, el número de filos, el espacio de evacuación y la dirección de fuerzas. Si la pieza domina la flexibilidad, una herramienta más rígida puede ser necesaria pero no suficiente.
Si la revisión apunta al conjunto de corte, consulte las fresas de metal duro integral de HC y compare alcance, longitud útil y geometría según el material y el acceso.
Orden de desbaste y acabado
El orden determina qué material sostiene la pared cuando llega la pasada crítica. Separe desbaste, semiacabado y acabado en el registro; indique qué caras se mecanizan en cada etapa, cuánto material queda como apoyo y cuándo se elimina. No llame «pasada de acabado» a una repetición que roza sin retirar una viruta verificable.
Pared entre dos cavidades o dos caras accesibles
Puede ser útil conservar material a ambos lados y retirar de forma coordinada, pero no es una regla universal. La función Use Thin Wall de Autodesk Fusion 2D Contour documenta una estrategia que mecaniza ambos lados para reducir movimiento, vibración y chatter. Esa documentación prueba el comportamiento de una opción de CAM concreta; la secuencia debe verificarse en el software, la geometría y el amarre reales.
Pared exterior, nervio o aleta con acceso por un lado
Si no existe una segunda cara accesible, documente qué base, nervio, puente o material temporal mantiene la sección. Antes de eliminar ese apoyo, confirme que la pasada siguiente puede realizarse con la rigidez restante. Una compensación de trayectoria no sustituye una pieza que cambia de forma de manera no repetible.
| Etapa | Material que conserva apoyo | Qué verificar antes de continuar | Criterio de parada |
|---|---|---|---|
| Desbaste | Indicar base, lados, nervios o puentes todavía presentes. | Referencia, evacuación, desplazamiento y material uniforme para la siguiente etapa. | Movimiento, pérdida de apoyo, daño de filo o desviación creciente. |
| Semiacabado | Registrar espesor y altura libre reales, no solo el modelo final. | Perfil en puntos definidos y si la zona crítica coincide con una reducción de sección. | La pieza no vuelve de forma repetible al mismo estado medido. |
| Acabado | Identificar el apoyo que seguirá existiendo durante toda la pasada. | Contacto, dirección de fuerza, entrada/salida y viruta efectiva. | Chatter sostenido, marca creciente, dimensión fuera de límite o roce sin corte. |
| Eliminación de apoyo | Definir qué cambia al cortar pestañas, puentes o material sacrificial. | Forma y dimensión antes y después de liberar esa restricción. | La secuencia de liberación no está definida o no puede medirse. |
Apoyo y fuerzas
El apoyo debe resistir la dirección de carga sin deformar la característica que se intenta producir. Dibuje los puntos de contacto, topes, mordazas y zonas libres; registre el orden de apriete y el método usado para repetir la fuerza cuando exista. Un estudio abierto sobre estimación del estado de sujeción de piezas delgadas evalúa precisamente cambios de secuencia y fuerza de amarre. Su método FEM y de deformación local no es obligatorio para el lector, pero sustenta que posición, fuerza y secuencia no son detalles intercambiables.
La dirección de fresado tampoco debe convertirse en una consigna aislada. Seco explica cómo cambian entrada, salida, espesor de viruta y carga entre fresado en concordancia y en oposición, y señala excepciones para piezas o montajes poco rígidos. Por ello, registre hacia dónde empuja o levanta la fuerza respecto al apoyo y valide la dirección en la característica real; no publique «siempre en concordancia» ni «siempre en oposición».
| Resultado de la inspección | Siguiente acción | Límite de la interpretación |
|---|---|---|
| La pieza cambia al aplicar el amarre, antes de cortar | Revisar superficie de apoyo, contacto, orden y fuerza; medir el estado sujeto y libre. | No compensar la trayectoria hasta conocer si el cambio es repetible. |
| La zona crítica queda lejos del apoyo | Evaluar apoyo más próximo o temporal sin bloquear evacuación ni acceso. | Un apoyo nuevo puede cambiar referencias, acceso y liberación. |
| La fuerza empuja hacia una zona respaldada | Conservar ese respaldo durante la pasada y verificar que no marca la pieza. | La dirección de fuerza cambia con contacto, entrada y salida. |
| La fuerza tiende a levantar o separar la pared | Revisar sentido, trayectoria, sujeción y contacto antes de cambiar parámetros. | Más apriete puede aumentar la deformación de amarre. |
| No se conoce la fuerza de amarre | Registrar método, posición y orden; declarar la fuerza como desconocida. | No inventar un par o presión para completar el formulario. |
Medición antes y después de soltar
Una dimensión conforme mientras la pieza está forzada contra el útil puede cambiar al liberar el amarre. El trabajo de UCL sobre mapeo entre estado libre y estado sujeto estudia este problema en paredes curvas y relaciona la recuperación al soltar con error de mecanizado. Esta guía toma solo la consecuencia metrológica: el estado de medición forma parte del resultado.
Defina puntos y referencias antes de mecanizar. Mida, cuando sea posible y seguro, en tres estados: A, pieza sujeta antes del acabado; B, pieza sujeta después del acabado; C, pieza liberada y colocada para medición sin forzarla a volver al estado B. Registre método, orientación, temperatura disponible, tiempo desde la operación y cualquier reposicionamiento. Si no puede medir A o B sin riesgo, anótelo; no introduzca una sonda ni un instrumento en una condición insegura.
Qué debe permitir la comparación
- Identificar el mismo punto por altura y longitud.
- Separar espesor, forma, posición y perpendicularidad.
- Conservar la dirección y el signo del desvío.
- Distinguir cambio durante el corte de recuperación al soltar.
- Relacionar cada medida con el estado de amarre y el método.
Un calibre, micrómetro, comparador, sonda o CMM no son intercambiables. Use el medio adecuado a la característica y a su incertidumbre requerida.
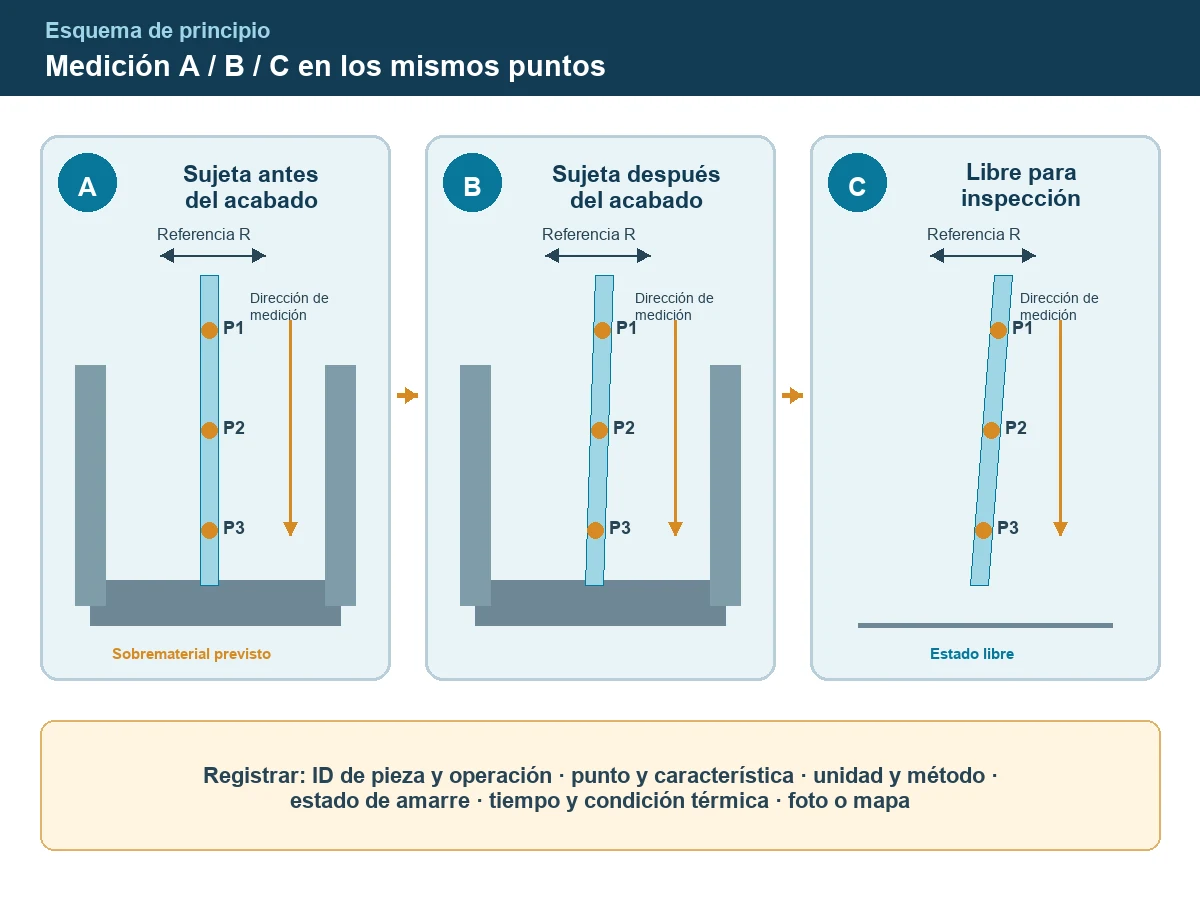
| Campo | Estado A: sujeto antes | Estado B: sujeto después | Estado C: libre |
|---|---|---|---|
| ID de pieza, revisión y operación | Usar el mismo ID y anotar cualquier reposicionamiento. | ||
| Puntos de medición | Altura, longitud y referencia. | Mismos puntos. | Mismos puntos o equivalencia documentada. |
| Espesor y característica geométrica | Valor, unidad y método. | Valor, unidad y método. | Valor, unidad y método. |
| Estado de sujeción | Apoyos, orden y fuerza conocida/desconocida. | Sin cambios o cambios registrados. | Método de apoyo para inspección sin forzar. |
| Tiempo y condición térmica | Hora/estado disponible. | Hora/estado disponible. | Tiempo desde liberación y temperatura disponible. |
| Fotos o mapa | ID de foto/archivo. | ID de foto/archivo. | ID de foto/archivo. |
Abrir la hoja de medición y validación
Cómo decidir el siguiente ensayo
La diferencia entre A y B incluye la retirada de material prevista; por sí sola no demuestra deformación. Compare cada medida con el nominal correspondiente a su etapa y registre el sobrematerial previsto. Para comparar B y C, mantenga referencias equivalentes y documente cualquier cambio de apoyo, orientación, temperatura o método de medición. La diferencia observada no identifica por sí sola una causa.
| Observación | Qué comprobar | Dirección del ensayo |
|---|---|---|
| El amarre cambia la forma antes de cortar | Contacto, apoyo, secuencia y fuerza de sujeción. | Comparar esquemas de amarre con el mismo método de medición. |
| El chatter aparece solo cerca del espesor final | Apoyo restante, contacto y cambio de dinámica durante la retirada. | Comparar apoyo conservado o una estrategia por etapas. |
| El error cambia con el voladizo | Rigidez de fresa y portaherramientas, interferencias y alcance necesario. | Comparar un montaje más corto si mantiene acceso y ausencia de colisión. |
| La medida no se repite después de liberar | Temperatura, ubicación, apoyo de inspección y repetibilidad del método. | Estabilizar medición y amarre antes de compensar la trayectoria. |
Estas filas proponen direcciones de ensayo, no causas confirmadas. Si el error se repite con el mismo patrón, formule una hipótesis y cambie una decisión de proceso o una pareja de variables inseparables. Si no se repite, mejore primero el registro.
Para definir condición de referencia, muestra, aceptación y parada, use la guía de prueba de herramientas. Una pasada más silenciosa no basta. Valide la característica en el estado de inspección definido por el plano o la especificación: libre o sujeto bajo condiciones establecidas.
Preguntas frecuentes
¿Qué espesor se considera pared delgada?
No existe un límite único para esta guía. La decisión depende también de altura libre, longitud, material, apoyo, geometría, herramienta y requisito dimensional. Registre la sección y observe cómo cambia la respuesta al retirar material.
¿Una fresa de mayor diámetro siempre reduce la deformación?
No. Puede aumentar la rigidez de la herramienta, pero también cambia acceso, contacto, potencia, evacuación y dirección de carga. Compare el conjunto que realmente cabe y el efecto sobre la pared.
¿Debo alternar siempre los dos lados?
No. Es una estrategia posible cuando ambas caras son accesibles y el CAM, la referencia y el amarre la permiten. Documente el material de apoyo que queda. Valide la característica en el estado de inspección definido por el plano o la especificación: libre o sujeto bajo condiciones establecidas.
¿Una pasada de repetición corrige la pared?
Solo si existe material que retirar y la repetición no introduce roce, calor o una carga distinta. Verifique viruta y medida; no use una pasada de repetición como corrección automática.
¿Por qué la pieza cumple sujeta y falla al soltar?
Es compatible con deformación de amarre o recuperación de la pieza, pero también deben revisarse temperatura, referencia y método de medición. Compare los mismos puntos y conserve el signo del cambio.
¿Qué hago si aparece chatter cerca del espesor final?
Detenga la comparación si hay daño o riesgo de pérdida de sujeción. Registre la etapa, el espesor restante y el contacto; después revise rigidez de pieza/herramienta, apoyo, paso y trayectoria. La guía de vibraciones en fresado cubre el diagnóstico general.
Datos para consultar con HC
HC puede empezar con un plano y una descripción clara de la pared. Los datos desconocidos se marcan como tales; no es necesario fabricar valores para solicitar una revisión.
| Primera consulta | Datos mínimos | Para profundizar |
|---|---|---|
| Proyecto nuevo | Plano/revisión, material, pared y requisito funcional, volumen aproximado. | Máquina, portaherramientas, acceso, apoyo previsto, método de inspección y proceso anterior/posterior. |
| Problema en producción | Fotos o mapa del defecto, programa/operación afectada, fresa y montaje actuales. | Espesor por etapa, voladizo, contacto, secuencia de amarre y medidas A/B/C. |
| Cambio de herramienta | Referencia actual, material y característica que debe mejorar. | Diámetro, labios, longitud de corte, longitud libre, portaherramientas, desgaste y viruta. |
| Validación | Criterio de aceptación y cantidad disponible para prueba. | Plan de medición, pieza testigo, regla de parada y retorno al proceso base. |
Fuentes técnicas consultadas
- Sandvik Coromant, Milling application guide: rigidez del conjunto, longitud, apoyo, estrategia y factores de vibración; no valida una referencia HC.
- Seco Tools, Controlling mechanical loads in milling operations: entrada, salida, espesor de viruta y dirección de fresado; no establece un sentido universal.
- Autodesk Fusion Help, 2D Contour reference: función específica Use Thin Wall y orden de pasadas.
- Zeng, Teramoto y Matsumoto, On-Machine Estimation of Workholding State for Thin-Walled Parts: fuerza, posición y secuencia de sujeción en un método académico.
- Ma et al., Machining-path mapping from free-state to clamped-state for thin-walled parts: diferencia entre estado sujeto y libre en paredes curvas.
- Rusinek y Zaleski, Dynamics of thin-walled element milling expressed by recurrence analysis: cambio de dinámica al disminuir el espesor en un ensayo de Al7075.
Estas fuentes explican principios y métodos dentro de sus condiciones. No constituyen un ensayo de la herramienta HC ni una recomendación de parámetros para una pieza concreta.