Cajeras profundas: elegir alcance sin exceso de voladizo
Para una cajera profunda, separe tres decisiones: hasta dónde debe llegar la herramienta, qué tramo necesita cortar y cuánto debe sobresalir del portaherramientas. Elija la menor salida que permita completar la trayectoria con las holguras y la sujeción requeridas. Llegar al fondo no demuestra que el cuello, el mango o el portaherramientas puedan pasar sin interferencias.
Esta guía se aplica a fresas de mango en operaciones CNC de cajeras profundas. No fija una relación universal de profundidad/diámetro, una holgura única ni un límite general de voladizo. Los valores dependen del plano de la herramienta, el portaherramientas, la pieza y la máquina. Una simulación sin colisiones es un filtro geométrico; no aprueba por sí sola la estabilidad ni la calidad resultante.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Revisión técnica: Jiack Liu, responsable técnico de HC · Versión 1.0 · 18 de octubre de 2026. Alcance: definiciones de longitud y alcance, lectura de geometría, envolvente de montaje, comprobación CAM, validación de acabado y límites de aplicación; no valida parámetros para una aplicación concreta.
Ruta de comprobación
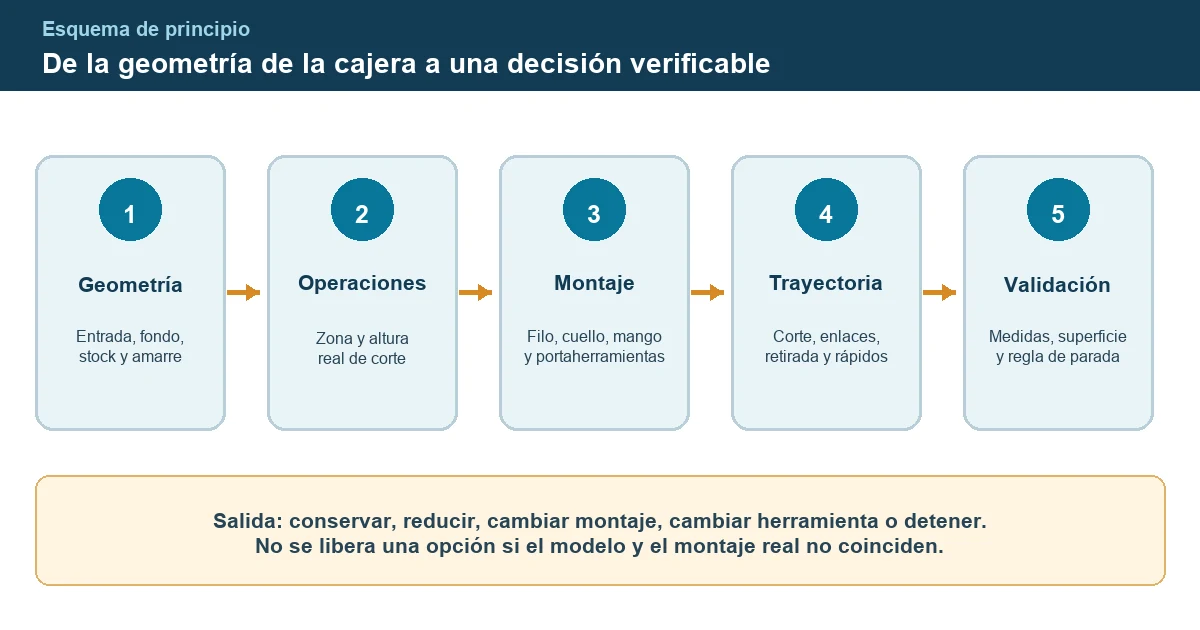
- Separar la profundidad nominal de las zonas que realmente mecaniza cada operación.
- Definir longitud de corte, cuello, alcance del plano y salida montada con sus puntos de medida.
- Modelar fresa, mango, portaherramientas, pieza actual y amarre.
- Comprobar corte, enlaces, cambios de nivel, retirada y movimientos rápidos.
- Confirmar el montaje real y validar las superficies con el criterio del plano.
El flujo es un método editorial de HC. No contiene una recomendación de parámetros ni un resultado de ensayo.
Profundidad y accesibilidad
La profundidad nominal solo sitúa el fondo respecto de una referencia. La accesibilidad depende también de la entrada, los estrechamientos, las paredes inclinadas, los escalones, los radios, el material que todavía no se ha retirado y el amarre. Por eso la comprobación debe hacerse sobre la geometría que existe en cada operación, no únicamente sobre la pieza terminada.
Empiece por dividir el trabajo: desbaste superior, retirada por niveles, limpieza de esquina, acabado de pared y acabado de fondo. Para cada etapa, marque la zona que corta, el punto de máxima profundidad, el paso más estrecho y la posición donde la envolvente se aproxima más a pieza o amarre. Una fresa que alcanza un punto axial puede no tener espacio para desplazarse lateralmente a lo largo de toda la trayectoria.
| Entrada | Qué registrar | Qué decide | Límite de la conclusión |
|---|---|---|---|
| Profundidad y referencia | Superficie de referencia, fondo y dirección de mecanizado. | Posición axial que debe alcanzar la punta. | No define por sí sola salida ni longitud de corte. |
| Entrada y sección interior | Abertura, estrechamientos, inclinación, escalones y radios. | Qué parte de herramienta o portaherramientas limita el paso. | Use el stock de esa operación, no solo el modelo final. |
| Material residual | Volumen restante y superficie asignada a cada pasada. | Contacto de corte y espacio disponible en cada nivel. | Una operación anterior cambia la envolvente de la siguiente. |
| Amarre y orientación | Mordazas, fijaciones, dirección del husillo y límites de movimiento. | Acceso del conjunto completo, incluidos enlaces y retirada. | La pieza aislada no representa la celda real. |
Decisión inicial: no seleccione la longitud por la profundidad nominal de la cajera. Identifique primero qué parte del conjunto limita el acceso y en qué posición de la trayectoria.
Longitud de corte frente a alcance
Use el dibujo de la referencia, no una abreviatura aislada. Harvey Performance distingue longitud total, longitud de corte y alcance o LBS; en su definición, LBS se mide desde el inicio de la zona rebajada hasta el extremo de corte. Esa convención ayuda a separar conceptos, pero los símbolos y puntos de medida deben confirmarse en el plano de la herramienta candidata.
| Término | Uso en esta guía | No confundir con |
|---|---|---|
| Longitud de corte | Tramo de filo disponible para el contacto axial previsto. | Profundidad total de la cajera o alcance libre. |
| Longitud y diámetro del cuello | Tramo no cortante que proporciona separación, según el plano concreto. | Longitud total o salida montada. |
| Alcance indicado en el plano | Dimensión y puntos de medida definidos por el fabricante. | Una abreviatura universal entre marcas. |
| Salida o voladizo montado | Distancia desde la cara de referencia del portaherramientas hasta la punta en el montaje real. | Longitud total o longitud estructuralmente soportada. |
| Longitud total | Distancia entre los extremos axiales de la herramienta. | Longitud utilizable fuera del portaherramientas. |
Desbaste por niveles y mecanizado del fondo
En un desbaste por niveles, la longitud de corte debe cubrir el contacto axial de esa etapa dentro de las condiciones admitidas por la referencia; no necesita copiar la profundidad completa si el filo no trabaja a lo largo de toda la pared. Compare una fresa de cuello largo con filo ajustado a la operación frente a una fresa con filo largo, y compruebe si el cuello, la transición o el mango rozan la pared superior o el material residual.
Puede ser razonable mecanizar la zona superior con una salida menor y reservar otro montaje o herramienta para la zona profunda. Esa decisión introduce cambio de herramienta, versiones de programa y referencias de medida que deben quedar trazables; no se presenta como una mejora automática del ciclo.
Acabado de una pared alta
Una pasada continua y un acabado por niveles no generan el mismo patrón de contacto. La primera necesita filo compatible con la altura realmente cortada; la segunda exige controlar solapes, transiciones y medidas a distintas alturas. El cuello proporciona separación, pero no debe convertirse en superficie de corte. Elija entre ambas rutas por la superficie requerida, el material restante, la envolvente y la validación, no por una promesa genérica de mejor acabado.
| Condición | Candidato de proceso | Debe excluir o verificar |
|---|---|---|
| Fondo y contacto axial localizado | Cuello con separación suficiente y filo compatible con esa etapa. | Roce del cuello, transición, mango o portaherramientas. |
| Pared que admite acabado por niveles | Pasadas escalonadas con longitud de corte ajustada. | Marca de unión, solape, medida por altura y material residual. |
| Pared que exige contacto continuo | Filo que cubra la altura de contacto definida. | Carga, desplazamiento, superficie y montaje completo. |
| Entrada que limita el portaherramientas | Comparar portaherramientas, montaje u orientación compatibles. | Longitud de sujeción, envolvente y capacidad de la máquina. |
| Solo una etapa necesita mayor salida | Separar herramientas o montajes por operación. | Cambio, programa, referencia de medida y plan de retorno. |
Para preseleccionar construcción y dimensiones, consulte las fresas de metal duro y las fresas de cuello largo de HC. Las páginas de producto no sustituyen la comprobación de esta envolvente ni confirman por sí solas una referencia para la pieza.
Portaherramientas y colisión
Compruebe el conjunto real: filo, cuello, transición, mango, pinza o sistema de apriete, tuerca, cuerpo del portaherramientas y cualquier extensión. La pieza debe representar el stock de la operación; añada fijaciones y, cuando sea necesario, los componentes de máquina que pueden entrar en la envolvente.
Tres candidatos, tres estados distintos
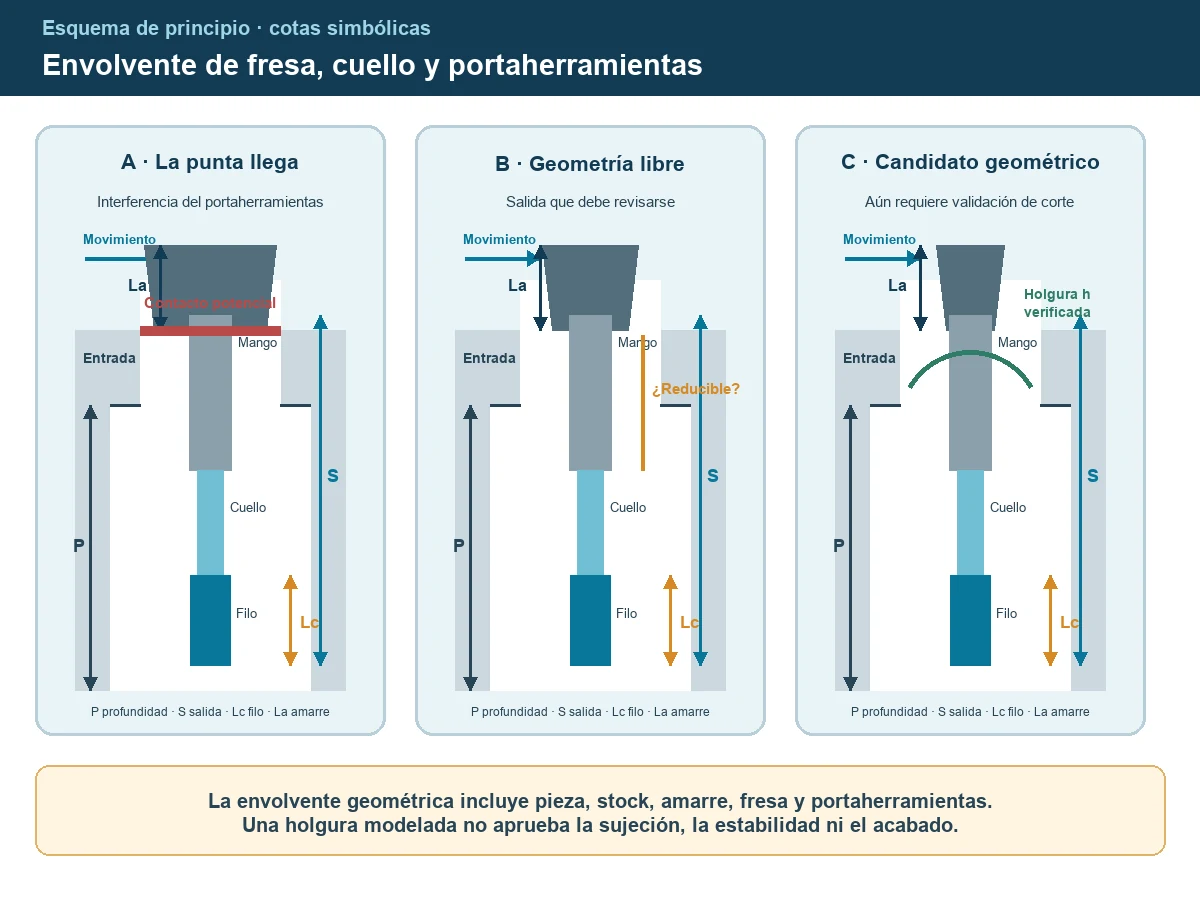
- A: la punta alcanza, pero el portaherramientas intersecta la entrada.
- B: la geometría pasa, pero la salida contiene una longitud que puede reducirse y debe revisarse.
- C: la envolvente cumple la holgura definida en el modelo y conserva la zona de sujeción registrada; todavía necesita validación de corte.
La figura usa dimensiones simbólicas. Ningún candidato se etiqueta como «seguro» o «óptimo» sin plano, montaje, trayectoria y ensayo reales.
En Shaft and Holder Modes de Autodesk Fusion, el eje y el portaherramientas pueden comprobarse con holguras separadas; el modo Detect tool length puede extender la longitud modelada para evitar la colisión y registrar el cambio. Esa función resuelve una condición geométrica del software, no la longitud de amarre ni la capacidad de corte del conjunto real.
Si el CAM propone aumentar la salida para evitar una colisión, compruebe que el montaje real conserva la longitud de sujeción requerida. Una solución geométrica del software no aprueba por sí sola la rigidez ni la capacidad de corte del conjunto.
Cuando se estudia una inclinación multieje, Autodesk exige definir holguras del eje y del portaherramientas, límites de inclinación y simular el conjunto con el stock. Esta ruta no se aplica a una máquina, licencia o postprocesador que no pueda ejecutarla y debe verificarse contra los límites cinemáticos reales.
Para conjuntos largos, la guía de fresado de largo alcance de Sandvik Coromant incluye sujeción rígida y la menor longitud posible entre sus consideraciones principales. BIG DAISHOWA también relaciona, en su contexto de alta velocidad, un conjunto corto y compacto con la estabilidad. Son principios de comprobación, no límites universales ni validación de un portaherramientas HC.
| Paso | Registro necesario | Resultado posible | Siguiente acción |
|---|---|---|---|
| 1. Modelo | ID y revisión de fresa, portaherramientas, pieza, stock y amarre. | Completo, incompleto o no coincidente. | No aprobar la envolvente con componentes genéricos sin declarar. |
| 2. Sujeción | Salida montada, longitud insertada, zona permitida y método. | Cumple, requiere otro montaje o falta dato. | Confirmar con el plano y las instrucciones del sistema concreto. |
| 3. Trayectoria | Corte, entrada, enlaces, esquinas, niveles, retirada y rápidos. | Libre, interferencia o zona no comprobada. | Localizar el bloque y el objeto; no aumentar salida de forma automática. |
| 4. Ejecución | Programa/post, compensación, herramienta cargada y montaje medido. | Coincide o difiere del modelo. | Detener si la diferencia invalida la comprobación. |
Abrir la hoja de accesibilidad y montaje
Validación del acabado
La validación empieza antes de cortar: defina qué paredes, fondo, radios y uniones deben medirse, con qué referencia y qué criterio decide conformidad. Registre material, herramienta, montaje real, programa, condiciones ejecutadas, refrigeración, estado inicial del filo y regla de parada. Una pieza sin colisión puede seguir fuera de dimensión o presentar una superficie no aceptada.
| Objeto | Qué registrar | Límite de la lectura |
|---|---|---|
| Pared | Dimensión y característica geométrica en alturas y zonas representativas. | Una medida en la entrada no representa toda la profundidad. |
| Fondo y radio | Profundidad, forma y requisito superficial indicado en el plano. | Llegar al fondo no demuestra que la superficie cumpla. |
| Uniones por niveles | Posición del enlace, escalón o cambio de textura. | Separe una transición programada de una hipótesis de flexión. |
| Herramienta y cuello | Desgaste, adherencia, daño y marcas de contacto fuera del filo. | Una marca local orienta la revisión de envolvente; no demuestra sola la causa. |
| Repetición | Resultado de muestras comparables y cada evento anómalo. | Una pieza conforme no demuestra estabilidad de producción. |
Detenga la prueba ante riesgo de colisión, contacto de una zona no cortante, pérdida de sujeción, daño de herramienta o resultado fuera del límite definido. Si el problema es una vibración general del sistema y no solo la accesibilidad, amplíe el diagnóstico con la guía de vibraciones en fresado. Para definir muestra, aceptación, parada y retorno, use la guía de prueba de herramientas.
Preguntas frecuentes
¿La longitud de corte debe ser igual a la profundidad de la cajera?
No necesariamente. La longitud de corte cubre el contacto axial de la operación; el acceso al fondo también depende del cuello, las transiciones, la salida montada y el portaherramientas.
¿Un cuello más largo reduce siempre la vibración?
No. El cuello puede aportar separación, pero la respuesta del conjunto depende de su sección, salida, portaherramientas, contacto de corte, pieza y máquina. Debe validarse el montaje completo.
¿Puedo sacar más la fresa para llegar al fondo?
Solo después de confirmar la zona de amarre permitida, la longitud insertada, la envolvente y la prueba de corte. La longitud de mango que queda dentro del portaherramientas no se deduce de la profundidad de la cajera.
¿Cuándo conviene acabar la pared por niveles?
Cuando el proceso y el requisito de superficie permiten dividir la altura. Deben verificarse las uniones, la medida en cada nivel, el material residual y la referencia de inspección.
¿Una simulación sin colisiones garantiza el acabado?
No. Depende de que modelos, holguras, objetos comprobados, programa y montaje real coincidan. Además, la simulación geométrica no valida flexión, vibración, filo ni resultado dimensional.
¿Cuándo no se aplica esta guía?
Las socavaduras, herramientas de forma especial, movimientos multieje no verificados o conjuntos distintos de una fresa de mango requieren una revisión específica de geometría, cinemática y sujeción.
¿Qué datos faltan para elegir una referencia?
Como mínimo: sección de la pieza, profundidad y entrada, material, superficies y requisitos, portaherramientas y montaje disponible. Marque como desconocido lo que no pueda medir; HC puede indicar qué dato limita la preselección.
Datos para consultar con HC
La primera consulta no exige completar toda la hoja. En un proyecto nuevo bastan una tarea concreta, un contacto localizable y la geometría/requisito que debe resolverse; los campos restantes pueden recopilarse durante la revisión.
| Situación | Primera consulta | Para profundizar |
|---|---|---|
| Proyecto nuevo | Plano o sección, material, dimensiones/requisitos clave y volumen aproximado. | Máquina, portaherramientas, amarre, entrada, secuencia y método de inspección. |
| Problema existente | Datos anteriores, foto del defecto, posición, herramienta y montaje actuales. | Programa, condiciones ejecutadas, registro dimensional, viruta y fotos de herramienta antes de limpiar. |
| Sustitución de herramienta | Referencia/dibujo actual y motivo del cambio. | Comparación de envolvente, prueba, aceptación y plan de retorno. |
Fuentes técnicas consultadas
- Harvey Performance, The Anatomy of an End Mill: longitud total, longitud de corte y LBS; se mantiene la convención y el alcance de esa fuente.
- Sandvik Coromant, Silent Tools milling application guide: consideraciones para conjuntos rotativos largos; no se trasladan límites de sus productos a fresas HC.
- Autodesk Fusion Help, Shaft and Holder Modes reference: modos de comprobación y detección de longitud.
- Autodesk Fusion Help, Collision Avoidance: holguras y límites de inclinación en una función multieje concreta.
- BIG DAISHOWA, A Practical Tutorial on High-speed Tool Holders: compacidad, rigidez y voladizo en el contexto declarado de alta velocidad.
Estas fuentes explican definiciones, funciones de software y criterios generales dentro de sus condiciones. No constituyen un ensayo de una herramienta HC, una recomendación de holgura ni la aprobación de un montaje concreto.