Marcas en el acabado fresado: cómo distinguir su origen
Una marca de fresado no identifica por sí sola su causa. Registre dónde aparece, su orientación y si se repite; después contraste ese patrón con el descentramiento medido, el estado de los filos, la trayectoria y la evacuación de viruta. El descentramiento y la vibración pueden coexistir: confirme la hipótesis mediante una comprobación y un ensayo documentados.
Esta guía se centra en paredes, fondos, escalones, esquinas y uniones mecanizados con fresas de mango CNC. Distingue una textura de proceso de una marca que incumple el plano o la función. El fresado frontal, las fresas esféricas y las herramientas de forma generan superficies diferentes; no aplique sus imágenes como equivalencias directas.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Revisión técnica: Jiack Liu, responsable técnico de HC · Versión 1.0 · 18 de octubre de 2026. Alcance: descripción de patrones, medición de descentramiento, lectura de filos, trayectoria y recorte de viruta, medición superficial, ensayo controlado y límites de diagnóstico.
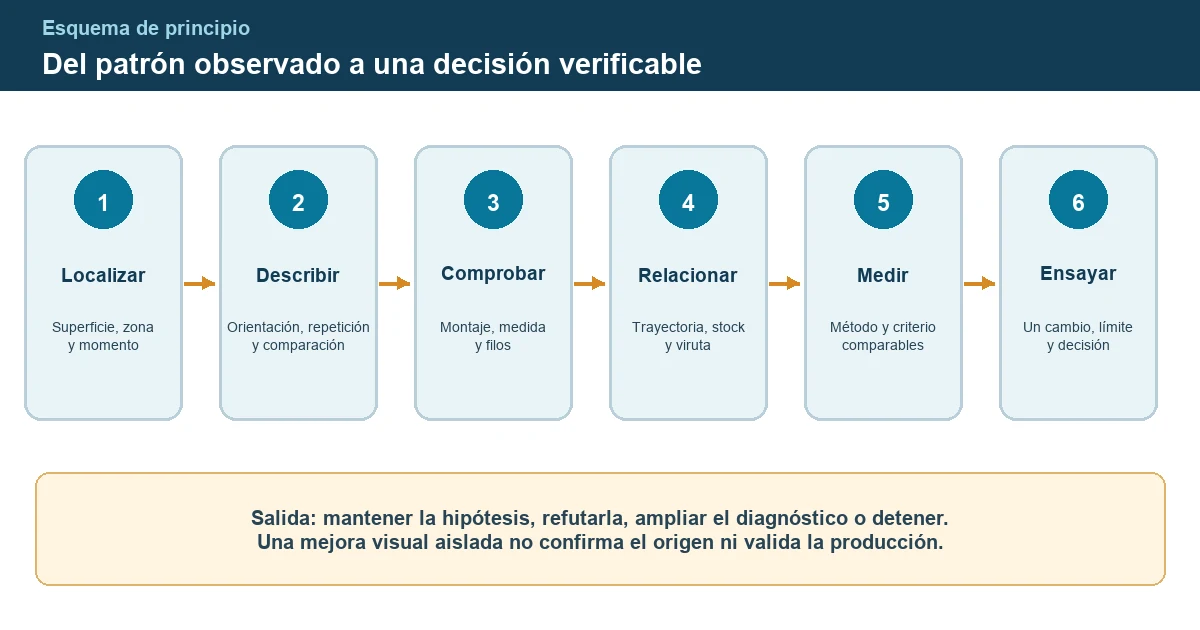
Ruta de diagnóstico
- Localizar la marca en la pieza y en la trayectoria.
- Describir el patrón sin asignarle todavía una causa.
- Medir el conjunto montado e inspeccionar cada filo.
- Revisar entrada, esquina, unión, material restante y viruta.
- Medir la superficie con un método comparable.
- Cambiar una condición principal, verificar y documentar el límite.
El flujo es un método editorial de HC. No es un caso de mecanizado ni prescribe parámetros.
Patrón y orientación de marcas
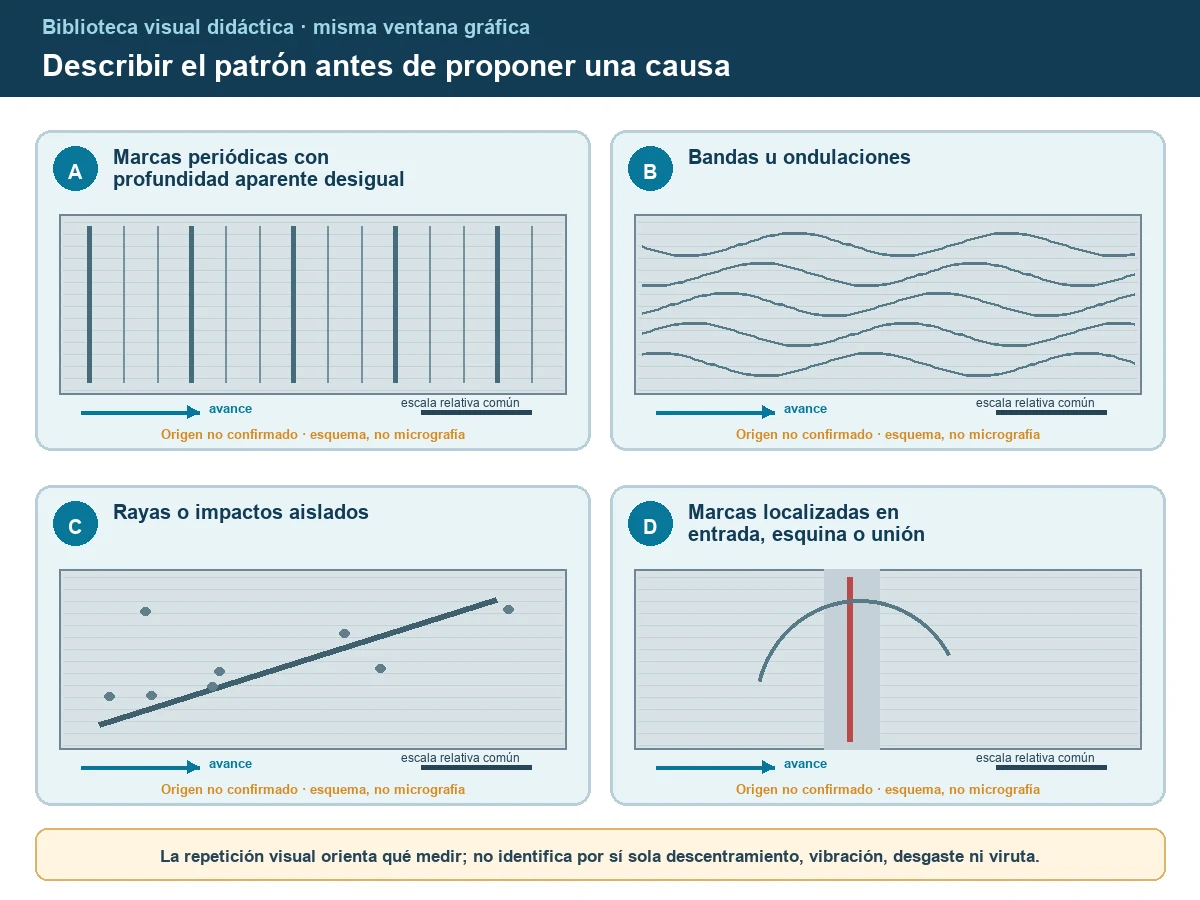
Empiece por identificar la superficie: pared, fondo, escalón, esquina o zona de unión. Marque la dirección de avance, el eje de la herramienta y el sentido de la trayectoria. Registre si la marca es continua o aislada, regular o irregular, si alterna profundidad aparente y si cambia en una posición concreta. Añada el momento: primera pieza, después de cierto uso, tras un nuevo montaje o solo durante una entrada o giro.
No fotografíe únicamente el defecto ampliado. Incluya una vista general que localice la zona y una imagen de detalle con la misma ventana de observación, escala calibrada cuando exista, orientación, iluminación y estado de limpieza. Compare además una zona considerada normal de la misma pieza o lote.
| Observación neutral | Hipótesis que merece comprobarse | Primera evidencia | No demuestra por sí sola |
|---|---|---|---|
| Repetición con profundidad aparente desigual | Participación desigual entre filos, descentramiento, diferencia de filo o respuesta dinámica. | Medida del conjunto montado, fotos de cada filo y posición del patrón. | Que el origen sea exclusivamente el descentramiento. |
| Bandas u ondulaciones | Respuesta dinámica, carga periódica o cambio de contacto. | Zona de aparición, sujeción, condiciones ejecutadas y señales de proceso disponibles. | Que exista chatter autoexcitado confirmado. |
| Raya o impacto aislado | Recorte de viruta desprendida, material adherido o daño posterior al mecanizado. | Foto antes de limpiar, evacuación y secuencia de manipulación. | Que la fresa esté desgastada. |
| Marca localizada en entrada, esquina o unión | Cambio de contacto, permanencia, material restante o enlace de trayectoria. | Bloque de programa, stock y posición exacta. | Que toda la herramienta sea inadecuada. |
| Empeoramiento progresivo | Desgaste, adherencia, temperatura o evacuación cambiante. | Secuencia de piezas, filos y condiciones reales. | Que baste con sustituir la fresa. |
Biblioteca didáctica, no catálogo de causas
La lámina presenta cuatro observaciones con la misma ventana gráfica, dirección de avance y escala relativa. Sirve para aprender a describir, no para comparar rugosidad ni identificar un mecanismo.
Una futura biblioteca fotográfica debe conservar originales, calibración, iluminación, ángulo, limpieza, material, superficie, herramienta, condiciones y estado causal: origen no confirmado, comprobación compatible o ensayo controlado.
No use la lámina como evidencia de una pieza. Son trazos esquemáticos, no micrografías ni resultados HC.
Descentramiento y desgaste
Qué medir en el conjunto montado
El descentramiento es la desviación del giro respecto del eje de referencia del conjunto. Distinga la comprobación radial de la axial y registre herramienta, portaherramientas, método de apriete, salida real, instrumento, punto de medida y repetición. Una lectura tomada en el mango no equivale automáticamente a otra cerca de la zona de corte.
Harvey Performance recomienda medir el descentramiento donde trabaja la herramienta, normalmente cerca del extremo o a lo largo de la longitud de corte. Esa guía apoya la importancia del punto de medida; no aporta un límite universal para esta página ni sustituye la instrucción del instrumento o del montaje concreto.
Antes de medir y volver a montar, compruebe superficies de contacto, pinza, asiento y husillo siguiendo el procedimiento aprobado. BIG DAISHOWA señala que partículas o aceite en el portaherramientas pueden alterar el control del descentramiento. Es una razón para registrar limpieza y montaje, no una confirmación automática de la causa.
Una lectura estática no describe todo el comportamiento durante el corte. Registre método y posición; no use un único valor para descartar vibración, flexión, carga o cambios térmicos.
Comparar los filos antes de sustituir la herramienta
Fotografíe antes de limpiar. Numere los filos y mantenga iluminación, enfoque, escala y orientación comparables. Describa desgaste visible, pérdida localizada, adherencia o contaminación sin deducir el mecanismo por brillo o color. Si es necesario limpiar, registre método y conserve las imágenes anterior y posterior.
| Combinación de evidencia | Siguiente paso razonable | Límite |
|---|---|---|
| Lectura anómala y filos con estado desigual | Revisar montaje y herramienta; volver a medir antes de una prueba comparable. | No separa por sí sola defecto de herramienta, contaminación y apriete. |
| Lectura sin anomalía observada, patrón sensible al corte | Continuar con rigidez, contacto y vibración dinámica. | Una medida estática no excluye otros factores. |
| Mejora después de sustituir y remontar | Registrar qué cambió y repetir si la decisión lo exige. | Se modificaron al menos estado de filo y montaje. |
| Solo hay fotografía o sonido | Conservar como pista y completar medida, ubicación y condiciones. | No confirma descentramiento ni vibración. |
Cuando la evidencia señale una incompatibilidad de geometría, filo o estado de herramienta, compare las fresas de metal duro disponibles para la operación. No convierta toda marca superficial en una recomendación de cambio de fresa.
Trayectoria y recorte de viruta
Aquí, recorte de viruta significa volver a cortar viruta ya desprendida, no ejecutar otra pasada de acabado. Sandvik Coromant trata por separado vibración, atasco, recorte de viruta, acabado insatisfactorio y desgaste; por ello deben permanecer como hipótesis distintas hasta relacionarlas con la pieza y el proceso. Sus medidas y parámetros específicos no se trasladan como reglas universales.
Mapee la marca a la entrada, salida, esquina, cambio de nivel, solape y unión. Compruebe material restante, contacto radial y axial, compensación, avance programado y ejecutado, y cualquier override. Observe dónde queda la viruta y si una raya pudo aparecer durante limpieza, transporte o medición.
| Lugar o momento | Qué comprobar | Cambio controlado posible | Qué conservar |
|---|---|---|---|
| Esquina fija | Stock, contacto, radio y transición de avance. | Modificar una condición local trazable. | Programa, captura CAM y posición de la marca. |
| Cada unión o solape | Enlace, permanencia, compensación y referencia. | Comparar un enlace revisado. | Misma zona y método de inspección. |
| Zona con viruta retenida | Ruta de evacuación y dirección del suministro. | Mejorar una condición observable de evacuación. | Foto previa a limpieza y estado del filo. |
| Raya aislada aleatoria | Viruta, adherencia y manipulación posterior. | Separar etapas de limpieza y transporte. | Momento en que aparece por primera vez. |
| Repetición en toda la pasada | Montaje, filo, rigidez y condiciones dinámicas. | Volver a la medición o ampliar el diagnóstico. | Condición base y regla de parada. |
Si el patrón aparece en varias zonas, cambia con la rigidez o viene acompañado de una respuesta dinámica repetible, continúe con la guía de vibraciones en fresado. Esta página no repite el diagnóstico completo de máquina, pieza, amarre y estabilidad.
Medición de superficie
Una superficie que parece más uniforme no demuestra que la causa se haya identificado ni que la pieza cumpla. Numere las zonas de medida y relaciónelas con la trayectoria. Use el parámetro, dirección, filtro, longitud de evaluación y método exigidos por el plano o el procedimiento aplicable; mantenga esas condiciones cuando compare antes y después.
KEYENCE explica que la dirección de medida, la sonda, la velocidad y la calibración afectan al resultado. La guía Surftest de Mitutoyo distingue perfiles y parámetros P, R y W y los relaciona con una longitud de evaluación. Estas referencias ayudan a registrar el método; la aceptación sigue el requisito vigente de la pieza.
No use Ra o Rz como causa. Separe rugosidad, ondulación, perfil, geometría y defectos aislados. No convierta entre Ra y Rz mediante una relación genérica y no reporte rugosidad a partir de brillo, píxeles o una fotografía sin un método metrológico válido.
| Etapa | Registro mínimo | Pregunta de decisión |
|---|---|---|
| Hipótesis | Una explicación concreta y la evidencia que la apoya. | ¿Qué observación podría refutarla? |
| Comprobación | Método, posición, instrumento, fotos y resultado. | ¿La evidencia apunta a montaje, filo, trayectoria, viruta o dinámica? |
| Cambio | Una modificación principal y variables relacionadas. | ¿Qué quedó realmente constante? |
| Resultado | Misma zona, medición, aceptación y estado del filo. | ¿Mejoró el indicador definido y cumple la pieza? |
| Interpretación | Conclusión, límite, repetición necesaria y decisión. | ¿Ajustar, repetir, ampliar diagnóstico o detener? |
Cuando cambie velocidad, avance u otra condición, registre las variables acopladas; por ejemplo, una variación de velocidad puede cambiar el avance por diente si no se compensa. Menos sonido, más brillo o una sola pieza conforme no bastan como validación de producción. Para preparar muestra, aceptación, parada y retorno, consulte la guía de prueba de herramientas.
Abrir la hoja de diagnóstico y ensayo
Preguntas frecuentes
¿Las marcas regulares indican siempre descentramiento?
No. El movimiento de corte, las diferencias entre filos, la respuesta dinámica y la trayectoria también pueden producir repetición. Mida el conjunto y relacione el patrón con cada filo y con la posición.
¿Puede haber vibración aunque el descentramiento medido sea aceptable?
Sí. Una medida estática no cubre flexión, contacto de corte, rigidez local, respuesta de la máquina ni cambios térmicos.
¿Cambiar la fresa confirma la causa?
No por sí solo. Al cambiar la fresa también suele cambiar el montaje y el estado de los filos. Registre ambos para interpretar la mejora.
¿Un valor Ra conforme significa que toda la superficie está bien?
No necesariamente. La pieza debe cumplir los demás requisitos superficiales, geométricos y funcionales del plano, incluidos defectos locales cuando sean relevantes.
¿Qué fotografías necesita HC?
Vista general, detalle con escala calibrada si está disponible, dirección de avance, zona numerada, cada filo antes de limpiar y el montaje. Añada material, superficie, herramienta, momento de aparición e iluminación.
¿Cuándo no basta esta guía?
Cuando se superponen varios defectos, la medición no es repetible, se sospecha un problema del husillo o de la máquina, o no puede identificarse la etapa que produce la marca, se necesita una revisión más amplia del equipo y del proceso.
¿Cómo se confirma una mejora?
Repita una condición documentada, mida la misma zona con un método comparable y aplique el criterio de aceptación definido antes del ensayo. Una mejora visual aislada no valida la producción.
Datos para consultar con HC
La primera consulta no exige completar toda la hoja. Envíe una tarea concreta, un contacto localizable y la evidencia disponible. Marque como desconocido lo que todavía no pueda medir.
| Situación | Primera consulta | Para profundizar |
|---|---|---|
| Proyecto nuevo | Plano, material, superficie, requisito de calidad y volumen. | Máquina, portaherramientas, herramienta prevista y secuencia. |
| Marcas existentes | Vista general, detalle con escala, ubicación, momento y montaje actual. | Condiciones ejecutadas, programa, descentramiento, filos y medición superficial. |
| Cambio de herramienta o proceso | Solución actual e indicador que se desea mejorar. | Alternativa, método de aceptación, muestra, parada y retorno. |
Fuentes técnicas consultadas
- Sandvik Coromant, Milling troubleshooting: categorías de vibración, recorte de viruta, acabado y desgaste; no se trasladan parámetros específicos.
- Harvey Performance, Reducing Tool Runout: definición, componentes y posición de medida.
- BIG DAISHOWA, Cleaning is Key to Runout Control: limpieza de superficies de montaje como variable de comprobación.
- KEYENCE, Roughness Meters: dirección, sonda, velocidad y calibración de la medición.
- Mitutoyo, Surftest Quick Guide: perfiles P/R/W y longitud de evaluación según la guía citada.
Las fuentes sustentan dimensiones de comprobación dentro de sus condiciones. No constituyen un ensayo de una fresa HC ni permiten asignar una causa a partir de una imagen.