¿Fresa esférica o tórica para mecanizar superficies 3D?
No existe una ganadora universal. Compare la curvatura de cada zona, la parte del filo que realmente entra en contacto y el acceso del conjunto completo. Conserve la fresa esférica si cumple el perfil y el acabado; pruebe una tórica donde su diámetro y radio de esquina resuelvan una limitación concreta, y valide la pieza antes de extender el cambio.
En una misma superficie pueden coexistir áreas de poca pendiente, paredes inclinadas, concavidades estrechas y transiciones. Esta guía ayuda a programación CAM, ingeniería de procesos y compras técnicas a decidir por zonas. No sustituye la ficha dimensional de la referencia ni el diagnóstico general de vibraciones.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Revisión técnica: Jiack Liu, responsable técnico de HC · Versión 1.0 · 19 de octubre de 2026. Alcance: geometría de herramienta, contacto efectivo, accesibilidad del conjunto, estrategia CAM, medición y límites de validación.
Cómo decidir entre una fresa esférica y una tórica
- Divida la superficie: zonas de poca pendiente, más inclinadas, cóncavas, convexas y transiciones.
- Asigne el requisito: tolerancia de perfil, acabado y material que otra operación puede retirar.
- Localice el contacto: qué parte del filo trabaja con la orientación y trayectoria previstas.
- Revise el conjunto: filo, cuello, mango, portaherramientas, amarre y material restante.
- Compare el mismo resultado: cada candidato debe producir una pieza aceptable, aunque su trayectoria y condiciones no sean idénticas.
- Conserve, ajuste o combine: mantenga el proceso actual si cumple; pruebe una sustitución solo donde exista una limitación definida.
Salida esperada: una lista de zonas, candidatos, riesgos y pruebas pendientes. Una trayectoria generada en CAM es parte del análisis, no una autorización automática para mecanizar.
Geometría de la superficie
Trabaje sobre el modelo y el plano aprobados. Marque dónde cambia la pendiente, dónde se cierra una concavidad y qué transición une dos superficies. Una sección favorable no representa necesariamente todas las direcciones de curvatura de una superficie 3D.
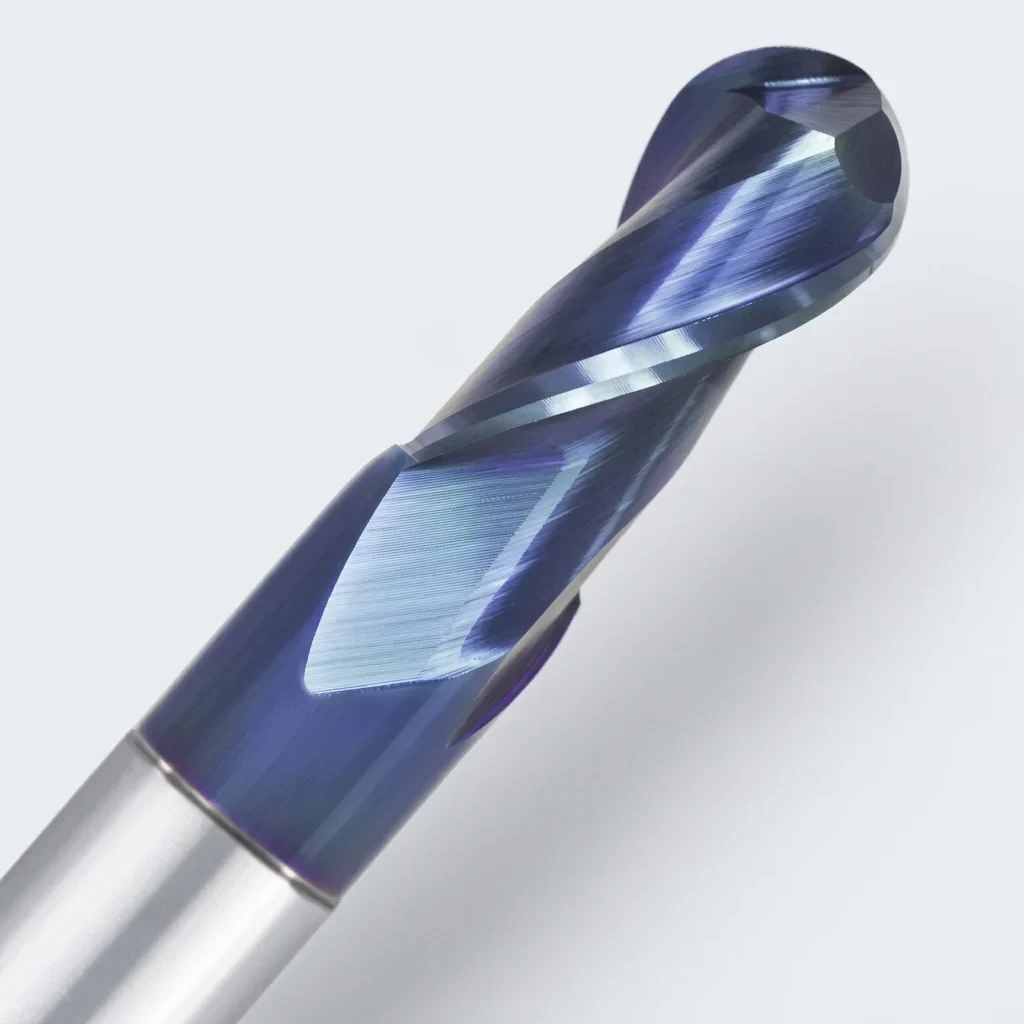
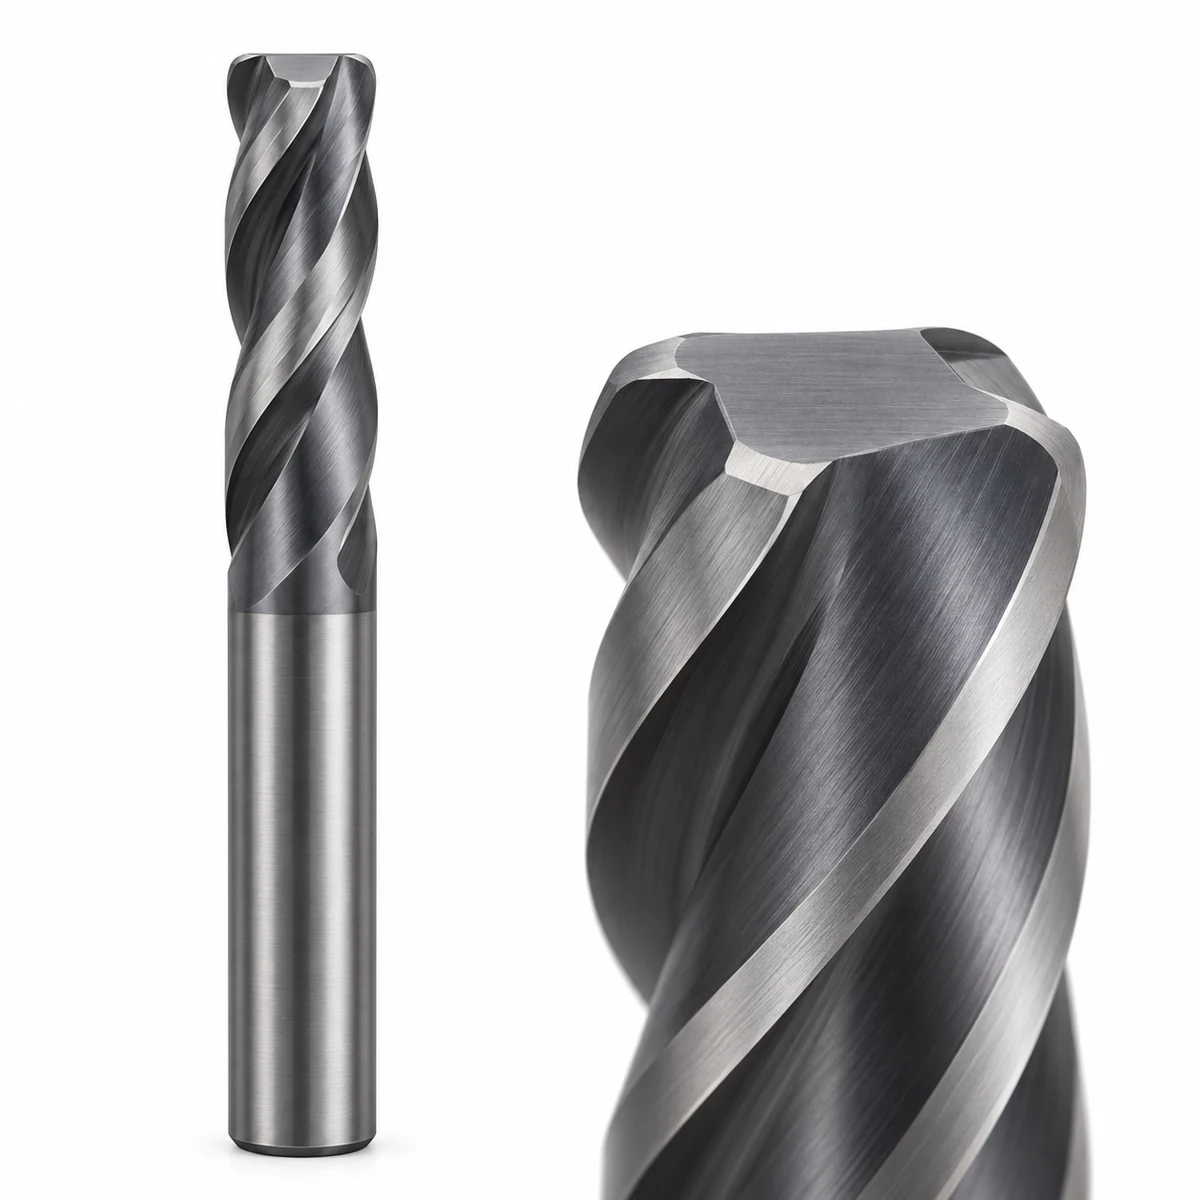
Aquí, fresa esférica significa una fresa de punta hemisférica convencional. Fresa tórica significa una fresa con radio de esquina y una zona frontal plana. Se excluyen fresas de barril, esféricas cónicas y herramientas de forma para redondear cantos exteriores.
Distinga el radio de la punta esférica, el radio de esquina de la tórica y la curvatura de la pieza. Un valor escrito solo como «R» es ambiguo. Además, dos fresas tóricas con el mismo radio de esquina y distinto diámetro no tienen la misma envolvente ni el mismo acceso.
Separe perfil y acabado. La tolerancia de perfil es una condición geométrica; Ra, Rz u otra indicación superficial requiere su propio método. Si habrá pulido, documente qué material puede retirarse y qué geometría debe conservarse.
Contacto efectivo
La posición de contacto cambia con la superficie
El diámetro nominal no describe siempre el diámetro efectivo que participa en el corte de una fresa esférica. Sandvik Coromant recomienda considerar el diámetro efectivo y señala el centro de la herramienta como una zona crítica por su velocidad de corte próxima a cero. La fuente ayuda a identificar esta variable; aquí no se traslada una inclinación ni un parámetro fijo a cualquier montaje.
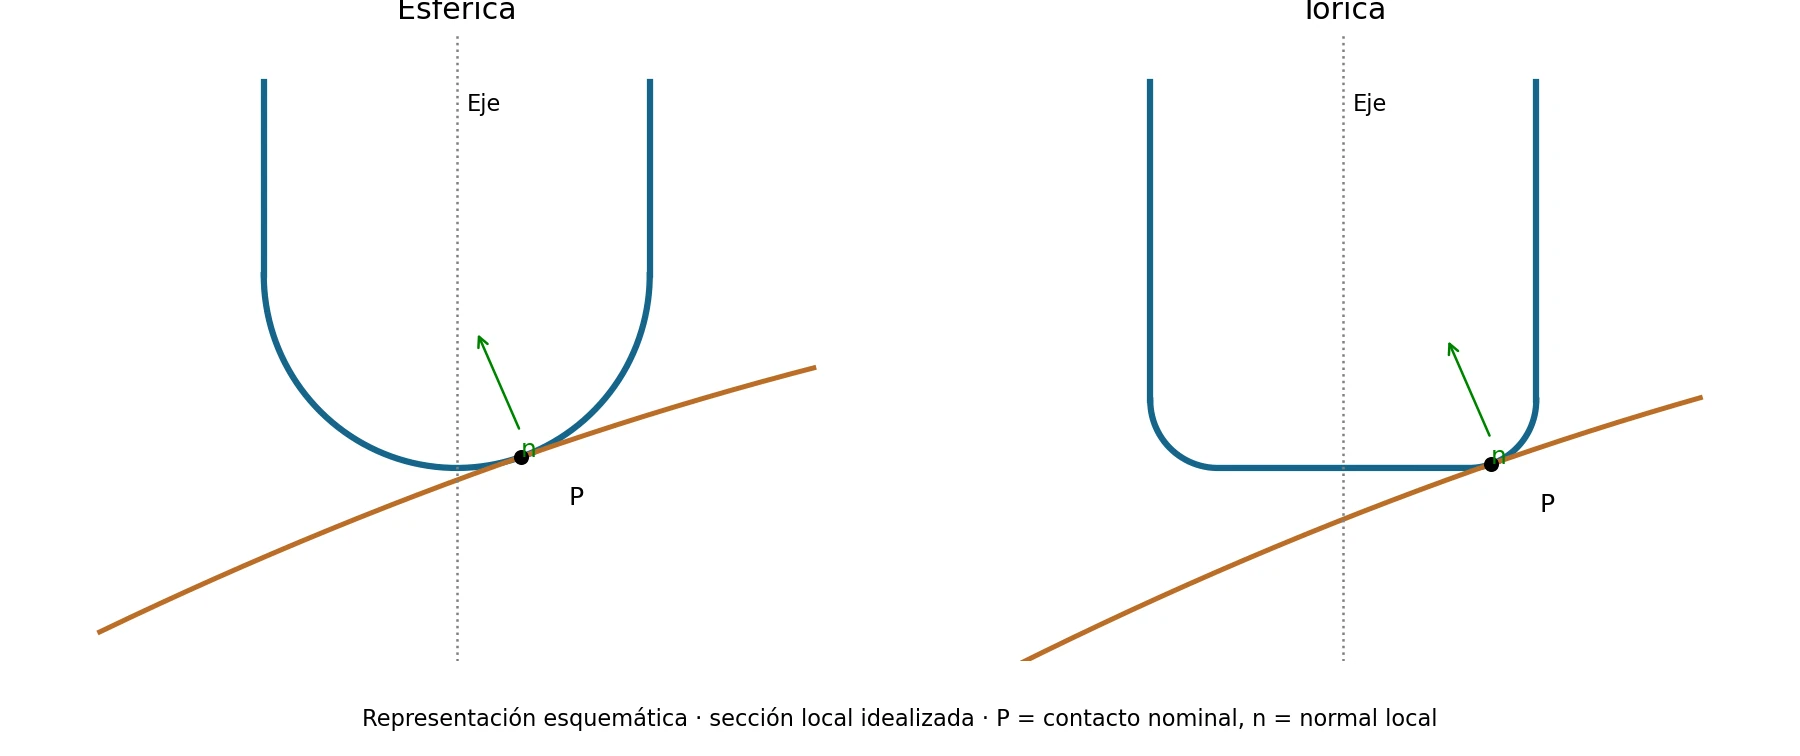
Registre la orientación del eje, la normal local de la superficie y el tramo activo del filo. En una tórica, revise si el contacto previsto se sitúa en el radio de esquina, la zona frontal o el lateral. Cambiar de geometría sin revisar la estrategia CAM puede trasladar el contacto a otra zona.
La figura compara secciones locales trasladadas para facilitar la lectura. No representa la profundidad de material ni una pasada real.
MAPAL presenta familias esféricas y de radio de esquina en distintas etapas del mecanizado 3D. Esa clasificación confirma que ambas geometrías pueden tener funciones útiles, pero no demuestra que una referencia de otro fabricante sea equivalente a una herramienta HC.
La trayectoria también forma parte de la elección
Revise la dirección de las pasadas, su separación y el material que encontrará la herramienta. En tres ejes con orientación fija, la zona de contacto cambia al variar la pendiente. Si el proceso permite orientar la herramienta, vuelva a verificar acceso y ejecución real de los movimientos.
Harvey Performance explica la relación geométrica entre una fresa esférica, la separación de pasadas y las crestas resultantes. No confunda esa altura geométrica con un valor medido de Ra o Rz. Registre cómo define el CAM la separación y verifique la superficie con el método de inspección acordado.
Para concretar una referencia, compare las fresas esféricas, las fresas tóricas y la selección general de fresas de metal duro. Una descripción de familia no confirma por sí sola el cuello, el alcance ni las condiciones de corte de todos sus modelos.
Accesibilidad y radio residual
Compruebe primero si el filo puede generar la zona sin invadir la geometría nominal. Después incluya cuello, mango, portaherramientas, amarre, pieza y material restante.
Una punta que alcanza una concavidad puede situar el portaherramientas contra una pared. Evitar esa interferencia mediante una mayor salida obliga a reevaluar el montaje; no es una corrección exclusivamente geométrica.
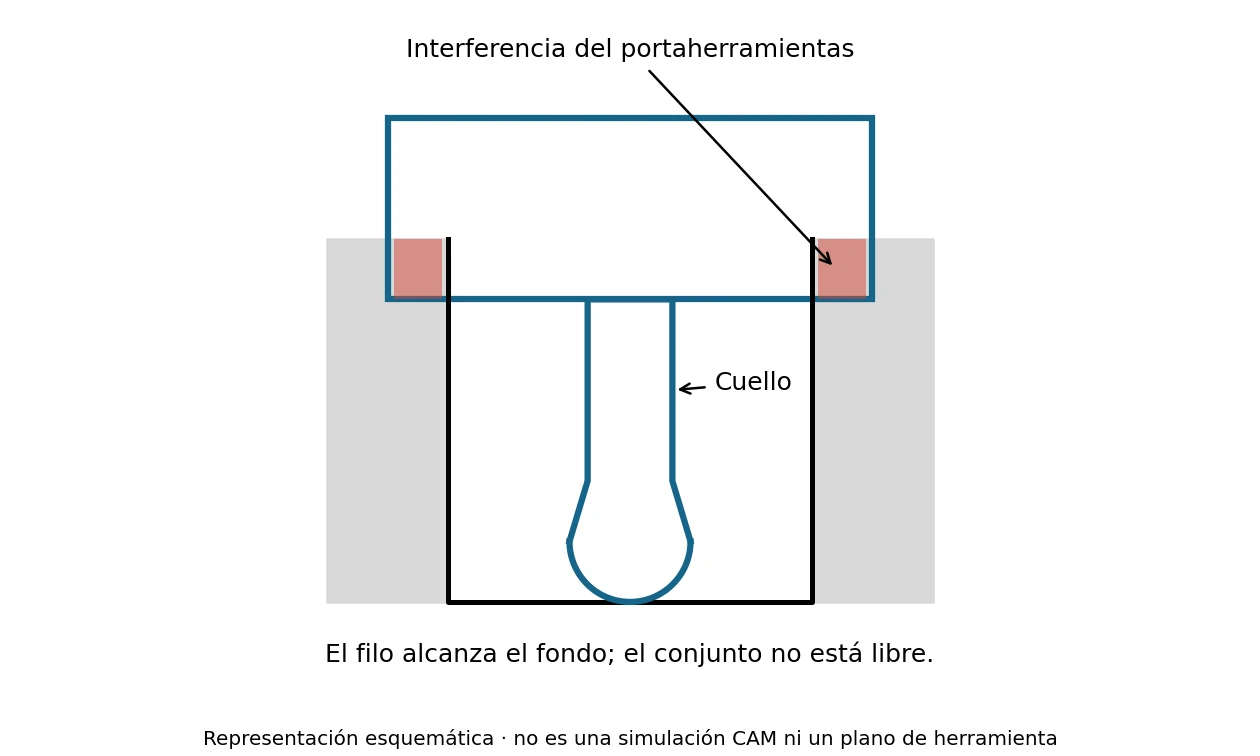
Distinga longitud de corte, longitud de cuello y salida real desde el portaherramientas. Si el candidato necesita más salida, vuelva a evaluar estabilidad y condiciones del fabricante. La guía de perfilado de Sandvik incluye radios mínimos, profundidad de cavidad, sobrematerial y montaje entre los datos de planificación.
Separe tres conceptos: radio exigido por la pieza, material que queda sin retirar y cresta geométrica entre pasadas. Un mapa de material restante indica dónde falta mecanizar; no es automáticamente una medición de rugosidad.
Seco Tools relaciona cualitativamente el material, la estrategia y la uniformidad del sobrematerial con el acabado. No se adoptan sus cifras como límites universales. Cuando haya marcas periódicas o una respuesta ligada a la salida del conjunto, continúe con el diagnóstico de vibraciones en fresado.
Validación del perfil
Simule el conjunto completo y revise envolvente, retirada de material, compensaciones y programa generado para la máquina. Una simulación sin colisiones no confirma la estabilidad del corte ni la calidad superficial.
Prepare una prueba que represente las zonas críticas. Registre material y estado, herramienta, montaje, salida, refrigeración, trayectoria y condiciones autorizadas. Defina el problema: residuo, cambio de textura, escalón entre zonas o tiempo de proceso.
Al cambiar de geometría no es obligatorio conservar idénticos parámetros. Cada candidato debe trabajar en condiciones adecuadas y documentadas; lo que permanece constante es el objetivo y el criterio de aceptación. Si cambian varios factores, el resultado evalúa el paquete de cambios, no la forma de punta aislada.
Inspeccione perfil y acabado por separado. La guía de Mitutoyo distingue perfil medido, perfil primario, rugosidad y ondulación, y muestra la importancia de la dirección y la longitud de evaluación. Use el requisito vigente del plano; la fuente no aporta umbrales universales para esta pieza.
| Zona | Qué se compara | Qué debe demostrarse |
|---|---|---|
| A · poca pendiente | Contacto de la esférica frente al previsto de la tórica. | Perfil, acabado y definición de separación entre pasadas. |
| B · mayor pendiente | Cambio de contacto y posible cambio de estrategia. | Continuidad del perfil y acceso del conjunto. |
| C · concavidad estrecha | Radio local, envolvente y material restante. | Ausencia de sobrecorte y retirada prevista del residuo. |
| Uniones A/B y B/C | Cambio de herramienta o trayectoria. | Ausencia de escalones fuera de tolerancia. |
Ejemplo didáctico, no ensayo HC: compare conservar la esférica con una estrategia revisada frente a una combinación por zonas. La combinación puede exigir otra medición, cambio de programa e inspección de uniones. Si no ofrece una mejora verificada o añade un riesgo sin resolver, conserve el proceso anterior.
| Comprobación | Esférica | Tórica |
|---|---|---|
| Geometría local | Radio de punta compatible con la concavidad. | Diámetro y radio de esquina compatibles en conjunto. |
| Contacto | Posición sobre la punta y proximidad al centro. | Zona frontal, radio de esquina o lateral. |
| Acceso | Punta, cuello y portaherramientas. | Cuerpo, cuello y portaherramientas. |
| Superficie | Medir perfil, textura, zonas con residuo y uniones. | |
| Decisión | Conservar si cumple el objetivo. | Probar donde resuelva una limitación concreta. |
Ninguna columna garantiza más precisión, vida útil o productividad. Registre tiempo real, cambios de herramienta, inspección y posible retrabajo por pieza conforme. Mantenga disponible el proceso previo hasta completar la validación.
Para definir muestra, aceptación, parada y retorno, consulte cómo validar una herramienta antes de incorporarla al proceso.
Abrir el registro de validación por zonas
Preguntas frecuentes
¿Qué datos faltan para elegir entre una fresa esférica y una tórica?
Además del diámetro, hacen falta curvatura local, orientación y acceso del conjunto. Deben conocerse material, estado, radio real, salida y requisitos medibles de perfil y acabado.
¿Una fresa tórica puede sustituir directamente a una esférica?
No como un simple cambio en la tabla de herramientas. Revise envolvente, contacto, material restante, trayectoria y compensaciones. La sustitución puede resultar válida solo en algunas zonas.
¿La altura de cresta del CAM equivale a Ra?
No. La cresta es una relación geométrica de trayectoria; Ra es un parámetro obtenido con un método de medición y filtrado definido. Compruebe ambos según su función.
¿Cuándo deja de ser válida la recomendación?
Cuando cambian material, curvatura, orientación, salida, sobrematerial o exigencia superficial. Tampoco se traslada sin análisis a fresas de barril, puntas esféricas cónicas o herramientas de forma.
¿Cómo se confirma el resultado en mi pieza?
Compruebe conjunto y retirada de material, ejecute una prueba acordada y mida perfil y acabado según el plano. Incluya zonas de difícil acceso y límites entre estrategias.
Datos para consultar con HC
Para una primera consulta no necesita completar todos los datos. Envíe el objetivo, el plano o una vista del modelo, el material, la zona crítica y el requisito de aceptación disponible. Marque como desconocido lo que aún no pueda medir.
| Situación | Primera consulta | Para profundizar |
|---|---|---|
| Proyecto nuevo | Plano o modelo, superficies críticas, material, calidad y cantidad. | Máquina, CAM, portaherramientas, acceso y estrategia prevista. |
| Operación existente | Herramienta actual, fotos localizadas, defecto y medición disponible. | Programa, salida, condiciones ejecutadas, material restante y estado de filos. |
| Sustitución | Proceso actual e indicador que se desea mejorar. | Candidatos por zona, coste de cambio, criterio de parada y retorno. |
Fuentes técnicas consultadas
- Sandvik Coromant, Profile milling: diámetro efectivo, zona central y datos de planificación del perfilado.
- Sandvik Coromant, Milling formulas and definitions: definiciones geométricas de diámetro efectivo y fresado por pasadas.
- Harvey Performance, Ball Nose End Mills & Scallop Height: punta esférica, contorneado 3D y crestas.
- Seco Tools, Finish Stock Allowance with Solid End Mills: variables cualitativas del sobrematerial para acabado.
- Mitutoyo, Quick Guide to Surface Roughness Measurement: perfiles, dirección y longitud de evaluación.
- MAPAL, Mecanizado de superficies en 3D: etapas, geometrías y material residual.
Las fuentes sustentan conceptos y dimensiones de comprobación dentro de sus condiciones. No son ensayos de una fresa HC ni autorizan trasladar parámetros, prestaciones o límites de aceptación.