Cómo medir un agujero escariado antes de corregir la herramienta
Antes de corregir el escariador, confirme qué característica exige el plano, dónde se midió y si el resultado se mantiene al repetir la medición bajo condiciones definidas. Una lectura fuera de tolerancia exige investigación, pero no identifica por sí sola la causa ni la magnitud de una corrección.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Versión 1.0 · 20 de octubre de 2026. Alcance: medición de agujeros escariados, posiciones, temperatura, repetibilidad, incertidumbre, decisión de ajuste y validación posterior.
Recorrido de decisión antes de corregir
- Identifique el requisito: característica, límites, referencias y regla de aceptación.
- Prepare y registre: limpieza, rebabas, estado de sujeción y condiciones térmicas disponibles.
- Defina el mapa: posiciones axiales y orientaciones reproducibles para el método empleado.
- Compruebe el sistema: instrumento, identificación, estado de calibración, patrón, ajuste y procedimiento.
- Conserve las lecturas: separe repetición en una posición, reposicionamiento y cambio de operador o equipo.
- Decida con límites: repetir, ampliar la inspección, investigar el proceso o autorizar un ajuste controlado.
- Valide después del cambio: mida agujeros nuevos e identificados; volver a medir el agujero anterior no demuestra el efecto del ajuste.
Deténgase antes de ajustar si la característica no está definida, el instrumento no corresponde a la tarea, el ajuste no es reproducible, las posiciones no pueden recuperarse o la incertidumbre impide aplicar la regla de decisión.
Diámetro y forma no son la misma característica
El diámetro informado procede de un procedimiento concreto. Redondez, cilindricidad, posición y textura superficial son requisitos diferentes. Revise el plano completo antes de elegir el método: unas pocas lecturas pueden revelar una variación que merece investigación, pero no constituyen automáticamente una evaluación completa de forma.
| Resultado observado | Qué permite investigar | Qué no demuestra por sí solo |
|---|---|---|
| Cambio según orientación | Variación relacionada con la dirección de medida. | Una evaluación completa de redondez. |
| Cambio con la profundidad | Variación axial del tamaño observado. | La cilindricidad de toda la superficie. |
| Variación en una misma posición | Contacto, posicionamiento o estabilidad del procedimiento. | Que el agujero haya cambiado físicamente. |
| Lecturas dentro de límites en los puntos comprobados | Los resultados evaluados bajo la regla aplicada. | El cumplimiento de todas las características del agujero. |
No denomine automáticamente «error de redondez» o «cilindricidad» a la diferencia entre la lectura mayor y la menor. Primero identifique qué mide el equipo y qué característica se evalúa.
La guía de Mitutoyo sobre medición de interiores, apartado “Fundamentals of Bore Measuring”, distingue la respuesta de los sistemas de contacto de dos y tres puntos. Ese documento ayuda a entender el principio del instrumento; no selecciona por sí solo el método válido para su plano.
Cuando ya haya confirmado qué defecto existe, continúe con el diagnóstico de defectos de agujeros. Esta página se limita a establecer una base de medición antes de tocar la herramienta.
Puntos de medición, orientación y temperatura
Dos lecturas solo son comparables si se conocen las condiciones en las que se obtuvieron. Medir cerca de la entrada y después cerca del fondo no es repetir la misma medición.
Defina posiciones reproducibles
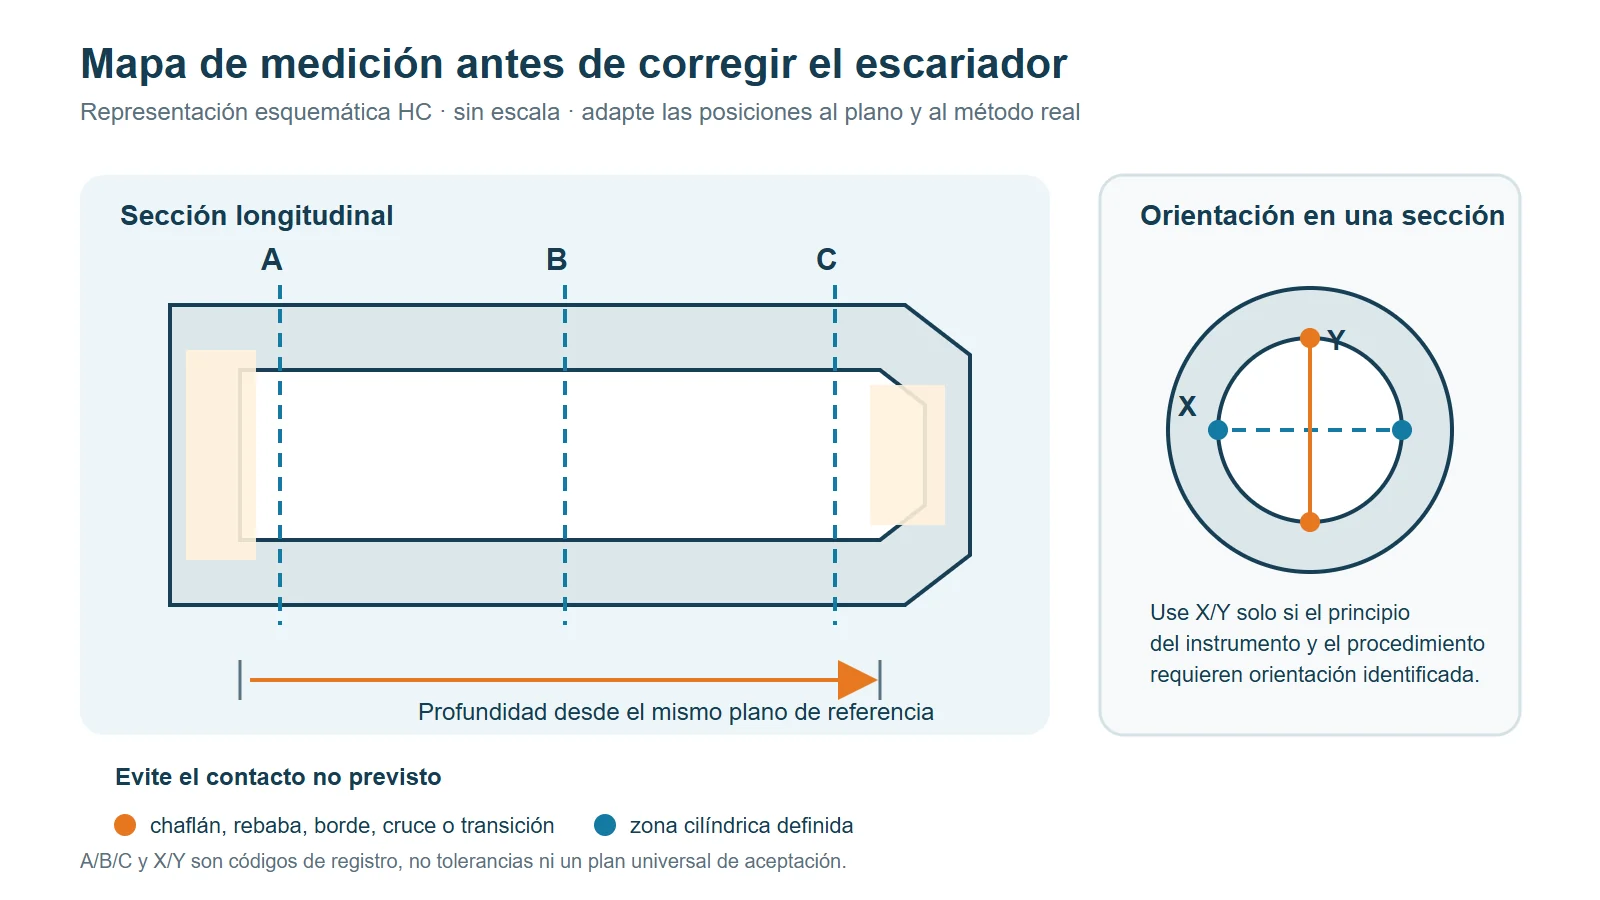
Use un mismo plano físico de referencia para localizar cada sección. Cuando el principio del instrumento sea sensible a la orientación, registre también la dirección de contacto. A, B, C y X/Y son códigos posibles; no son tolerancias ni un plan universal.
Evite apoyar los contactos sobre chaflanes, rebabas, bordes, cruces o transiciones cuando pretende medir una zona cilíndrica. Si una de esas zonas es el objeto de la investigación, identifíquela como posición específica.
Si compara el agujero previo y el terminado, conserve posiciones y métodos compatibles. La guía sobre sobrematerial para escariado ayuda a relacionar la preparación con la operación de acabado.
Registre el estado térmico y de sujeción
ISO 1:2022 establece el marco de temperatura de referencia para propiedades geométricas y dimensionales. Distinga esa referencia de la temperatura ambiente y de las temperaturas reales de pieza, instrumento y patrón. Si no se midió una temperatura, no la presente como conocida.
No existe un tiempo de espera único que garantice la estabilización de cualquier pieza. Masa, material, proceso anterior y entorno forman parte del procedimiento. En piezas sensibles a la sujeción, indique si se miden amarradas o liberadas; una diferencia entre ambos estados no equivale automáticamente a un desplazamiento uniforme del diámetro.
Instrumento, ajuste y repetibilidad
Elija el instrumento para la característica y la tolerancia que se deben comprobar. La resolución mostrada en pantalla es solo un atributo; no demuestra la capacidad del proceso completo de medición.
| Método | Uso posible | Qué debe comprobarse |
|---|---|---|
| Comparador de interiores de dos puntos | Lecturas en posiciones y orientaciones definidas. | Ajuste, alineación, contacto y procedimiento. |
| Instrumento de tres puntos | Medición compatible con su geometría de contacto. | Acceso y respuesta ante la forma del agujero. |
| Medición neumática | Comparación dentro de una configuración validada. | Boquillas, patrones y característica evaluada. |
| Calibre pasa/no pasa | Comprobación según las reglas aplicables. | Adecuación del calibre y alcance del resultado. |
| CMM o equipo de forma | Características dimensionales o geométricas específicas. | Estrategia de adquisición y evaluación. |
Un calibre límite no entrega el mismo registro que una medición numérica. Una máquina de coordenadas tampoco resuelve automáticamente la tarea: la estrategia debe corresponder a la especificación.
Separe lo que cambia
El Vocabulario Internacional de Metrología, JCGM 200:2012, define la repetibilidad bajo condiciones especificadas que incluyen el mismo procedimiento, operador, sistema y condiciones de funcionamiento durante un intervalo corto. Por eso conviene registrar por separado:
- Repetición en una posición identificada: mantenga el procedimiento y conserve todas las lecturas.
- Retirada y reposicionamiento: documente cómo vuelve a localizar la sección y el contacto.
- Cambio de operador o instrumento: identifique las condiciones modificadas en vez de mezclar los resultados.
Antes de medir, registre el instrumento, su estado de calibración, el patrón y el procedimiento de ajuste. Calibración, ajuste y verificación son actividades distintas: poner a cero no equivale a calibrar, y un certificado no elimina los efectos de la aplicación real.
La GUM, JCGM 100:2008, trata la evaluación de la incertidumbre a partir de un modelo y de las fuentes de información relevantes. En esta guía la consecuencia práctica es limitada pero importante: repetir y promediar no elimina automáticamente un efecto sistemático ni convierte un método inadecuado en apto.
Decidir el ajuste y verificar el resultado
Confirmar una desviación no demuestra todavía qué elemento del proceso debe corregirse. Use la evidencia para decidir la siguiente acción y mantenga el límite de interpretación visible.
| Evidencia disponible | Interpretación provisional | Acción siguiente |
|---|---|---|
| Ajuste anómalo o contacto no reproducible | Proceso de medición sin confirmar. | Corregir el método y repetir. |
| Lecturas consistentes localmente, distintas entre posiciones | Variación espacial que requiere evaluación. | Ampliar la inspección de tamaño o forma. |
| Dos métodos conducen a conclusiones distintas | Posible diferencia de característica, contacto o evaluación. | Revisar ambos procedimientos. |
| Resultado próximo al límite sin capacidad suficiente | Resultado no concluyente. | Aplicar la regla acordada y mejorar la evidencia. |
| Desviación y causa compatible con una corrección | Puede plantearse un ajuste controlado. | Comprobar la actuación permitida y validarla. |
| Solo se comprobó parte del plano | Inspección incompleta. | Completar las características restantes. |
Incertidumbre cerca de los límites
ISO 14253-1:2017 trata reglas de decisión para verificar conformidad o no conformidad considerando la incertidumbre de medición. Cerca de los límites, diferencie «no se ha demostrado conformidad» de «se ha demostrado no conformidad» según la regla aplicable; la salida puede ser una medición adicional, no una corrección inmediata.
Tres situaciones didácticas
La lectura cambia al reposicionar. Confirme que volvió a la misma sección y orientación; revise ajuste y contacto. Una lectura posterior dentro de límites no borra automáticamente la observación anterior.
Las lecturas se repiten en cada sección, pero cambian con la profundidad. No trate el resultado como un desplazamiento único del diámetro. Investigue la distribución axial y si el plano requiere una evaluación de forma.
La desviación está confirmada, pero la herramienta no se ha identificado. Determine si el escariador admite ajuste, por qué mecanismo, en qué sentido y dentro de qué límites autorizados. No todos los escariadores son ajustables.
Registro imprimible
La hoja separa condiciones, lecturas por posición y decisión. No prescribe un número fijo de repeticiones y no sustituye un estudio completo del sistema de medición.
Si autoriza una corrección, identifique los agujeros producidos después del cambio y mida las características afectadas bajo condiciones comparables. Una primera pieza conforme permite continuar el plan; no demuestra estabilidad durante toda la producción. Organice esa fase con la guía de validación de herramientas antes de producción.
Datos para consultar con HC
Para una primera evaluación puede empezar con el plano, el material y la desviación observada. No necesita inventar datos que todavía no conoce.
- Pieza, plano y revisión.
- Característica, límites y regla de aceptación.
- Mapa de posiciones y orientaciones.
- Lecturas originales y repeticiones.
- Instrumento, patrón y procedimiento.
- Condiciones térmicas y de sujeción.
- Agujero previo y terminado.
- Identificación y estado de la herramienta.
- Parámetros y correcciones ya realizadas.
- Fotografías del filo y de la zona afectada.
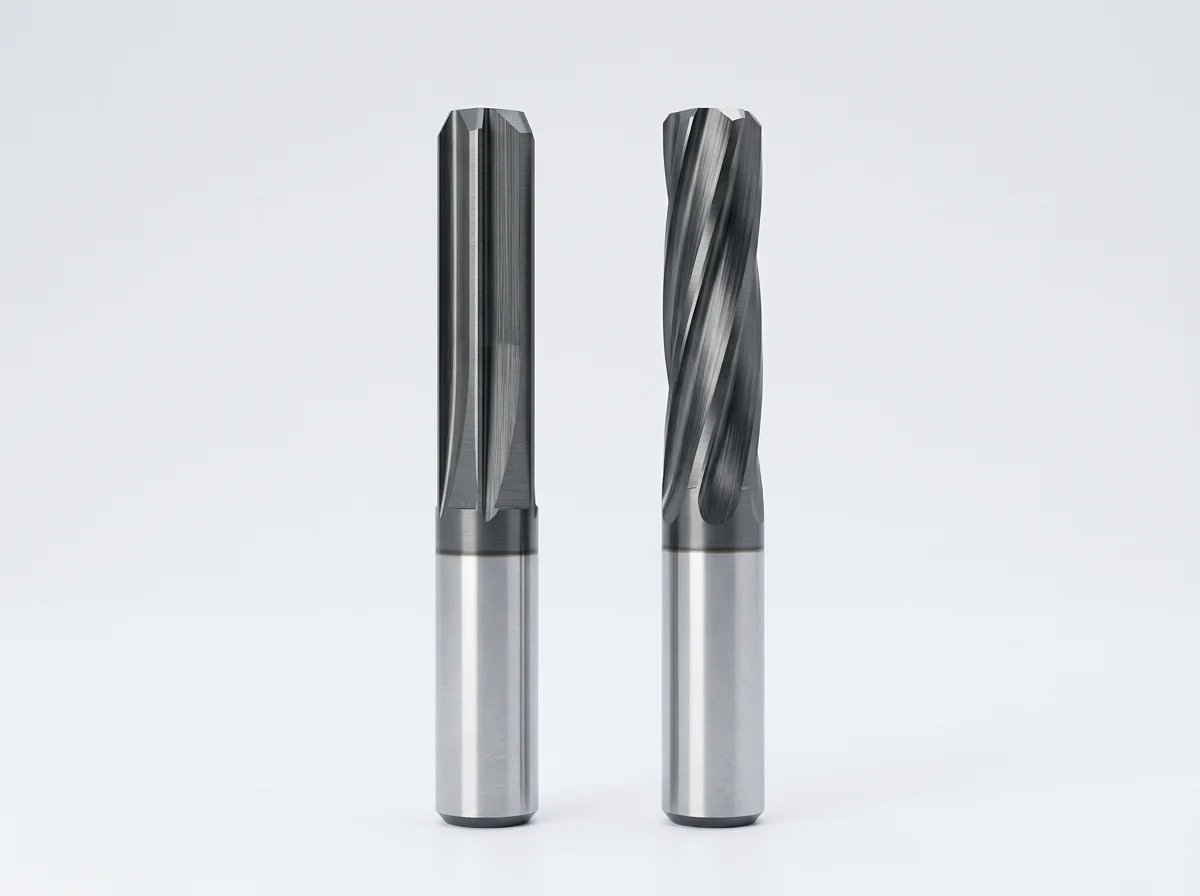
La página de escariadores de máquina ayuda a revisar la configuración de herramienta; la actuación concreta depende de la referencia utilizada y del proceso autorizado.
Preguntas frecuentes
¿Una lectura fuera de tolerancia demuestra que el escariador está mal?
No. Puede señalar una desviación real, pero no identifica automáticamente su causa. Confirme primero el procedimiento, la posición, las condiciones y la capacidad de decisión.
¿Cuántos puntos debo medir?
Depende de la especificación, la geometría, el acceso y el propósito. A/B/C y X/Y organizan un registro; no sustituyen un plan de medición.
¿Una buena repetibilidad garantiza un resultado correcto?
No. Un sistema puede dar lecturas próximas entre sí y conservar un efecto sistemático. La repetibilidad describe la dispersión bajo condiciones definidas.
¿Por qué dos instrumentos pueden dar resultados diferentes?
Pueden diferir en contacto, posición, característica evaluada, ajuste, temperatura o procedimiento. Compare primero qué mide cada uno; no promedie ambos para ocultar la discrepancia.
¿Puedo usar el promedio para calcular la corrección?
Solo si el procedimiento y el objetivo lo justifican. No lo use para esconder una zona fuera de límites, mezclar posiciones con comportamientos diferentes o resolver una discrepancia entre métodos.
¿Cómo se confirma una corrección?
Midiendo agujeros nuevos producidos después del cambio, identificados y comprobados con condiciones documentadas. Verifique todas las características que puedan verse afectadas.
Fuentes y lecturas relacionadas
Fuentes técnicas consultadas
- Mitutoyo America — Fundamentals of Bore Measuring: principios de instrumentos de dos y tres puntos; no prescribe el método para una pieza concreta.
- BIPM/JCGM — Vocabulario Internacional de Metrología, JCGM 200:2012: repetibilidad, calibración, ajuste y verificación.
- ISO — ISO 1:2022: temperatura de referencia de propiedades geométricas y dimensionales; no fija un tiempo universal de estabilización.
- ISO — ISO 14253-1:2017: reglas de decisión considerando la incertidumbre; la aplicación depende de la especificación.
- BIPM/JCGM — GUM, JCGM 100:2008: evaluación y expresión de incertidumbre; aquí no se calcula la de un sistema concreto.
Recursos HC
- Defectos de agujeros: diagnóstico
- Sobrematerial para escariado
- Prueba de herramientas antes de producción
Las fuentes apoyan únicamente los puntos indicados. No constituyen ensayos de herramientas HC ni autorizan transferir procedimientos, tolerancias o correcciones a otra aplicación.