Componentes de máquinas para sistemas de automatización
Las bandejas, empuñaduras y componentes de línea promueven la repetibilidad, modularidad y desaceleración. La estrategia de herramientas debe permitir variantes sin multiplicar innecesariamente las referencias.
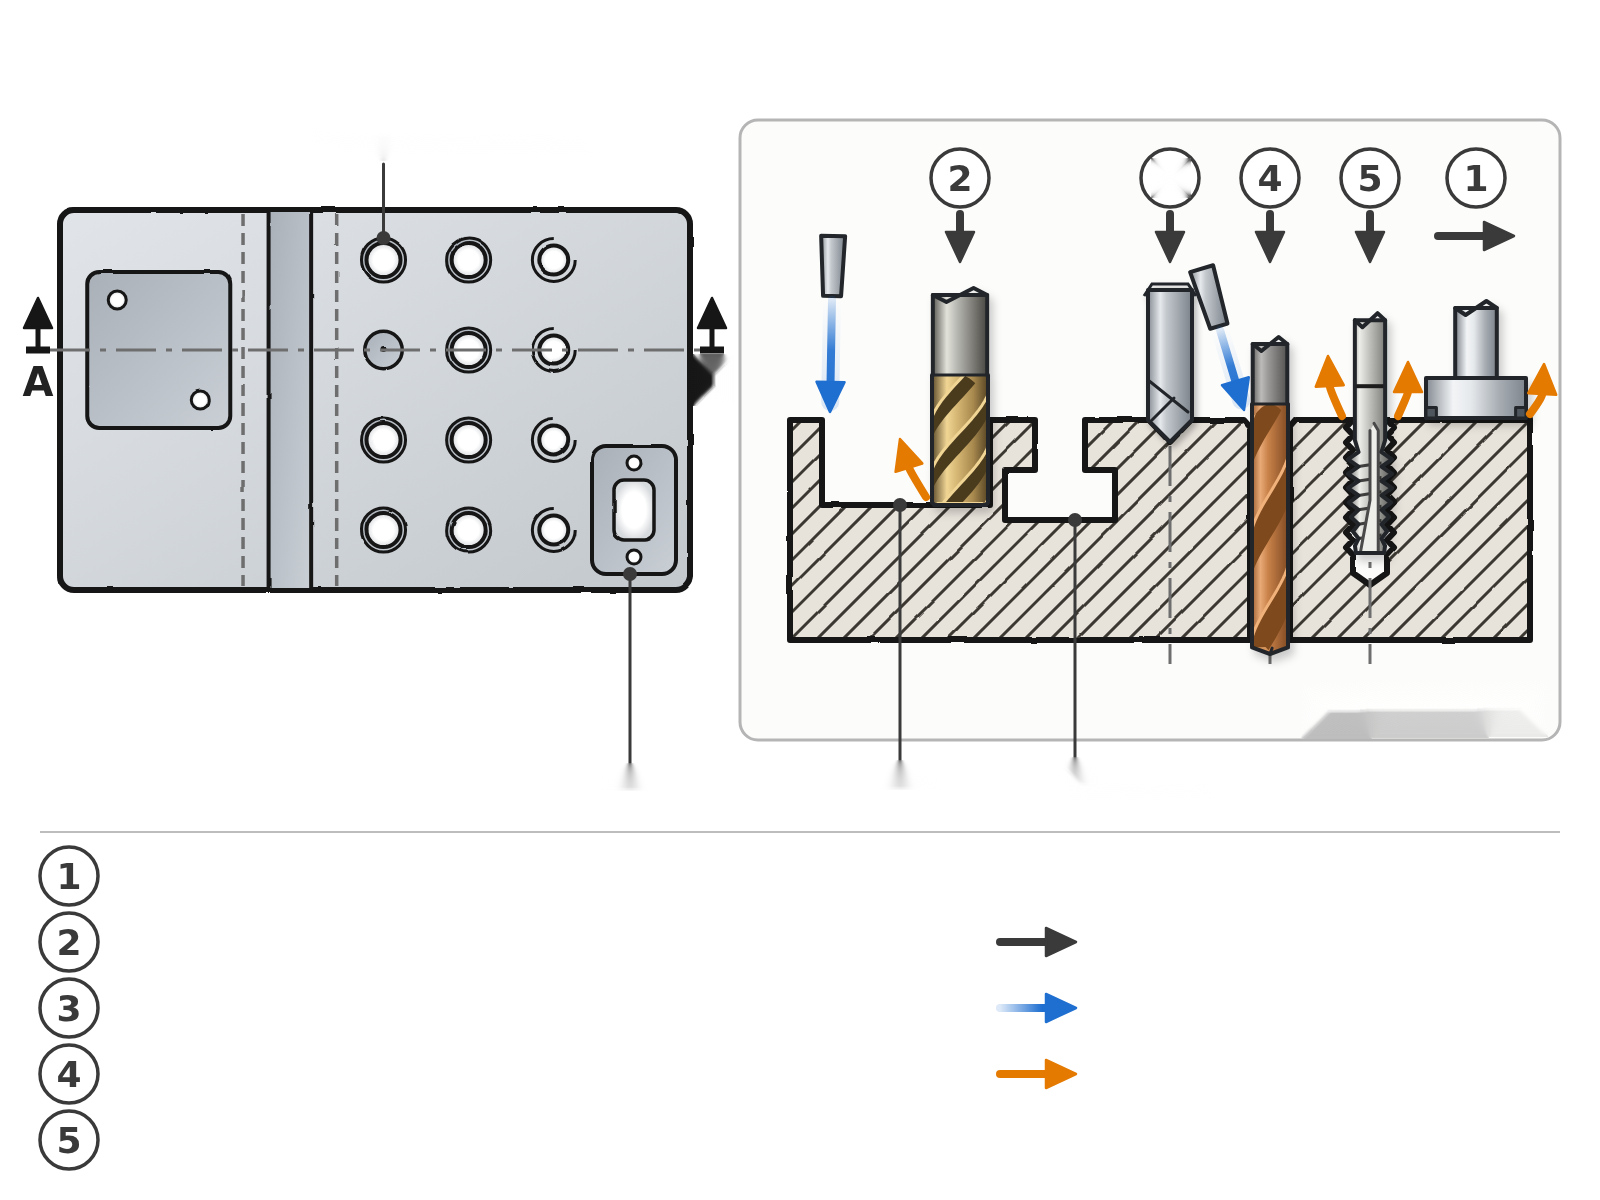
Componente de línea para la intercambiabilidad
El área evalúa datos e instrumentos comunes y luego se reserva referencias especiales a las funciones que realmente lo justifican.
Los matices, estados materiales, tolerancias y volúmenes especificados por el cliente siguen siendo decisivos para la selección final.
Perfil técnico de la pieza
Partes y materiales
- Palets y placas de montaje
- Transportadores, mandíbulas y soportes
- Guía, parada y piezas de correo
Material a confirmar: Aluminio, acero, acero inoxidable o plástico de ingeniería dependiendo del ambiente
Características a procesar
- Muestras de agujeros y pollas
- Ubicación y alojamiento
- Tarjetas, bolsas e interfaces de sensores
Calidad a verificar
- Posición repetible de interfaces
- Intercambiabilidad entre variantes
- Bulk compatible con montaje
Condiciones de la maquinaria
- Biblioteca de fecha normalizada
- Herramientas disponibles e intercambiables
- Adaptación a lotes cortos
Diagnostique los síntomas antes de elegir la herramienta
Las siguientes causas son hipótesis diagnósticas; deben ser verificadas por parte, por la maquinaria y por la asamblea.
| Mecanizado | Síntoma observable | Posibles causas | Datos que deben verificarse | Labour Directorate |
|---|---|---|---|---|
| Patrones de módulos | Error de posición acumulativa | Origen, calor, calibración | Mapa de posiciones, datos, orden | Controla la red desde un origen estable |
| Lote corto | Tiempo de ajuste excesivo | Demasiadas referencias, baja proyección | Cantidad, variantes, acciones, cambios | Herramientas de Streamline y Preset |
| Guía de lluvia | Ancho o corrección variable | Flexión, compromiso, virutas | Longitud, tolerancia, herramientas, montaje | Fabricación y control de gama corta |
| Muchos grifos | Romper o olvidar | Virutas, detección, secuencia | Tipo de agujero, contador, par | Automatización de la vigilancia y la evacuación |
Serie tipo de palet o agarre
Creación de referencias comunes
Superficie y posición de la parte según la lógica del sistema modular.
Familia: Fresadoras
Mantenga los mismos datos entre variantes compatibles.
Bolsillos y ranuras de la máquina
Crear unidades funcionales antes de detalles.
Familia: fresa de extremo plano
Estándarizar diámetro y vigas si el avión lo permite.
Dar razones
Pendientes seguros y seguimiento de una serie de agujeros.
Familia: Taladros de punto
Evite una puntuación que sea incompatible con el último simulacro.
Interfaz de perforación
Elige un rango corto según las profundidades reales.
Familia: Taladros de carburo estándar
Grupo 3×D o 5×D sólo si el acceso y la profundidad permiten.
Sellos de archivos
Ajuste la dirección de las virutas al agujero ciego o líder.
Familia: Calabazas
Para un agujero ciego, traiga la viruta de vuelta a la entrada y mantenga un piso disponible.
Dos decisiones específicas sobre esta aplicación
Biblioteca de herramientas para variantes
El número de referencias debe reducirse según la clasificación de las operaciones, no utilizando una herramienta inapropiada en todas partes.
- Lista de diámetros y profundidades recurrentes
- Excepciones críticas separadas
- Preparar asambleas predefinidas
Detección en una línea automatizada
El proceso debe distinguir entre el desgaste progresivo, las herramientas faltantes y la rotura antes de que la próxima parte sea dañada.
- Conjunto de señales disponibles
- Conecta cada alarma con una acción
- Cambios retenidos
Plan de validación recomendado
Repetibilidad
Medir la posición y las dimensiones después de varios cambios de lote o montaje.
Tiempo ajustado
Preparación separada, preajuste, toma y corte original para obtener ganancias.
Mantenimiento
Compruebe la disponibilidad, sustitución y riesgo de un error de referencia para cada herramienta.
Preguntas Frecuentes por el Ingeniero de Métodos
¿Cómo pueden reducirse los tiempos de cambio?
Normalizar la Asamblea, Preset, organizar referencias y medir cada paso.
¿Se puede utilizar un taladro para múltiples profundidades?
Sí, en su rango útil, si la rigidez, la distancia y la refrigeración siguen siendo adecuados; No sobredimensione la longitud sin razón.
¿Qué clase de grifo para un agujero ciego?
Un canal de viruta helicoidal puede bajar las virutas, dependiendo del material, la profundidad y el espacio.
¿Cómo hace que un patrón de agujero sea fiable?
Fecha estabilizada, origen, temperatura, secuencia y control de posición.
¿Qué datos de línea deben enviarse?
Ciclo, lotes, cambios, alarmas disponibles, herramienta de almacenamiento y criterios de mantenimiento.
Envía el plano de tu pieza
Transferir la familia de planes, tamaños de lotes, biblioteca actual y tiempos de configuración para un estudio de racionalización.
Cuando sea posible: plan o modelo, calidad material, dimensiones y profundidades, tolerancias, acabado superficial, máquina, interfaz, refrigeración, herramienta actual y volumen esperado.
Presentación del proyectoProductos y recursos relacionados
Datos de referencia del departamento de ingeniería de HC.