Avellanado cilíndrico, cónico y refrentado: cómo elegir
El avellanado cilíndrico aloja una cabeza sobre un fondo plano; el avellanado cónico crea un asiento inclinado; el refrentado local prepara una superficie plana de apoyo. La elección empieza por la función de montaje y la geometría de la cabeza, no por la herramienta disponible.
Esta guía está dirigida a responsables de procesos, mecanizado, calidad y compras técnicas. Permite definir la entrada de un agujero antes de seleccionar el útil: diámetro, profundidad o ángulo, espesor restante, referencias e inspección. El plano aprobado y la especificación del elemento de fijación prevalecen sobre cualquier recomendación general.
HC · Guía técnica ·
¿Qué cambia entre las tres geometrías?
Vistas desde arriba pueden parecer similares, pero no transmiten la carga ni posicionan la cabeza del mismo modo. Aquí se distingue expresamente el avellanado cilíndrico, también llamado cajeado cilíndrico, del avellanado cónico. El refrentado local del asiento designa una superficie de apoyo alrededor del agujero, no el refrentado general de una pieza en el torno.
| Geometría | Función principal | Qué debe definir el plano | Riesgo de confundirla |
|---|---|---|---|
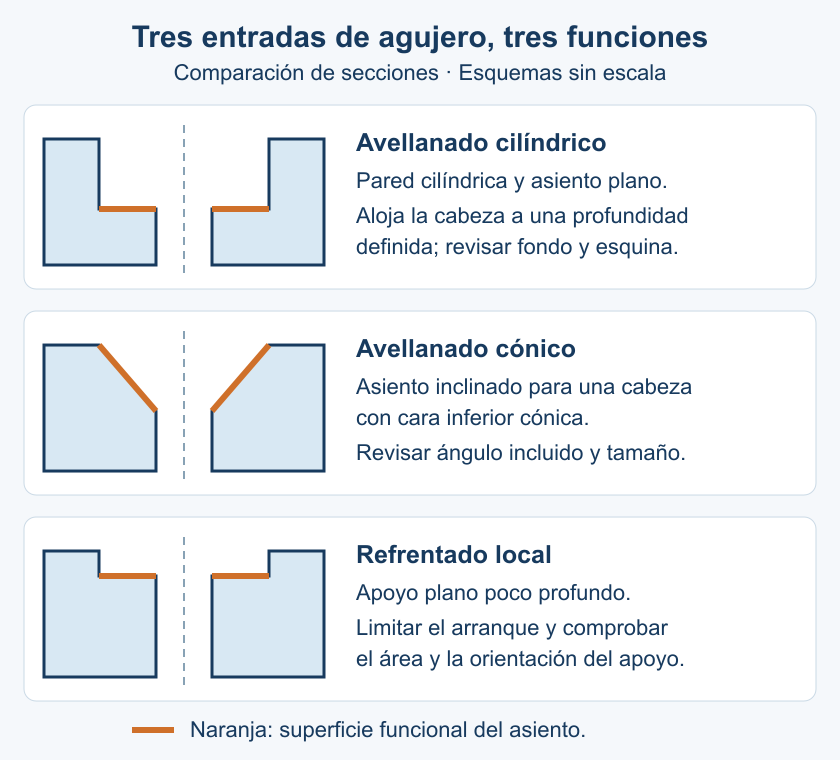
| Avellanado cilíndrico | Rebaje cilíndrico con asiento anular plano para alojar una cabeza o formar un escalón controlado. | Diámetros del agujero y del rebaje, profundidad, fondo, radio de esquina y relación con el eje. | Una profundidad incorrecta deja la cabeza sobresaliente o reduce demasiado el espesor bajo el asiento. |
| Avellanado cónico | Superficie cónica para una cabeza avellanada u otra unión definida por el plano. | Diámetro del agujero, ángulo incluido, diámetro mayor o profundidad y posición final de la cabeza. | Una cabeza puede parecer enrasada sin apoyar correctamente si el ángulo no coincide. |
| Refrentado local | Rebaje poco profundo que proporciona apoyo a una cabeza, tuerca o arandela. | Diámetro de apoyo, criterio de limpieza, límite de profundidad, orientación y estado superficial. | Profundizar hasta ocultar la cabeza cambia la función y puede debilitar una pared. |
No confunda estas operaciones con el escariado: el escariado acaba un agujero previo con un sobrematerial limitado; no es el nombre de un alojamiento cilíndrico para la cabeza de un tornillo. Tampoco un simple chaflán de desbarbado equivale necesariamente a un asiento cónico funcional.
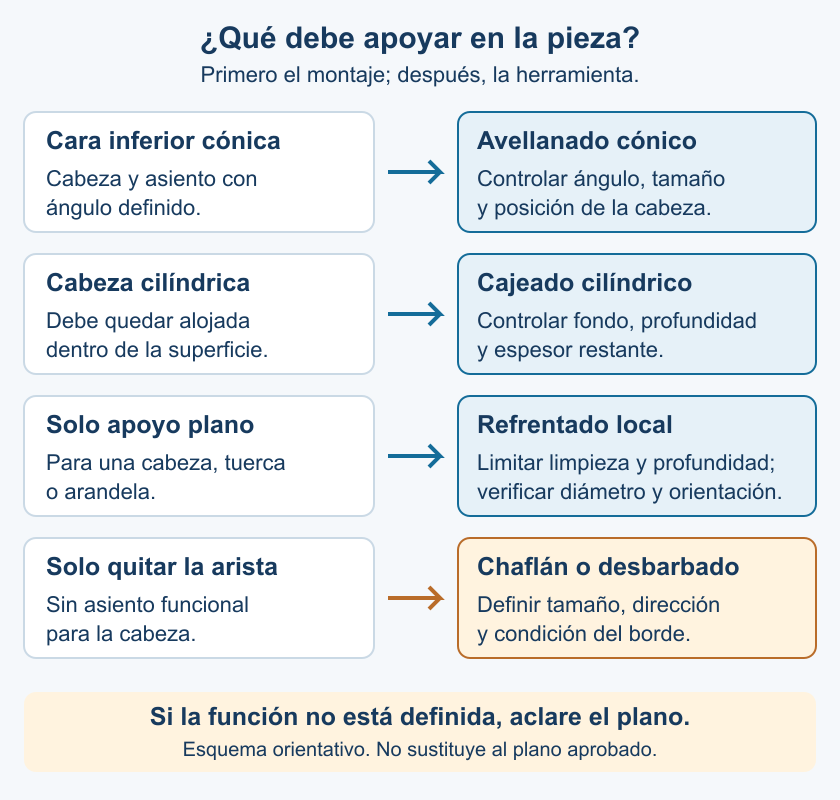
Elija primero la superficie que debe apoyar
- Cabeza con cara inferior cónica: defina un avellanado cónico con el ángulo y la posición de montaje exigidos.
- Cabeza cilíndrica que debe quedar alojada: defina un cajeado de fondo plano; compruebe conjuntamente profundidad y material restante.
- Cabeza, tuerca o arandela que solo necesita apoyo plano: valore un refrentado local con límite de limpieza.
- Solo hay que eliminar una arista o rebaba: defina un chaflán o desbarbado, sin convertirlo automáticamente en un asiento.
La designación de la rosca no basta para elegir el alojamiento. Se necesita el tipo de cabeza, su norma, diámetro y altura, la posible arandela y el espacio para introducir la llave o el útil de montaje.
Si el rebaje también debe centrar una pieza mediante un ajuste, documente esa función adicional. Un asiento con holgura para tornillo no sustituye a un diámetro de centrado con tolerancia propia.
Lea la sección y las cotas antes de programar
Rebaje cilíndrico: fondo, profundidad y esquina
El diámetro mayor se une al agujero menor mediante un asiento anular. Un fondo plano no implica una esquina perfectamente viva: la geometría y el radio de la herramienta condicionan la transición. Si una cabeza o arandela llega hasta ella, especifique el radio o el alivio permitido.
Cono: ángulo incluido y dimensión de control
Confirme el ángulo total del cono, no solo el ángulo de una de sus caras. Un mismo diámetro mayor puede corresponder a distintas profundidades si cambia el ángulo. Defina qué magnitud se acepta en inspección: diámetro, profundidad o posición de montaje, con sus requisitos complementarios.
Asiento local: limpiar no significa profundizar sin límite
El plano debe aclarar si exige una profundidad fija, una profundidad máxima o mecanizar hasta limpiar un diámetro determinado. Si varía la superficie inicial de fundición o forja, acuerde el límite de arranque y el espesor mínimo restante.
Compruebe también desde qué referencia se mide la profundidad y cómo se relaciona el asiento con el agujero. En una cara inclinada, el eje del taladro y la normal a la superficie original no son intercambiables. La orientación funcional debe quedar indicada.
Para planos que remitan a ella, ASME Y14.5 trata la acotación y las tolerancias. Confirme la norma y edición aplicables al trabajo; no interprete un símbolo sin la nota completa del agujero y las referencias del plano.
¿Qué herramienta y trayectoria convienen?
Una misma geometría puede obtenerse con varias rutas. La elección depende del material y su estado, el tamaño del asiento, la superficie de entrada, el acceso, la sujeción y el volumen de producción. La tabla propone rutas a evaluar, no una gama estándar ni parámetros universales de HC.
| Resultado requerido | Ruta a evaluar | Alternativa | Comprobación decisiva |
|---|---|---|---|
| Cajeado cilíndrico | Herramienta de avellanado cilíndrico, con piloto si es compatible. | Fresa de mango con entrada axial permitida o interpolación circular. | Fondo y esquina, ajuste del piloto, diámetro, alcance y espacio del portaherramientas. |
| Asiento cónico | Avellanador con el ángulo exigido. | Fresa de chaflanar con trayectoria compatible. | Ángulo incluido, zona de contacto, vibración y método de control dimensional. |
| Apoyo plano local | Útil de refrentado local o de avellanado cilíndrico adecuado. | Fresa de mango con trayectoria de planeado. | Limpieza completa del apoyo, orientación, entrada interrumpida y espesor restante. |
| Agujero y varios escalones | Herramienta combinada según plano. | Herramientas y operaciones separadas. | Condiciones de corte compatibles, evacuación y posibilidad de corregir cada sección. |
Herramienta con piloto: compruebe el agujero previo
El piloto puede guiar el útil, pero necesita un agujero compatible. Verifique la variación de diámetro, el espacio para la viruta y el riesgo de marcar la pared. No dé por hecho que el guiado corregirá un agujero mal posicionado o una sujeción inestable. Confirme además si el útil necesita un agujero previo o puede cortar en el centro.
Fresa de mango: flexibilidad con condiciones de entrada
La interpolación permite mecanizar varios diámetros y ajustar la compensación radial. A cambio, el fondo y la pared dependen de la trayectoria, la rigidez y la transición entre pasadas. Una fresa sin corte al centro no debe entrar axialmente como si lo tuviera. Compruebe la entrada por rampa o la interpolación permitidas por el fabricante, el radio de trayectoria disponible y la evacuación.
Para seleccionar la geometría del útil, consulte las fresas de punta plana para cajeras y hombros. Una esquina con radio puede ser incompatible con el apoyo requerido aunque el diámetro y la profundidad sean correctos.
Avellanador o fresa de chaflanar: primero la función del cono
Un avellanador puede trabajar axialmente; una fresa de chaflanar puede emplear una trayectoria circular cuando su geometría lo permite. No cambie de ruta sin comprobar el ángulo, el contacto y la medida final. La documentación técnica de avellanado cónico de HEULE ilustra que existen construcciones compatibles con fresado circular; esa posibilidad no se extiende automáticamente a cualquier útil.
Si el asiento ya está definido, continúe con los criterios de selección de avellanadores o las fresas de chaflanar y el control del borde. Aquí se compara la función de la pieza, no se repite el catálogo de ambas familias.
Material y condiciones de corte
No traslade una solución de una aleación a otra solo porque coincidan los diámetros. Confirme el grado, estado, dureza y superficie de entrada. Una zona interrumpida o una piel de fundición puede modificar la carga del filo respecto de una cara ya mecanizada. El sustrato, la geometría, el recubrimiento y la refrigeración requieren una selección conjunta.
El PCD puede ser una opción en aplicaciones no férreas compatibles, pero no es una recomendación universal para acero o acero inoxidable. La elección debe considerar el material concreto, la interrupción y el contacto de la arista; el nombre de la operación no determina por sí solo el material de corte.
Paredes finas, superficies irregulares y acceso posterior
Evite resolver el asiento a costa del espesor
Antes de aumentar la profundidad para ocultar una cabeza, compruebe el espesor bajo el fondo, la distancia a la pared exterior y los agujeros transversales próximos. Para un mismo diámetro, un alojamiento profundo elimina más material axial que un refrentado superficial. Una pared delgada también puede deformarse por la fuerza de corte o por el apriete de la fijación.
Revise la sección del modelo y la secuencia de operaciones. Si el rebaje intersecta otro agujero, defina cómo saldrán la viruta y la rebaba y cómo se inspeccionará la intersección. Si no puede mantenerse el espesor exigido, detenga la corrección y consulte al responsable del diseño.
No compense una superficie irregular bajando indefinidamente
En una cara fundida, forjada, curva o inclinada, un lado del filo puede entrar antes que el otro. Ese contacto interrumpido puede contribuir a flexión, vibración o daño de arista. Si quedan zonas sin limpiar, mida la variación de la superficie inicial y verifique la referencia de profundidad antes de modificar la cota programada.
El asiento terminado debe cumplir su orientación y área de apoyo, no solo presentar un aspecto brillante. Si se alcanza la profundidad máxima antes de limpiar la superficie exigida, la pieza necesita evaluación; no se debe seguir arrancando material sin autorización.
Compruebe el conjunto herramienta–portaherramientas
Un filo puede alcanzar el asiento y, aun así, el portaherramientas chocar con una pared. Compruebe aproximación, posición de corte y retirada con el conjunto completo. Más voladizo facilita el acceso, pero reduce la rigidez. En un refrentado posterior deben verificarse también el paso por el agujero, el despliegue del útil cuando corresponda y la salida de viruta.
Las construcciones de mecanizado posterior son rutas específicas, no una capacidad que deba darse por supuesta en un útil convencional. Consulte la geometría y el acceso antes de decidir que evitarán una segunda sujeción.
¿Cuándo combinar el taladrado y el asiento?
Una herramienta combinada puede integrar el agujero y su rebaje, cono o superficie de apoyo. Tiene sentido cuando las características se repiten y los distintos filos pueden compartir condiciones de corte. Reducir cambios de herramienta no justifica por sí solo la integración.
| Pregunta de proceso | Favorece combinar | Favorece separar |
|---|---|---|
| ¿Comparten velocidad y avance? | Existe un intervalo compatible y validado para todas las secciones. | Una sección exige condiciones o compensaciones independientes. |
| ¿Por dónde sale la viruta? | Los canales y la refrigeración evacuan cada sección sin dañar la siguiente. | La viruta se acumula entre escalones o vuelve a cortar el asiento acabado. |
| ¿Cómo se controla el desgaste? | Se inspecciona la sección limitante y su criterio de cambio protege las demás. | Una sección se agota mucho antes o no permite corregir la característica afectada. |
| ¿Necesita ajuste independiente? | Una misma sujeción mantiene una relación útil entre las características y se verifica en la pieza. | Diámetro, profundidad, ángulo u orientación requieren correcciones separadas. |
| ¿La pieza se repetirá? | Volumen, revisión del plano y repetición justifican el desarrollo específico. | Lotes pequeños o cambios frecuentes favorecen útiles separados. |
Para estudiar herramientas combinadas según plano, documente el conjunto de diámetros, escalones, conos, tolerancias y referencias. No basta con pedir un “avellanado”. La aceptación debe comprobar cada característica integrada y no únicamente el tiempo de ciclo.
Qué medir y qué información preparar
Defina el método de inspección antes de seleccionar la ruta. Medir la profundidad programada no demuestra la conformidad de la pieza. En un cono, diámetro mayor, profundidad axial y posición de la cabeza están relacionados, pero no son resultados de inspección intercambiables.
- Identifique el requisito: plano y revisión, función de montaje, norma de la fijación y referencias.
- Documente la geometría: agujero previo, diámetros, profundidad, ángulo incluido, radio de fondo, espesor mínimo y espacio de acceso.
- Defina la aceptación: tolerancias, orientación, planitud, estado superficial y condición del borde cuando estén especificados.
- Describa el proceso: material exacto y estado, máquina, portaherramientas, voladizo, refrigeración, secuencia y salida de viruta.
- Prepare la comprobación: instrumento o calibre, referencia de medida, ubicación y criterio de aceptación. Añada fotos y mediciones del defecto si existe.
- Indique la demanda: lote, cantidad anual, automatización y objetivo de cambio de herramienta. Son datos de evaluación, no garantías de ahorro.
Si el tornillo no asienta como se esperaba
Compruebe primero que se utiliza la cabeza especificada y que no hay rebabas o viruta bajo ella. Después compare geometría y dimensiones con el plano. En un cono, no intente corregir un posible ángulo incorrecto aumentando solo la profundidad; en un cajeado, revise si el radio de esquina interfiere antes de ensancharlo. Vuelva a medir la característica y la posición de montaje después de una corrección controlada.
Si el fondo presenta marcas o el apoyo es incompleto
Determine si las marcas siguen la trayectoria de fresado, aparecen durante una entrada interrumpida o cambian entre piezas. Revise la geometría y el estado del filo, la sujeción y el voladizo antes de alterar parámetros. Para un apoyo incompleto, contraste la superficie inicial y el límite de limpieza. La medida de planitud u orientación debe hacerse respecto de las referencias especificadas, no solo por inspección visual.
Amplíe el diagnóstico con la guía de defectos de agujeros y comprobaciones dimensionales. Si falta una dimensión funcional, el criterio de inspección o el límite de espesor, solicite aclaración antes de liberar el proceso.
Preguntas frecuentes
¿Un refrentado local es simplemente un avellanado cilíndrico poco profundo?
La sección puede ser parecida, pero la función cambia. El cajeado aloja una cabeza o un componente a una profundidad controlada; el refrentado elimina material limitado para crear un apoyo. No determine el nombre ni la aceptación únicamente por la profundidad observada.
¿Puede una fresa de mango hacer un cajeado para un tornillo?
Sí, si su geometría, alcance y trayectoria permiten obtener el diámetro, el fondo y la esquina exigidos. Para entrar axialmente debe ser apta para esa entrada; en otro caso se necesita una estrategia compatible y espacio suficiente para ejecutarla.
¿Un chaflán puede servir como asiento de una cabeza avellanada?
Solo si cumple el ángulo, el tamaño, el contacto y los demás requisitos de ese asiento. Un chaflán indicado únicamente para eliminar una arista no demuestra esa función de montaje.
¿El apoyo debe ser perpendicular al eje del agujero?
Debe cumplir la orientación y las referencias del plano aprobado. En una cara inclinada no conviene suponer que la superficie original, el eje del agujero y la superficie de asiento tienen la misma relación geométrica.
¿Basta probar el tornillo para aceptar la pieza?
La prueba de montaje puede formar parte del control si está aprobada, pero no sustituye automáticamente la medición de diámetros, ángulo, profundidad, orientación o superficie. El plan de inspección debe cubrir todos los requisitos del plano.