Filo recrecido al fresar aluminio: qué comprobar
Con la máquina detenida y siguiendo sus procedimientos de seguridad, observe dónde se encuentra el material antes de limpiar la fresa. Compare el filo, los canales de evacuación y la zona mecanizada de la pieza; una acumulación visible no basta para identificar la causa.
Esta guía se centra en fresas integrales de metal duro para aleaciones de aluminio. Ayuda a separar cuatro observaciones que pueden coexistir: acumulación en el filo, material adherido en la cara o el canal de evacuación, viruta compactada y material arrastrado sobre la pieza. Una fresa indexable, una herramienta PCD o una microfresa requieren confirmar sus propias instrucciones antes de aplicar la misma corrección.
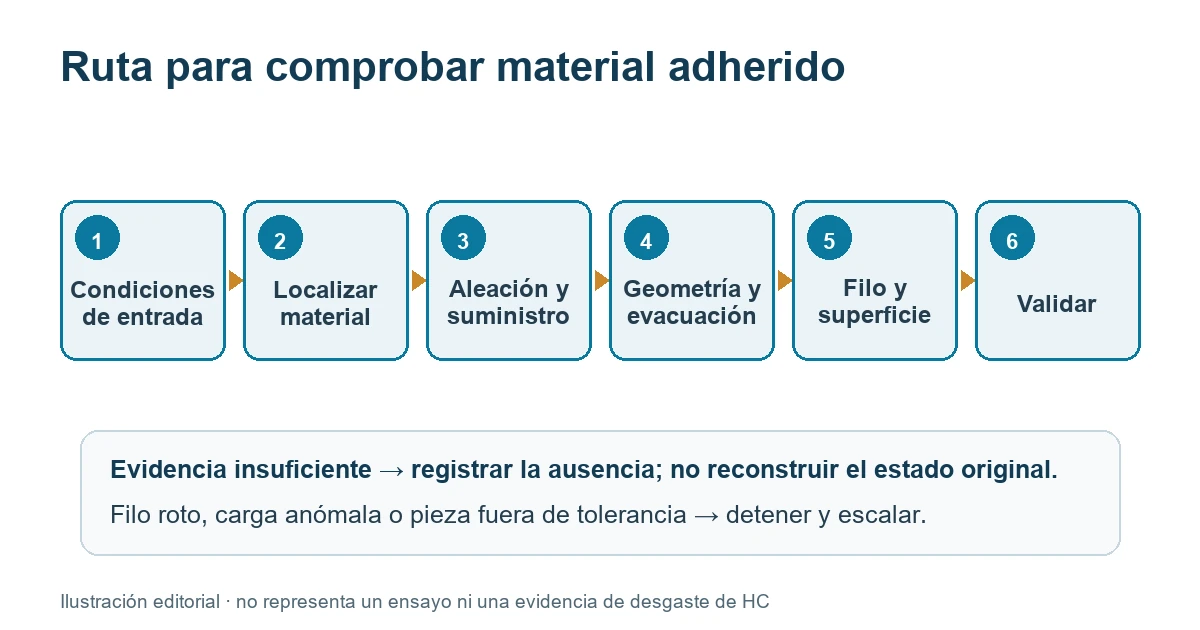
Ruta de comprobación
- Registrar las condiciones de entrada.
- Localizar el material sin limpiar primero.
- Confirmar aleación y suministro real.
- Revisar geometría, contacto y evacuación.
- Relacionar el filo con la superficie mecanizada.
- Validar una hipótesis con condiciones comparables.
Si faltan fotos originales, registre la ausencia; no reconstruya la escena. Si hay filo roto, movimiento de pieza, carga anómala o una característica fuera de tolerancia, detenga la comparación y escale la revisión.
Identificar adhesión
Aluminio pegado describe lo que se ve; no identifica por sí solo un mecanismo. En esta guía, filo recrecido o BUE se reserva para una acumulación de material de la pieza en el filo. El material también puede adherirse a la cara de desprendimiento o al canal de evacuación, y la viruta puede compactarse lejos del filo. La guía de diagnóstico de Sandvik Coromant sobre fresado relaciona BUE con material de la pieza soldado al filo y advierte que su desprendimiento puede acompañarse de deterioro del filo y problemas de superficie. Esa relación orienta la inspección; una fotografía aislada no confirma la causa del caso.
| Observación | Cómo registrarla | Evidencia que falta | Conclusión que no corresponde |
|---|---|---|---|
| Acumulación que sobresale en el filo | «Acumulación visible en el filo X»; indique posición, extensión y momento. | Vistas con escala y comparación antes/después de una limpieza autorizada. | Confirmar BUE o su causa solo por color o forma. |
| Capa adherida en la cara o el canal de evacuación | Marque si alcanza el filo y qué parte del canal ocupa. | Vista de todos los filos, orientación de giro y operación. | Llamar BUE a toda la capa. |
| Viruta compactada en el canal de evacuación | Describa volumen aparente, posición y relación con una cajera o ranura mecanizada. | Trayectoria, acceso de aire o fluido y fotos sin retirar la viruta. | Suponer que el filo ya tiene material recrecido. |
| Arrastre, desgarro o rayas en la pieza | Identifique zona, dirección de mecanizado, longitud y método de inspección. | Foto de la fresa asociada al mismo evento y revisión de viruta retenida. | Atribuir la marca a una arista concreta sin correspondencia. |
| Muesca visible después de limpiar | Registre forma, ubicación, método de limpieza y fotos originales conservadas. | Comparación con el estado anterior y con una herramienta de referencia. | Dar por hecho que todo el daño ocurrió durante el corte o culpar al recubrimiento. |
Orden de toma de evidencia: pare la máquina según el procedimiento del taller; identifique herramienta, filo, pieza y zona; fotografíe el estado original; limpie solo con un método compatible con esa fresa y su superficie; vuelva a fotografiar la misma zona. La limpieza puede desprender material o modificar lo observable, por lo que su método forma parte del registro. No se propone aquí un raspado ni un tratamiento químico universal.
Una ausencia no se corrige recreando el pasado. Si la fresa ya fue limpiada y no existe una foto anterior, marque «foto original no disponible». Solo después de una decisión de ingeniería puede documentarse otro evento independiente; no mecanice deliberadamente con una herramienta dañada para obtener una fotografía.
Aleación y lubricación
«Aluminio» no es una condición suficiente. Registre la designación y el estado si se conocen, el lote y si el material es de forja o fundición; indique también si se mecaniza piel, material interior o una superficie previamente trabajada. La revisión de Pimenov y coautores, Review of improvement of machinability and surface integrity in machining on aluminum alloys, explica que las propiedades y la maquinabilidad cambian entre grupos de aleaciones y revisa torneado, fresado, taladrado y rectificado. Se usa aquí como contexto general, no como prueba de esta operación de fresado ni como fuente de porcentajes aplicables a HC.
Para el suministro, anote producto y modo —emulsión, aceite, MQL u otro—, posición de boquillas, posibles sombras, continuidad y cobertura en profundidad. Aire para evacuar viruta y lubricación no son la misma función. Si dispone de concentración, caudal o presión, añada unidad, punto y método; si no, escriba «no medido».
| Campo | Registro necesario | Por qué cambia la decisión |
|---|---|---|
| Aleación, estado y lote | Designación completa, condición, certificado o fuente disponible. | Evita extrapolar desde otra familia o suponer contenido de silicio por apariencia. |
| Zona mecanizada | Piel, interior, superficie previa y región del defecto. | Permite comprobar si el problema coincide con una zona o un cambio de material. |
| Producto y modo de suministro | Nombre, revisión de la ficha aplicable y método de entrega. | Una etiqueta genérica como «refrigeración normal» no describe lo que llega al corte. |
| Llegada al corte | Boquilla, dirección, sombra, continuidad y cobertura en profundidad. | Distingue disponibilidad en el depósito de suministro en el punto de contacto. |
| Mediciones | Valor, unidad, posición, instrumento y corrección de producto cuando corresponda. | Evita comparar números obtenidos con métodos distintos. |
| Cambio reciente | Lote, fluido, filtro, boquilla, amarre, programa o herramienta. | Ayuda a priorizar una diferencia trazable. |
Las páginas de Sandvik dedicadas a fresado de distintos materiales y a fresado en seco o con fluido tratan el aluminio como una excepción relevante por el riesgo de material arrastrado y acabado. Su tabla general de averías incluye otras herramientas y materiales, por lo que no convertimos una indicación de conectar o desconectar fluido, ni sus concentraciones, en una regla universal de HC. Confirme siempre la fresa, el producto y la operación.
Geometría y evacuación
La geometría se revisa junto con el contacto real y la ruta de salida de viruta. Número de labios, volumen de los canales, longitud de corte, voladizo, dirección de suministro y trayectoria forman un sistema. La guía de Harvey Performance para mecanizar aluminio relaciona número de labios y espacio de canal con la operación y la evacuación; sus referencias de producto, ángulos y valores de corte no se trasladan a una recomendación general de HC.
Ranurado y cajeras con salida de viruta limitada
- Marque si el contacto es una ranura mecanizada completa, una cajera cerrada, una zona profunda, una esquina o una entrada.
- Compruebe si la viruta sale o vuelve al corte y si la acumulación aparece siempre en la misma posición del programa.
- Revise si el aire o el fluido alcanza el fondo cuando cambia la profundidad.
- Compare el canal de evacuación disponible con la forma real de la viruta y la participación de la fresa; no aplique la regla «aluminio igual a dos o tres labios» sin una referencia concreta.
Contorneado y acabado con baja participación radial
- Registre participación axial y radial reales, sobrematerial y posición del defecto.
- Relacione entradas, salidas, esquinas, desaceleraciones y cambios de avance con la superficie.
- Compare la distribución de daño entre filos. Analice diferencias de carga por diente solo si la máquina o un sistema de medición aportan datos apropiados.
- Compruebe estado del portaherramientas, voladizo y descentramiento con el método aplicable antes de atribuir todo a la geometría de corte.
| Indicio | Comprobar primero | Siguiente paso | Límite |
|---|---|---|---|
| Acumulación en el filo; canal relativamente libre | Material, suministro, condición de filos y parámetros reales. | Formular una hipótesis de adhesión y elegir una modificación controlada. | La foto no demuestra la causa. |
| Viruta compactada en el canal | Ruta de salida, posición en la cajera y dirección de suministro. | Corregir o verificar la evacuación y volver a inspeccionar el filo. | Atasco no equivale a BUE. |
| Problema solo en esquina o zona concreta | Contacto, avance ejecutado, material restante y sombra de boquilla. | Comparar con la posición del programa. | No cambiar el recubrimiento como primera conclusión. |
| Raya profunda con viruta residual | Dirección de la raya y señales de recorte de viruta. | Revisar primero la salida de viruta. | La raya no identifica una causa única. |
| Patrón periódico sin adhesión clara | Filos, descentramiento, amarre y vibración. | Comprobar vibraciones en el fresado. | No forzar el diagnóstico de BUE. |
| Adhesión y muesca coexistentes | Fotos del mismo filo antes y después de limpiar. | Evaluar el filo remanente antes de continuar. | Una herramienta dañada no se usa para repetir el fallo. |
Verificar filo y superficie
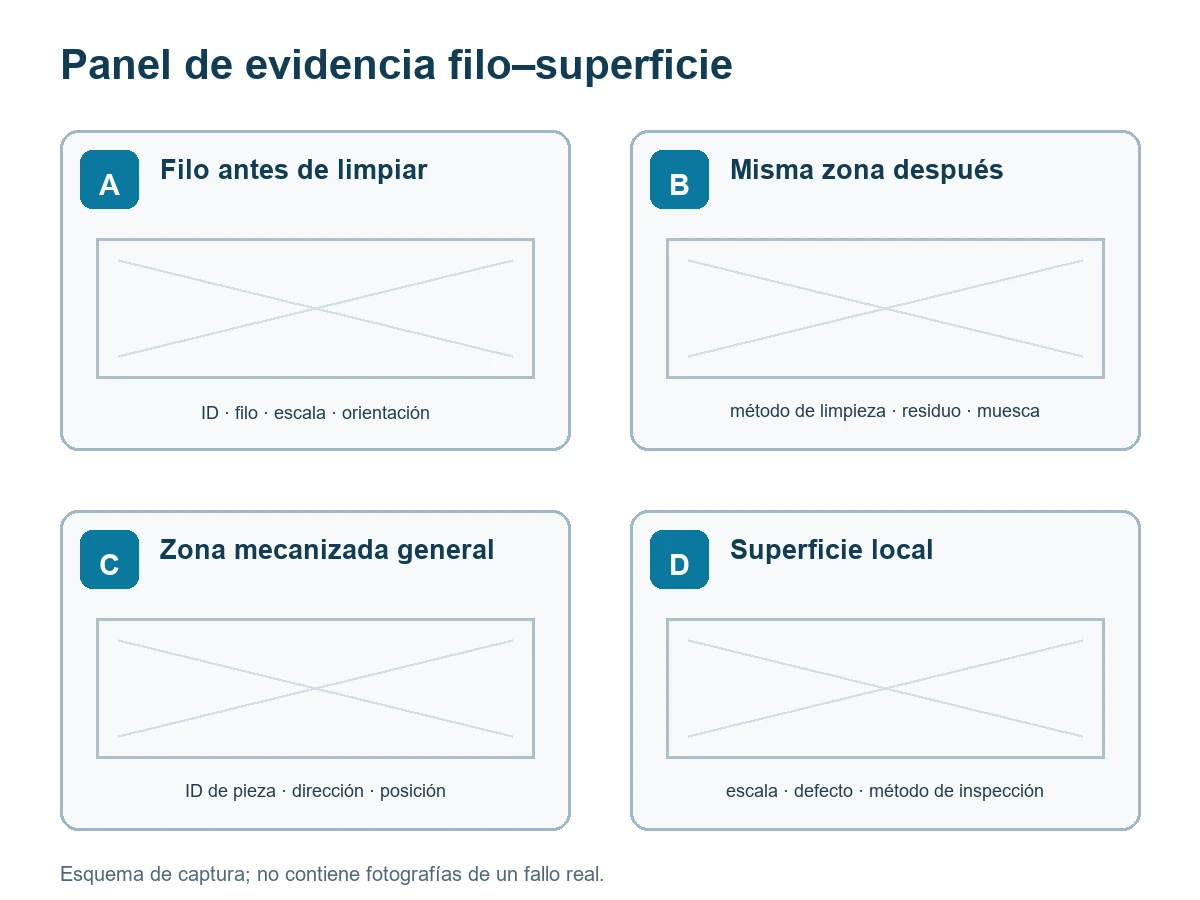
La unidad de evidencia es el evento, no una colección de fotos sueltas. Vincule herramienta, filo, pieza, zona, programa y condiciones mediante un mismo identificador. La siguiente plantilla es un recurso editorial de HC para organizar la revisión; no está validada por las fuentes externas ni contiene resultados de un ensayo de HC.
Panel de cuatro vistas
- A: filo y material antes de limpiar.
- B: misma zona después de una limpieza autorizada.
- C: vista general de la zona mecanizada.
- D: detalle de la superficie con escala y orientación.
Cada archivo debe llevar ID del evento, herramienta, filo, pieza, fecha, escala y permiso de uso. Si las imágenes no son del mismo evento, identifíquelas como referencias separadas y no infiera una correspondencia.
Abrir la hoja de evidencia y validación
Condiciones de referencia
Asigne un ID a la condición completa. Un dato desconocido se marca como tal; no se completa por suposición. Los registros A y B tienen ID propios y remiten al mismo ID de condiciones constantes solo cuando esos campos no han cambiado.
| Categoría | Campo que debe constar | Valor, unidad, método o «desconocido» |
|---|---|---|
| Material | Aleación, estado, lote y zona. | |
| Fresa | Referencia, diámetro, labios, superficie o recubrimiento y uso acumulado. | |
| Montaje | Portaherramientas, voladizo y medición de descentramiento disponible. | |
| Corte | n, vf, unidad, ap, ae y participación real. | |
| Programa | Versión, posición, porcentaje de ajuste, esquina, entrada o parada. | |
| Suministro | Producto, modo, boquillas, posición y mediciones disponibles. | |
| Inspección | Característica, zona, método, límite y responsable. | |
| Datos ausentes | Qué falta y cómo limita la conclusión. |
Comparación A/B y cambios vinculados
Defina una variable principal y documente cualquier efecto vinculado. El avance nominal por diente se relaciona mediante fz = vf / (n × z). Si cambia la velocidad del husillo n y mantiene el avance de mesa vf, también cambia fz; el resultado no puede atribuirse de forma simple a «solo rpm». Si varias condiciones cambian por seguridad o necesidad de proceso, llámelo comparación de estrategias completas.
| Campo | A · Base | B · Comparación |
|---|---|---|
| ID de registro | A- | B- |
| ID de condiciones constantes | Mismo ID o comparación distinta | |
| Variable principal | ||
| Valor real y unidad | ||
| Cambios vinculados | ||
| Adhesión y canal de evacuación | ||
| Distribución de daño entre filos | ||
| Superficie, dimensión y método | ||
| Criterio de parada | ||
| Conclusión limitada |
Ejemplo didáctico, sin datos de ensayo: «Hay viruta compactada en un canal y una raya en la pieza. Falta la foto original del filo. Como la fresa ya fue limpiada, el estado anterior no puede recuperarse y la ausencia queda registrada. No se confirma BUE. Se revisará la evacuación y, solo si ingeniería autoriza continuar, se documentará un evento posterior independiente con una herramienta íntegra».
Para definir repetición, criterios de parada y aceptación, consulte cómo planificar una prueba de herramientas. La ausencia de mejora no excluye una interacción entre varios factores.
Preguntas frecuentes
¿Todo el aluminio pegado a la fresa es filo recrecido?
No. Distinga acumulación en el filo, capa sobre la cara o el canal de evacuación, viruta compactada y material arrastrado en la pieza. Pueden coexistir.
¿Cómo distinguir material adherido de un filo astillado?
Conserve el estado original, aplique solo una limpieza compatible y compare la misma zona. La limpieza puede modificar la evidencia y ambos fenómenos pueden coexistir.
¿Una raya en la pieza demuestra BUE?
No. Revise viruta que vuelve al corte, muescas, montaje, trayectoria y vibración. Relacione la pieza con la fresa del mismo evento.
¿Aumentar las rpm elimina siempre el problema?
No. Compruebe la fresa y sus límites, el avance real y los cambios vinculados. Si vf queda constante, fz cambia con n.
¿Basta con cambiar el recubrimiento?
No. Material, filo, canal de evacuación, contacto, lubricación y trayectoria pueden cambiar la decisión. Un cambio de producto debe validarse como parte de la configuración completa.
¿Más labios significan siempre peor evacuación en aluminio?
No como regla absoluta. Evalúe el diseño real, el espacio de canal, la participación y el camino que sigue la viruta.
¿Puede desaparecer la acumulación y quedar un filo dañado?
Sí puede observarse una muesca después de retirar material adherido, pero el registro anterior y el método de limpieza son necesarios para interpretar cuándo y cómo apareció.
¿Qué fotos necesita HC?
La fresa antes de limpiar, la misma zona después cuando proceda, vista general de la pieza y detalle de la superficie, todos vinculados a un evento y a sus condiciones.
Datos para consultar con HC
Puede iniciar la consulta aunque algunos campos sean desconocidos. Para un proyecto nuevo, envíe plano o zona de trabajo, aleación, requisitos dimensionales y de superficie. Para una incidencia, añada descripción, referencia de la fresa, fotos originales disponibles y condiciones actuales.
| Consulta | Datos iniciales | Datos para profundizar |
|---|---|---|
| Proyecto nuevo | Plano o zona, aleación, dimensiones y superficie requerida. | Máquina, montaje, trayectoria, suministro, volumen y validación. |
| Problema de fresado | Descripción, fresa, fotos disponibles del filo y la pieza, proceso actual. | Filo, uso acumulado, parámetros reales, ap/ae, programa, suministro e inspección. |
Si la revisión indica que la geometría o el alcance no corresponden a la operación, consulte fresas para aluminio y fresas de metal duro. Estos enlaces orientan la selección; no sustituyen la evaluación de la referencia y el montaje.