Fresar fundición: cómo distinguir abrasión, piel de fundición y daño del filo
Para investigar el daño al fresar fundición, identifique primero el tipo y el estado del hierro fundido. Después relacione el momento del daño con la superficie inicial, las variaciones de sobrematerial y las interrupciones. Una zona de desgaste progresivo y una pérdida localizada del filo requieren comprobaciones distintas; una fotografía aislada no demuestra la causa.
La piel describe una condición de la pieza; el desgaste, una evolución de la herramienta; la abrasión es un posible mecanismo, y el astillamiento es una forma de daño. Pueden coexistir. Esta guía trata fresado CNC de hierro fundido, no acero ni aluminio obtenidos por colada.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Revisión técnica: Jiack Liu, responsable técnico de HC · Versión 1.0 · 19 de octubre de 2026. Alcance: clasificación del hierro fundido, estado superficial, interrupciones, observación del daño del filo, selección de comprobaciones y límites de validación.
Cómo investigar el daño del filo paso a paso
- Confirme el material: tipo, designación, estado, lote y datos de inspección disponibles.
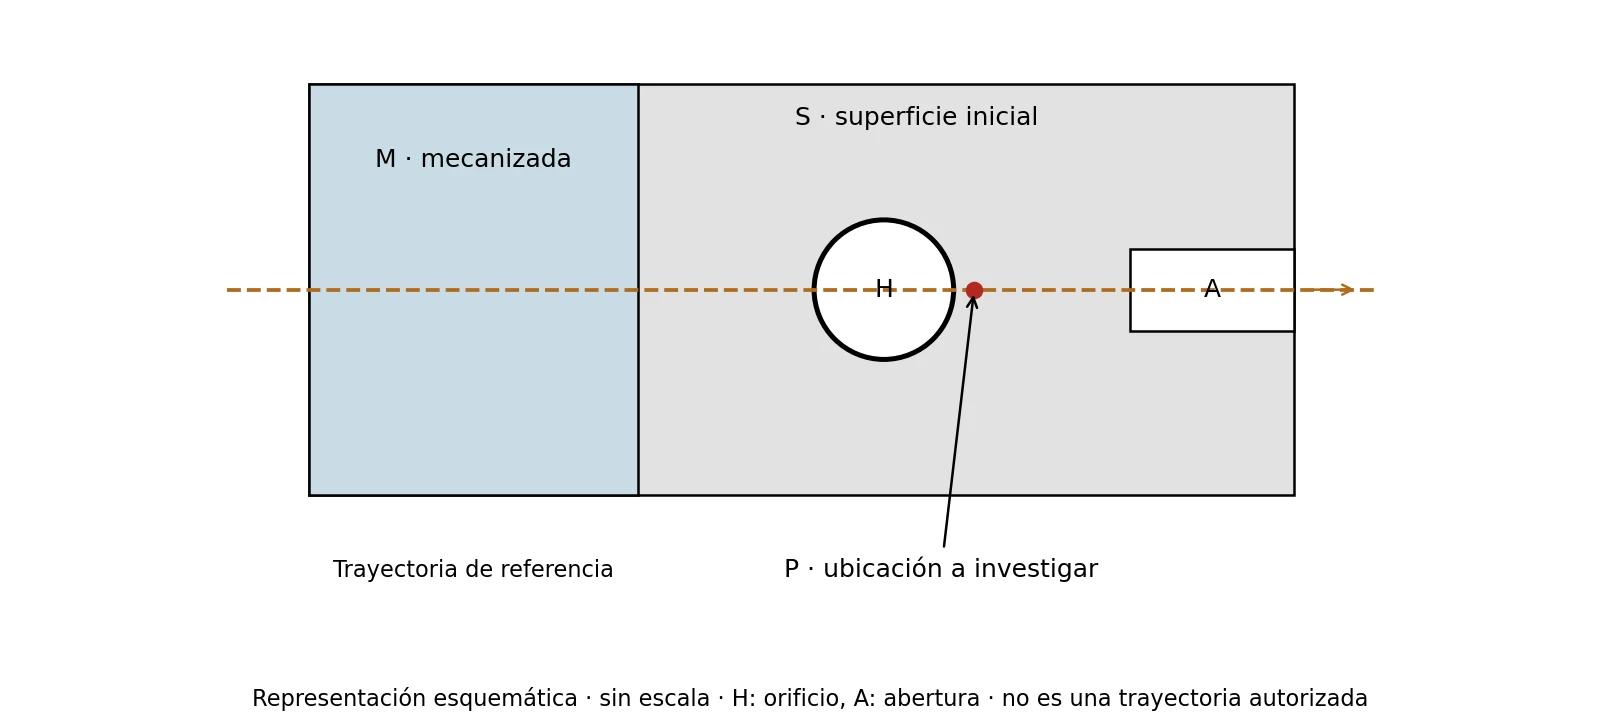
- Marque la pieza: superficie inicial, áreas ya mecanizadas, orificios, aberturas y cambios de sobrematerial.
- Sitúe el primer indicio: entrada, interrupción, primera capa o uso acumulado.
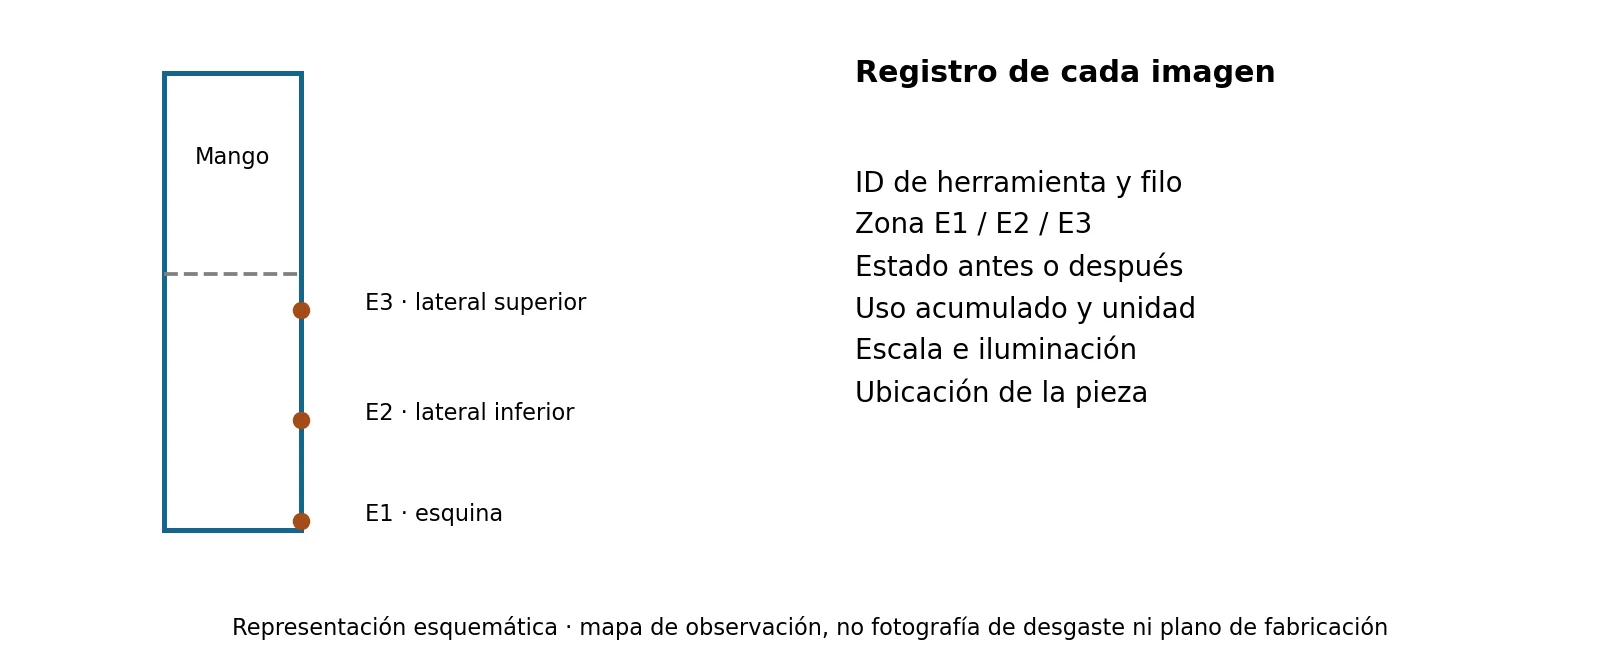
- Compare los filos: identifique herramienta, filo y región observada.
- Separe observación e hipótesis: describa banda, muesca, depósito o posible grieta antes de asignar causa.
- Elija una comprobación principal: material, montaje, contacto o configuración de herramienta según el indicio mejor documentado.
La imagen del producto orienta la conversación, no la selección final
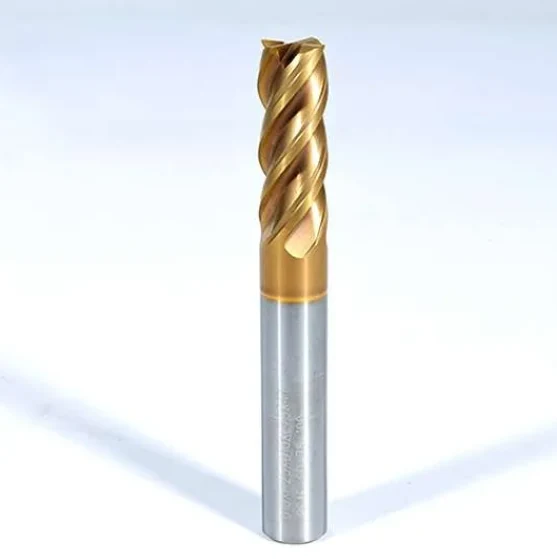
La forma general de una fresa integral ayuda a localizar mango, canales y filos. Para una aplicación en fundición deben confirmarse sustrato, recubrimiento, preparación del filo, geometría, diámetro, alcance y montaje de la referencia propuesta.
No deduzca el recubrimiento ni la aptitud para una fundición concreta únicamente por el color. Consulte la selección de fresas de metal duro con los datos reales del proceso.
Identificar el tipo de fundición
No trate «fundición» como una especificación completa. Distinga fundición gris, nodular o esferoidal y de grafito compacto o vermicular. Si es ADI, fundición blanca u otra variante especial, confirme su identificación y estado antes de aplicar una selección genérica. Seco separa varias familias de hierro fundido y presenta su mapa de calidades como un punto de partida que debe adaptarse a la aplicación.
Solicite designación y norma del certificado, estado de suministro o tratamiento, lote y dureza disponible. Registre cómo y dónde se midió. Un valor global no representa necesariamente cada zona recorrida por la fresa. Si se sospecha una variación local de dureza o estructura, acuerde la comprobación con el responsable de materiales o fundición.
| Ficha de material | Dato requerido |
|---|---|
| Identidad | Tipo, designación y documento de referencia. |
| Estado | Suministro, tratamiento y lote. |
| Superficie | Limpieza, granallado o mecanizado previo. |
| Inspección | Dureza u otros resultados con método y ubicación. |
| Pendientes | Hipótesis local y responsable de confirmarla. |
Límite: no deduzca composición, tipo de grafito o dureza solo por el color, la viruta o una fotografía. Los subgrupos de un fabricante tampoco son una clasificación universal.
Piel de fundición e interrupciones
Qué registrar en la superficie
Describa cómo llega la pieza: sin mecanizar, limpiada, granallada o previamente cortada. Marque depósitos, irregularidades y zonas diferentes. No agrupe automáticamente óxidos, arena adherida, inclusiones o zonas endurecidas bajo una única explicación de «piel dura».
Seco identifica la variación de sobrematerial, la piel y las inclusiones como condiciones relevantes en determinadas aplicaciones de planeado de fundición. Esto justifica comprobarlas, pero no demuestra que estén presentes en su lote ni autoriza copiar condiciones de corte.
Dónde cambia el contacto
El fresado ya implica entradas y salidas periódicas de los dientes. Un orificio, una abertura o una discontinuidad del contorno puede añadir cambios de contacto. Relacione el primer daño observado con la posición de la herramienta y el estado real del material.
Revise también cuánto material encuentra el filo al entrar y salir. La primera pasada y una posterior pueden diferir en contacto, altura y soporte, además del estado superficial.
No prescriba una profundidad mayor para «pasar debajo de la piel», ni cambie automáticamente a menor avance o a régimen seco. Compruebe herramienta, máquina, pieza, refrigeración, evacuación y límites de la referencia.
Desgaste frente a astillamiento
Describir la forma antes de atribuir la causa
El desgaste progresivo exige observaciones comparables a lo largo del uso. Una región que crece de manera comprobable no equivale a una pérdida localizada repentina. Describa el astillamiento como falta localizada de material de la arista. Una posible grieta debe distinguirse de una raya, un depósito o un efecto de iluminación.
La abrasión es un posible mecanismo de eliminación de material de la herramienta. Una banda visible orienta la investigación, pero no excluye otros mecanismos. La guía de diagnóstico de fresado de Sandvik Coromant relaciona el deterioro del filo también con montaje, vibración y condiciones de corte.
Relacionar evolución y posición
Identifique cada herramienta física y cada filo. Fotografíe la misma región con escala, orientación e iluminación comparables. Conserve primero el estado recibido; si limpia la herramienta, documente el método y mantenga la pareja antes/después.
Si un solo filo cambia, revise su estado inicial, el montaje y la distribución de carga antes de atribuir el resultado a todo el material. Si predominan marcas periódicas, salida excesiva o síntomas de sujeción, continúe con el diagnóstico de vibraciones en el fresado.
| Observación | Siguiente comprobación | No demuestra por sí sola |
|---|---|---|
| Daño temprano en la primera capa | Superficie, sobrematerial, entrada y filo inicial. | Que la piel sea necesariamente más dura. |
| Zona de desgaste que crece | Uso, material, herramienta y calidad de pieza. | Abrasión como mecanismo único. |
| Muesca junto a una abertura | Contacto y soporte local. | Que una calidad más resistente al desgaste resuelva el problema. |
| Un filo claramente distinto | Estado inicial y montaje. | Anomalía de todo el lote. |
| Posible grieta | Inspección, cargas y condiciones térmicas. | Culpa exclusiva del refrigerante. |
| Mejora sobre zona ya mecanizada | Historial y contacto comparables. | Efecto exclusivo de eliminar la piel. |
Validar geometría y grado
Aquí, «grado» significa la calidad o combinación de material de corte, no la designación de la fundición. En una fresa integral de metal duro, confirme sustrato, recubrimiento, preparación del filo y geometría. Los mapas de calidades para plaquitas pueden orientar preguntas, pero no autorizan una condición para una fresa integral HC.
Si el registro muestra deterioro gradual, estudie resistencia al desgaste y contacto real. Si predominan pérdidas locales, revise soporte del filo, interrupciones, entrada, montaje y estabilidad. Elegir algo «más duro» o un recubrimiento «más grueso» no sustituye esa revisión.
Ejemplo didáctico: daño en la primera pasada
Durante la primera pasada se observa una falta localizada de filo cerca del recorrido que cruza una abertura y la superficie inicial es irregular. Esto no permite concluir que la piel sea más dura ni que la abertura sea la causa única. Primero registre lote, preparación superficial, sobrematerial, montaje, ubicación P, herramienta y filo. Después priorice una comprobación.
| Etapa | Registro necesario | Conclusión permitida |
|---|---|---|
| Antes del corte | Material, superficie y filo inicial. | Definir la condición de partida. |
| Primer indicio | Ubicación, movimiento e imagen del mismo filo. | Situar el evento observado. |
| Comprobación | Factor evaluado y condiciones mantenidas. | Comparar esa modificación. |
| Inspección final | Pieza, daño y repetición requerida. | Aceptar o revisar la configuración ensayada. |
Prepare la configuración actual como referencia y un candidato claramente definido. Mantenga el objetivo de calidad; documente condiciones, refrigeración, evacuación, montaje y trayectoria. Cambie un factor principal cuando sea posible. Si cambian varios, la conclusión corresponde al paquete completo.
Comparación válida: no mecanice la segunda condición con una arista ya dañada y atribuya toda diferencia a la superficie. Quitar la piel suele cambiar también contacto, residuo e historial de herramienta.
Compare evolución del daño y piezas conformes, no solo cuánto tiempo sigue girando la herramienta. Defina condiciones de retirada antes del ensayo y consulte cómo validar una herramienta antes de incorporarla al proceso.
Lista de comprobación antes de elegir la herramienta
- Tipo, designación y estado documentados.
- Lote y dureza con método y ubicación.
- Preparación superficial y anomalías conocidas.
- Sobrematerial y variaciones locales.
- Orificios, aberturas, nervios y otros cambios de contacto.
- Modelo de herramienta, filo, montaje, salida y descentramiento disponible.
- Condiciones, trayectoria, refrigeración y evacuación.
- Fotos comparables del mismo filo y uso acumulado.
- Ubicación y momento del primer indicio.
- Tolerancias, superficie requerida y criterio de retirada.
Abrir la hoja de comprobación imprimible
Preguntas frecuentes
¿La piel de fundición siempre es más dura que el interior?
No debe suponerse. Distinga topografía, depósitos y posibles diferencias locales. Registre la preparación superficial y solicite la verificación adecuada si sospecha endurecimiento.
¿Cómo distinguir desgaste abrasivo de astillamiento?
Compare forma y evolución. El crecimiento progresivo de una zona y la pérdida localizada de arista son observaciones distintas. Atribuirlas a abrasión, impacto u otro mecanismo requiere material, contacto e historial.
¿Qué datos suelen faltar para seleccionar la herramienta?
Tipo exacto de hierro fundido, preparación superficial, interrupciones, fotos comparables y uso previo del filo. También hacen falta montaje, condiciones y calidad requerida.
¿Cuándo deja de ser válida una recomendación?
Cuando cambian lote, estado, limpieza superficial, sobrematerial, refrigeración, montaje o trayectoria. No traslade el resultado a acero o aluminio fundidos.
¿Cómo se confirma el resultado en mi pieza?
Defina una condición inicial trazable, compare una modificación controlada y observe filo y pieza con métodos consistentes. La ampliación a producción depende de repetición y aceptación acordadas, no de una sola imagen favorable.
Datos para consultar con HC
Para un proyecto nuevo, facilite plano, material y estado, superficie inicial, máquina y cantidad. Marque la zona a fresar, las interrupciones, el requisito de calidad y la inspección disponible. Para una operación con fallos, añada fotos localizadas de pieza y recorrido, imágenes identificadas del filo, proceso actual, momento del primer indicio y ajustes ya probados.
| Registro | Campo a completar |
|---|---|
| Pieza y superficie | Lote, zona, preparación y fotografía. |
| Herramienta | ID, filo, región observada y montaje. |
| Evento | Movimiento, posición y uso acumulado. |
| Observación | Descripción sin asignar una causa no demostrada. |
| Hipótesis y prueba | Comprobación elegida y condiciones. |
| Resultado | Calidad, estado final y decisión responsable. |
Fuentes técnicas consultadas
- Seco Tools, Cast Iron / ISO K: familias de hierro fundido y selección inicial condicionada por la aplicación.
- Seco Tools, Face Milling Range: variación de sobrematerial, piel e inclusiones en aplicaciones de planeado.
- Sandvik Coromant, Milling troubleshooting: desgaste, deterioro del filo y comprobaciones del sistema de fresado.
Las fuentes sustentan las dimensiones de comprobación dentro de su alcance. No son ensayos de una fresa HC ni autorizan trasladar calidades, parámetros o prestaciones.