HC · Selección y diagnóstico de herramientas
Mecanizado de CFRP: ¿cuándo conviene utilizar herramientas de PCD?
Las herramientas de diamante policristalino —PCD— pueden evaluarse tanto al desarrollar un nuevo proceso de mecanizado de CFRP como al mejorar uno existente. La elección depende del laminado, la operación, la geometría realizable, los requisitos de calidad y el coste por pieza conforme.
Esta guía ayuda a comparar brocas y fresas para polímeros reforzados con fibra de carbono (CFRP). En procesos existentes, el seguimiento del desgaste permite determinar si conservar la calidad del filo es una prioridad. En proyectos nuevos, la selección empieza con la pieza y sus requisitos, sin esperar a que aparezca un fallo.
Autoría, redacción y adaptación editorial: Kevin Zeng, CEO de HC. Revisión técnica: Jiack Liu, responsable técnico de HC. Actualización: · Versión 2. Alcance: criterios de selección, diagnóstico y validación; no certifica una aplicación concreta.
¿Proceso nuevo o problema en una producción existente?
Estás desarrollando un proceso nuevo
Parte del plano, la composición del laminado, la operación, los límites de daño y la capacidad de máquina. Selecciona geometrías realizables y materiales de herramienta compatibles, incluido PCD cuando tenga sentido técnico y económico.
Compara las alternativas sobre una probeta representativa antes de producir la pieza. La primera criba es cumplir el requisito; después se comparan ciclo, duración y coste. No hace falta demostrar un fallo previo del metal duro para estudiar PCD.
Quieres mejorar un proceso existente
Localiza el defecto y cuándo aparece. Si existe desde el primer corte, revisa geometría, montaje, apoyo y trayectoria. Si la calidad empeora durante la serie, relaciona el cambio con imágenes del filo y condiciones registradas.
El desgaste es una pista, no la única vía de selección. Puede ser necesario cambiar la geometría y el material juntos; en ese caso se compara el sistema completo, no se atribuye toda la mejora al PCD.
¿Qué datos del laminado determinan la elección?
La fibra, la resina y las capas no se cortan igual
Las fibras son abrasivas; su orientación respecto al movimiento de corte influye en cómo se cortan, se flexionan o se arrancan. La matriz mantiene unido el material y puede sufrir por fricción y acumulación de calor. Las interfaces entre capas introducen un riesgo adicional de separación.
Por eso, «fibra de carbono» no basta para elegir una broca. Identifica resina, arquitectura del refuerzo, secuencia y orientación de capas, espesor y condiciones de apoyo. Dos laminados del mismo espesor no necesariamente admiten la misma geometría ni el mismo proceso.
Contexto técnico: revisión sobre mecanizado de materiales poliméricos reforzados con fibras. Sus conclusiones generales no sustituyen una prueba del laminado real.
De la pieza a una decisión de herramienta
- Define la característica y el requisito; si hay daño, localízalo.
- Controla seguridad, aspiración y montaje; define el apoyo disponible.
- Define operación, laminado y geometría necesaria.
- En producción existente, relaciona defecto y estado del filo.
- Compara sistemas de herramienta y valida el coste por pieza conforme.
Secuencia orientativa de diagnóstico; no representa un ensayo ni un resultado de rendimiento.
El polvo también condiciona la viabilidad del proceso
Antes de probar una herramienta, confirma la captación de polvo, la protección de la máquina y el procedimiento de limpieza con los responsables de prevención y el fabricante del equipo. Consulta la ficha de seguridad del material; cambiar a PCD no elimina la exposición al polvo. Las medidas deben ajustarse a la evaluación de riesgos y a la normativa local, no limitarse a limpiar al terminar. Véanse los principios de protección frente al polvo de HSE.
Delaminación, fibras sin cortar o desgaste: ¿qué revisar primero?
Identifica la cara y el tipo de daño antes de comparar
El esquema separa la delaminación de entrada, la de salida y las fibras sin cortar en un borde. No muestra tolerancias ni una magnitud admisible.
En una inspección real, utiliza fotografías con escala, posición de observación y el método acordado. Si se necesita detectar daño interno, una imagen superficial no sustituye la técnica de inspección especificada.
Ilustración didáctica original, sin escala; no es una fotografía ni un resultado de ensayo HC.
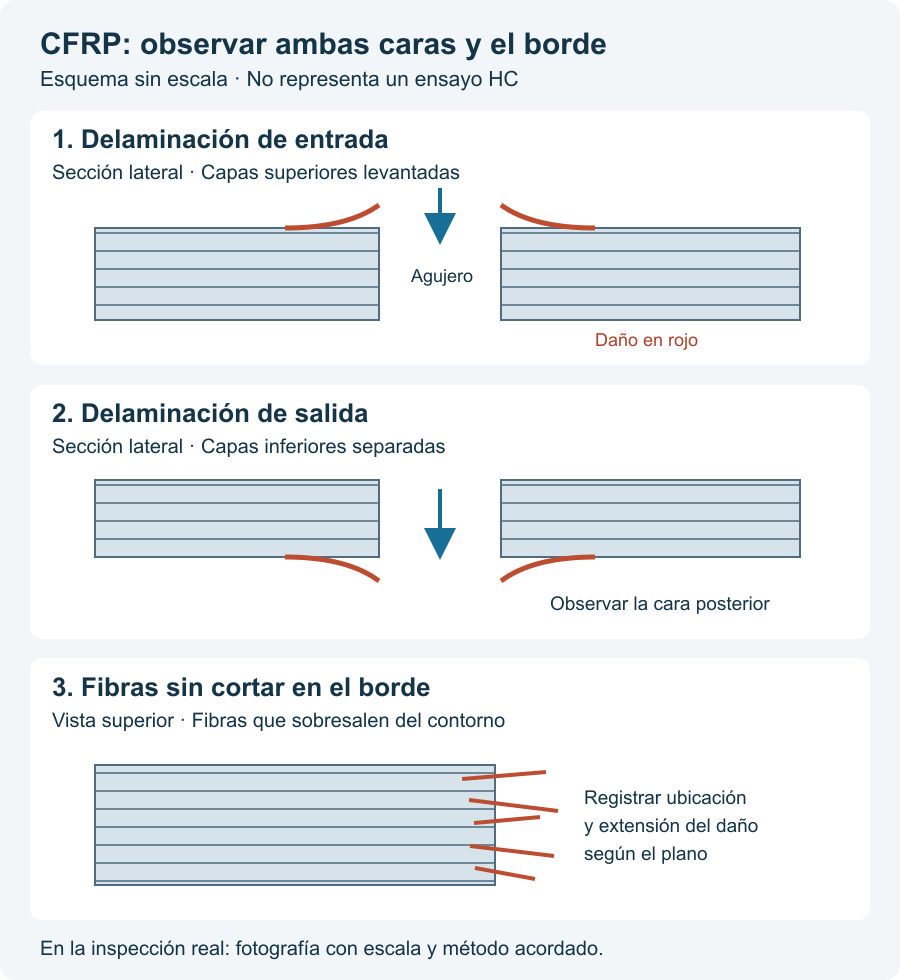
Fotografía ambos lados con escala y el mismo aumento. Anota el número de agujero o la longitud mecanizada, la posición en la pieza y el estado del filo. Sin esa referencia, una herramienta recién cambiada y otra al final de su vida pueden llevar a diagnósticos contradictorios.
| Defecto observado | Primera comprobación | Acción y verificación | Cuándo estudiar PCD |
|---|---|---|---|
| Delaminación de entrada | Estado del filo, contacto inicial, descentramiento y apoyo de la primera capa. | Comprueba montaje y geometría antes de variar parámetros. Compara la extensión del daño mediante el método de inspección acordado. | Como parte de una geometría de entrada viable; en producción, comprueba además si el daño crece con el desgaste. |
| Delaminación de salida | Apoyo posterior, contacto de la placa de respaldo, espesor residual y estrategia de salida. | Verifica el apoyo disponible y ensaya una estrategia de salida definida. Si no puede colocarse respaldo, valida conjuntamente geometría y daño admisible. | Puede incluirse con o sin respaldo cuando el conjunto se valide; el material por sí solo no garantiza la salida. |
| Fibras sin cortar o borde deshilachado | Orientación de fibra, dirección de la fuerza, geometría, voladizo y vibración. | Relaciona el defecto con cada tramo del contorno. Compara caras superior e inferior después de una modificación definida. | Si permite la geometría necesaria y justifica comparar conservación del filo, ciclo y coste. |
| Resina adherida o superficie alterada | Roce, permanencias, evacuación y condiciones térmicas. | Elimina contactos improductivos y comprueba la compatibilidad del método de refrigeración con material y equipo. | Puede compararse dentro del proceso corregido, sin presentarlo como solución automática al calentamiento. |
| Desgaste rápido | Zona desgastada, longitud de contacto, laminado y preparación del filo. | Registra el desgaste en intervalos comparables y vincúlalo con el límite de calidad de la pieza. | Es una alternativa de interés ante abrasión prevista en un proyecto nuevo o documentada en producción. |
| Diámetro, conicidad o calidad de pared variables | Medición, descentramiento, sujeción, apoyo y desgaste. | Verifica instrumento y montaje. Mide según el plano y el procedimiento aprobado; no atribuyas toda desviación al material de la herramienta. | Como sistema de geometría y material; no sustituye la corrección del montaje ni del método de medida. |
Si el defecto aparece desde el primer agujero
Prioriza geometría, apoyo, montaje, trayectoria y material. Una herramienta más resistente al desgaste puede mantener durante más tiempo una geometría inadecuada, sin resolver el defecto inicial. Si el daño se repite en una zona concreta, revisa además accesibilidad, espesor, orientación local y rigidez de la pieza.
Si el defecto crece durante la serie
Compara fotografías del filo y registros de calidad de principio, mitad y final del intervalo. Si cambian simultáneamente el material, el apoyo o la extracción, todavía no se ha aislado el desgaste. Recupera condiciones repetibles antes de atribuir la mejora a PCD.
Brocas, fresas y avellanadores: la operación cambia la selección
Taladrado de fibra de carbono
Separa los requisitos de entrada, pared y salida. Indica diámetro, profundidad, agujero pasante o ciego y si habrá avellanado o escariado posterior. La punta y los márgenes de guiado de la broca deben evaluarse como parte de la herramienta completa.
Una pared visualmente limpia no demuestra la posición del agujero ni la ausencia de daño interno. Define las características que exige el plano y su método de control; el escariado posterior no corrige por sí solo un error importante de posición.
Recanteado de bordes y fresado de contornos
El recanteado elimina material del borde para obtener el contorno final del laminado. El término puede variar entre regiones; aquí se distingue del taladrado y del avellanado.
Comprueba ambos bordes del laminado. La dirección de la fuerza axial, la zona activa de la fresa, el espesor y el apoyo influyen en cuál de las dos caras puede levantarse. No elijas únicamente por número de dientes.
Existen geometrías dentadas, de compresión y de baja hélice para diferentes tareas de mecanizado de composites. Su disponibilidad no significa que sean intercambiables ni que todas deban fabricarse en PCD. La gama técnica de Sandvik Coromant ilustra esa distinción geométrica; no se presenta como catálogo HC.
Avellanado para alojar una cabeza de fijación
Evalúa por separado ángulo, diámetro o profundidad definidos en el plano, superficie cónica y borde de entrada. Integrar taladrado y avellanado puede reducir operaciones, pero exige condiciones compatibles y un criterio de cambio que proteja ambas funciones. No se debe aceptar el conjunto solo porque el agujero cilíndrico siga dentro de tolerancia.
Metal duro sin recubrimiento de diamante, metal duro con recubrimiento de diamante CVD o PCD
El metal duro recubierto de diamante y el PCD no son la misma construcción. En el primero se deposita un recubrimiento sobre un sustrato; en el segundo se utiliza diamante policristalino como material de la herramienta, con las restricciones geométricas de su diseño. Compara la herramienta completa, no solamente la etiqueta del material.
| Alternativa | Cuándo incluirla en la prueba | Qué puede limitarla | Qué registrar |
|---|---|---|---|
| Metal duro sin recubrimiento de diamante | Series cortas, desarrollo de geometría o referencia inicial compatible con la aplicación. | Pérdida de agudeza por abrasión y cambios de calidad durante la serie. | Piezas aceptadas, desgaste, cambios y coste total. |
| Metal duro con recubrimiento de diamante CVD | Cuando diámetro y geometría favorezcan una herramienta integral recubierta. | Adhesión del recubrimiento, daño local y efecto del recubrimiento sobre el filo. | Estado de capa y filo, calidad de pieza y viabilidad del reacondicionamiento. |
| PCD | Proyectos nuevos con abrasión prevista o producción existente, cuando geometría, calidad y economía justifiquen la prueba. | Geometría realizable, fragilidad ante condiciones inadecuadas, coste inicial y compatibilidad con cada material. | Calidad durante la vida útil, integridad del filo, paradas y coste por elemento conforme. |
Las brocas de PCD y las fresas de PCD son familias que pueden entrar en la evaluación. Una configuración documentada para aluminio no queda automáticamente validada para CFRP: deben confirmarse laminado, operación, geometría y condiciones.
Cuándo merece la pena incluir PCD en la preselección
- En un proyecto nuevo, la abrasión prevista, los requisitos de calidad y el volumen justifican comparar PCD con otras soluciones.
- En producción existente, la deriva asociada al desgaste o una necesidad geométrica justifican probar una alternativa definida.
- Están definidos el laminado, el apoyo, la aspiración y los criterios de aceptación.
- El volumen y los cambios de herramienta justifican comparar el coste de proceso, no solo el precio de compra.
- La geometría necesaria es realizable y hay un plan de ensayo representativo.
Cuándo no debe ser la primera corrección
No utilices únicamente un cambio de material de la herramienta para compensar vibraciones, una medición no repetible, polvo no controlado o composición desconocida. Si no es posible utilizar una placa de respaldo, deben evaluarse conjuntamente la geometría, la estrategia de salida y el daño admisible. No disponer de respaldo no excluye PCD, pero tampoco permite prometer una salida sin daños. Si no existe un límite de aceptación, tampoco hay una base objetiva para afirmar que una herramienta dura más.
¿Puede la misma broca mecanizar CFRP, aluminio y titanio?
No se puede responder solo con la palabra «apilado». CFRP/aluminio y aluminio/CFRP cambian el material de entrada y salida. Con titanio o capas ferrosas se requiere una revisión específica de compatibilidad; no extrapoles una solución de CFRP a todo el conjunto.
Entrada e interfaces
Documenta el orden desde la entrada, el espesor de cada capa, adhesivos, holguras y revestimientos. Comprueba cómo se sujetan entre sí las capas y cómo salen las virutas metálicas sin deteriorar el material compuesto.
Un cambio de capa modifica la carga y las condiciones de evacuación. Una prueba realizada únicamente en una placa de CFRP no valida ese tránsito.
Salida y aceptación
Si la última capa es CFRP, inspecciona su delaminación; si es metálica, comprueba la rebaba y el estado del borde según el plano. El acceso para inspeccionar y apoyar la salida debe formar parte de la planificación.
Puede ser necesario separar operaciones. El criterio decisivo es que todas las interfaces y la salida cumplan, no que la herramienta atraviese el conjunto.
¿Cómo comparar el coste por agujero o pieza conforme?
El precio de una herramienta no muestra el coste de producir una característica conforme. Usa la misma base para todas las alternativas: agujeros conformes, piezas conformes o metros de borde conforme. No mezcles estas unidades.
Coste por agujero conforme = costes imputables del lote comparado ÷ número de agujeros conformes.
- Consumo de herramientas y reacondicionamiento aplicable.
- Tiempo normal de mecanizado del lote × tarifa horaria acordada del equipo.
- Cambios de herramienta, ajustes y paradas atribuibles al proceso comparado.
- Mano de obra que no esté incluida en la tarifa del equipo.
- Inspección, retrabajo y coste de material o valor añadido perdido en piezas rechazadas.
Si el ciclo se mide en minutos, divide entre 60 antes de multiplicar por una tarifa por hora. No sumes otra vez el tiempo de cambio o la mano de obra cuando ya estén incluidos en la tarifa o en el tiempo registrado. Tampoco vuelvas a cargar como rechazo el coste de mecanizado ya contabilizado; define qué valor adicional se pierde.
Para recanteado de bordes, utiliza €/m de borde conforme si el presupuesto se expresa en euros; mantén una sola moneda y un mismo periodo de comparación. Una vida mayor no garantiza menor coste cuando aumenta el ciclo o la inspección.
Plan de prueba: demostrar la mejora sin ocultar otras variables
1. Fija una referencia reproducible
Para un proyecto nuevo, utiliza una probeta con el mismo laminado, espesor y condiciones de apoyo, y define las alternativas iniciales sin exigir una herramienta previa. Para una mejora, conserva además el registro del proceso actual.
Registra herramienta y revisión, material y lote, orientación y espesor, operación, máquina, portaherramientas, voladizo, descentramiento medido, sujeción, apoyo posterior, extracción y método de refrigeración aprobado. Guarda el programa y los criterios actuales de cambio.
2. Define qué significa una pieza conforme
Antes del primer corte, acuerda límites y método para delaminación, fibras sin cortar, pared, borde, dimensiones y rebabas de capas metálicas cuando existan. Una fotografía de «buen acabado» no sustituye un criterio dimensional ni el procedimiento de inspección exigido por la pieza.
3. Compara con intervalos y criterios iguales
Inspecciona con la misma iluminación, escala y método en intervalos definidos. Conserva imágenes del filo y de la pieza, además del número de elementos conformes. Si cambias simultáneamente geometría y material, presenta el resultado como comparación entre sistemas, no como efecto exclusivo del PCD.
Ficha de ensayo para completar
Usa una fila por punto de inspección. Identifica la versión de herramienta, estructura del laminado, operación, cantidad o longitud mecanizada, daño, dimensiones, estado del filo, motivo de parada y producción conforme.
Abrir la ficha de ensayo CFRP para rellenar e imprimir. Funciona localmente en el navegador, sin enviar datos a HC. Los campos no se guardan automáticamente; imprime o guarda como PDF antes de cerrar.
4. Detén la prueba cuando se alcance un límite
- Daño de laminado o desviación dimensional fuera del criterio acordado.
- Rotura del filo, deterioro de la capa o del segmento de corte que comprometa la seguridad o la pieza.
- Pérdida de sujeción, apoyo o control de polvo.
- Cambio inesperado del laminado, holgura o material de una interfaz.
No continúes hasta la rotura para demostrar duración. El dato útil es la producción conforme antes del límite de cambio. El procedimiento para probar herramientas antes de producción ayuda a estructurar ese registro.
Preguntas frecuentes sobre herramientas para fibra de carbono
¿Puedo evaluar PCD desde un proyecto nuevo?
Sí. La selección parte del laminado, la operación, la geometría realizable, los requisitos y el volumen. No es necesario esperar un fallo con metal duro; sí debe validarse el sistema antes de producir.
¿Merece la pena PCD en lotes pequeños?
No hay una respuesta basada solo en el tamaño del lote. Compara coste de preparación y herramienta, valor de la pieza, ciclo y rechazo previsto. Una alternativa más económica puede cumplir; PCD puede entrar en la comparación si existe una razón geométrica o de calidad, sin asumir que se amortiza automáticamente.
¿PCD es siempre mejor para taladrar CFRP?
No. Su interés depende de desgaste, geometría, volumen y estabilidad del proceso. Para una pieza defectuosa desde el inicio, primero hay que revisar apoyo, montaje, operación y filo.
¿Una broca de PCD evita la delaminación por sí sola?
No. La delaminación también depende del laminado, de las fuerzas y del apoyo. Comprueba entrada y salida por separado. Sin respaldo, valida geometría y estrategia de salida con el daño admisible; cambiar solo el material no garantiza el resultado.
¿Qué diferencia hay entre PCD y diamante CVD?
En la comparación de esta guía, CVD significa un recubrimiento de diamante sobre metal duro; PCD es diamante policristalino utilizado como material de la herramienta. La geometría posible, el filo y el reacondicionamiento pueden cambiar entre ambas construcciones.
¿Qué velocidad y avance debo utilizar?
No hay valores universales. Se necesitan laminado y resina, diámetro, operación, geometría, máquina, sujeción, apoyo y método de evacuación. Las condiciones iniciales deben acordarse para esa combinación y validarse con criterios de parada.
¿Puede una sola herramienta servir para un apilado CFRP/aluminio/titanio?
Solo después de evaluar el orden y espesor de las capas, interfaces, evacuación y compatibilidad. Si las condiciones de cada material son incompatibles, conviene estudiar una secuencia con más de una operación.
¿Cómo justificar una herramienta más cara?
Con el coste por unidad conforme y el registro de cambios, paradas, ciclo, inspección y rechazo. La comparación debe utilizar el mismo criterio de aceptación y no solo contar cuánto tarda en romperse la herramienta.
¿Qué información necesita HC para estudiar la aplicación?
Proyecto nuevo: envía un plano o croquis, material o secuencia de capas, operación y requisitos de calidad. Añade máquina, portaherramientas y volumen previsto si los conoces. No necesitas disponer de una herramienta anterior ni de fotos de un fallo.
Proceso existente: añade herramienta y condiciones actuales; si existe un defecto, adjunta fotografías de su ubicación y del filo. Indica cuándo aparece y el criterio de cambio utilizado.
En ambos casos, explica si es posible apoyar la salida. Si no lo es, la evaluación debe considerar geometría, estrategia de salida y daño admisible. Los datos se completan durante la evaluación; no se promete una tolerancia ni una vida útil antes de validar la aplicación.
Consultar mi aplicación de CFRPContinúa con herramientas especiales según plano, la selección general para materiales compuestos o las aplicaciones de mecanizado aeroespacial.