PCD o metal duro para escariar aluminio: cómo elegir
Evalúe PCD cuando el desgaste limita de forma repetible la producción de agujeros conformes y existe una geometría compatible con la aplicación. Mantenga el metal duro cuando cumple la calidad y el coste objetivo. La elección no se decide por el material de corte aislado, sino por aleación, agujero, arquitectura de herramienta, vida hasta el límite de calidad y coste por agujero conforme.
Esta comparación presupone que el escariado ya se ha elegido como operación de acabado. No sustituye la evaluación del agujero previo ni demuestra que PCD corrija errores de posición, stock irregular, sujeción inestable o evacuación deficiente.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Versión 1.0 · 20 de octubre de 2026. Alcance: comparación PCD/metal duro, aleación, geometría, vida hasta el límite de calidad, coste por agujero conforme y validación.
Cómo decidir entre PCD y metal duro
- Identifique la aleación: designación, estado, fundida o forjada, lote y composición disponible.
- Defina la tarea terminada: agujero previo, sobrematerial, diámetro, forma, posición, superficie y método de inspección.
- Determine el límite actual: desgaste, adhesión, viruta, montaje, preparación o coste.
- Compare soluciones completas: material de corte, geometría, refrigeración, montaje, parámetros y mantenimiento.
- Fije el final de vida: último resultado conforme, primer resultado no conforme y estado del filo.
- Calcule el coste sobre el mismo denominador: agujero o pieza conforme dentro de un alcance declarado.
- Valide y conserve una ruta de retorno: mantener, ajustar, ampliar el ensayo o autorizar el cambio.
Aleación, silicio y mecanismo que limita el proceso
«Aluminio» no es una especificación suficiente. MAPAL distingue aleaciones de fundición y forja y señala que el silicio de las fundidas influye en desgaste y vida, mientras que otros aluminios pueden exigir mayor atención al control de viruta. Esta relación no establece un porcentaje universal para cambiar a PCD.
En una sesión técnica sobre herramientas rotativas, Sandvik Coromant compara PCD y metal duro en aplicaciones de aluminio y relaciona la decisión con abrasividad, silicio y tiempo de funcionamiento. Es una explicación de su cartera y no una predicción de vida para un escariador HC.
Cuando el desgaste limita la calidad
El PCD merece una prueba cuando los registros muestran una pérdida progresiva y repetible de conformidad, el filo respalda la hipótesis de desgaste y el agujero previo permanece estable. Registre qué característica deja de cumplir y cuánto cuestan cambio, ajuste y verificación.
El caso publicado por Seco para una culata de aluminio muestra que un escariador PCD puede evaluarse con material, diámetro, refrigeración, geometría y criterio de calidad definidos. Sus cifras pertenecen a ese caso y no se usan aquí como expectativa de HC.
Cuando predominan adherencia o viruta
Si aparecen rayas, material adherido o viruta retenida, revise el filo, los canales y la llegada del lubricante o refrigerante. Cambiar el material de corte no corrige automáticamente una geometría de evacuación inadecuada, un borde previo defectuoso o una sujeción que deforma la pieza.
Geometría del agujero y tolerancia
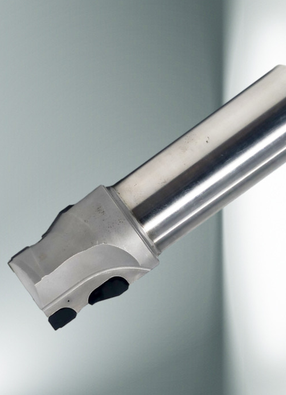
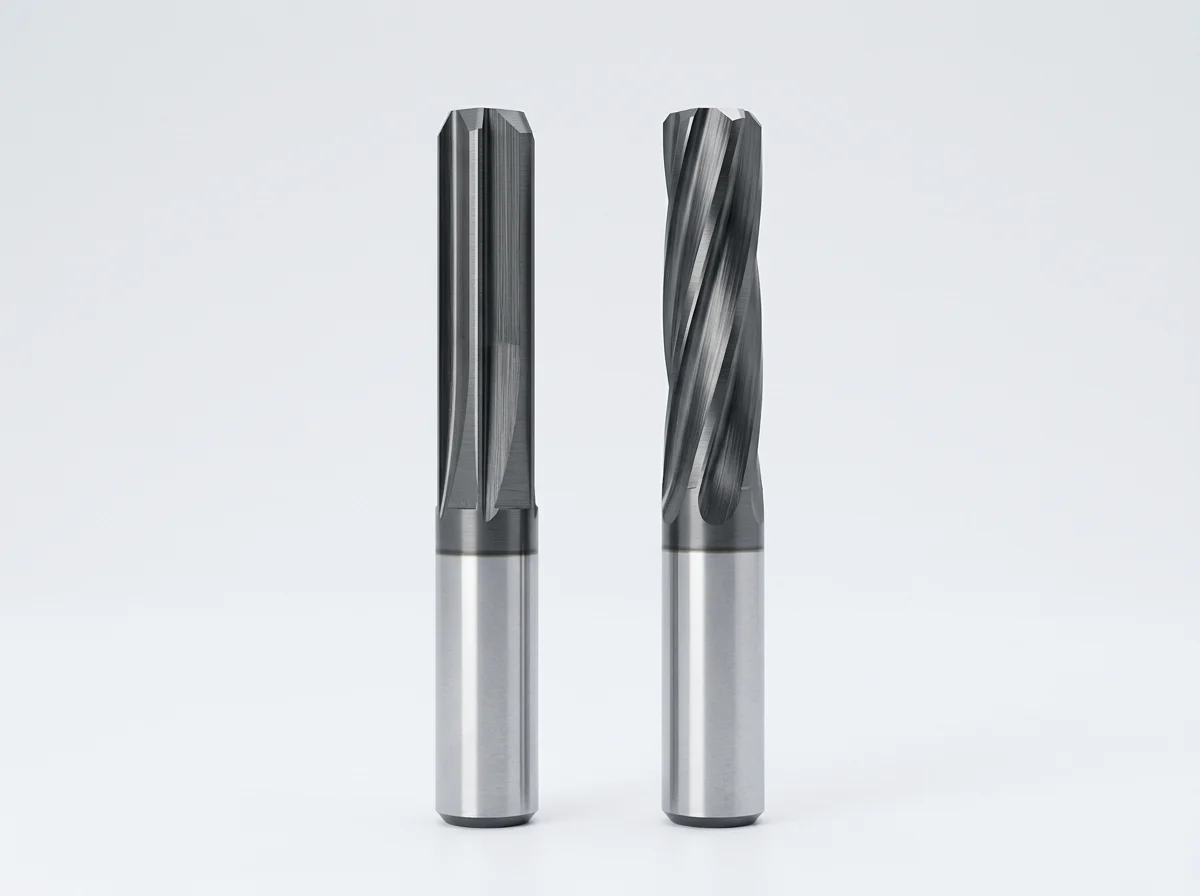
PCD y metal duro describen materiales de corte, no la herramienta completa. Número y disposición de filos, entrada cortante, guiado, canales, refrigeración, montaje y posibilidad de ajuste pueden cambiar la respuesta.
MAPAL presenta arquitecturas de escariado y mandrinado fino para distintos materiales y requisitos. Por su parte, una ficha de Gühring muestra un escariador PCD específico con filos, patillas de guía, ajustes y mango de metal duro. Ambos ejemplos confirman que material de corte y arquitectura deben revisarse por separado; no definen la herramienta HC propuesta.
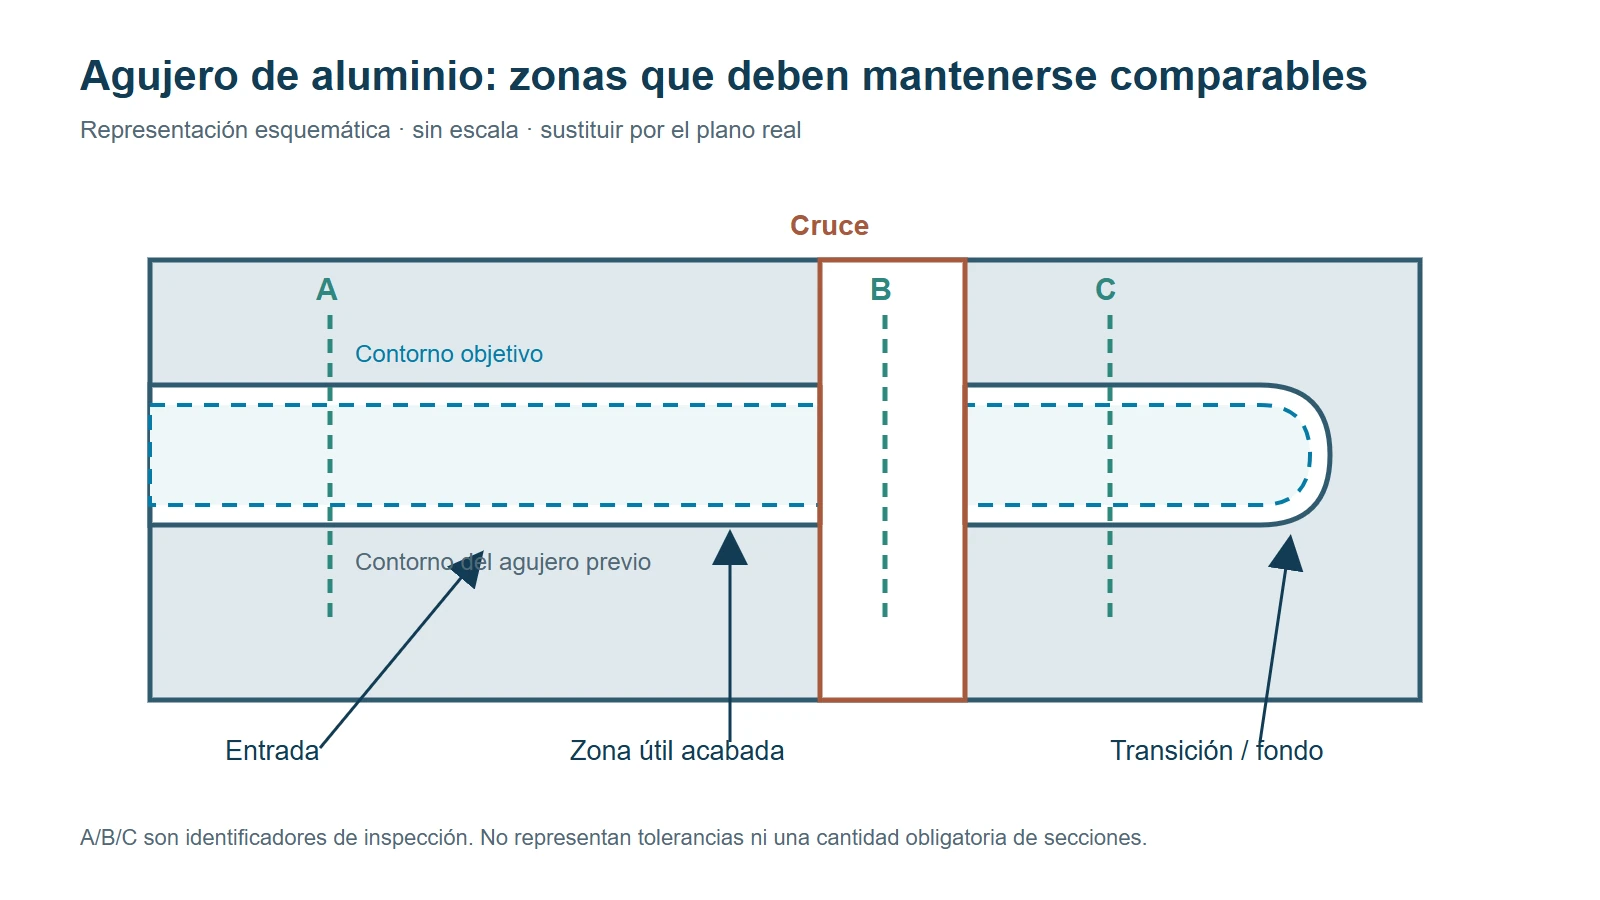
Use una sección real del plano para identificar entrada, zona útil, cruces y transición al fondo. Marque dónde se inspecciona tamaño, forma y superficie. A/B/C son referencias de registro, no tolerancias.
Un diámetro conforme en una sección no demuestra por sí solo circularidad, cilindricidad, posición o acabado en toda la longitud. Antes de comparar herramientas, verifique el sobrematerial para escariado y la estabilidad de la operación anterior.
| Característica | Qué comprobar | Qué no resuelve el material de corte |
|---|---|---|
| Agujero pasante | Salida, rebaba y recorrido de viruta. | Una salida mal preparada. |
| Agujero ciego | Profundidad útil, entrada y espacio al fondo. | Interferencia geométrica. |
| Cruces o ranuras | Contacto interrumpido y zonas de inspección. | Una referencia no aprobada para la interrupción. |
| Gran profundidad | Montaje, proyección, guiado y evacuación. | Falta de rigidez o acceso. |
| Pared delgada | Sujeción y medición tras liberar la pieza. | Deformación inducida por el montaje. |
| Tolerancia exigente | Métodos separados para tamaño, forma, posición y superficie. | Un sistema de medición insuficiente. |
Vida hasta el límite de calidad
Defina la vida como el intervalo durante el que la solución produce agujeros conformes hasta un criterio acordado. No es necesariamente el tiempo hasta rotura ni la cantidad que aún puede mecanizar una herramienta deteriorada.
El plan debe indicar qué se mide, dónde y cuándo; qué compensaciones se permiten; cómo se gestionan piezas entre controles; y qué condición obliga a detener. Si la inspección es periódica, registre el último resultado conforme y el primero no conforme sin fingir que conoce el instante exacto de desviación.
Comparar la misma tarea, no imponer parámetros idénticos
Ambas soluciones deben cumplir el mismo plano y criterio económico, pero pueden necesitar condiciones de corte diferentes. Si cambian material de corte, geometría, refrigeración y parámetros, el ensayo compara dos sistemas de mecanizado y no aísla el efecto del PCD.
NIST explica que el enfoque de una variable cada vez no identifica interacciones entre factores. Úselo como herramienta de cribado cuando sea apropiado, no como prueba de que una sola variable explica toda la diferencia.
| Elemento | Criterio común | Diferencia que debe registrarse |
|---|---|---|
| Pieza y plano | Misma tarea y revisión. | Lote y secuencia. |
| Material | Aleación y estado identificados. | Variación de composición disponible. |
| Agujero previo | Mismos requisitos y dispersión conocida. | Mediciones reales de cada grupo. |
| Calidad final | Mismos criterios de aceptación. | Resultado e incertidumbre aplicable. |
| Herramienta | Referencia y estado trazables. | Material, geometría, ajuste y reacondicionamiento. |
| Condiciones | Ventana aprobada para cada candidata. | Parámetros, refrigeración e intervenciones. |
| Final de vida | Criterio definido antes de empezar. | Último conforme, primero no conforme y filo. |
Coste por agujero conforme y validación
El precio de compra no decide por sí solo. Defina una orden, campaña o periodo y use el mismo alcance para las dos alternativas.
La fórmula es una plantilla editorial, no un resultado de producción de HC. Evite contar dos veces mano de obra ya incluida en la tarifa, solapar cambio y parada, o repetir costes de mecanizado de una pieza rechazada. Si el criterio real es la pieza terminada, calcule por separado el coste por pieza conforme.
Ejemplo didáctico sin resultados inventados
Un escariador de metal duro produce inicialmente agujeros conformes, pero se cambia cuando una característica alcanza el límite acordado. La prueba PCD debe comprobar, en orden: mismo plano, calidad durante el alcance definido, intervenciones necesarias y coste sobre el mismo periodo. Si PCD sigue trabajando al terminar una prueba corta, solo se ha demostrado ese intervalo; su vida completa continúa desconocida.
| Situación comprobada | Decisión | Condición para avanzar |
|---|---|---|
| Metal duro cumple calidad y coste | Mantener. | Continuar seguimiento. |
| Desgaste limita la producción conforme | Ensayar PCD. | Confirmar configuración y plan de inspección. |
| Dominan preparación, adhesión o evacuación | Ajustar el proceso. | Repetir después de corregir. |
| Lote pequeño o referencias cambiantes | Comparar introducción total. | Incluir validación, reserva y mantenimiento. |
| Ambas soluciones cumplen | Comparar coste conforme. | Mismo alcance y denominador. |
| Ensayo inconcluso | Ampliar o redefinir. | No declarar una ventaja no medida. |
Registro mínimo de la prueba
- Pieza, plano, aleación, estado y lote.
- Herramienta, material, estructura y estado.
- Agujero previo y sobrematerial medido.
- Máquina, sujeción, parámetros y refrigeración.
- Secuencia de inspecciones e intervenciones.
- Motivo de parada y estado del filo.
- Cantidad conforme, rechazos y límites del dato.
- Partidas de coste, periodo y asignación.
Organice la transición mediante una prueba de herramienta controlada. Mantenga disponible la solución anterior hasta completar la aprobación y actualice programa, preajuste e inspección cuando corresponda.
Preguntas frecuentes
¿Es siempre mejor el PCD para escariar aluminio?
No. Debe demostrar compatibilidad, calidad y coste en la aplicación. Si el metal duro cumple los objetivos, mantenerlo puede ser la decisión correcta.
¿Basta con conocer el contenido de silicio?
No. También importan estado de aleación, agujero previo, material retirado, geometría, refrigeración, montaje y requisitos finales.
¿Deben usarse los mismos parámetros?
No necesariamente. La tarea y la aceptación deben ser comparables; cada solución puede necesitar parámetros propios aprobados y registrados.
¿Una vida mayor garantiza menor coste?
No. Incluya compra, preparación, cambios, inspección, no calidad, reserva y mantenimiento sobre el mismo alcance.
¿Cuándo deja de ser válida la comparación?
Cuando cambian sin evaluación aleación, lote, agujero previo, interrupciones, profundidad, sujeción, refrigeración, geometría o criterio de medición.
¿Cómo se confirma la elección?
Con una prueba trazable que mida las características del plano, documente el límite de calidad y calcule costes sobre un denominador común.
Datos para consultar con HC
Para una primera consulta facilite plano y revisión, aleación y estado, tipo de agujero, requisitos principales y cantidad prevista. Los datos desconocidos pueden añadirse después. Para un problema existente, incluya herramienta actual, fotos del filo y defecto, parámetros, mediciones y criterio de cambio.
La página de escariadores PCD para aluminio ayuda a revisar la opción PCD; la de escariadores de máquina reúne las comprobaciones de una solución de metal duro. Ninguna fotografía sustituye la selección de la referencia concreta.
Fuentes técnicas consultadas
- MAPAL — Empower Your Aluminium Machining: familias de aluminio, influencia del silicio y control de viruta.
- MAPAL — Reaming and Fine Boring: material de pieza, arquitecturas y selección de escariado.
- Sandvik Coromant — Solid Round Tools, session 9: comparación condicionada entre PCD y metal duro en herramientas rotativas para aluminio.
- Seco — Cylinder Head case studies: ejemplo de escariado PCD con condiciones y criterios identificados; sus resultados no se generalizan.
- Gühring — PCD/CBN reamer: ejemplo de arquitectura PCD con filos, guiado, ajuste y mango definidos.
- NIST/SEMATECH — One variable at a time: límites del método cuando existen interacciones entre factores.
Las fuentes sustentan únicamente los puntos indicados. No constituyen ensayos de productos HC ni autorizan transferir parámetros, vidas o ahorros a otra aplicación.