Portaherramientas flotante o rígido para escariado
Use una sujeción flotante solo cuando haya identificado un error de alineación compatible con el movimiento documentado del sistema. Mantenga la sujeción rígida cuando el montaje esté alineado y los agujeros cumplan. «Flotante» no significa que el portaherramientas compense cualquier desplazamiento, inclinación o defecto del agujero previo.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Versión 1.0 · 20 de octubre de 2026. Alcance: comparación de sujeción rígida y flotante para escariado, tipos de desalineación, límites del sistema, medición y prueba dimensional.
Proceso de decisión antes de cambiar el portaherramientas
- Identifique la configuración: máquina, posición, elemento que gira, interfaces, escariador y agujero previo.
- Describa el error: desplazamiento paralelo, error angular, descentramiento durante el giro, desplazamiento longitudinal o defecto del agujero previo.
- Restablezca el montaje: limpie y revise las interfaces, vuelva a montar conforme a instrucciones y repita la medición.
- Compruebe la referencia candidata: movimientos permitidos, límites, resistencia al desplazamiento, retorno, refrigeración y uso giratorio o estacionario.
- Defina una comparación: conserve una referencia rígida cuando sea conforme y documente todas las diferencias de la configuración candidata.
- Mida agujeros nuevos: evalúe las características del plano; una lectura menor en el montaje no basta.
- Decida: mantener, corregir alineación, ampliar prueba, adoptar la candidata o volver a la referencia.
No continúe aumentando la compensación para descubrir cuánto tolera el sistema. Detenga la prueba si aparecen contacto anómalo, daño, vibración, incumplimiento dimensional o una condición fuera de la documentación aplicable.
Error que se pretende compensar
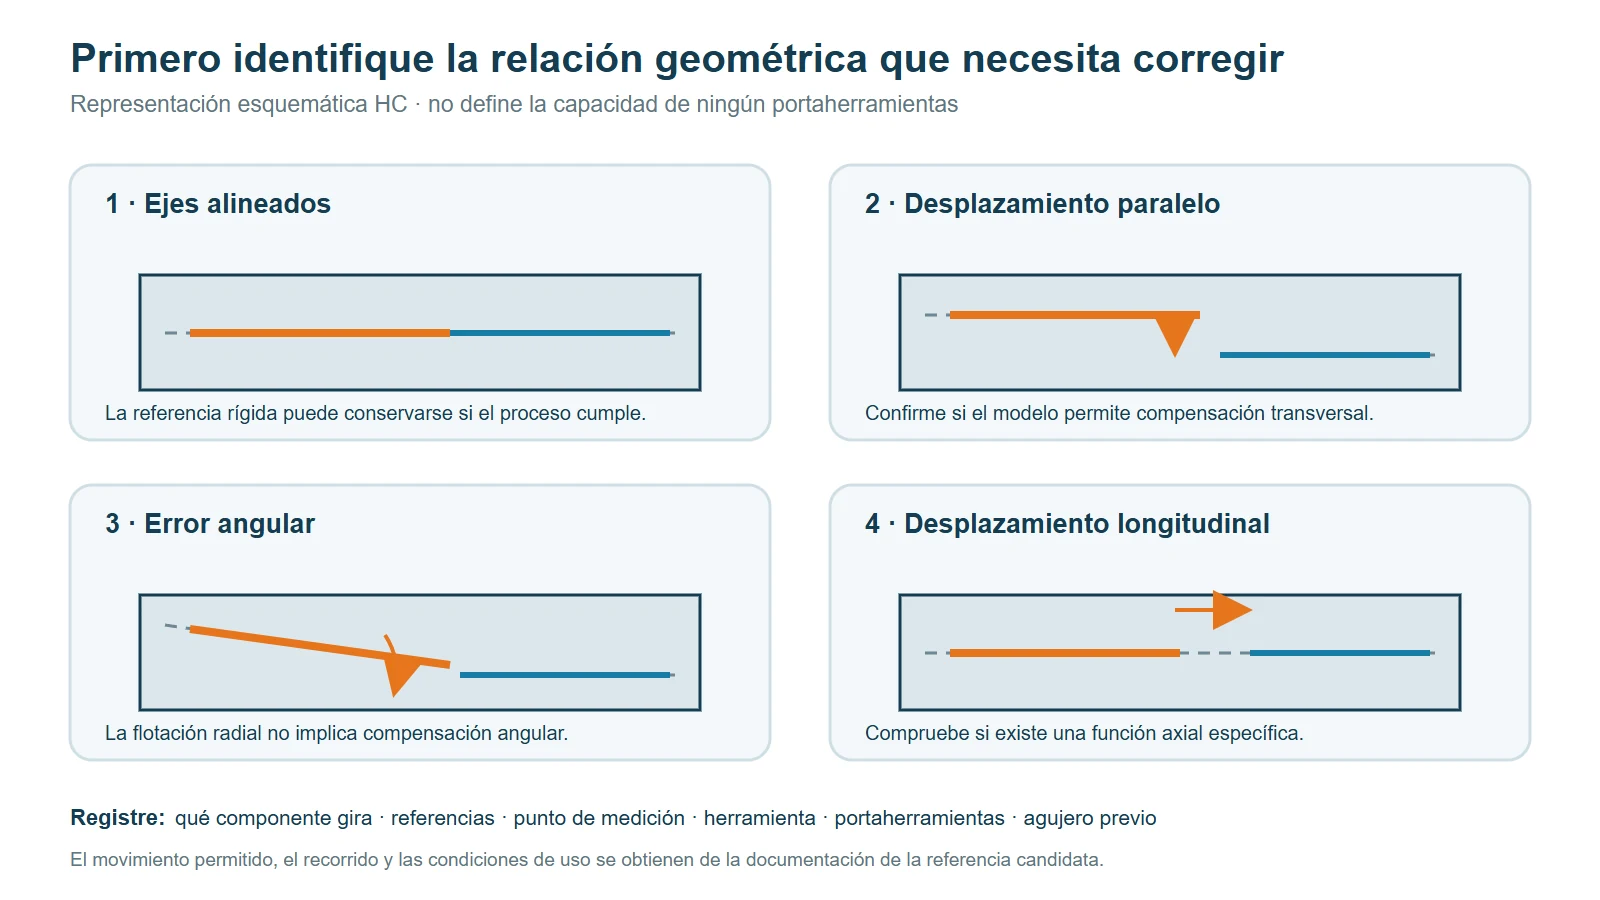
Defina el eje de referencia de la máquina, el eje de la herramienta montada y el eje del agujero previo. Una indicación de descentramiento depende de dónde se mide, respecto a qué referencia y qué elemento gira; no describe automáticamente todas las diferencias entre esos ejes.
La documentación de una referencia de la serie 4116 de Gühring declara que esa construcción no incorpora compensación angular. La afirmación pertenece a ese modelo: demuestra por qué debe leerse la ficha concreta, no que todos los sistemas flotantes funcionen igual.
| Situación | Qué significa | Comprobación decisiva |
|---|---|---|
| Desplazamiento paralelo | Los ejes mantienen dirección, pero están separados lateralmente. | Necesidad y capacidad transversal o radial documentada. |
| Error angular | Los ejes tienen direcciones diferentes. | Capacidad angular real o corrección de la alineación. |
| Descentramiento durante el giro | La indicación cambia al girar el elemento medido. | Referencia, punto, distancia y contribución de cada interfaz. |
| Desplazamiento longitudinal | Existe movimiento o diferencia de posición a lo largo del eje. | Función axial específica, si la aplicación la requiere. |
| Agujero previo fuera de condición | Su posición, forma o preparación no cumple. | Corregir la operación anterior; la flotación no añade material ni restablece referencias. |
Distinga también el ajuste manual de la alineación antes de mecanizar de un movimiento permitido durante el corte. Una descripción comercial como «compensación del eje» debe acompañarse de un esquema o definición de movimientos.
Límites y compatibilidad del sistema
La página técnica de MAPAL sobre portaherramientas flotantes distingue configuraciones, direcciones de compensación, recorrido y fuerza de desviación para aplicaciones y escariadores determinados. Utilícela como evidencia de que la compatibilidad se evalúa como conjunto; no traslade sus prestaciones o instrucciones a un producto HC.
| Dato necesario | Qué debe confirmar la documentación | Riesgo si falta |
|---|---|---|
| Movimiento permitido | Direcciones disponibles y no disponibles. | Elegir una función que no coincide con el error. |
| Campo de trabajo | Recorrido, condiciones y límites del modelo. | Interpretar el máximo mecánico como desalineación admisible al cortar. |
| Comportamiento | Fuerza de desviación, retorno y ajuste cuando proceda. | Entrada inestable o comparación no reproducible. |
| Configuración de máquina | Herramienta o pieza giratoria; uso estacionario permitido. | Aplicación fuera del diseño documentado. |
| Escariador e interfaces | Mango, pinza, adaptadores, guiado y refrigeración. | Compatibilidad física sin compatibilidad funcional. |
| Mantenimiento | Inspección de desgaste, limpieza y bloqueo. | Atribuir al concepto un fallo de estado o montaje. |
Cuándo conservar una sujeción rígida
Conserve la referencia rígida cuando la alineación y el montaje estén comprobados, el agujero previo sea estable, la pieza cumpla y no exista una necesidad de compensación identificada. Aquí «rígida» significa que no incorpora la función de flotación evaluada; no significa ausencia absoluta de deformación.
El cambio también tiene costes: portaherramientas, pinzas o adaptadores, preajuste, programa, material de prueba, inspección, mantenimiento, formación y reserva. Sin resultados comparables no presuponga una reducción del ciclo o una mejora de vida.
Alineación y medida del conjunto
Antes de comparar arquitecturas, documente el estado inicial. BIG DAISHOWA señala que partículas o aceite en interfaces de portaherramientas pueden afectar el descentramiento del conjunto. Por eso la limpieza y el nuevo montaje son una comprobación previa, no una mejora secundaria.
- Registre máquina, posición y componente que gira.
- Identifique portaherramientas, pinza, adaptadores, escariador y proyección.
- Defina referencia, punto de contacto, distancia y orientación de la medición.
- Use el procedimiento aplicable al sistema; el contacto del instrumento puede mover un mecanismo flotante.
- Conserve lecturas originales y repita después de un nuevo montaje.
- Examine por separado posición y geometría del agujero previo.
Si utiliza una barra de comprobación, identifique qué parte del conjunto evalúa. Su resultado no es automáticamente una medición directa del filo montado ni del comportamiento durante el corte.
En el agujero terminado, seleccione el método para la característica exigida. La guía de Mitutoyo, “Fundamentals of Bore Measuring”, página 8 del PDF, muestra que los instrumentos de dos y tres puntos responden de forma diferente a geometrías del agujero. Esa explicación no sustituye el plan de inspección de su plano.
La política de trazabilidad metrológica de NIST recuerda que la trazabilidad por sí sola no garantiza que una medición sea apta para la decisión. Registre procedimiento, instrumento, calibración y limitaciones; después aplique la regla de aceptación acordada.
Prueba dimensional y decisión de cambio
La unidad de comparación es el conjunto completo. Si al cambiar el portaherramientas también cambia la herramienta, la proyección, el programa o la refrigeración, declare esas diferencias; el ensayo ya no aísla únicamente la flotación.
Tres situaciones didácticas
Desplazamiento paralelo estable. Primero compruebe si puede corregirse mediante la alineación prevista. Si queda una desviación residual compatible con la aplicación, evalúe un sistema que admita ese movimiento.
Error angular con un candidato sin función angular. La capacidad no coincide con la necesidad. Corrija la alineación o estudie otra arquitectura; la etiqueta «flotante» no resuelve la incompatibilidad.
El diámetro mejora, pero la posición sigue fuera del requisito. La prueba no ha demostrado conformidad. Revise preparación, referencias y ruta de mecanizado; no atribuya al portaherramientas una corrección que no se midió.
| Condición confirmada | Decisión que merece evaluarse | Próxima comprobación |
|---|---|---|
| Proceso rígido conforme | Mantener la referencia. | Seguimiento normal. |
| Suciedad, desgaste o montaje incorrecto | Restablecer el estado previsto. | Repetir la medición de referencia. |
| Error fijo que puede alinearse | Corregir alineación. | Verificar montaje y agujeros nuevos. |
| Desviación residual compatible | Probar una referencia adecuada. | Confirmar función documentada y calidad de pieza. |
| Error angular sin función angular | No usarla como solución angular. | Corregir o seleccionar otra configuración. |
| Agujero previo o amarre no conforme | Corregir la etapa anterior. | Restablecer una base válida. |
| Evidencia insuficiente | No cerrar la selección. | Completar documentación o prueba. |
Defina de antemano características, método, criterios de parada y retorno. Mida tamaño, variación axial, forma, posición, orientación y superficie cuando el plano lo requiera; unas pocas lecturas de diámetro no sustituyen esas evaluaciones. Organice la siguiente fase con la guía HC para validar herramientas antes de producción.
Datos para consultar con HC
Para una primera consulta puede empezar con plano, material, configuración de giro y error observado. Los datos no medidos pueden indicarse como desconocidos.
- Plano, revisión y requisitos.
- Material y estado.
- Profundidad y tipo de agujero.
- Máquina y componente que gira.
- Interfaz y portaherramientas actual.
- Modelo y ficha del candidato.
- Escariador, mango y proyección.
- Agujero previo y amarre.
- Punto, método y lecturas de alineación.
- Resultados del agujero terminado.
- Refrigeración y evacuación.
- Correcciones ya realizadas.
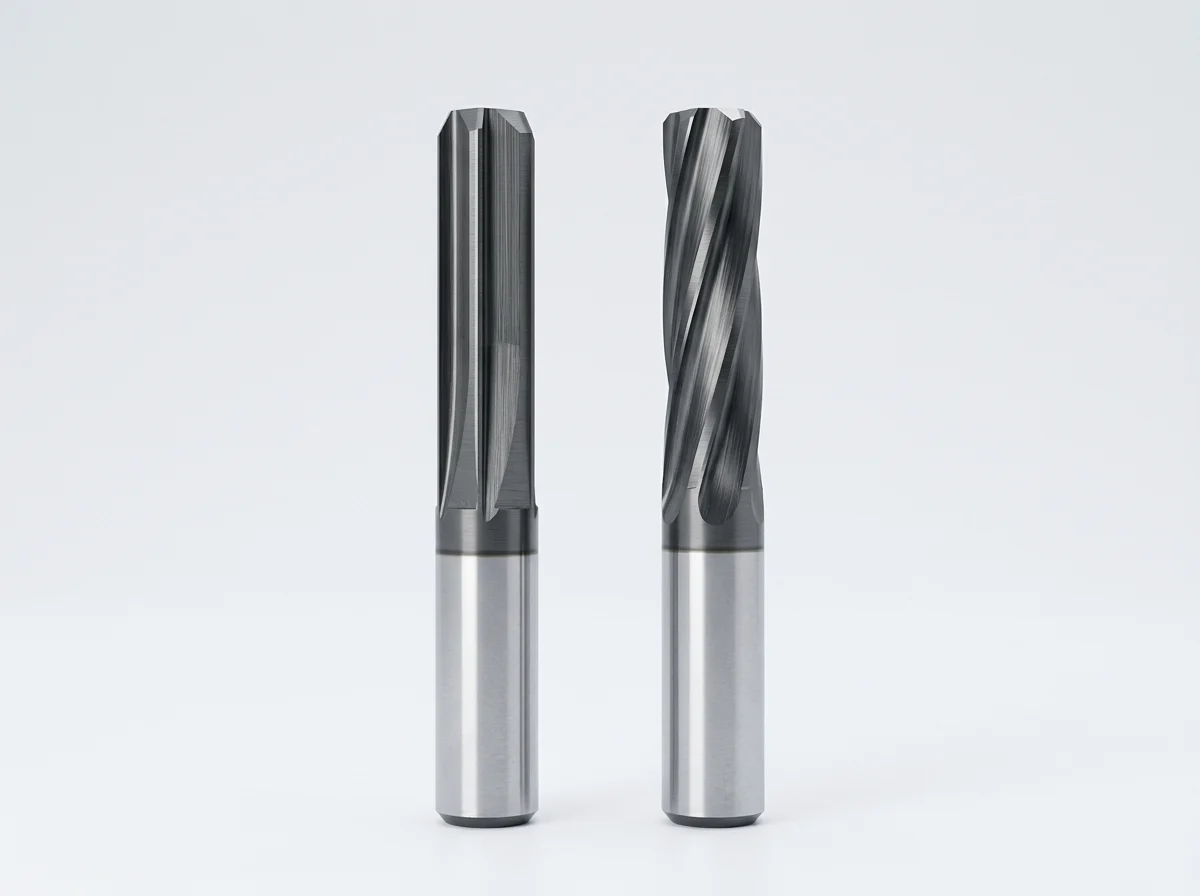
Consulte la gama de escariadores de máquina para relacionar herramienta, mango, guiado y refrigeración. La disponibilidad y la configuración final deben confirmarse para el conjunto propuesto.
Preguntas frecuentes
¿Un portaherramientas flotante corrige cualquier desalineación?
No. La dirección, el recorrido y las condiciones dependen del diseño. La función documentada debe coincidir con el error medido.
¿Compensación radial y angular son lo mismo?
No. Una permite desplazamiento lateral y la otra cambia la orientación. Un sistema puede incorporar una sin ofrecer la otra.
¿Puede corregir la posición del agujero?
No debe suponerse. Seguir el agujero previo no demuestra que se traslade a la posición del plano. Verifique la posición final por separado.
¿Cuándo conviene mantener la sujeción rígida?
Cuando el montaje y la alineación están comprobados, el proceso cumple y no existe una necesidad de compensación identificada.
¿El mismo sistema sirve en torno y centro de mecanizado?
Solo si su documentación lo permite para la configuración de giro, interfaz, condiciones de servicio y escariador considerados.
¿Cómo se confirma el resultado?
Con agujeros nuevos, identificados y medidos según el plano. Compare configuraciones completas y mantenga criterios de parada y retorno.
Fuentes y lecturas relacionadas
Fuentes técnicas consultadas
- MAPAL — Floating holders: funciones y adaptación por configuración; no constituye especificación HC.
- Gühring — serie 4116, referencia 25.030: ejemplo de una referencia sin compensación angular; no se generaliza a otras series.
- BIG DAISHOWA — Cleaning is Key to Runout Control: limpieza de interfaces y descentramiento; no diagnostica por sí sola el agujero.
- Mitutoyo — Product Fundamentals, página 8 del PDF: diferencias entre medición de interiores de dos y tres puntos; no selecciona el método para un plano concreto.
- NIST — Metrological Traceability: trazabilidad, documentación y aptitud para la decisión; no valida la configuración de mecanizado.
Recursos HC
- Sobrematerial y preparación para escariado
- Medición antes de corregir la herramienta
- Prueba de herramientas antes de producción
Las fuentes apoyan únicamente los puntos indicados. No son ensayos de productos HC, no prueban compatibilidad entre marcas y no autorizan transferir recorridos, parámetros o prestaciones.