Ranurado completo o fresado lateral: qué cambia en la herramienta
No traslade sin revisión la misma fresa y las mismas condiciones entre una ranura a ancho completo y una pasada lateral. En el ranurado, el diámetro de la fresa queda comprometido a ambos lados y la viruta dispone de una salida más restringida. En el fresado lateral, el contacto radial es parcial y una cara queda más abierta, pero la entrada, las esquinas y el material residual pueden elevar la carga local.
La comparación debe partir del mismo material, característica terminada y criterio de aceptación. Después se revisan contacto radial, espacio de canal, número de filos efectivos, alcance, trayectoria y suministro de refrigerante. Esta guía no publica un porcentaje universal de contacto ni parámetros fijos: esos valores dependen de la referencia, el material, el montaje y la máquina.
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Revisión técnica: Jiack Liu, responsable técnico de HC · Versión 1.1 · 18 de octubre de 2026. Alcance: contacto radial, evacuación, selección de herramienta, carga, trayectoria y comparación controlada; no valida parámetros para una aplicación concreta.
Ruta de decisión
- Definir ranura, pared, material y resultado aceptado.
- Registrar ae, ap y diámetro efectivo.
- Comprobar canales, viruta y salida disponible.
- Localizar entradas, salidas, esquinas y transiciones.
- Separar la selección de herramienta de la validación del programa.
- Comparar con registros y reglas de parada.
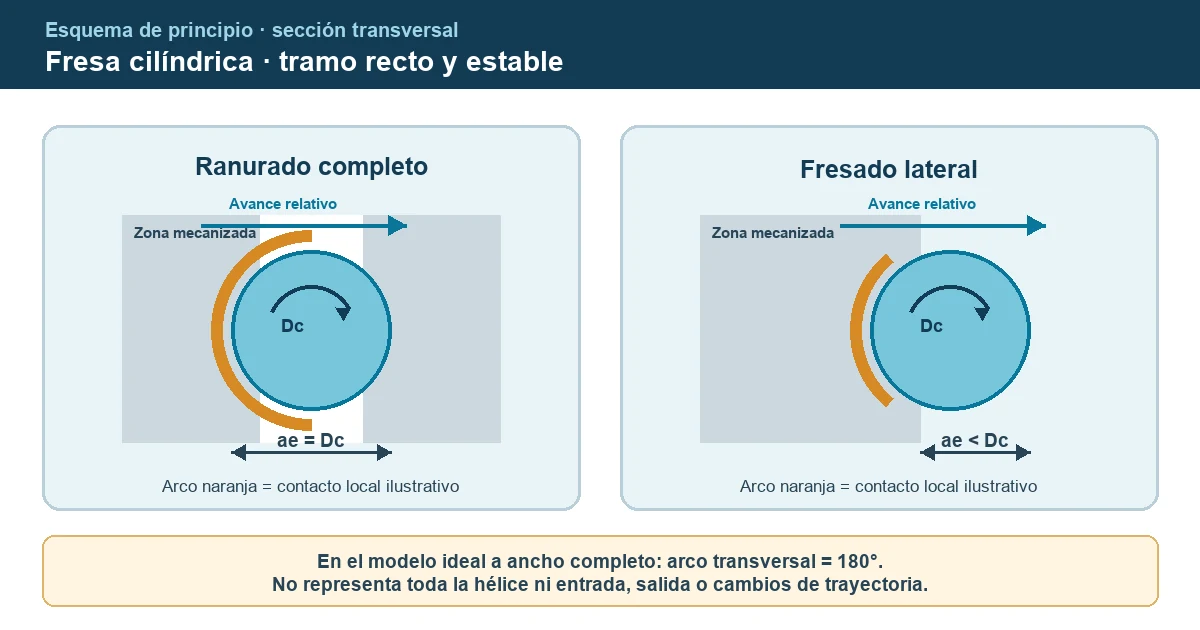
El diagrama representa geometría de contacto; no contiene parámetros ni resultados de una prueba de HC.
Contacto radial
El ancho radial de corte ae es una longitud, expresada en milímetros. La relación ae/Dc indica la inmersión radial. No debe confundirse con el número de filos efectivos usado para calcular el avance ni con el número de filos que están simultáneamente en contacto con la pieza. La documentación de fórmulas y definiciones de Sandvik Coromant mantiene separadas estas magnitudes y relaciona el contacto con el espesor de viruta y la fuerza. Esto permite describir dos operaciones con una misma base, pero no autoriza copiar parámetros entre ellas.
En una ranura a ancho completo, la herramienta elimina material a través de todo su diámetro de corte. En el fresado lateral o periférico solo participa una fracción del diámetro. Harvey Performance utiliza precisamente esta diferencia para separar slotting de peripheral milling. La consecuencia práctica es que cambian el arco de contacto, los filos simultáneamente activos y la dirección de la carga.
| Aspecto | Ranurado completo | Fresado lateral | Qué cambia en la selección |
|---|---|---|---|
| Contacto radial | La fresa corta el ancho completo de la ranura. | Solo una parte del diámetro entra en la pared. | Compare diámetro, núcleo, paso y número de filos que pueden trabajar sin saturar la operación. |
| Superficies generadas | Fondo y dos paredes pueden quedar vinculados a una sola pasada. | Se controla una pared o un escalón con material abierto a un lado. | Confirme geometría frontal, esquina, longitud de filo y capacidad de producir la superficie requerida. |
| Flexión y error | Las cargas opuestas no garantizan que desaparezca la flexión; el sistema sigue cambiando al entrar y salir. | La carga lateral puede desplazar herramienta o pieza hacia una dirección dominante. | Registre voladizo, portaherramientas, rigidez de pieza y perfil medido. |
| Entrada | Debe definirse cómo alcanza profundidad y si la referencia permite el movimiento programado. | Puede entrar desde material abierto o mediante una trayectoria preparada. | No infiera corte al centro ni capacidad de penetración por una punta plana. |
| Ancho final | El diámetro nominal no garantiza por sí solo el ancho de ranura. Para dejar sobrematerial en ambas paredes mediante una primera ranura a ancho completo, el diámetro de esa herramienta debe ser menor que el ancho final previsto, considerando tolerancias y proceso posterior. | Las paredes pueden desbastarse y acabarse por separado. | Elija cómo se controlarán desviación, sobrematerial y pasada final. |
Respuesta de selección: una fresa puede figurar como apta para ambas operaciones y aun así requerir condiciones distintas. Mantenga una misma referencia solo cuando su documentación cubra los dos contactos y la validación confirme evacuación, carga, dimensión y estado de filo. Si la ranura domina el riesgo, selecciónela para la ranura; no la apruebe solo porque funciona en un contorno abierto.
Para revisar diámetro, longitud y construcción disponibles, consulte las fresas de metal duro de HC. La página de producto orienta la preselección; la aptitud para ranurado o corte lateral se confirma por referencia y aplicación.
Espacio para viruta
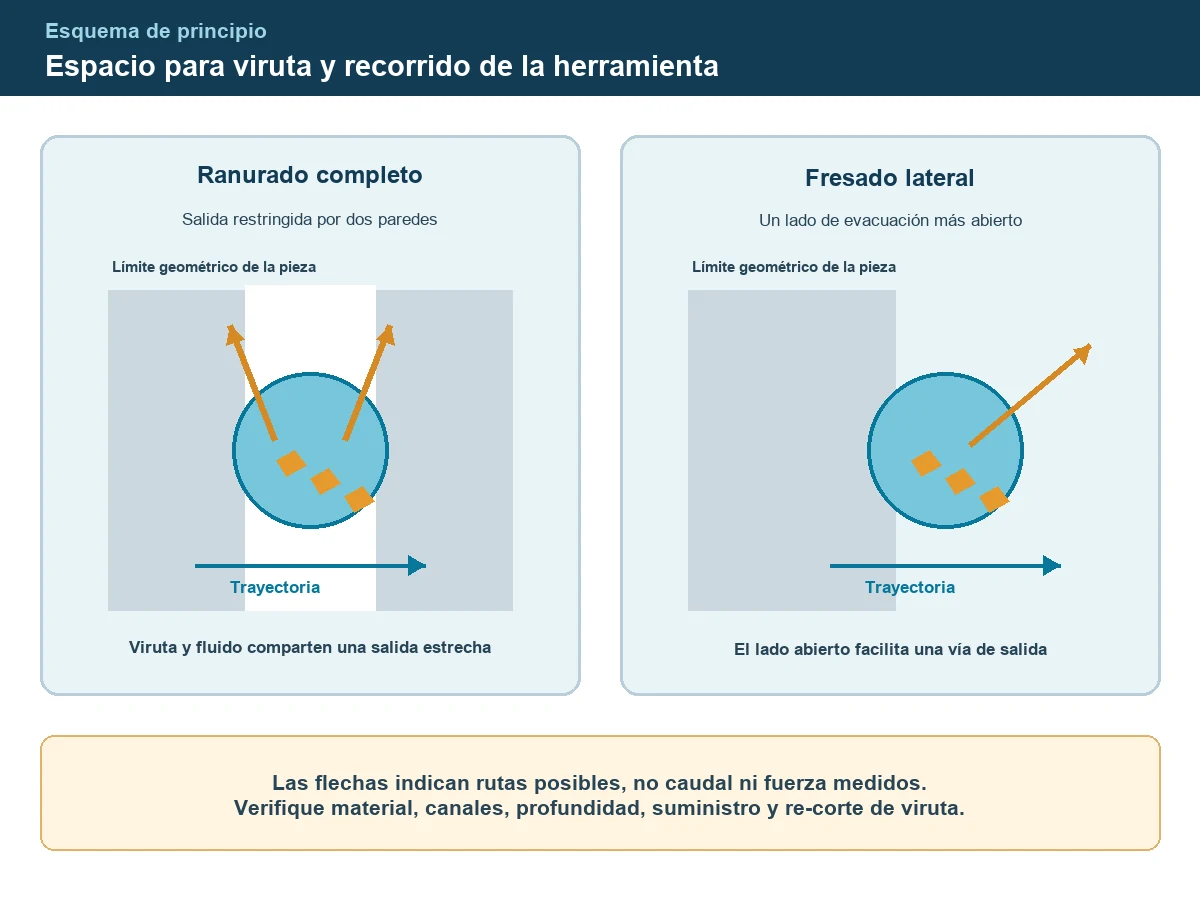
En la ranura, la viruta debe abandonar una zona limitada por dos paredes y el fondo. El canal de la fresa también comparte espacio con el núcleo y los filos: aumentar el número de labios puede aumentar la frecuencia de corte, pero normalmente deja menos volumen entre canales. La guía de aplicación de Sandvik Coromant relaciona el paso más grueso con más espacio de evacuación y advierte sobre el re-corte de viruta, especialmente en cavidades profundas; también señala que el ranurado completo exige controlar cuántos filos quedan comprometidos.
La salida cambia aunque la viruta proceda del mismo material
- En ranurado, las paredes limitan la salida lateral.
- En corte lateral, el lado abierto puede facilitar la evacuación.
- La profundidad, el sentido de avance y la orientación del suministro modifican el recorrido.
- La viruta acumulada puede volver a entrar en el corte y alterar ruido, marcas y desgaste.
- Una foto del canal limpio no demuestra cómo evacuó durante la pasada.
Registre viruta y filo antes de limpiar. Una imagen generada o un esquema no sustituye esa evidencia.
La geometría de canal no debe elegirse aislada del material. Una viruta dúctil y voluminosa plantea una ocupación distinta de una viruta corta; un filo más robusto también puede implicar otro núcleo y otro espacio. Harvey Performance, en Why Flute Count Matters, explica la relación entre número de labios, núcleo y volumen de canal. Se usa aquí como dimensión de comprobación; sus reglas por material, cifras y productos no se trasladan automáticamente a una fresa HC.
| Observación | Compruebe primero | Siguiente ensayo posible | Límite |
|---|---|---|---|
| Viruta retenida en la ranura | Canales, profundidad, salida, orientación del suministro y re-corte. | Ensayar una vía de evacuación o una retirada por etapas compatible con la referencia. | No atribuir toda retención al número de labios. |
| El lateral funciona, la ranura se carga | Diferencia de contacto y confinamiento con herramienta/montaje iguales. | Separar una condición específica de ranurado y registrar el cambio real. | El lateral no valida la ranura. |
| Marcas aisladas tras una esquina | Material residual, aumento local de contacto y viruta atrapada. | Comparar trayectoria que controle la entrada a la esquina. | No diagnosticar desgaste uniforme por una marca local. |
| Canales llenos o filo con material adherido | Material, lubricación, fotos antes de limpiar y estado de cada filo. | Corregir primero la evacuación verificable y repetir con criterio de parada. | Adherencia, desgaste y viruta compactada requieren evidencias distintas. |
Carga y trayectoria
Mantener las mismas rpm y el mismo avance de mesa no mantiene la misma condición de corte cuando cambia el contacto. El avance por diente calculado puede ser igual, pero el espesor de viruta, el número de filos efectivos, el tiempo de contacto y la carga de entrada/salida pueden variar. Seco Tools explica que la inmersión radial, el diámetro, la posición y el ángulo de filo intervienen en el avance necesario para mantener un espesor medio de viruta; también separa el efecto de entrada y salida sobre la carga intermitente.
Trayectoria directa a ancho completo
Puede reducir el recorrido geométrico, pero concentra la comparación en evacuación, potencia/torque disponibles, contacto continuo y comportamiento al entrar o salir. Si el programa penetra axialmente, confirme que la herramienta corta al centro y que el fabricante autoriza esa entrada. Detenga la prueba ante retención de viruta, ruido creciente, daño de filo, desplazamiento del montaje o dimensión fuera del límite definido.
Pasadas laterales o contacto controlado
Reducir contacto radial no convierte automáticamente la operación en más rápida ni más segura. Puede aumentar la longitud de trayectoria frente a una pasada directa a ancho completo. El efecto sobre el tiempo total debe verificarse con el avance ejecutado, las aceleraciones, las entradas y las pasadas de acabado. Las esquinas o el material residual pueden crear picos si el CAM no controla el compromiso real. La estrategia 2D Adaptive Roughing de Autodesk Fusion está diseñada para evitar cambios bruscos y mantener un nivel de contacto configurado según la recomendación del fabricante; esto describe esa función de CAM, no garantiza que sea adecuada para toda ranura, máquina o postprocesador.
| Condición | Conservar ranurado completo | Evaluar fresado lateral/controlado | Verificación obligatoria |
|---|---|---|---|
| Ranura igual al diámetro y poca libertad de trayectoria | Si la herramienta documenta la operación y la evacuación puede mantenerse. | Solo si una herramienta menor y más recorrido siguen produciendo la geometría. | Ancho, fondo, paredes, entrada y salida. |
| Acumulación o re-corte de viruta | No continuar copiando el ciclo lateral; revise espacio y suministro. | Puede abrir una vía de salida o repartir la retirada. | Viruta, canales y filo antes/después. |
| Pico de carga en esquina o transición | Revisar material residual y entrada local. | Usar trayectoria que limite el aumento de contacto, si el CAM lo ejecuta de forma verificable. | Simulación, programa real, override y zona de daño. |
| Acabado independiente de cada pared | Puede dejar sobrematerial, pero una pasada única no controla cada pared por separado. | Permite separar desbaste y acabado lateral. | Referencia, compensación permitida y medición de ambas paredes. |
El fresado lateral produce paredes y escuadras mediante filos radiales y axiales, según la explicación de Seco sobre fresado lateral. Use esa definición para comprobar que la geometría puede generar la superficie; no convierta la comparación de sus gamas en una recomendación de producto HC.
Criterios para comparar
Una comparación útil no obliga a que ambos ciclos usen el mismo valor numérico. Obliga a documentar el mismo material, pieza, objetivo, método de inspección y criterio de aceptación, y a registrar qué condiciones cambian por la propia operación. Si se cambia simultáneamente fresa, trayectoria y suministro, el resultado puede orientar una solución práctica, pero no identifica el efecto aislado de cada factor.
| Bloque | Mantener comparable | Registrar por operación | Criterio de decisión |
|---|---|---|---|
| Resultado | Plano/revisión, característica, tolerancia, acabado y método. | Qué superficie genera cada pasada y sobrematerial previsto. | Conformidad de la pieza, no solo ausencia de ruido. |
| Material y pieza | Aleación/estado/lote y posición comparable. | Diferencia de rigidez o material residual. | No mezclar lotes o geometrías sin declararlo. |
| Herramienta | ID, estado inicial y criterio de retirada. | Diámetro, labios, canal, longitud, voladizo y montaje. | La referencia debe documentar la operación ensayada. |
| Condiciones | Unidades, override, refrigeración y versión de programa trazables. | n, fz o vf, ap, ae, entrada y salida. | No llamar «misma condición» a valores nominales ejecutados de forma distinta. |
| Evidencia | Mismos puntos y método de inspección. | Viruta, filo, superficie, dimensión, tiempo y parada. | Elegir por piezas conformes y límites, no por una impresión aislada. |
Cómo decidir después del ensayo
- Conservar: la condición actual cumple dimensión, superficie, evacuación y criterio de desgaste dentro del límite documentado.
- Ajustar: existe una limitación repetible y una hipótesis verificable sin cambiar toda la arquitectura.
- Probar otra trayectoria: el contacto o la salida de viruta no pueden mantenerse en el ciclo actual.
- Cambiar de herramienta: la referencia no cubre la operación, el canal/alcance no es compatible o la superficie requerida exige otra geometría.
- Detener y escalar: hay rotura, desplazamiento, pérdida de sujeción, colisión posible o el método no puede medir el resultado.
Para fijar condición base, muestra, aceptación, parada y retorno, siga la guía de prueba de herramientas. Un ensayo de una sola variable sirve para cribar hipótesis; si contacto, viruta y trayectoria cambian juntos por definición, documente la combinación y no atribuya el resultado a un único factor.
Preguntas frecuentes
¿Ranurado completo significa siempre 180° de contacto?
En el modelo geométrico ideal de una fresa cilíndrica avanzando en línea recta a ancho completo, el arco de contacto en una sección transversal es de 180°. Esta referencia corresponde al tramo establecido; durante la entrada, la salida, los cambios de trayectoria o con otras geometrías debe analizarse el contacto local. El ángulo bidimensional no representa el estado simultáneo de toda la hélice.
¿Puedo usar la misma fresa para ranurado y fresado lateral?
Sí, si la referencia documenta ambas operaciones y cada una se valida con sus propias condiciones. La compatibilidad de catálogo no significa que rpm, avance, profundidad y refrigeración deban copiarse.
¿Más labios siempre perjudican una ranura?
No. El número de labios interactúa con núcleo, canal, material, contacto, avance y suministro. Compare el volumen real de evacuación y cuántos filos trabajan a la vez; no use una regla universal.
¿Una trayectoria trocoidal o adaptativa siempre sustituye el ranurado directo?
No. Requiere una ranura más ancha que la herramienta, espacio de movimiento, CAM/postprocesador compatibles y una máquina capaz de ejecutar la trayectoria. Puede aumentar la longitud de trayectoria frente a una pasada directa a ancho completo; el efecto sobre el ciclo total se verifica con el avance ejecutado, aceleraciones, entradas, transiciones y pasadas de acabado.
¿Debo mantener el mismo avance para comparar?
No necesariamente. Mantenga el mismo objetivo y registro. Cuando cambia el contacto radial, el avance necesario para un espesor de viruta apropiado puede cambiar. Registre tanto el valor programado como el ejecutado y la base usada para definirlo.
¿Qué hago si la fresa vibra solo al entrar en la ranura?
Localice la entrada y compare contacto, material residual, dirección, voladizo y sujeción antes de cambiar todo el ciclo. Si el problema también aparece fuera de la ranura, use la guía de vibraciones en fresado para ampliar el diagnóstico.
Datos para consultar con HC
HC puede iniciar la revisión con una descripción de la ranura o pared y la fresa actual. Los datos desconocidos se marcan como tales; no es necesario inventar parámetros para contactar.
| Situación | Primera consulta | Para profundizar |
|---|---|---|
| Proyecto nuevo | Material, plano/revisión, ranura o pared, requisito y volumen aproximado. | Máquina, portaherramientas, acceso, refrigeración, inspección y estrategia CAM prevista. |
| Problema en ranurado | Fresa/montaje, fotos de viruta y filo, profundidad y momento del problema. | ae, ap, n, fz/vf, entrada/salida, override y versión de programa. |
| Cambio a fresado lateral | Motivo del cambio, ancho final y diámetro disponible. | Material residual, número de pasadas, esquinas, sobrematerial y criterio para cada pared. |
| Comparación de herramientas | IDs y fichas, material, operación limitante y resultado buscado. | Estado inicial, criterio de retirada, método de medición y registro de piezas conformes. |
Fuentes técnicas consultadas
- Harvey Performance, Depth of Cut: Peripheral, Slotting, and HEM Approaches: definición de contacto radial para ranurado y fresado periférico; no se trasladan porcentajes ni parámetros.
- Harvey Performance, Why Flute Count Matters: relación entre número de labios, núcleo y espacio de canal; no se trasladan cifras ni reglas de selección a una fresa HC.
- Sandvik Coromant, Milling application guide: filos comprometidos, vibración, paso y evacuación en fresado.
- Sandvik Coromant, Milling formulas and definitions: ae, inmersión radial, filos efectivos y espesor de viruta.
- Seco Tools, Controlling mechanical loads in milling operations: entrada/salida, contacto radial y cargas intermitentes.
- Autodesk Fusion Help, 2D Adaptive Roughing milling strategy: mantenimiento de contacto controlado en una estrategia CAM específica.
- Seco Tools, Fresado de planear vs. fresado lateral: función de los filos radiales y axiales en paredes y escuadras.
Las fuentes explican principios y funciones dentro de sus condiciones. No constituyen un ensayo de una herramienta HC ni una recomendación de parámetros para una pieza concreta.