Tipos de brocas para metal: cómo elegir para mecanizado CNC
Las principales alternativas son las brocas de acero rápido (HSS), HSS con cobalto, metal duro integral, punta intercambiable y plaquitas intercambiables. No hay una ganadora para todos los trabajos: la elección depende de la máquina, el material, el diámetro, la profundidad y los requisitos del agujero terminado.
Esta guía ayuda a responsables de procesos, producción y compras a elegir primero la familia de broca. Después se definen geometría, recubrimiento, refrigeración y parámetros para la aplicación concreta. Está orientada al taladrado industrial de metales en CNC, no a brocas de construcción ni a taladros manuales.
HC · Guía técnica ·
¿Qué tipo de broca para metal conviene en cada situación?
Compare construcciones que puedan trabajar en la misma operación. Una herramienta con mayor velocidad potencial no aporta una ventaja si obliga a desechar piezas, cambiar el amarre o añadir un acabado que no se había incluido en el coste.
| Familia | Cuándo evaluarla | Qué comprobar antes de elegir |
|---|---|---|
| Acero rápido, HSS | Lotes pequeños o variados, velocidad disponible moderada y situaciones donde importan la tenacidad y el coste inicial. | Desviación, desgaste, tiempo de ciclo y necesidad de acabado. Su tenacidad no corrige un montaje inestable. |
| Acero rápido con cobalto, HSS-Co | Cuando la dureza en caliente del HSS convencional limita el proceso y la aplicación permite una alternativa de acero rápido aleado. | Grado del acero, geometría, lubricación y endurecimiento del material por deformación. No significa «apta para cualquier inoxidable». |
| Metal duro integral, también llamado carburo sólido | Producción repetitiva con máquina, portaherramientas y pieza suficientemente rígidos; selección específica por material y geometría. | Descentramiento, voladizo, entrada y salida, evacuación de viruta y refrigeración real en el filo. |
| Punta o cabezal intercambiable | Cuando interesa conservar el cuerpo y sustituir el cabezal que genera el diámetro completo. | Interfaz, limpieza y asiento del cabezal, disponibilidad de repuestos, rango de diámetros y profundidad admitida. |
| Plaquitas intercambiables | Diámetros y operaciones cubiertos por el sistema, especialmente cuando interesa renovar filos sin sustituir el cuerpo. | Potencia y par, alineación, asiento de plaquitas, forma del fondo y sobrematerial si habrá una operación posterior. |
| PCD, para aplicaciones compatibles | Materiales no ferrosos o abrasivos compatibles, cuando el mecanismo de desgaste y el volumen justifican evaluar esta solución. | Composición, abrasividad, interrupciones e insertos presentes en la pieza. No trasladar esta elección al acero o al inoxidable convencional. |
La distinción entre brocas integrales, de punta intercambiable y de plaquitas también aparece en las familias de taladrado de Seco. Es una clasificación de construcción, no una equivalencia de tolerancias ni de prestaciones entre marcas.
Cobalto, metal duro y recubrimiento no son lo mismo
En una broca HSS-Co, el cobalto forma parte del acero de la herramienta. Una broca de metal duro tiene otro sustrato. El recubrimiento es una capa superficial que puede emplearse sobre distintos sustratos: no convierte una broca HSS en metal duro. Tampoco el color dorado o negro permite identificar por sí solo el material, el recubrimiento exacto o su compatibilidad.
HSS, HSS-Co y punta intercambiable se incluyen como alternativas de comparación industrial. Su presencia en esta guía no constituye una declaración de existencias o de suministro estándar de HC. Para una referencia concreta, confirme la configuración y su disponibilidad.
Elija la familia antes de ajustar la geometría
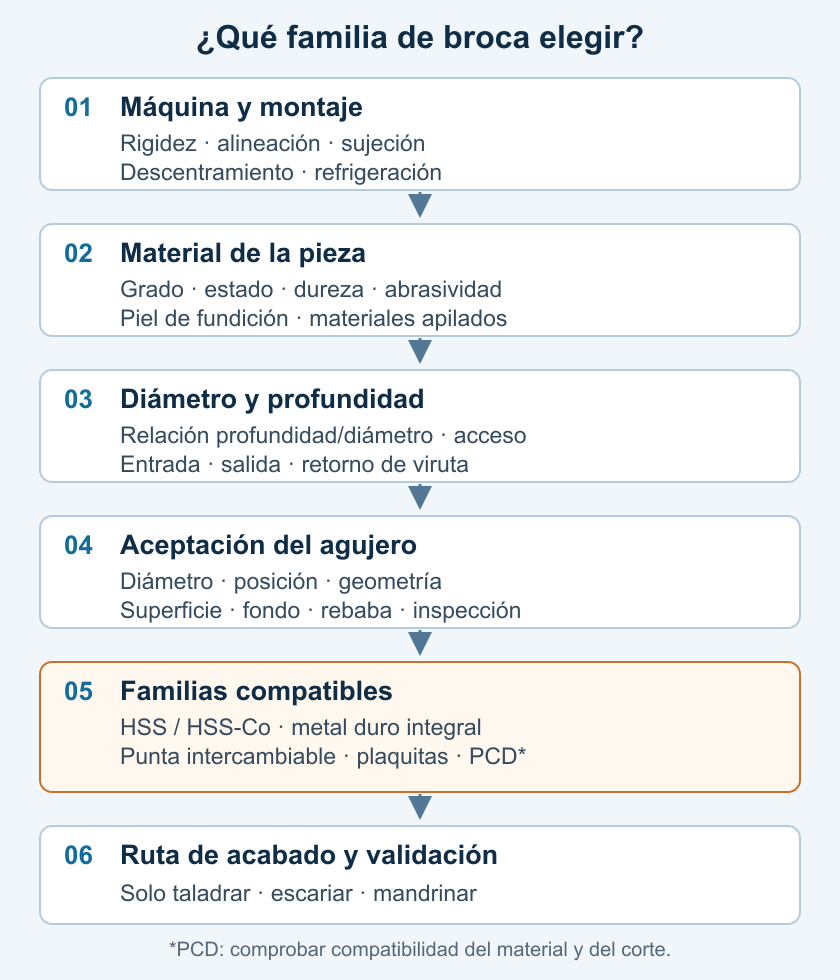
Empiece por las restricciones que pueden descartar una opción: capacidad de la máquina, sujeción, material y agujero. Después compare las familias viables y defina si el taladrado debe terminar la característica o dejarla preparada para otra operación.
- Verifique estabilidad, alineación y refrigeración.
- Identifique el material y su estado real.
- Compruebe diámetro, profundidad y acceso.
- Defina qué debe aceptar el control de calidad.
- Seleccione una construcción compatible.
- Determine geometría, parámetros y prueba de validación.
No use esta secuencia como una receta automática. Dos piezas del mismo material pueden necesitar herramientas distintas por la entrada inclinada, un agujero transversal, la profundidad o la tolerancia de posición.
¿Puede la máquina aprovechar la broca elegida?
Rigidez, descentramiento y tipo de montaje
Revise el conjunto completo: husillo, portaherramientas, longitud saliente, amarre de la pieza y superficie de entrada. Mida el descentramiento con la herramienta montada y según el procedimiento aplicable. Una broca de metal duro no compensa un portaherramientas dañado o una pieza que se mueve; cambiar a HSS tampoco elimina el error de posición causado por esas condiciones.
En un torno con broca estacionaria, compruebe además la altura de centro y la alineación con el eje de giro de la pieza. Una prueba realizada con herramienta rotativa no demuestra automáticamente el comportamiento del mismo conjunto en un montaje estacionario.
Refrigeración: no basta con que la máquina tenga bomba
Indique si el fluido llega por el interior de la herramienta o desde boquillas exteriores. Compruebe presión y caudal disponibles en condiciones de trabajo, filtración, concentración cuando corresponda y continuidad del suministro. En un agujero ciego, la viruta necesita regresar por los canales; el volumen nominal de refrigerante no demuestra que alcance el filo ni que la evacuación sea estable.
Si aparecen acumulación de viruta, ruido anormal, deterioro brusco del filo o variación dimensional fuera del límite, detenga la prueba y revise el proceso. No siga incrementando velocidad para compensar un problema de evacuación.
La formación de Sandvik Coromant sobre taladrado con metal duro relaciona la estabilidad del montaje, el descentramiento y la evacuación de viruta con el comportamiento de la broca. Sus rangos y ejemplos pertenecen a las familias allí descritas, no son especificaciones HC.
Compare coste por agujero aceptado, no solo precio de compra
Incluya herramienta y reacondicionamiento aplicable, tiempo de mecanizado, cambios, inspección, acabado adicional y pérdidas atribuibles al proceso. Divida el coste comparable entre los agujeros que cumplen todos los requisitos. Mantenga la misma base de cálculo y evite contar dos veces el coste de una pieza rechazada.
Para producción importa la dispersión de vida y el cambio preventivo; para compras, la referencia repetible y los repuestos; para ingeniería, la aceptación del agujero. Una vida máxima aislada no sustituye esas tres comprobaciones. Use un ensayo controlado de herramientas antes de liberar una sustitución.
Cómo cambia la selección según el material
«Broca para metal» es demasiado amplio para cerrar una referencia. La designación y el estado del material permiten distinguir si domina la adhesión, el desgaste abrasivo, el endurecimiento durante el corte o la carga sobre el filo.
Acero: identifique el grado y el tratamiento
Separe acero bajo en carbono, acero aleado y acero tratado. Registre dureza, cascarilla, estado superficial e interrupciones. Para lotes limitados puede ser razonable evaluar HSS o HSS-Co; en producción repetitiva y montaje controlado puede evaluarse metal duro. El criterio no es solo la palabra «acero», sino la combinación de desgaste, ciclo y agujeros aceptados.
Si una broca se desgasta antes de lo previsto, determine dónde empieza el desgaste y si coincide con un cambio de lote o tratamiento. Sustituir el sustrato sin comprobar la dureza real puede ocultar la causa en lugar de resolverla.
Acero inoxidable: controle el roce y el endurecimiento local
Distinga la familia de inoxidable y su estado. Un filo desgastado, roce prolongado o pausas inadecuadas pueden favorecer el endurecimiento local y dificultar la siguiente penetración. HSS-Co puede ser una alternativa en determinadas condiciones, pero el cobalto no sustituye una geometría adecuada, un filo en buen estado y una estrategia compatible.
Al evaluar metal duro, compruebe la estabilidad de entrada, la forma de la viruta y el acceso del refrigerante. Si la carga aumenta al avanzar en profundidad, revise primero la evacuación y la condición del filo. Consulte la selección específica de brocas para acero inoxidable para desarrollar esa aplicación.
Fundición: no trate todos los grados como un mismo material
La forma del grafito, la matriz, la dureza y la piel de fundición modifican el desgaste y la solicitación del filo. Una fundición gris y una nodular no deben compartir automáticamente geometría ni parámetros. Las interrupciones o zonas endurecidas también pueden cambiar el criterio de selección.
Compruebe si el problema dominante es desgaste progresivo, microastillado o variación del agujero. Defina la estrategia de refrigeración de acuerdo con la herramienta, la máquina y la aplicación; no imponga una regla universal de mecanizado en seco o con fluido.
Aluminio: diferencie adhesión y abrasión
En aleaciones de aluminio, compruebe si se forman adherencias en el filo o si domina el desgaste abrasivo. Distinga material de forja, fundición y contenido de silicio. La forma de la viruta, la superficie del canal y la lubricación pueden cambiar la selección incluso dentro de una misma familia de broca.
Evalúe metal duro con geometría apropiada y, cuando la compatibilidad y el desgaste lo justifiquen, PCD. Si la pieza incorpora insertos de acero o materiales apilados, el contacto ya no es exclusivamente aluminio y exige otra evaluación. Amplíe en brocas para aluminio y brocas PCD.
Acero endurecido: confirme que el taladrado sea viable
Indique dureza efectiva, profundidad de capa si existe, si se parte de macizo o de un agujero previo y si el corte es continuo. Una broca de metal duro de uso general no queda validada para acero endurecido por su material de fabricación. Hace falta una familia específica con un campo de aplicación confirmado.
Cuando la dureza, el acceso o las interrupciones quedan fuera de ese campo, compare otras rutas compatibles con la pieza, como mandrinado, interpolación o electroerosión. No publique ni aplique una velocidad universal para «acero duro».
La tabla de taladrado de OSG separa grados de acero y grupos de inoxidable. Ilustra por qué se necesita identificar el material; sus valores no se trasladan directamente a otra broca o montaje.
Diámetro, profundidad y entrada: tres filtros que cambian la familia
La interfaz de un cabezal o las plaquitas necesitan espacio; por ello, los rangos disponibles dependen del sistema. No existe un único diámetro a partir del cual todas las brocas deban ser intercambiables. Compruebe el catálogo de la familia concreta y no convierta sus límites en reglas para toda la industria.
| Dato del agujero | Por qué cambia la decisión | Qué indicar |
|---|---|---|
| Diámetro y profundidad | Determinan alcance, rigidez y recorrido de retorno de viruta. | Diámetro, profundidad útil y profundidad hasta la punta, sin confundirlas; relación profundidad/diámetro. |
| Ciego o pasante | Cambian el fondo requerido, la salida y la evacuación. | Forma de fondo, espesor, rebaba permitida y espacio libre tras la salida. |
| Entrada inclinada o curva | El contacto inicial puede ser desigual. | Ángulo o radio, estado superficial y preparación previa posible. |
| Agujero transversal o corte interrumpido | El filo pierde y recupera contacto con la pieza. | Sección, posición de la interrupción y secuencia de operaciones. |
| Voladizo y acceso | Un alcance innecesario reduce la rigidez del conjunto. | Longitud saliente, obstáculos y portaherramientas disponible. |
Para cerrar el alcance, utilice la guía de longitudes 3×D, 5×D y 8×D. Si la profundidad requiere un proceso específico, continúe con brocas para agujeros profundos. La necesidad de guiado o taladrado por etapas debe resolverse para esa familia, no añadirse por costumbre.
¿Debe la broca terminar el agujero o dejar sobrematerial?
Un diámetro medido dentro de tolerancia no demuestra por sí solo que el agujero sea conforme. Revise también posición respecto a referencias, redondez, cilindricidad, rectitud, superficie, fondo y rebaba cuando el plano los especifique. Defina el método y el momento de inspección, incluidos los cambios de herramienta.
| Ruta | Cuándo evaluarla | Límite que no debe ignorarse |
|---|---|---|
| Solo taladrado | Cuando la prueba demuestra todos los requisitos del agujero durante el intervalo de cambio. | La precisión nominal de una familia no garantiza el resultado de su máquina. |
| Taladrado y escariado | Para acabar un agujero previo con sobrematerial limitado, uniforme y controlado. | El escariador no corrige errores importantes de posición ni un agujero previo inestable. |
| Taladrado y mandrinado | Cuando hace falta una corrección ajustable del diámetro o de la geometría, según la estrategia y la referencia disponibles. | No soluciona un amarre débil ni una referencia de pieza equivocada. |
| Mandrinado y acabado posterior | Cuando primero debe corregirse la geometría y después obtenerse una superficie funcional. | Cada etapa necesita su margen y su método de aceptación. |
| Herramienta combinada | Cuando las operaciones comparten condiciones compatibles de corte, viruta, refrigeración y vida de herramienta. | Integrar operaciones limita su ajuste independiente; requiere validación conjunta. |
Consulte cuándo taladrar o mandrinar y cómo definir el sobrematerial para escariado. Elegir esta ruta antes de comprar evita comparar una broca de desbaste con otra destinada a terminar el agujero como si hicieran el mismo trabajo.
Fondo plano, escalones y refrigeración interna: la segunda decisión
Estas características no sustituyen la elección de familia. Describen una geometría, una función o una vía de suministro de fluido que debe ser compatible con el material y el montaje.
- Fondo plano: puede responder a una forma de fondo o condición de entrada específica. Confirme capacidad de entrada, esfuerzo axial y geometría final; no asuma que cualquier broca puede producirlo.
- Broca escalonada: integra diámetros o un chaflán definidos en el plano. Deben verificarse la relación axial entre escalones, la carga simultánea y la evacuación. Véanse las brocas escalonadas HC.
- Refrigeración interna: lleva el fluido por la herramienta, pero su efecto depende del suministro y del retorno de viruta. Consulte las brocas con refrigeración interna.
- Herramienta combinada: puede reunir taladrado y otras operaciones si sus ventanas de trabajo son compatibles. El alcance debe definirse mediante plano y prueba; consulte herramientas combinadas.
Si la decisión ya es metal duro, continúe con la selección detallada de brocas de metal duro. Si se ajusta mejor una construcción con filos sustituibles, revise las brocas de plaquitas intercambiables. No atribuya a una referencia concreta todo lo descrito para su familia.
Qué datos reunir antes de comparar dos brocas
El primer contacto puede comenzar con un plano, el material y el problema. Para cerrar una propuesta técnica y preparar una prueba reproducible, complete los datos que afectan a esa operación:
- Plano y revisión, material exacto, estado y dureza.
- Diámetro, profundidad útil, fondo, entrada, salida e interrupciones.
- Tolerancias, referencias, superficie y método de inspección.
- Máquina, herramienta rotativa o estacionaria, portaherramientas y voladizo.
- Descentramiento medido y condiciones de sujeción.
- Refrigeración interior o exterior, fluido, caudal, presión y filtración disponibles.
- Herramienta actual, viruta observada, desgaste y momento del fallo.
- Operaciones posteriores, volumen, automatización y objetivo de ciclo.
- Criterio de cambio, trazabilidad de referencia y condiciones de repetición del pedido.
Durante la comparación, mantenga documentadas las condiciones iniciales y cambie una variable cada vez cuando se esté diagnosticando una causa. Registre agujeros conformes, dispersión dimensional, estado del filo y tiempo total, no solo el número de agujeros hasta la rotura. La lista de datos para presupuesto técnico facilita la preparación de la consulta.
Preguntas frecuentes sobre brocas para metal en CNC
¿Una broca de cobalto es una broca de metal duro?
No. HSS-Co es acero rápido aleado con cobalto; metal duro o carburo sólido describe otro material de herramienta. El recubrimiento es una característica adicional y debe identificarse por separado.
¿Es siempre mejor una broca de metal duro que una HSS?
No. Compare la misma tarea con la rigidez, velocidad, refrigeración, lote y aceptación disponibles. Una ventaja potencial de productividad no se cumple si el montaje provoca astillado, desviación o rechazos.
¿Qué diferencia hay entre punta intercambiable y plaquitas intercambiables?
En una broca de punta intercambiable se sustituye el cabezal que genera el diámetro completo. En una de plaquitas se sustituyen elementos de corte separados, a menudo con funciones central y periférica. La interfaz, el montaje y los repuestos no son equivalentes.
¿La refrigeración interna elimina el taladrado por etapas?
No automáticamente. La estrategia depende de la familia, la profundidad, el material, la viruta y el suministro efectivo. Debe seguirse la recomendación de la herramienta y validarse la evacuación antes de eliminar o introducir ciclos de retirada.
¿Una broca de precisión evita siempre el escariado?
Solo puede prescindirse del acabado si el proceso cumple todos los requisitos del plano durante la vida aprobada de la herramienta. Un diámetro correcto en la primera pieza no valida la posición, la geometría ni la superficie de toda la serie.
¿Puedo usar la misma broca para aluminio y acero inoxidable?
Únicamente si la referencia está indicada y validada para ambos materiales en esas condiciones. La adhesión, el control de viruta, la preparación del filo y la refrigeración pueden exigir soluciones distintas; no basta con que el diámetro coincida.