HC · Decisión de proceso · Taladrado CNC
¿Hay que puntear antes de usar una broca de metal duro?
No siempre es necesario puntear. Antes de añadir la operación, compruebe la referencia de la broca principal, su autorización para entrar directamente, la superficie de entrada y los requisitos de posición. Si prepara un punteado, debe verificar qué parte del filo encontrará primero el material: una marca cónica no garantiza una entrada mejor.
Alcance: brocas de metal duro integral para mecanizado CNC de metales. Las brocas de cabeza intercambiable, de plaquitas, de cañón y otros sistemas especiales requieren instrucciones propias. Las ilustraciones son modelos geométricos, no simulaciones de corte; la hoja comparativa está vacía y no representa ensayos de HC.
La secuencia de decisión es: permiso de la broca → estado de entrada y montaje → compatibilidad del punteado → necesidad de un piloto → comparación con el mismo criterio de aceptación. Si aún debe definir la familia de herramienta, empiece por cómo elegir una broca para mecanizado CNC.
Publicado: 16 de octubre de 2026. Revisión técnica: Jiack Liu, responsable técnico de HC. Versión 1.0. Alcance: entrada, primer contacto ideal y comparación de rutas; no validación de producción.
Entrada y posicionamiento
Entrada plana y perpendicular
En una superficie plana y perpendicular al eje de avance, la entrada directa puede ser una ruta candidata si la broca está diseñada y autorizada para ella. Revise las instrucciones de la referencia concreta, no solo la descripción «metal duro». Seco describe brocas integrales autocentrantes que prescinden de operaciones previas; esa indicación corresponde al tipo tratado en su documento y no autoriza automáticamente una referencia de HC.
Antes de comparar rutas, compruebe la limpieza y el asentamiento del portaherramientas, el voladizo, el salto radial del conjunto y la fijación de la pieza. Utilice el método y el límite que correspondan a su equipo y herramienta. Una geometría autocentrante no corrige un origen de trabajo equivocado, un amarre que se mueve ni una desalineación del montaje.
Si la entrada directa ya cumple posición, diámetro y estado del filo de manera repetible, conserve esa referencia medida. Una operación adicional debe responder a un problema o una función definidos; no se justifica únicamente por costumbre.
Entrada inclinada, curva o irregular
Identifique qué zona tocará primero y cuánto apoyo tendrá al empezar. En una pendiente o superficie curva, el contacto puede ser parcial; una piel de fundición o una cara irregular añade variación local. Cerca de un borde, verifique también que la zona de entrada no esté interrumpida. La herramienta de puntear debe admitir ese mismo tipo de contacto: no basta con comprobar la broca posterior.
Si la entrada está fuera de los límites de una de las herramientas, detenga esa ruta y evalúe una superficie local de referencia, una geometría específica u otra secuencia autorizada. Antes de mecanizar un plano local, confirme que el plano de pieza permite retirar ese material y vuelva a definir el origen de profundidad. Un punteado superficial no transforma cualquier cara inclinada en una entrada válida. Para este caso concreto, consulte cómo preparar una entrada inclinada.
Posición del agujero y estado del montaje
Separe cuatro datos: posición programada, referencia real de la pieza, posición del punteado y posición del agujero terminado. Compare las mediciones con el mismo sistema de referencias del plano; una marca centrada respecto a un borde sin función no demuestra que el agujero cumpla su tolerancia de posición.
| Observación | Primera comprobación | Decisión siguiente |
|---|---|---|
| El agujero aparece desplazado. | Contrastar origen, referencias, amarre, salto radial y superficie de entrada. | Corregir el error identificado y volver a medir antes de atribuirlo a la falta de punteado. |
| El punteado está en posición, pero el agujero no cumple. | Comparar ejes de las dos herramientas, geometría de contacto y estado de la broca principal. | Separar error de entrada de desviación posterior; no dar por validada toda la profundidad. |
| Aparece astillamiento al entrar. | Comparar fotos del filo antes y después; revisar dónde comienza el contacto y si la ruta está permitida. | Detener e investigar. No limitar la corrección a reducir el avance. |
| La entrada directa cumple de forma repetible. | Confirmar condiciones, muestra y criterio de aceptación registrados. | Mantener la ruta validada salvo que exista otra función que exija preparación. |
Compatibilidad de ángulos
Compare los ángulos incluidos completos, no sus mitades. La etiqueta de la herramienta no basta si ha sido reafilada o modificada: interesa la geometría que realmente produce y la punta que realmente entra.
| Símbolo | Significado y dato que registrar |
|---|---|
| αp | Ángulo incluido del cono de punteado; en grados. |
| αb | Ángulo incluido de la punta de la broca principal; en grados. |
| Dp | Diámetro real del punteado en la superficie de entrada; en mm. |
| hp | Profundidad axial real del punteado desde esa superficie; en mm. |
| Db | Diámetro de la broca principal; en mm. |
Qué cambia cuando el cono es más cerrado o más abierto
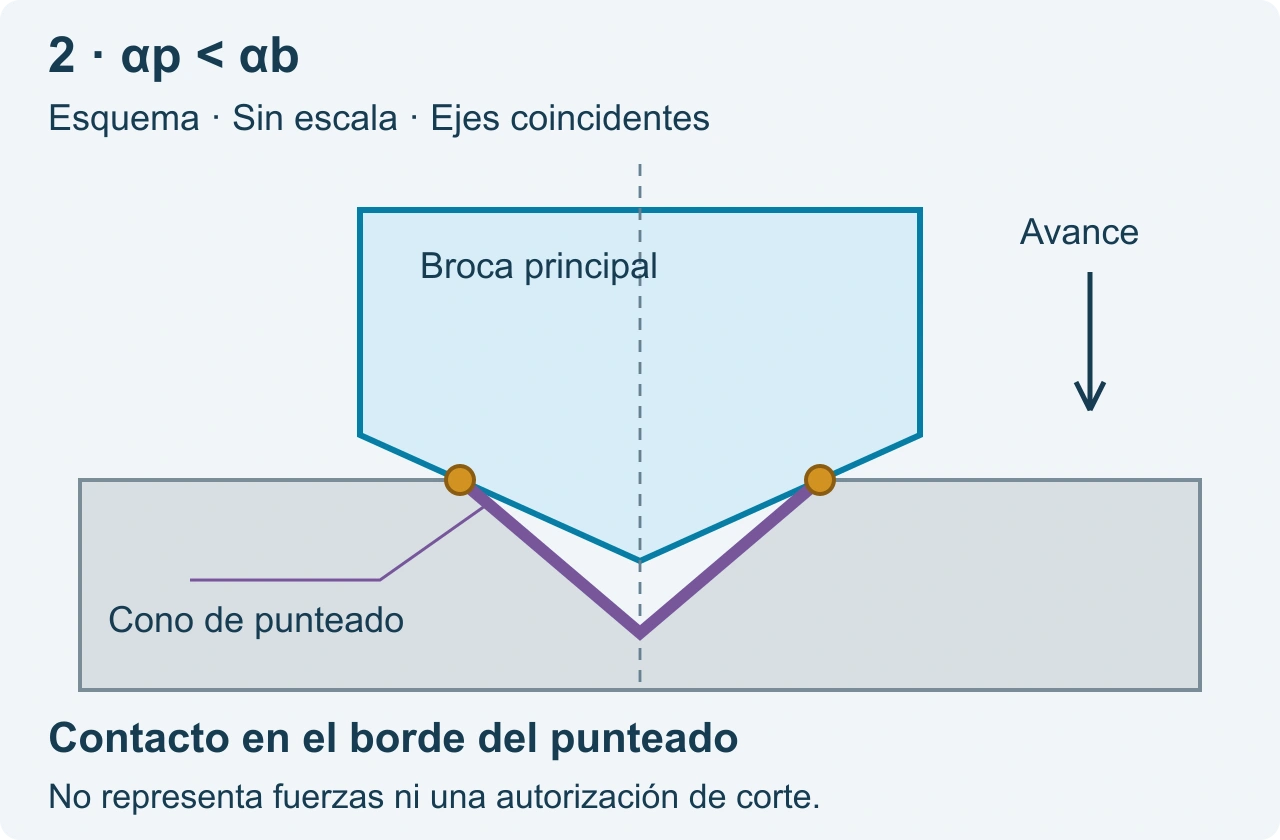
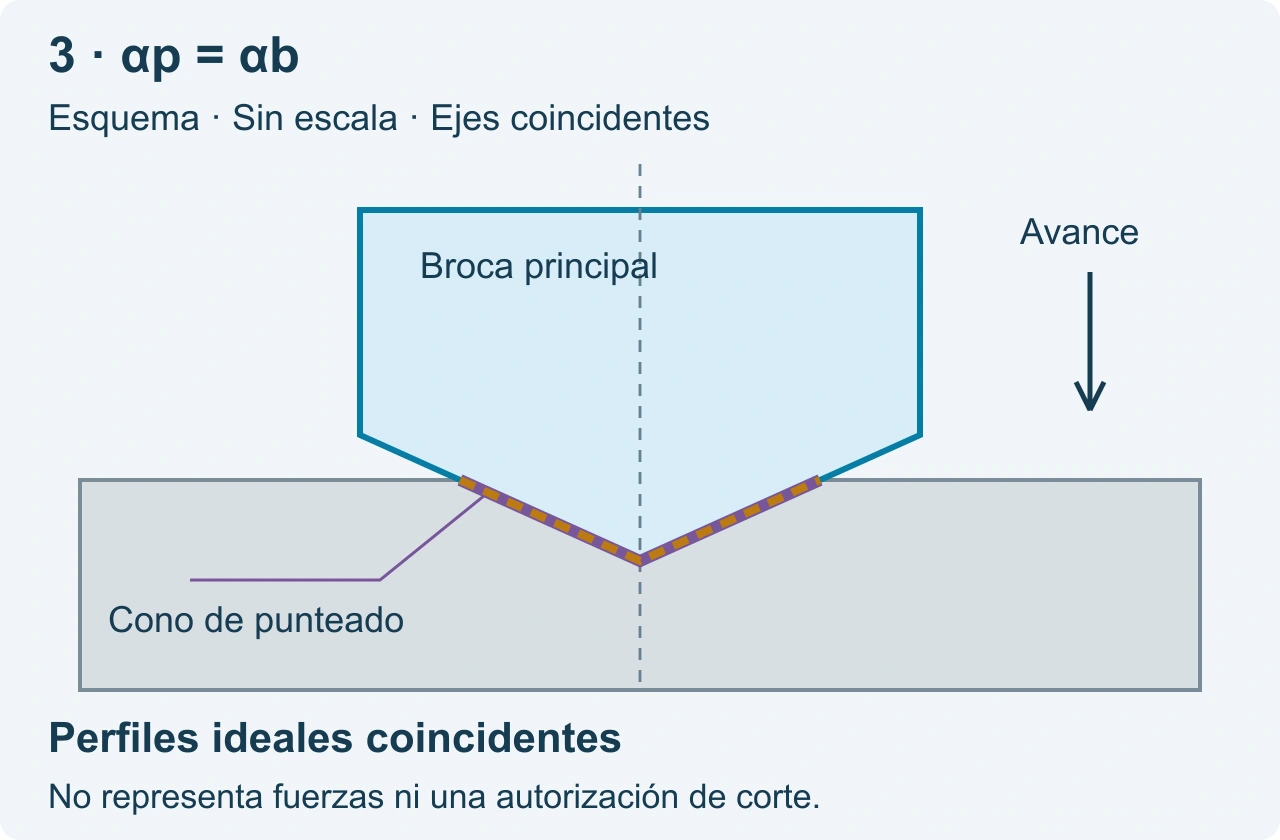
En un modelo coaxial de dos conos, el primer contacto depende de cómo se enfrentan sus perfiles. Con αp menor que αb, puede producirse lejos del centro; con ángulos iguales, los perfiles ideales pueden coincidir; con αp mayor que αb, el modelo puede comenzar por la región central. Esto describe una relación geométrica, no una aprobación de corte ni una predicción de fuerzas.
La sección Spotting strategies de Gühring, página impresa 450, relaciona la combinación de ángulos con la entrada inicial por la punta y advierte del riesgo de deterioro cuando otras zonas del filo contactan primero. Sus combinaciones numéricas son propias de las herramientas citadas: aquí no se convierten en recomendaciones para toda la gama HC.
«Fuera del centro» no equivale siempre a «en la esquina exterior». Si Dp es menor que Db, el contacto inicial puede estar en una zona interior del labio, próxima al borde del punteado. La arista transversal, el afilado, la preparación del filo y la falta de coaxialidad pueden cambiar ese contacto.
Por qué diámetro y profundidad también importan
Dos punteados con el mismo ángulo pero distinto diámetro no presentan el mismo material a la broca. Cambiar hp modifica Dp en un cono ideal; en una herramienta con punta real compleja, no suponga esa relación sin comprobar el perfil. Registre ambas dimensiones cuando sean necesarias para decidir, incluyendo el método de medición y su incertidumbre.
Si el punteado también debe producir un chaflán, trate ese chaflán como una característica adicional del plano. Un cono adecuado para el chaflán no queda automáticamente aprobado como entrada de la broca. Revise la secuencia completa y, si procede, evalúe separar ambas funciones. No aumente profundidad para «asegurar» el centrado sin revisar el contacto resultante.
Un punteado excéntrico, con rebaba o generado por una herramienta desgastada tampoco equivale al dibujo nominal. Cuando cambie la herramienta, su reafilado o el ajuste, vuelva a comprobar la geometría; no reutilice sin más la aprobación anterior.
Recomendaciones por herramienta
La evidencia útil es la instrucción aplicable a la referencia y revisión de herramienta, al material y su estado, a la longitud de trabajo y a la entrada prevista. Si falta, deje la compatibilidad pendiente y consulte antes del ensayo.
| Herramienta o condición | Confirmación necesaria | Ruta de decisión |
|---|---|---|
| Broca autorizada para entrada directa | Material, superficie, profundidad y montaje dentro de su aplicación. | Evaluar sin punteado como referencia. |
| Sistema que prescribe punteado | Herramienta previa, perfil y secuencia especificados. | Validar el conjunto, sin sustituirlo por un cono parecido. |
| Broca larga que requiere piloto | Diámetro, tolerancia, tramo cilíndrico, profundidad y programa de entrada. | Preparar el piloto indicado, no sustituirlo por una marca cónica. |
| Broca reafilada o modificada | Geometría actual y vigencia de las instrucciones originales. | Reconfirmar compatibilidad. |
| Microbroca o entrada especial | Límites del sistema concreto. | No extrapolar experiencias de otro diámetro o entrada. |
| Cabeza intercambiable, plaquitas u otra construcción | Instrucciones de esa familia. | Evaluación independiente del alcance de esta guía. |
Punteado NC prepara una posición y una geometría local de entrada. Un agujero de centro responde a otra función, como un apoyo entre puntos. Un agujero piloto proporciona las condiciones de guiado definidas para la herramienta posterior y puede exigir un tramo cilíndrico. No son intercambiables por compartir una forma parcialmente cónica.
Para comparar las herramientas de preparación, consulte brocas de puntear NC y de centrar. Para seleccionar la principal, revise las brocas de metal duro para CNC según material, profundidad y entrada. Estos enlaces no sustituyen la confirmación de una referencia.
Comparación del primer contacto
Leer el contacto antes de comparar el resultado
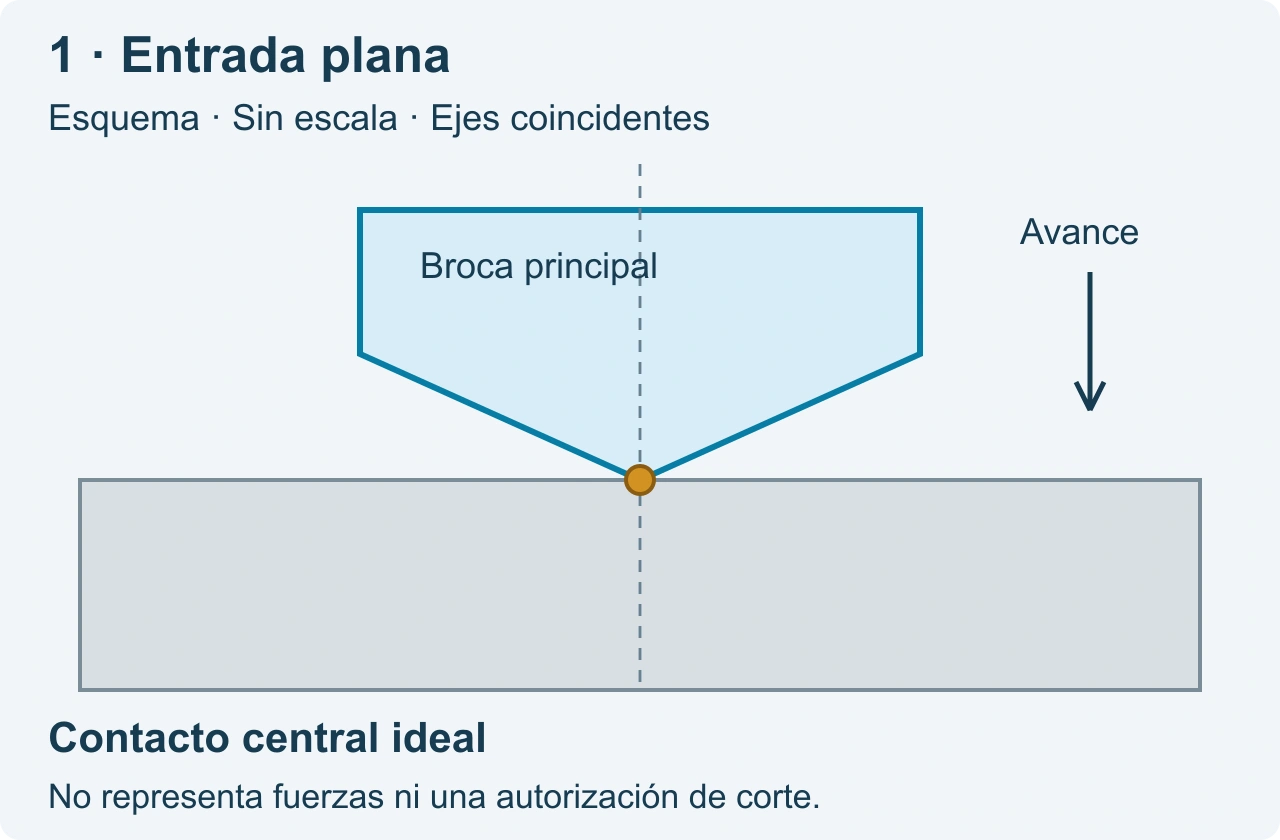
Los cuatro esquemas muestran el instante de contacto geométrico ideal, antes de representar retirada de material. Se mantiene la misma broca; en los tres punteados se muestra Dp menor que Db. La punta real no es un cono perfecto: se omiten hélice, arista transversal, afilados y radios. Los puntos ámbar indican contacto conceptual, no una zona «segura» o «de rotura».
1. Entrada directa sobre un plano
El vértice ideal llega primero al plano. En la herramienta real actúa una región central cuya geometría hay que conocer. El dibujo no demuestra que cualquier broca pueda entrar así: primero debe estar autorizada la ruta.
2. Cono de punteado más cerrado: αp < αb
En el caso dibujado, el perfil de la broca encuentra primero los bordes del punteado, mientras su centro aún no llega al fondo. Como Dp es menor que Db, ese contacto no está en las esquinas exteriores de la broca.
3. Ángulos iguales: αp = αb
Los perfiles ideales coinciden en la zona cónica. Esta coincidencia no implica que los labios reales entren al mismo tiempo ni repartan uniformemente la carga; el afilado, la tolerancia y la alineación siguen siendo decisivos.
4. Cono de punteado más abierto: αp > αb
En esta construcción ideal, el vértice llega al fondo antes de que el resto del perfil toque el cono. Es una explicación de la secuencia de contacto, no una autorización para aumentar el ángulo ni una recomendación universal.
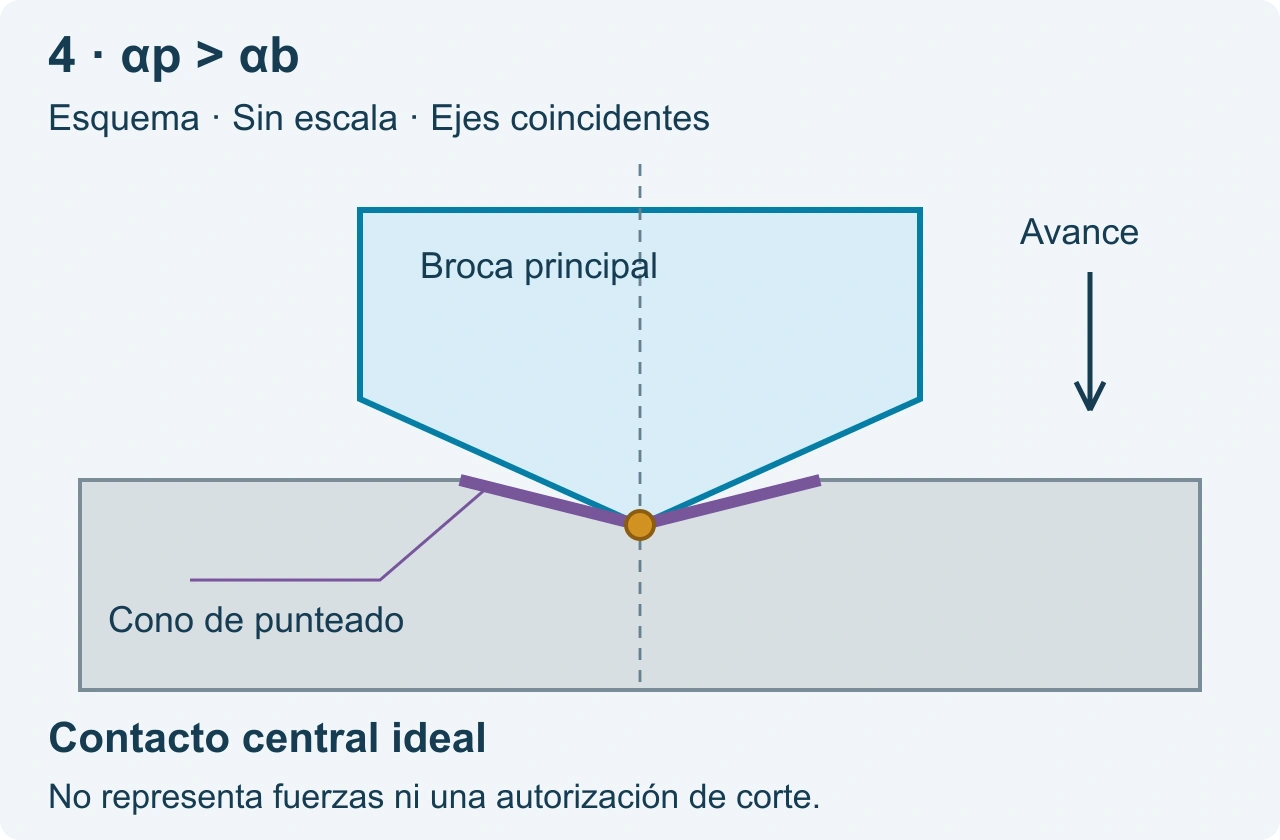
Leyenda común: azul, perfil ideal de la broca principal; violeta, superficie cónica del punteado; gris, material; ámbar, contacto conceptual. Eje discontinuo: coaxialidad supuesta. Abra cada imagen para ampliar sus etiquetas.
Comparar dos rutas autorizadas
A: sin punteado. B: con punteado y una broca principal de la misma especificación. Solo compare ambas si son admisibles para las herramientas. Una condición prohibida no es una alternativa de ensayo. Si el sistema exige un piloto, esta comparación binaria deja de representar su proceso.
Defina antes los criterios de aceptación: referencias, posición, diámetro, profundidad, forma y acabado exigidos, además del criterio de cambio de herramienta. Mantenga comparables material y estado, pieza, sujeción, refrigerante, montaje y desgaste inicial. Registre parámetros reales, programa y orden de ejecución. No atribuya al punteado una diferencia causada por comparar una broca nueva con otra próxima al final de uso.
Si las dos rutas requieren parámetros de entrada distintos, la comparación sigue siendo útil, pero es una comparación de rutas completas, no un ensayo de una sola variable. Incluya el tiempo de puntear, el cambio de herramienta y la inspección adicional en el coste por pieza conforme.
Medir posición, calidad y estado del filo
Mida primero la posición y geometría del punteado cuando exista. Después compruebe el agujero con el mismo sistema de referencias y un método capaz de distinguir la diferencia buscada. Indique qué profundidad se inspecciona: una boca bien situada no demuestra que el eje cumpla en toda su longitud.
Conserve fotos identificadas del filo antes y después y de la entrada del agujero; use escala cuando se evalúe el tamaño de una lesión o rebaba. Registre muestras, orden y piezas conformes, no solo el mejor resultado. Un primer agujero aceptado no prueba la repetibilidad del lote; un ensayo corto tampoco demuestra una mejora de vida útil.
Ejemplo de interpretación, sin datos de ensayo: si B mejora la posición en la boca pero incumple el diámetro, no se aprueba por esa única mejora. Si A cumple todas las características y B no aporta otra función necesaria, documente A sin añadir automáticamente una operación.
Abrir la hoja vacía para rellenar o imprimir. No contiene resultados medidos. Anote «desconocido» donde falte información y resuelva las condiciones críticas antes de ensayar.
En pantallas estrechas, deslice la tabla horizontalmente. Identifique cada registro y adjunte las mediciones originales.
| Dato / criterio | A · Sin punteado | B · Con punteado |
|---|---|---|
| Plano, revisión, material y estado | ________________ | ________________ |
| Broca principal: referencia, revisión y desgaste previo | ________________ | ________________ |
| Entrada y amarre: superficie, referencias y condición | ________________ | ________________ |
| Máquina, portaherramientas, voladizo y salto radial (método/unidad) | ________________ | ________________ |
| Herramienta de puntear: referencia, αp, Dp, hp y método de medición | No aplica | ________________ |
| Broca principal: Db, αb y perfil actual | ________________ | ________________ |
| Autorización de las dos rutas: documento/revisión y alcance | ________________ | ________________ |
| Parámetros reales de punteado y taladrado: n, avance y unidades | ________________ | ________________ |
| Programa/revisión, secuencia, ciclo y ajustes de entrada | ________________ | ________________ |
| Refrigerante: producto, suministro y condiciones comparables | ________________ | ________________ |
| Posición del punteado/agujero, referencias, método e incertidumbre | ________________ | ________________ |
| Diámetro, profundidad, forma y demás criterios: límites/resultados | ________________ | ________________ |
| Fotos de boca y filo: antes/después, escala e identificadores | ________________ | ________________ |
| Muestras, orden A/B, cantidad conforme y motivos de rechazo | ________________ | ________________ |
| Tiempo total, cambio de herramienta e inspección adicional | ________________ | ________________ |
| Decisión, alcance, responsable y condición de revalidación | ________________ | ________________ |
Concluya aceptada, rechazada o pendiente, indicando qué requisito cumple cada ruta y bajo qué condiciones. Si B presenta astillamiento nuevo, examine contacto, alineación y montaje antes de proponer otro avance. Ante carga anómala, vibración, daño del filo o una característica fuera de tolerancia, detenga e inspeccione según el procedimiento del taller; no continúe con una herramienta sospechosa de daño.
Una vez elegida la ruta, conserve su revisión y defina cuándo repetir la validación. El siguiente paso es validar la herramienta y el proceso antes de producción.
Preguntas frecuentes
¿Todas las brocas de metal duro pueden trabajar sin punteado?
No. El material de la herramienta no define por sí solo la estrategia de entrada. Debe confirmarse la serie, la longitud de trabajo y la aplicación prevista.
¿Sirve cualquier broca de puntear para cualquier broca principal?
No. Compruebe el ángulo incluido, el diámetro y la profundidad reales del punteado, la alineación y las instrucciones de la broca posterior. La coincidencia del diámetro nominal de dos herramientas no demuestra compatibilidad.
¿Un punteado más profundo mejora el centrado?
No necesariamente. Cambia la superficie que encuentra el filo y puede alterar una función de chaflán. Profundice solo para una geometría definida y autorizada, no para compensar un error de referencia.
¿Una broca de centrar sustituye a una broca de puntear?
No por defecto. Hay que comparar el perfil completo que genera y la función del centro; una parte cónica similar no basta para aceptar la sustitución.
¿El punteado sustituye al agujero piloto de una broca larga?
No por defecto. El piloto puede exigir un tramo cilíndrico y una relación dimensional específica con la broca, además de un programa de entrada propio.
¿Qué revisar si la broca se astilla justo al entrar?
Conserve la evidencia y contraste el estado inicial del filo, la primera zona de contacto, la geometría del punteado y la alineación. Una foto aislada de la rotura no permite confirmar una causa única ni justificar que se siga cortando.
Datos para consultar con HC
Para un proyecto nuevo: envíe el plano y sus requisitos de posición, material y estado, diámetro y profundidad, forma de entrada y referencia de la broca principal si ya está definida. Añada máquina, portaherramientas, refrigeración, volumen previsto y cualquier requisito de piloto o chaflán.
Si existe un fallo: adjunte también los datos de ambas herramientas, los ángulos y dimensiones medidos del punteado, la secuencia y parámetros actuales, fotos del filo y de la boca, el momento en que aparece el defecto y las mediciones disponibles.
No necesita completar la hoja entera para consultar. Un contacto válido, la tarea y una descripción del problema permiten iniciar la revisión; indique qué datos desconoce. Los formatos, límites de archivo y el canal para información confidencial se confirman según el procedimiento de recepción.