Guía de diagnóstico para taladrado CNC con broca de metal duro integral
Taladrar inoxidable: roce, endurecimiento y desgaste
Publicado: 17 de octubre de 2026. Revisión técnica: Jiack Liu, responsable técnico de HC. Versión 1.0. Alcance: endurecimiento por deformación, secuencia de comprobación, hojas de registro y condiciones de parada; no validación de producción.
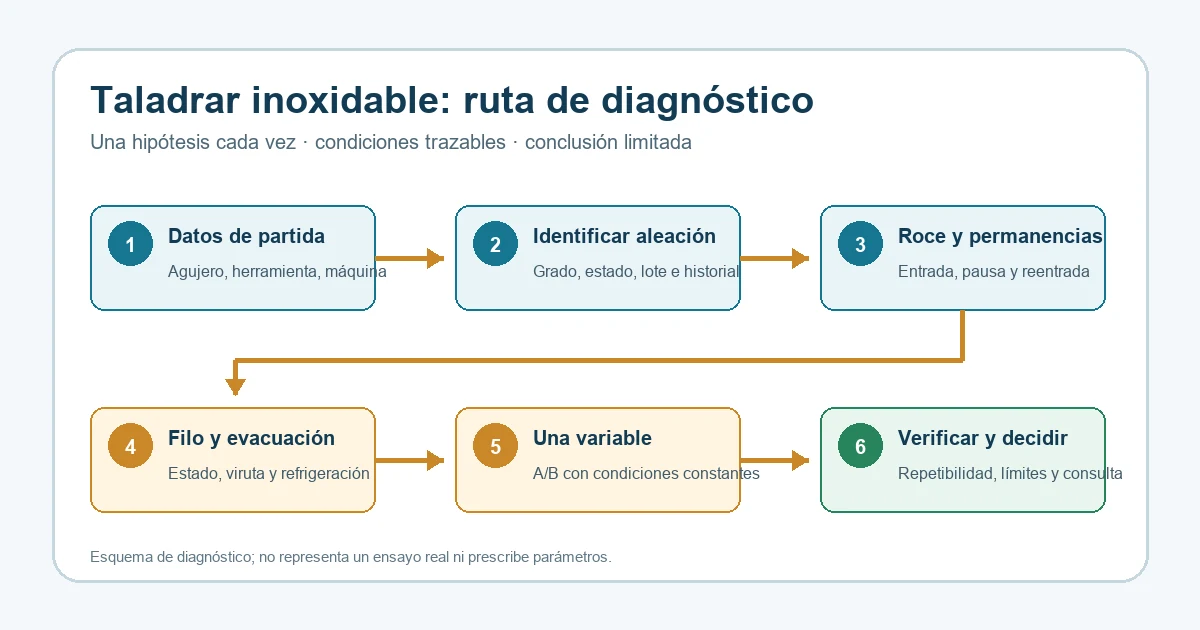
Cuando el taladro deja de cortar con limpieza, aparece una pausa en contacto, cambia la viruta o el desgaste avanza de forma irregular, no conviene corregir varios parámetros a la vez. Primero identifique la aleación y el momento exacto del fallo; después relacione ese momento con el filo, la evacuación y la refrigeración; por último, compruebe una sola hipótesis con condiciones comparables.
Alcance. Esta guía sirve para diagnosticar problemas de taladrado CNC en acero inoxidable. No ofrece velocidades, avances ni ciclos universales: el grado y el estado del material, el diámetro y la profundidad del agujero, la herramienta, la máquina, la sujeción y el refrigerante pueden cambiar la decisión.
Abrir las hojas de diagnóstico para imprimir
Identificar aleación
La palabra «inoxidable» no basta para definir una prueba. Registre la designación completa, la norma y el estado de suministro antes de cambiar el proceso. Las familias austenítica, ferrítica, martensítica, dúplex y de endurecimiento por precipitación no responden del mismo modo al mecanizado. SSINA distingue estas estructuras y señala que los inoxidables austeníticos pueden aumentar su resistencia y dureza por trabajo en frío [1]. La publicación es histórica y se usa aquí para clasificación y principios generales, no como tabla de parámetros para una aplicación actual.
Además del grado, registre lo que ya ocurrió en la zona: conformado, punzonado, soldadura, mecanizado previo, un intento de taladrado fallido o una reentrada. Una variación limitada a un lote, una posición o una profundidad puede ser más informativa que la etiqueta general del material.
Ficha del material y del agujero
| Campo | Qué registrar | Si falta |
|---|---|---|
| Aleación y norma | Designación completa y norma utilizada. | Escriba «desconocido»; no equipare grados por apariencia. |
| Lote y trazabilidad | Lote, certificado o referencia interna. | Limita la comparación entre piezas. |
| Estado de suministro | Recocido, trabajado en frío, tratado u otro estado conocido. | Solicite confirmación al proveedor o ingeniería. |
| Dureza disponible | Valor, escala, equipo y zona de medición. | Escriba «no medido»; no deduzca dureza por color. |
| Historial de la zona | Conformado, punzonado, soldadura, corte previo o fallo anterior. | Marque «historial no confirmado». |
| Geometría del agujero | Diámetro, profundidad, ciego/pasante, entrada y salida. | Adjunte plano o croquis. |
| Requisito del plano | Diámetro, posición, forma, acabado y método de inspección. | Defina qué resultado decidirá la prueba. |
Para una visión general de familias y aplicaciones, consulte tipos de brocas para metal. Esa guía aporta contexto; esta página se concentra en el diagnóstico del taladrado de inoxidable.
Rozamiento y permanencias
En esta guía, permanencia significa que la herramienta deja de avanzar mientras sigue en contacto con el fondo o la pared. Una pausa con la broca completamente retirada debe registrarse por separado. El dato decisivo no es que la máquina «se paró», sino qué hicieron el avance, el husillo, el contacto y el refrigerante durante ese intervalo.
El problema aparece al entrar en el material
Compruebe si la entrada es plana, inclinada o interrumpida y si la punta vuelve a entrar en una marca o zona dañada. Compare las dos aristas principales, el centro y el margen antes de cambiar parámetros. Después confronte el programa con la ejecución real: unidades, avance, override, estado del husillo y alarmas. Si no existe una medición de excentricidad o un registro de sujeción, la entrada defectuosa no demuestra por sí sola un problema de herramienta o de material.
El problema aparece tras una pausa o una reentrada
Anote la profundidad, el bloque de programa, la causa y la duración de la pausa; indique si el husillo giraba, si el filo seguía en contacto y si cambió el suministro de refrigerante. Compare después el momento de reanudación con la carga, la viruta, el sonido, la calidad del agujero y la profundidad del fallo.
Qué significa aquí el endurecimiento por deformación
Durante el corte, la deformación plástica puede aumentar localmente la resistencia y la dureza del material. En los austeníticos, mantener un avance efectivo y evitar el rozamiento o la permanencia ayuda a no volver a cortar una superficie trabajada sin retirar material. SSINA recoge este principio en sus recomendaciones generales de mecanizado [1]; BSSA también insiste en mantener el avance al taladrar grados austeníticos y en evitar la permanencia o el roce [2]. La nota de BSSA incluye herramientas HSS y herramientas con punta de metal duro; no define por sí sola un ciclo para una broca integral moderna.
Una superficie brillante, un cambio de sonido, una subida de carga o una fotografía son indicios, no una medición de dureza. Para confirmar un cambio local se necesita una posición de referencia y un método de medición elegido por ingeniería. Tampoco debe confundirse el endurecimiento por deformación con el endurecimiento térmico de otras familias de inoxidable.
Registro de ciclos
Cuando el programa utiliza ciclos fijos, registre el código y los argumentos reales. En controles Haas, G81 es un ciclo básico de taladrado; G82 añade una permanencia en el fondo mediante P; G83 realiza avances incrementales de picado [3]. Esto solo explica el comportamiento documentado para ese control: no demuestra que un ciclo sea adecuado para una herramienta HC ni para un acero inoxidable concreto. Para otros controles, consulte el manual correspondiente.
Matriz de comprobación por momento del fallo
| Observación | Resultado de la comprobación | Siguiente paso | Límite |
|---|---|---|---|
| Fallo en la entrada | La entrada o el contacto inicial coincide con la anomalía. | Controle entrada, punta, avance real y sujeción antes de una nueva comparación. | No atribuya el fallo al grado o a la fabricación sin más evidencia. |
| Empeora tras una pausa | Se confirma una permanencia en contacto y la herramienta/agujero siguen siendo evaluables. | Ingeniería decide si procede una prueba controlada de esa única condición. | Es una hipótesis de proceso, no una confirmación de endurecimiento. |
| Empeora tras una pausa | No se encuentra una permanencia en contacto. | Revise filo, avance real, evacuación y refrigeración. | La ausencia de pausa no excluye una interacción. |
| Daño o calidad fuera de límite | Hay daño visible, pérdida de corte o requisito incumplido. | Detenga la comparación y evalúe por separado herramienta y agujero. | No siga mecanizando para obtener más evidencia. |
| Empeora con la profundidad | Se repite a una profundidad similar y hay indicios de viruta o suministro. | Priorice evacuación y refrigeración; defina la prueba con ingeniería. | La coincidencia de profundidad no prueba la causa. |
| Desgaste asimétrico | Se confirma una desviación repetible de excentricidad o sujeción. | Controle la desviación y vuelva a establecer la línea base. | No lo clasifique automáticamente como defecto de fabricación. |
Hoja de permanencias y reentradas
| Campo | Registro |
|---|---|
| ID de agujero, fecha y hora | |
| Profundidad y bloque | |
| Motivo y duración | |
| Husillo y estado de contacto | |
| Refrigeración durante la pausa | |
| Observación al reanudar | |
| Foto, alarma o registro asociado |
Filo y evacuación
El desgaste debe describirse antes de interpretarse. Registre qué se ve, dónde aparece, cómo cambia y con qué momento del proceso coincide. Evite nombrar un mecanismo solo por el color del recubrimiento, una marca brillante o una única fotografía.
Desgaste o daño visible desde los primeros agujeros
Fotografíe ambas aristas principales, el centro, los márgenes y la periferia con el mismo ángulo y escala. Asigne un ID a la herramienta y una secuencia a las imágenes. Conserve una foto del estado original antes de limpiar; después repita la misma vista. El método de limpieza debe ser compatible con la herramienta y no borrar la evidencia.
Cómo describir el estado visible
| Observación | Cómo registrarla | Con qué relacionarla |
|---|---|---|
| Pérdida local de material en el filo | Posición, extensión aproximada, diferencia entre aristas y momento de aparición. | Entrada, interrupción, carga y estado de sujeción. |
| Material visible adherido | Vista antes y después de limpiar, posición y número de fotografía. | Viruta, refrigeración, material/lote y momento del fallo. |
| Zona de desgaste que aumenta | Serie de fotos con la misma vista, escala e ID de herramienta. | Uso acumulado disponible, calidad del agujero y cambio de proceso. |
| Marca anormal en margen o periferia | Lado, longitud, continuidad y simetría. | Profundidad, pared del agujero, excentricidad y sujeción. |
El problema aumenta con la profundidad
Determine si la viruta es anormal desde la entrada o cambia a una profundidad repetible. Revise el espacio de la ranura, la salida de un agujero pasante, el fondo de un agujero ciego y el recorrido de retorno. Registre por separado el tipo de refrigeración, la salida, la presión disponible y el caudal disponible; una lectura de presión no sustituye una medición de caudal.
La guía de Sandvik Coromant propone, dentro de «Chip control tips» y «Solid carbide drills», comprobar el caudal y la presión, orientar la refrigeración externa cerca del eje cuando corresponda e inspeccionar las aristas cuando aparecen virutas largas [4]. Estas comprobaciones ayudan a ordenar la inspección; no prueban por sí solas la causa de un fallo concreto.
Secuencia práctica de inspección
- Sitúe el síntoma en la línea temporal: entrada, pausa, profundidad repetible o progresión por uso.
- Compare ambas aristas y los márgenes con fotografías trazables.
- Relacione la forma y la salida de la viruta con la profundidad del fallo.
- Compruebe la ejecución real del avance, el ciclo y el refrigerante.
- Formule una única hipótesis y anote qué evidencia todavía falta.
Ensayo con una variable
Un ensayo con una sola variable sirve para una primera criba local: mantiene constantes las demás condiciones y cambia un único factor autorizado. No es un método completo de optimización y no permite separar interacciones entre factores. Si no se observa mejora, no se descarta que varios factores actúen conjuntamente. NIST/SEMATECH describe OFAT y advierte que deja sin identificar las interacciones [5].
Use tres identificadores distintos: el ID de condiciones constantes identifica solo los factores que deben permanecer iguales y excluye la variable ensayada; el ID de registro A identifica la línea base y su valor real; y el ID de registro B identifica la comparación y su valor real. Si cambia otra condición, asigne un nuevo ID de condiciones constantes y trate el resultado como una comparación diferente.
Procedimiento
- Establezca la línea base con material, herramienta, máquina, sujeción, refrigeración, programa y método de inspección.
- Escriba una hipótesis comprobable: «Si X está relacionado con el problema, al cambiar X debería observarse un cambio repetible en Y».
- Elija una única variable que pueda modificarse dentro de los límites de la máquina, la herramienta y la revisión de ingeniería.
- Defina antes de cortar qué se medirá y cuándo debe detenerse la prueba.
- Compare momento del fallo, viruta, estado del filo y calidad del agujero con el mismo método.
- Registre una conclusión limitada. Un agujero correcto o un cambio de sonido no demuestran repetibilidad.
Condiciones constantes
| Campo constante | Valor real | Unidad, método o limitación |
|---|---|---|
| ID de condiciones constantes | Identificador único | |
| Material y lote | Norma y estado si se conocen | |
| Herramienta | Modelo, ID y uso acumulado disponible | |
| Voladizo y sujeción | Método o «no medido» | |
| Excentricidad | Valor, posición y método | |
| Refrigeración | Tipo y registro de suministro | |
| Programa no modificado | Versión y bloques aplicables | |
| Pieza y posición | Lote, posición e historial | |
| Inspección | Característica, instrumento y método | |
| Datos ausentes | Cómo limitan la comparación |
Registro comparativo A/B
| Campo | Registro A | Registro B |
|---|---|---|
| ID de registro | A- | B- |
| ID de condiciones constantes | Mismo ID; si no, no es la misma comparación | |
| Variable cambiada | Misma variable | |
| Valor real y unidad | ||
| Estado e ID de la herramienta | ||
| Momento/profundidad del síntoma | ||
| Viruta y evacuación | ||
| Calidad del agujero y método | ||
| Criterio de parada | ||
| Resultado y evidencia | ||
| Conclusión limitada | ||
| Siguiente paso |
Ejemplo didáctico de registro
Este ejemplo enseña a registrar una hipótesis; no corresponde a un ensayo de HC ni contiene un resultado de producción.
| Campo | Ejemplo |
|---|---|
| Observación | Tras una pausa programada, la reanudación coincide con un cambio de sonido y de aspecto de la viruta. No existe medición de dureza. |
| Hipótesis | Una permanencia con contacto podría estar relacionada con la anomalía; todavía no está confirmada. |
| Evidencia pendiente | Estado de contacto, duración real, fotografía del filo antes de limpiar y registro de refrigeración. |
| ID de condiciones constantes | C-01: mismo lote, herramienta comparable, sujeción, refrigeración y método de inspección. |
| ID y valor A | A-01: condición de referencia; valor real y unidad por registrar. |
| ID y valor B | B-01: una sola configuración de permanencia modificada, solo si ingeniería la autoriza; valor real y unidad por registrar. |
| Conclusión | Evidencia insuficiente para atribuir el fallo a endurecimiento por deformación. |
| Siguiente paso | Completar los registros. Si ya existe daño o se supera un límite de calidad, detener la comparación. |
Antes de ampliar la prueba, consulte cómo planificar una prueba de herramientas y defina con ingeniería el tamaño de repetición apropiado al riesgo y al requisito de producción.
Preguntas frecuentes
¿Cómo distinguir el rozamiento de un filo desgastado?
Pueden coexistir. Sitúe primero el síntoma en el tiempo y compare las aristas, el avance real, la viruta y la calidad del agujero. El sonido solo no permite separarlos.
¿Una marca brillante demuestra que el inoxidable se ha endurecido?
No. Es una observación superficial. Registre ubicación, momento y foto; la confirmación requiere un método de medición y un punto de comparación.
¿Es igual una pausa con la broca en contacto que una retirada completa?
No. El contacto, el giro del husillo y el refrigerante cambian la interpretación y deben registrarse por separado.
¿Basta con reducir las revoluciones o aumentar el avance?
No hay una corrección universal. Verifique la causa probable, los límites de la herramienta y la máquina, y cambie una sola variable autorizada.
¿Puedo repetir la prueba en un agujero ya dañado?
Un agujero dañado no es una línea base equivalente a un agujero nuevo. Si se intenta recuperar la pieza, trátelo como una evaluación de ingeniería distinta.
¿Cómo sé si la mejora es repetible?
Use el mismo método de inspección, condiciones constantes trazables y un criterio de aceptación definido. Ingeniería debe fijar la repetición según el riesgo y la producción.
Datos para consultar con HC
No espere a reunir cada dato para iniciar una consulta. El primer contacto debe incluir una persona localizable, una tarea de mecanizado concreta y una descripción comprensible de la necesidad. Los detalles adicionales permiten profundizar después sin obligar al cliente a inventar valores desconocidos.
| Tipo de consulta | Datos mínimos | Datos adicionales útiles |
|---|---|---|
| Proyecto nuevo | Contacto, plano o descripción clara del agujero, requisito principal y material si se conoce. | Norma/estado, tolerancias, volumen, máquina, sujeción, refrigeración, proceso previo e inspección. |
| Fallo de producción | Contacto, descripción del fallo, material si se conoce y una foto o registro de la condición actual. | Herramienta/ID/uso, valores reales con unidades, programa/ciclo, pausas, profundidad, viruta, fotos originales e inspección. |
Si necesita comparar opciones, consulte brocas de metal duro para CNC. Para el contexto específico del material, revise también la página de brocas para acero inoxidable. La selección final debe confirmarse con el agujero, el proceso y los límites reales del equipo.
Enviar los datos del agujero
Para un proyecto nuevo, adjunte el plano y los requisitos. Si existe un fallo, añada fotografías originales y las condiciones actuales de mecanizado.
Antes de enviar archivos, compruebe los formatos y el límite de tamaño indicados en el formulario. Tras el envío, conserve la confirmación y verifique que HC haya recibido los archivos.