Microtaladrado: cómo comprobar descentramiento y rotura
Publicado: 16 de octubre de 2026. Revisión técnica: Jiack Liu, responsable técnico de HC. Versión 1.1. Alcance: secciones de medición, capacidad del método y diagnóstico de roturas; no validación de producción.
Para comprobar el descentramiento de una microbroca, mida el conjunto montado en una zona definida y con un sistema capaz de resolver la variación que necesita evaluar. Una lectura en el mango no demuestra por sí sola el comportamiento de la zona de corte, y una rotura no confirma automáticamente un problema de descentramiento.
Antes de atribuir la rotura al descentramiento, siga este orden: confirme qué sección puede medirse y con qué método; compruebe la repetibilidad sin desmontar; repita después de volver a montar; y relacione las lecturas con la fase del proceso y el estado del filo. Si el método no permite distinguir el resultado respecto al requisito, registre la evaluación como no concluyente.
Alcance. Esta guía se dirige al microtaladrado de metales con herramienta giratoria en CNC; no fija un diámetro universal para definir una microbroca. Si gira la pieza y la herramienta permanece fija, debe evaluarse por separado la alineación entre herramienta y eje del husillo. El esquema y las hojas de registro son recursos explicativos, no resultados de un ensayo de HC.
Las comprobaciones deben seguir los procedimientos de seguridad de la máquina y del sistema de medición. No acerque un comparador convencional a una microbroca girando a velocidad de trabajo, no anule protecciones y retire de servicio una herramienta sospechosa de daño.
Medir el conjunto montado
Definir qué se mide y respecto a qué eje
Antes de anotar un número, identifique la magnitud, el eje de giro utilizado y el plano de medición. Una lectura radial corresponde a la variación observada en esa sección durante el giro. Puede contener contribuciones del montaje, de la forma de la superficie y del propio método; no es automáticamente una medida aislada del error del portaherramientas.
La excentricidad describe un desplazamiento entre ejes; la relación de coaxialidad compara ejes o elementos geométricos. El error de posición del agujero, en cambio, es un resultado de la pieza respecto a sus referencias. No convierta ninguno de ellos en sinónimo del descentramiento medido en el mango.
TIR = lectura máxima − lectura mínima
En esta guía, TIR es la diferencia entre la lectura máxima y la mínima durante una vuelta, en la sección y bajo las condiciones indicadas. Guarde ambas lecturas, la unidad y el modo de obtención. No divida el resultado entre dos para declarar una excentricidad salvo que se justifique el modelo de sección circular ideal y excentricidad pura. En una medición óptica del filo, conserve la definición de salida del equipo: una envolvente, un radio por filo o un resultado de monitorización no son necesariamente el mismo TIR.
Elegir la zona de medición
Defina una referencia física en la cara de salida de la sujeción y anote la distancia axial hasta cada sección medida. No cambie el montaje de producción solo para dejar un tramo cómodo al comparador: mediría otra configuración. Si no existe superficie accesible y adecuada, cambie el método o solicite una medición compatible.
| Zona | Qué ayuda a comprobar | Qué no demuestra por sí sola |
|---|---|---|
| Superficie verificada del portaherramientas o barra patrón | Comportamiento de la interfaz o del lado del husillo en esa configuración. | Estado y movimiento de los filos de la microbroca instalada. |
| Mango cilíndrico expuesto | Variación radial local del montaje. | Que la punta tenga la misma variación. |
| Zona apta próxima a la parte de corte | Comportamiento más cercano al extremo de trabajo. | Geometría completa de las zonas no medidas. |
| Filos con sistema sin contacto compatible | Contorno o salida de medición definidos por ese sistema. | La flexión bajo carga durante el corte. |
Dónde medir el descentramiento del conjunto montado
Las secciones A y B son referencias ilustrativas, no posiciones obligatorias. Su elección depende de la geometría accesible y del método autorizado. Dos lecturas aisladas no permiten reconstruir por sí solas el eje de la herramienta ni predecir su comportamiento durante el corte.
Instrumento y modelo: ____________________ · Resolución y unidad: ____________________
Método y sección: ____________________ · Distancia desde la referencia: ____________________
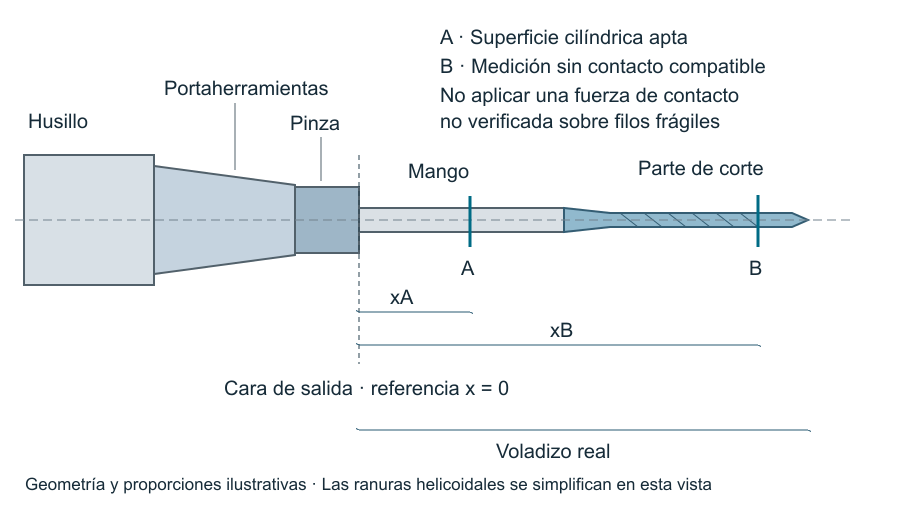
No deslice un palpador convencional sobre hélices, ranuras o superficies interrumpidas para obtener un valor que después interprete como salto de una superficie cilíndrica. Tampoco aplique una fuerza de contacto no verificada a un filo fino: puede deformarlo, dañarlo o alterar la lectura que pretende comprobar.
Límite del método HC. Esta guía no autoriza una zona de contacto, una fuerza ni una velocidad para un modelo de microbroca no identificado. La revisión técnica cubre el orden de comprobación, la selección condicionada de secciones y la interpretación de resultados. La aprobación del método para cada combinación de broca, portaherramientas e instrumento corresponde al responsable de la aplicación, con sus manuales y requisitos.
Comprobar resolución, repetibilidad e incertidumbre
La resolución indica qué cambio puede distinguir o mostrar el sistema; la repetibilidad describe la dispersión al repetir bajo las mismas condiciones. Las especificaciones de error del fabricante no sustituyen la incertidumbre del procedimiento real, que depende también de la instalación, la superficie y el método. La exactitud no debe tratarse como otro nombre para la resolución. Estas distinciones metrológicas se recogen en el VIM del JCGM [1].
Más cifras en pantalla no garantizan una decisión fiable a esa misma escala. Antes de aceptar o rechazar un montaje, compruebe que la capacidad del proceso de medición es suficiente para el requisito aplicable. Si la proximidad al límite y la incertidumbre impiden una conclusión conforme a la regla acordada, registre el resultado como no concluyente y mejore el método; no redondee para hacerlo pasar.
| Comprobación de capacidad | Dato que debe quedar registrado |
|---|---|
| Principio e identificación | Fabricante, modelo, número de equipo y método de contacto, óptico o láser. |
| Resolución y especificaciones | Valor y unidad; especificaciones de error pertinentes al rango y modo empleados. |
| Dimensión y superficie | Compatibilidad con el diámetro real, la zona observada y la geometría de filo. |
| Calibración y verificación | Fecha, identificación del certificado, alcance aplicable y comprobación previa requerida. |
| Interacción con la herramienta | Fuerza y dirección de contacto autorizadas, o enfoque, iluminación, limpieza y reconocimiento óptico. |
| Repetibilidad | Lecturas repetidas sin desmontar, manteniendo sección, soporte y condiciones. |
| Regla de decisión | Origen del requisito, incertidumbre considerada y tratamiento de resultados cercanos al límite. |
El catálogo de Mitutoyo separa resolución, error y fuerza de medida en ID-C, serie 543: páginas impresas F-5 y F-6 (páginas 5 y 6 del PDF) [2]. Las tablas de configuración de baja fuerza de F-6 también distinguen la orientación del palpador. No se trasladan sus fuerzas a una microbroca: la superficie y la fuerza admisibles requieren confirmar el conjunto herramienta–instrumento concreto.
Separar medición del montaje y comportamiento en giro
Una medición en un preajustador caracteriza el conjunto y la interfaz utilizados fuera de la máquina. Tras instalarlo en el husillo, la cadena de montaje cambia. En máquina, el giro lento o la indexación permitida por el equipo permiten otra comprobación, pero no representan automáticamente el comportamiento a las revoluciones de trabajo.
Existen sistemas sin contacto que miden o supervisan herramientas a velocidades definidas. BLUM documenta funciones de medición láser y monitorización de runout para configuraciones compatibles [3]; no todas las funciones están disponibles en todos los controles. Incluso una medición sin carga a la velocidad de trabajo no mide por sí sola la flexión durante el corte.
Para ejecutar la comprobación, identifique y limpie las superficies según sus instrucciones, estabilice el soporte, seleccione el plano y el modo autorizados, obtenga los extremos durante una vuelta o la salida definida por el equipo y repita sin desmontar. Si la lectura no se repite, resuelva primero esa dispersión. Después registre por separado las mediciones tras desmontar y volver a montar.
Voladizo y sujeción
Revisar interfaces antes de cambiar parámetros
Conserve la identificación y el estado inicial de la microbroca. Inspeccione el mango, la pinza, la tuerca y las interfaces previstas en el sistema; compruebe daños, suciedad y compatibilidad dimensional. Limpie únicamente las zonas y con los métodos permitidos, confirme el rango de sujeción y monte conforme a las instrucciones de apriete del fabricante.
Como ejemplo específico, REGO-FIX describe el montaje de pinzas ER/ER-UP, el rango del mango y la inserción en la página impresa 81 de su catálogo [4]. Gühring distingue uso previsto, profundidad mínima de sujeción y limpieza en su manual de portaherramientas de expansión [5]. Son instrucciones de esos sistemas, no valores universales ni una declaración de que HC emplee esas marcas; use el manual vigente de su montaje.
Vuelva a medir en el mismo plano. Si la anomalía persiste, una comparación con un componente previamente verificado puede ayudar a aislar la cadena, cambiando un elemento cada vez y conservando el resto de condiciones. Sustituir simultáneamente broca, pinza y portaherramientas puede recuperar el proceso, pero no identifica cuál causaba el problema.
Registrar voladizo y longitud de sujeción
La longitud total, la longitud de corte, el voladizo instalado, la longitud efectivamente sujeta y la longitud de cuello para evitar interferencias son datos distintos. Registre el voladizo desde la referencia elegida hasta el extremo y la longitud sujeta según la geometría real del montaje.
Reduzca la exposición innecesaria solo dentro de los límites de acceso y montaje de la herramienta. «Más corto» no autoriza a introducirla hasta sujetar ranuras o transiciones prohibidas. No existe aquí un múltiplo de inserción ni un par de apriete universal: dependen del sistema concreto.
| Observación | Siguiente comprobación |
|---|---|
| Lecturas inestables sin desmontar | Instrumento, soporte, superficie, procedimiento y entorno antes de atribuirlo a la broca. |
| Cambio importante después de remontar | Interfaces, secuencia de apriete y consistencia del montaje. |
| Mango con poca variación y extremo anómalo | Geometría y daño del extremo, sección observada y compatibilidad del método. |
| Otra broca presenta el mismo problema | Pinza, portaherramientas, interfaz del husillo y sistema de medición. |
| Otro portaherramientas mejora el resultado | Repetir, documentar las condiciones y comprobar estabilidad tras el montaje; una lectura no cierra el diagnóstico. |
Refrigeración y viruta
Confirme la llegada del refrigerante. Trace la ruta real, interna o externa, hasta la zona de corte. Revise orientación de boquillas, filtración, obstrucciones y cambios del suministro frente a las necesidades de la herramienta. Una lectura de presión en otro punto no demuestra por sí sola la llegada adecuada al filo. No todas las microbrocas disponen de conductos internos.
Confirme la salida de la viruta. Relacione la incidencia con profundidad, entrada, fondo, intersección o salida. Conserve fotografías de viruta, adherencias y residuos accesibles sin exponer al operador. Una viruta corta puede permanecer dentro del agujero; su tamaño no acredita evacuación. En un agujero ciego, la acumulación en el fondo requiere una investigación distinta a la pérdida de apoyo al salir de un agujero pasante.
El material y su estado modifican la hipótesis, no fijan por sí solos la causa: si aparece material adherido, investigue filo y lubricación; si predominan partículas abrasivas o desgaste, examine su evolución y el estado del filo. Compare siempre la misma aleación, condición y lote cuando sea pertinente. No traslade una corrección entre materiales sin validarla.
Decida si la evidencia es suficiente. La carga del microtaladrado puede no producir una señal claramente distinguible en el indicador general del husillo. La ausencia de un pico visible no descarta una anomalía. Si hay daño, interrumpa la prueba y preserve la evidencia; no siga mecanizando para intentar reproducir una rotura con la misma herramienta dañada.
Una vez revisados montaje, medición y suministro, cualquier modificación de velocidad, avance o ciclo debe quedar identificada. Si se cambian varias condiciones por seguridad o necesidad de proceso, describa la comparación como cambio de estrategia, no como prueba causal de un solo factor.
Registro de roturas por posición
Separar la posición en la herramienta de la fase del proceso
Registre dos coordenadas. En la herramienta: punta, zona de ranuras, transición o proximidad del mango, con referencia y foto identificable. En el proceso: primera entrada, corte estable, profundidad determinada, salida, retirada o reentrada. Añada agujero, pieza y programa que permiten localizar el evento.
Distinga el momento de detección del momento supuesto de fractura. Encontrar la broca rota después de retirar no demuestra que se rompiera durante la retirada. Si no existe una señal o imagen que sitúe el evento, escriba «fase no confirmada» y conserve el intervalo en el que pudo producirse.
Utilizar el patrón como hipótesis
| Patrón observado | Revisión prioritaria | Conclusión no justificada |
|---|---|---|
| Daño en la primera entrada | Superficie, preparación de entrada compatible, montaje y filo inicial. | «La causa es necesariamente el descentramiento». |
| Roturas a profundidad similar | Evacuación, suministro, geometría local y definición de profundidad. | «El agujero es demasiado profundo». |
| Incidencia cerca de la salida | Material residual, apoyo y forma de salida. | «Basta con reducir el avance». |
| Incidencia al reentrar | Transición programada, guiado y residuos. | «El picoteo siempre es incompatible». |
| Problema después de cambiar o remontar | Sujeción, revisión de herramienta y medición del conjunto. | «La herramienta nueva es defectuosa». |
| Fractura en ranura o transición | Sujeción permitida, flexión, colisión y evidencia de cargas. | «El lugar de rotura identifica por sí solo la causa». |
Validar una corrección con datos comparables
Defina antes de probar qué cambio espera observar y cómo decidirá su aceptación. Mantenga plano, equipo y método de medición; registre el montaje inicial y el historial de uso. Modifique un factor principal trazable cuando el ensayo lo permita. Utilice una herramienta íntegra y condiciones autorizadas, con criterios de parada acordados para daño, desviación dimensional o comportamiento anómalo.
Compare calidad del agujero, estado de filo y número de agujeros o piezas conformes en el alcance definido. Incluya diámetro, posición, acabado u otros requisitos solo cuando correspondan al plano, con método de inspección identificado. Repita la comprobación del montaje para saber si la corrección se conserva al volver a sujetar.
Una menor lectura acompañada de mejor calidad apoya la utilidad de la corrección en esas condiciones, pero no aísla la causa si también cambió el filo o el programa. «No se rompió en esta muestra» tampoco demuestra una vida útil superior. Para ampliar la prueba, utilice la guía de validación de herramientas antes de producción.
Abrir registros para rellenar e imprimir
Tablas desplazables horizontalmente en pantallas pequeñas. Plantillas vacías, sin resultados de ensayo.
Registro A — Medición del conjunto montado
Plantilla en blanco. No contiene mediciones de HC. Identifique cada repetición sin desmontar y cada nuevo montaje; adjunte lecturas adicionales cuando sea necesario.
| Campo y contenido solicitado | Registro |
|---|---|
| Fecha, operador y equipo de trabajo ID de registro y máquina o preajustador. | |
| Broca, portaherramientas, pinza y tuerca Modelo, ID, revisión y estado. | |
| Montaje Voladizo, longitud sujeta, unidades y referencia; procedimiento de apriete aplicado. | |
| Sección medida A/B u otra; distancia desde la cara de referencia; foto o croquis. | |
| Instrumento Modelo, principio, resolución y unidad; certificado o verificación aplicable. | |
| Condiciones Dentro/fuera de máquina, modo de giro, rpm si procede, entorno y preparación de superficie. | |
| Lecturas sin desmontar ID de repetición; máximo, mínimo y TIR, o salida definida por el equipo; unidad. | |
| Lecturas después de remontar ID de nuevo montaje y repetición; mismos datos y sección. No mezclar con la fila anterior. | |
| Decisión Requisito y fuente, incertidumbre o limitaciones, regla aplicada, resultado y siguiente comprobación. |
Registro B — Evento de rotura y corrección
Plantilla en blanco. Vincule el evento con el registro A mediante su ID. Indique «no conocido» cuando falte evidencia; no complete datos por suposición.
| Campo y contenido solicitado | Registro |
|---|---|
| Identificación Evento, registro A, fecha, pieza y número de agujero. | |
| Pieza y material Plano y revisión, aleación, estado, lote. | |
| Geometría del agujero Diámetro, profundidad y su referencia, entrada, fondo/salida e intersecciones. | |
| Historial de herramienta Nueva/usada/reafilada; agujeros previos, revisión y observación inicial. | |
| Momento y fase Detección, fase supuesta o confirmada, profundidad y evidencia que los relaciona. | |
| Posición de fractura Zona de la herramienta, distancia y referencia; fotos con escala cuando sea posible. | |
| Refrigeración y viruta Ruta de suministro, producto y condiciones disponibles, residuos, foto o registro. | |
| Programa y parámetros reales Versión, n, avance y unidad, ciclo, retiradas, reentradas y porcentajes de ajuste de velocidad y avance. | |
| Corrección y comparación Hipótesis; qué cambió y qué permaneció; IDs antes/después y orden de ensayo. | |
| Validación Muestra, criterio y método de inspección, calidad, filo, cantidad conforme, paradas y límites de la conclusión. |
Preguntas frecuentes
¿Se puede medir una microbroca con un comparador convencional?
Depende de la superficie disponible, dimensión, fuerza de contacto y capacidad real del sistema. Una resolución fina no basta. En filos pequeños puede ser necesario un método sin contacto compatible; confirme su alcance antes de medir.
¿Una lectura baja en el mango garantiza poco descentramiento en la punta?
No. Cada resultado corresponde a una sección y geometría. Para evaluar el extremo, necesita una medición apta en esa zona o evidencia específica; no extrapole solo por proximidad.
¿Qué valor de descentramiento es aceptable?
El indicado para la herramienta, el montaje y la aplicación, con una regla de decisión acorde con la medición. Si no dispone de ese requisito, solicítelo antes de declarar conformidad. Esta guía no impone un umbral universal en micrómetros.
¿La resolución del instrumento es igual a su exactitud?
No. Debe considerar las prestaciones de error, repetibilidad y condiciones reales. Un número estable también puede contener un error sistemático; repetir no sustituye verificar el equipo y el método.
¿La posición de rotura permite identificar la causa?
Ayuda a priorizar hipótesis, pero debe relacionarse con la fase, historial, medición del montaje y evidencia de la pieza. La zona fracturada no es un diagnóstico por sí sola.
¿Puedo validar la mejora si la broca deja de romperse?
Solo dentro de una muestra y condiciones documentadas, comprobando también la calidad exigida. Una prueba corta sin rotura no acredita por sí sola vida útil ni capacidad estable de producción.
Datos para consultar con HC
Para un proyecto nuevo, envíe plano, material y requisitos del agujero, especificación de microbroca prevista, máquina, portaherramientas, pinza, refrigeración, voladizo y volumen de trabajo. Indique qué equipos de medición tiene disponibles.
Para una incidencia, añada una imagen de la sección donde mide, modelo y resolución del instrumento, lecturas repetidas, fotografías de la fractura, fase conocida o supuesta, programa y parámetros, historial de herramienta, calidad del agujero y correcciones ya intentadas. Puede empezar con los datos conocidos; no es necesario rellenar todas las hojas para consultar.
Si todavía debe definir la familia y aplicación, vuelva a la guía de selección de brocas CNC. Para especificaciones y compatibilidad comercial, consulte las microbrocas para CNC o las brocas de metal duro para CNC. La herramienta no puede compensar por sí sola una interfaz dañada, una medición incapaz o una sujeción de pieza inestable.