HC · Diagnóstico del taladrado CNC
Refrigeración interna en taladrado: caudal o presión
Publicado: 15 de octubre de 2026. Revisión técnica: Jiack Liu, responsable técnico de HC. Versión 2.0. Alcance: suministro líquido, medición, esquemas y comparación A/B; no validación de producción.
¿Hay presión, pero la viruta no sale bien? Compruebe presión y caudal juntos, con el punto de medida y el estado de funcionamiento identificados. La capacidad nominal de la bomba, una lectura del manómetro y el caudal que atraviesa la broca no son datos equivalentes. Antes de subir la presión, localice dónde se midió, compruebe la continuidad del suministro y separe un problema de alimentación de uno de retorno de viruta dentro del agujero.
Esta guía propone una secuencia de diagnóstico para operadores CNC, ingeniería de proceso, mantenimiento y aplicaciones de herramientas. No es un procedimiento de reparación de una máquina concreta. La selección de interfaces y referencias corresponde a las brocas con refrigeración interna; aquí se determina qué medir y cómo interpretar la prueba.
Para empezar, reúna material y estado; referencia, diámetro, profundidad y estado de la broca; agujero ciego, pasante o cruzado; refrigerante y modo de suministro; posición del manómetro y si había circulación; momento del fallo: desde el inicio, a cierta profundidad, después de un cambio o durante el lote. Anote lo desconocido sin inventarlo.
Presión nominal y caudal efectivo
La presión describe una condición local del circuito. El caudal describe volumen por unidad de tiempo a través de una sección. Una restricción puede dejar una lectura aguas arriba mientras reduce el suministro aguas abajo; también pueden intervenir regulación, derivaciones y consumo de otros ramales. Sin conocer la configuración, ni un valor alto confirma una buena evacuación ni uno bajo identifica por sí solo una bomba averiada.
| Dato | Información que debe acompañarlo | Lo que no demuestra por sí solo |
|---|---|---|
| Presión nominal | Modelo y condiciones de capacidad declaradas por el fabricante. | Presión o caudal disponibles con la herramienta montada durante el corte. |
| Presión medida, P | Punto, unidad, instrumento, circulación o reposo, herramienta y ramales activos. | Caudal en la punta ni transporte de la viruta. |
| Caudal medido, Q | Sección de medida, método, unidad, montaje, duración y estado del circuito. | Distribución entre salidas ni retorno libre dentro del agujero. |
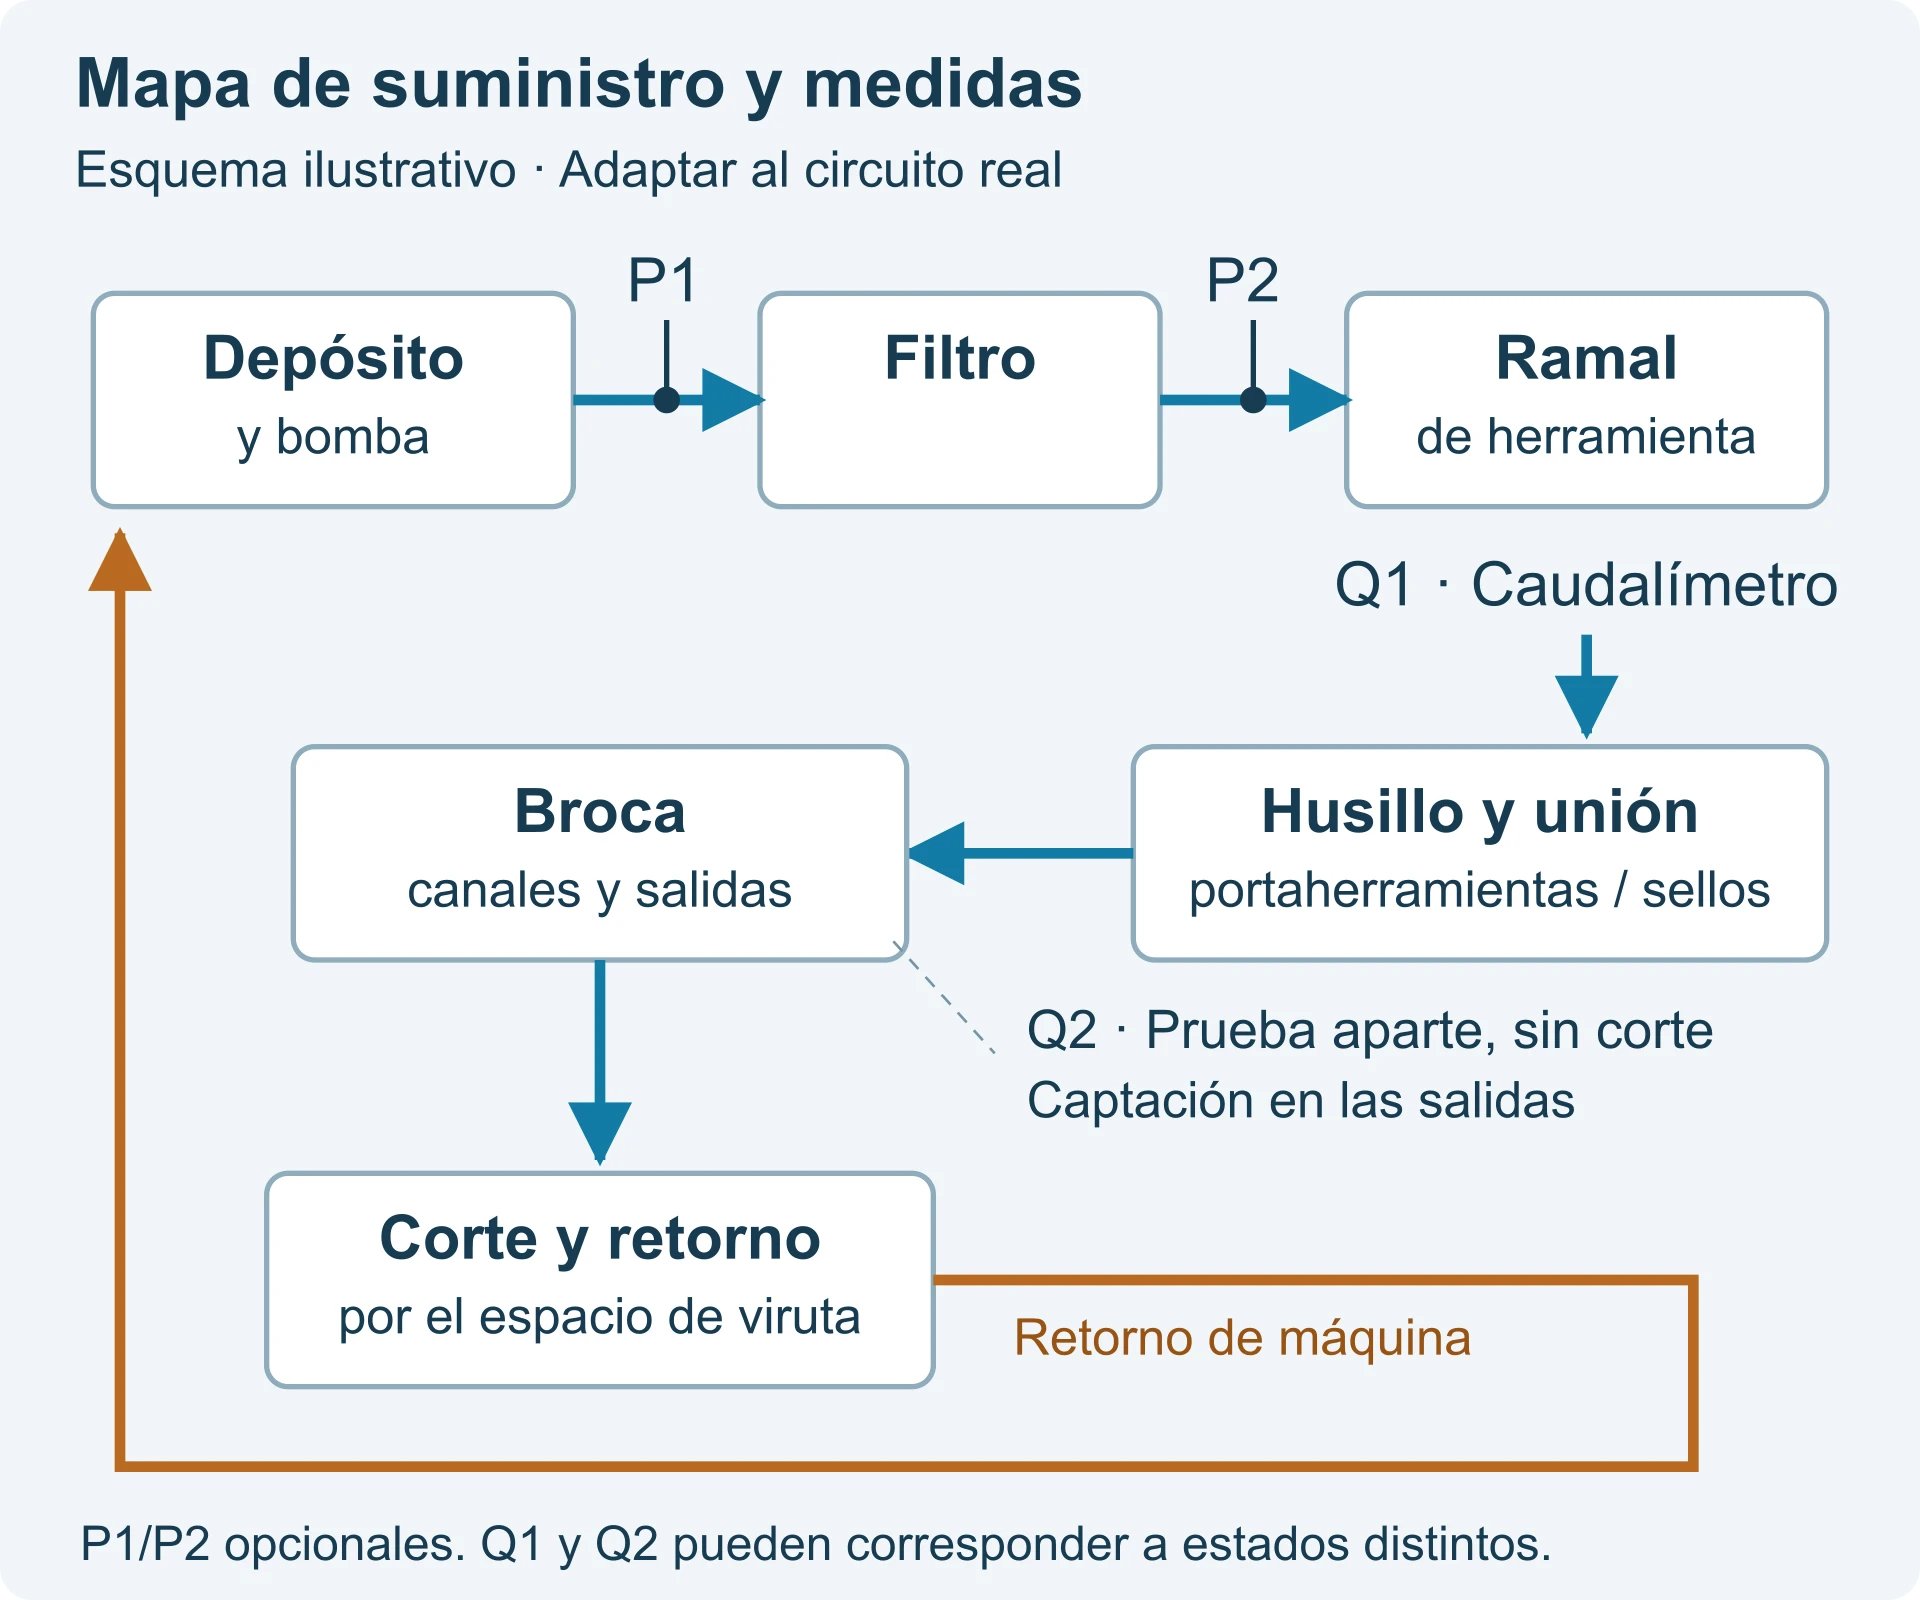
Utilice un mapa antes de comparar números. En este esquema, P1 identifica una posible toma aprobada antes del conjunto de filtración; P2, otra después. Q1 representa un caudalímetro del ramal de herramienta. Q2 es una medición en la salida de la broca, solo en una configuración no cortante autorizada.
Son nombres de registro, no una instrucción para instalar esos puntos. Traslade al mapa los que realmente existan. El orden de bomba y filtros, así como las derivaciones, debe reflejar la máquina real. Q1 no equivale a Q2 si entre ambos hay fugas o ramales; tampoco son comparables si se obtuvieron en estados distintos.
Registre presión y caudal en el mismo intervalo cuando la instrumentación lo permita. Si solo puede medirlos por separado, anote los estados y la limitación. No calcule caudal en punta a partir de una lectura aislada de presión: necesitaría una relación válida para ese circuito, fluido, herramienta y condición, no una regla genérica de conversión.
Filtración y conductos
Revise primero registros y elementos accesibles sin intervenir el circuito; reserve el desmontaje al personal autorizado. Recorra la ruta desde el depósito hasta la broca y después el retorno al depósito. Empiece por lo que cambió cuando apareció el defecto, sin saltarse las comprobaciones básicas.
| Punto de revisión | Qué observar | Qué registrar | Siguiente comprobación |
|---|---|---|---|
| Depósito y fluido | Nivel, espuma, contaminación y mantenimiento pendiente. | Estado del fluido y especificación de referencia; momento del lote. | Si cambia con el tiempo, revisar retorno y condiciones de alimentación antes de atribuirlo al filo. |
| Filtros y aspiración | Alarmas, mantenimiento y diferencial, si está instrumentado. | Referencia del elemento; P1/P2 y estado común si esas tomas existen. | Contrastar con límites del fabricante. No declarar saturación solo por una lectura de otro punto. |
| Tuberías, válvulas y ramales | Fuga visible, deformación, posición configurada o cambio de consumo. | Esquema real, ramales activos y evento de mantenimiento. | Solicitar revisión del tramo sospechoso; no variar una válvula de alivio como prueba improvisada. |
| Unión de husillo, portaherramientas y sellos | Compatibilidad y cambios después de montar otra herramienta. | Referencias, montaje y señal de fuga conforme al equipo. | Comparar la configuración autorizada anterior; comprobar montaje antes de modificar el programa. |
| Canales y salidas de la broca | Obstrucción o daño observable con la herramienta en condición segura. | Referencia, historial, fotos y salidas afectadas. | Aplicar únicamente limpieza aprobada; si persiste, retirar para inspección. |
| Retorno de máquina al depósito | Acumulación de viruta o retorno insuficiente. | Variación de nivel y momento de la interrupción. | Restablecer el retorno conforme al mantenimiento; volver a medir antes de cortar. |
En su documentación para TSC-300/1K, Haas distingue problemas de filtros, conducciones, sensores, uniones y retorno. Es una fuente primaria sobre esos equipos, no una lista de reparaciones transferible a cualquier CNC. Las intervenciones y los límites pertenecen al manual de la instalación.
Compruebe la filtración exigida por máquina, sistema y herramienta; no se prescribe aquí un valor universal en micras. No elimine ni puentee el filtro para demostrar una mejora. Tampoco agrande salidas ni introduzca útiles que puedan modificar el canal. Un manómetro sospechoso debe verificarse por el servicio competente, no «corregirse» elevando la consigna.
Llegada del fluido al corte
Separe tres niveles: suministro del sistema, salida de la herramienta y transporte dentro del agujero. Un Q1 estable confirma el dato de ese ramal; un Q2 estable caracteriza esa descarga en su estado de prueba. Ninguno observa directamente todo el contacto entre filo, material y viruta.
Agujeros ciegos y profundidades elevadas
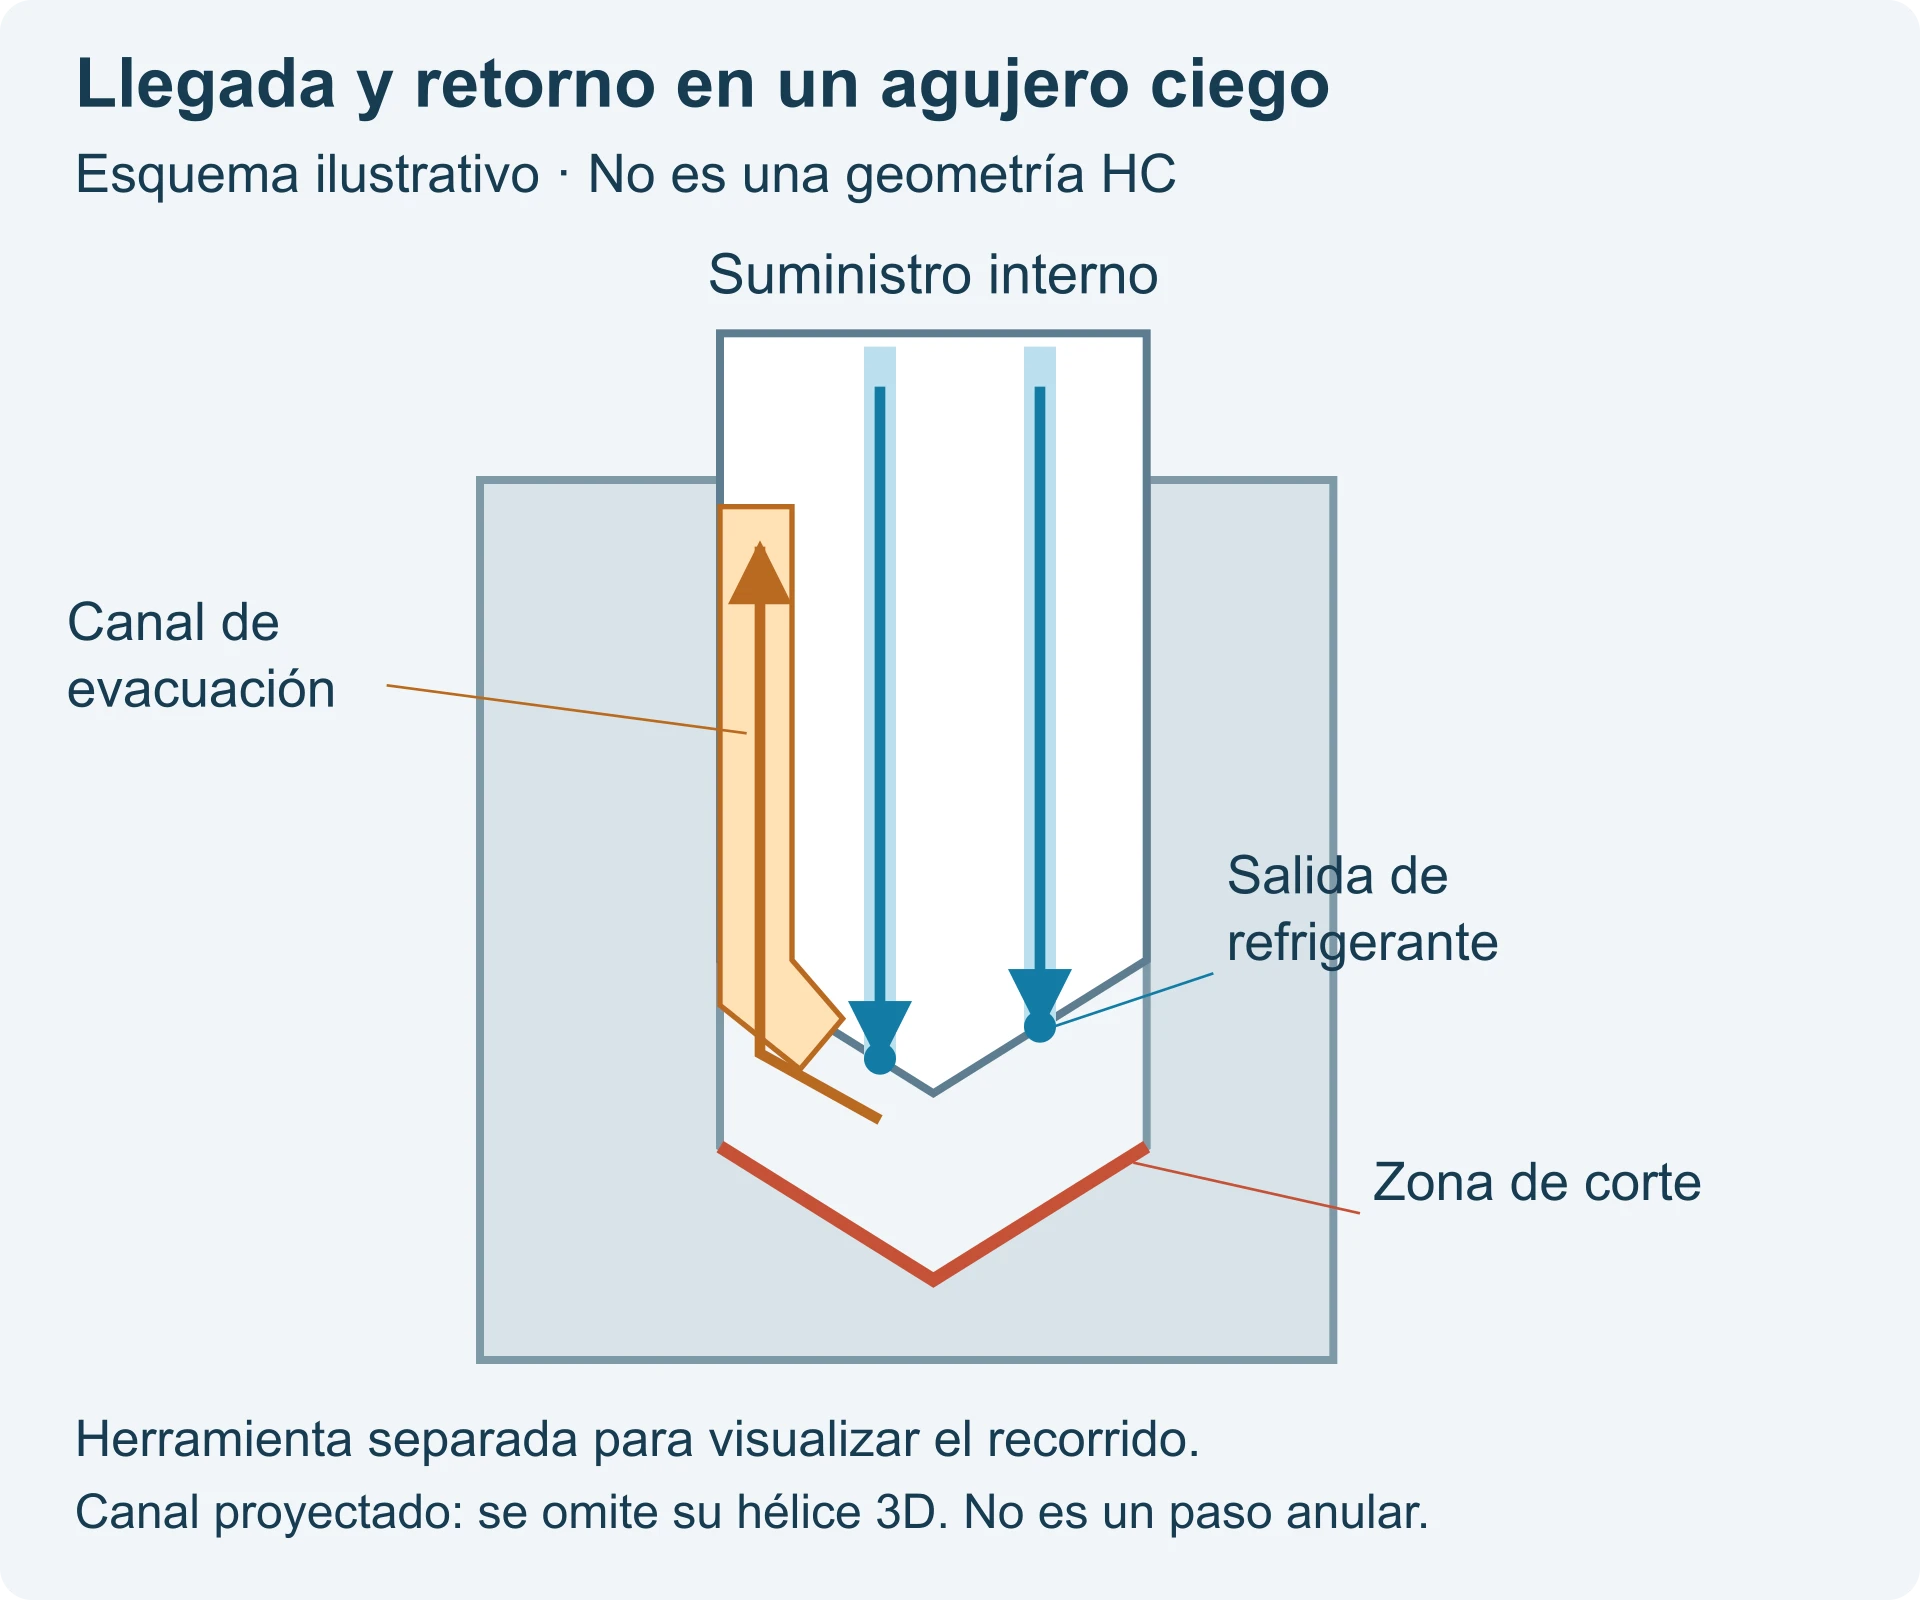
El fluido debe llegar por los canales internos y disponer de un camino de retorno junto con la viruta. Si el problema solo aparece al aumentar la profundidad, registre esa posición y compárela con la longitud de canales, el espacio de evacuación y la forma de viruta.
Una salida libre satisfactoria fuera de la pieza no descarta una restricción de retorno en el interior. Examine también la geometría de la pieza y el estado del filo. Aumentar presión sin aclarar esa diferencia puede dejar intacta la causa; no es una solución general para todos los agujeros ciegos o profundos.
Agujeros pasantes e intersecciones
Anote por separado entrada, corte estable, llegada a una intersección y salida. Al comunicar con otro volumen o atravesar la pared, el recorrido del fluido puede cambiar. Un pico de carga antes de comunicar y una variación después no son el mismo evento. Marque la posición en la sección de la pieza y correlacione el registro con el programa.
Si solo falla en la intersección, continúe con la evaluación de agujeros cruzados y corte interrumpido. No diagnostique automáticamente falta de presión: puede ser necesario separar suministro, interrupción del corte y rebaba interna.
Registro de una prueba
Primero documente el montaje y una condición de referencia segura. Si ya hay indicios de daño, no siga cortando solo para obtener una línea base: use registros previos válidos y una inspección. Una comparación útil conserva pieza, material, herramienta, portaherramientas, fluido, ramales y criterios de muestreo, salvo la variable que se estudia.
1. Registrar la referencia y las condiciones que se mantendrán
Identifique la revisión del programa, velocidad y avance reales, ciclo, estado de la herramienta y condiciones del refrigerante. Los cambios de temperatura, concentración, desgaste o consumo de otros ramales pueden impedir una comparación directa. Si no pueden mantenerse iguales, documente la diferencia y no atribuya el resultado exclusivamente al cambio investigado.
2. Elegir la medición sin cambiar inadvertidamente la pregunta
| Método | Condiciones que deben quedar identificadas | Límite de interpretación |
|---|---|---|
| Caudalímetro instalado o aprobado | Ubicación Q1 u otra toma real; rango, estado/verificación del instrumento, fluido y ramales incluidos. Registrar si la lectura corresponde a corte o prueba sin corte. | El total de un ramal no acredita por sí solo cuánto atraviesa cada salida de la broca. Un instrumento inadecuado puede alterar el circuito. |
| Recogida temporizada autorizada | Configuración sin corte, captación completa de las salidas definidas, volumen V, tiempo t, presión en ese estado y repeticiones identificadas. | La descarga y contrapresión pueden diferir del mecanizado. Una pérdida de captación no demuestra poco caudal del sistema. |
La guía de taladrado de Sandvik Coromant describe la comprobación del volumen suministrado mediante recipiente y cronómetro. Aquí se usa únicamente ese principio de medición, condicionado al procedimiento seguro del equipo, sin trasladar recomendaciones numéricas de otras aplicaciones.
En una recogida autorizada, el captador debe estar fijado y protegido antes de activar el suministro. No sostenga un recipiente frente a un chorro presurizado ni abra el cerramiento para leerlo. No improvise la prueba con husillo girando. Si no existe una configuración aprobada, solicítela a mantenimiento o al fabricante y utilice la instrumentación disponible.
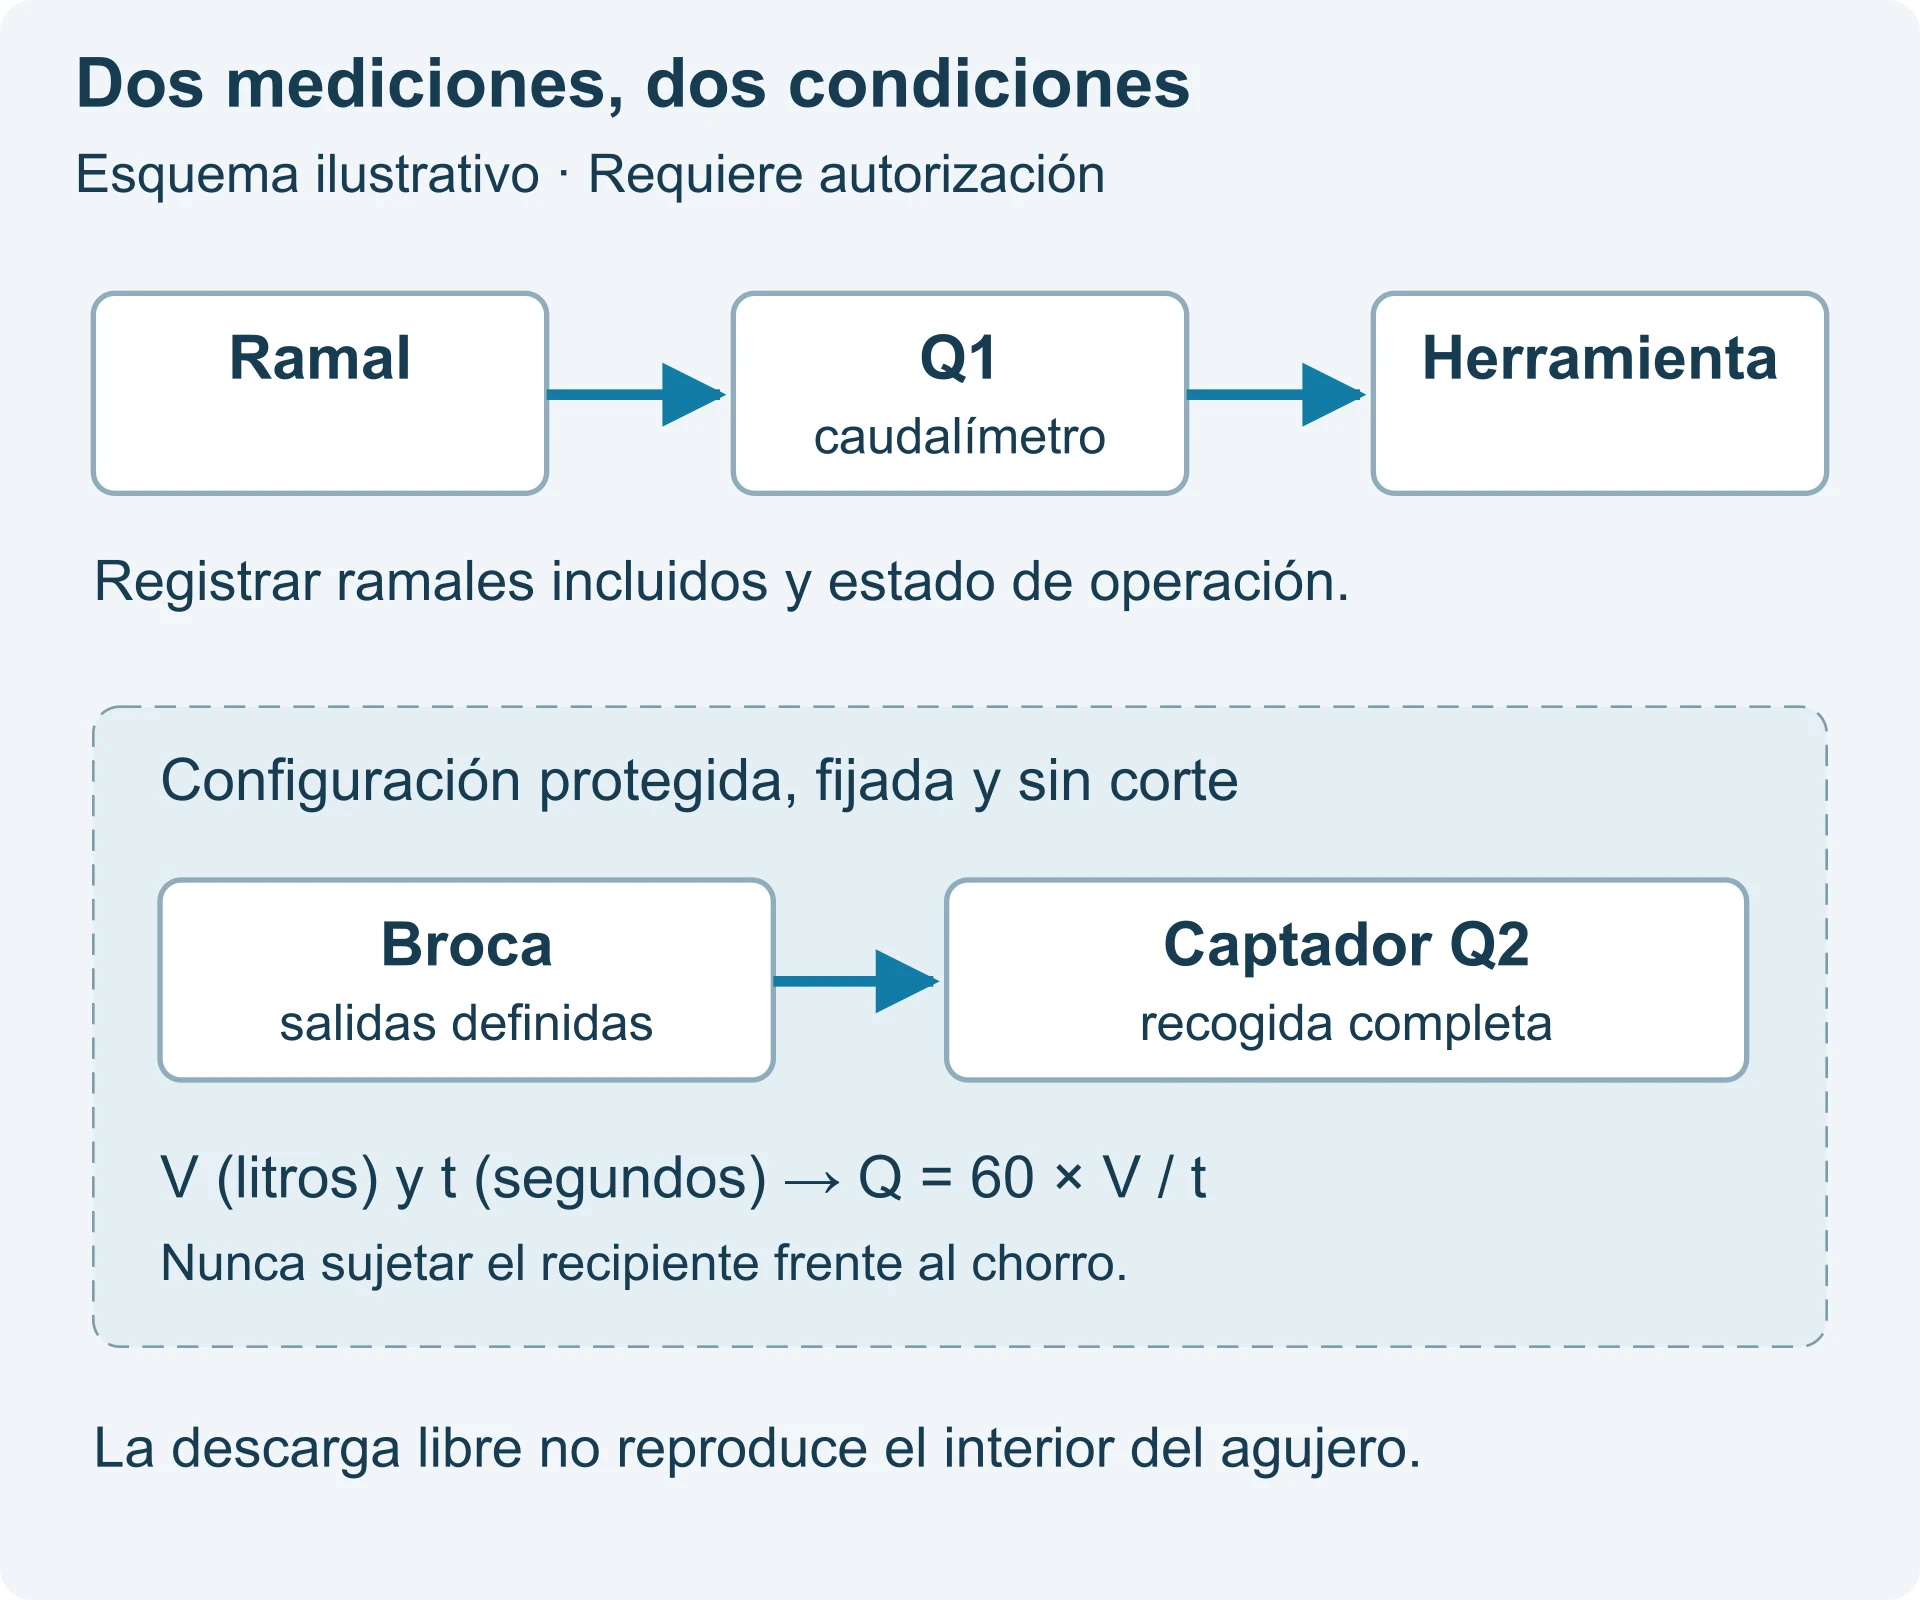
Para un volumen recogido V durante un tiempo t:
Con V en litros y t en segundos: Q (L/min) = 60 × V / t.
Esta es una conversión de volumen y tiempo, no un valor mínimo de aceptación. Registre cada repetición, no solo un promedio. Si las lecturas fluctúan, conserve su intervalo y la secuencia temporal. Anote pérdidas, espuma o incertidumbre de lectura; una diferencia menor que la incertidumbre del método no demuestra una mejora. No compare una captura parcial de una salida con una medición total anterior.
3. Convertir el síntoma en una hipótesis verificable
| Observación | Evidencia que falta | Comprobación siguiente | Conclusión que debe evitar |
|---|---|---|---|
| P alta en el punto disponible y Q menor que la referencia comparable. | Posición del manómetro respecto a restricciones y estado común de medida. | Localizar el tramo y pedir revisión autorizada de filtración, conexión y pasos. | «La bomba funciona bien porque marca presión». |
| Q cambia justo después de sustituir broca o portaherramientas. | Referencias de ambas configuraciones, sellado y condiciones de prueba. | Comprobar compatibilidad y montaje; cambiar una sola condición autorizada. | «La nueva broca necesita más presión» sin verificar el circuito. |
| La descarga sin corte es repetible, pero el atasco aparece a una profundidad concreta. | Sección del agujero, fase del ciclo, viruta, filo y retorno. | Investigar el espacio de evacuación y el proceso dentro de la pieza. | «La refrigeración no puede intervenir porque la prueba libre salió bien». |
| El suministro fluctúa durante el lote. | Lecturas sincronizadas, nivel, ramales, alarmas y mantenimiento. | Buscar el evento común con mantenimiento antes de variar parámetros de corte. | Atribuir toda fluctuación a una única causa sin registros. |
Defina una hipótesis, una sola modificación permitida y el criterio que la apoyaría o la descartaría. Si cambia filtro, portaherramientas y avance a la vez, puede registrar el resultado del conjunto, pero no atribuirlo a uno de ellos. Si no hay una referencia válida o un requisito del fabricante, no invente un umbral de «Q correcto»: solicite su definición para esa aplicación.
4. Validar el cambio: hoja de registro y decisión
Descargar la hoja A/B en PDF para imprimir
Plantilla vacía v2.0 para refrigerante líquido. Complete unidades, nombres de puntos y revisión; adjunte el esquema real. Las columnas A/B no contienen resultados de HC. Marque lo no aplicable y vincule hojas adicionales si necesita más espacio.
| Campo | A · Referencia | B · Cambio único |
|---|---|---|
| Pieza, plano, material y estado | ____________ | ____________ |
| Diámetro, profundidad, tipo de agujero y fase del fallo | ____________ | ____________ |
| Broca y revisión, portaherramientas y montaje | ____________ | ____________ |
| Estado de la herramienta: nueva/usada, agujeros realizados o historial | ____________ | ____________ |
| Velocidad y avance reales: n (r/min), fn (mm/rev); vc si procede; porcentajes de corrección | ____________ | ____________ |
| Ciclo y revisión del programa: continuo/por picoteo, retirada y pausa | ____________ | ____________ |
| Refrigerante y condiciones: producto, concentración si procede, temperatura y estado | ____________ | ____________ |
| Estado operativo del sistema: modo y ajustes de bomba, husillo y otros ramales | ____________ | ____________ |
| Filtro, conexiones y esquema de los puntos de medida | ____________ | ____________ |
| Presión / unidad / punto / instrumento / estado de operación | ____________ | ____________ |
| Caudal / unidad / punto / método / estado de operación | ____________ | ____________ |
| V y t por repetición, o lecturas del caudalímetro; incertidumbre | ____________ | ____________ |
| Hipótesis, modificación y condiciones mantenidas | ____________ | ____________ |
| Viruta, carga, calidad del agujero y estado del filo | ____________ | ____________ |
| Identificación del muestreo: agujeros, hora de medida, repeticiones y fotos | ____________ | ____________ |
| Criterios de aceptación: característica, límite, método e instrumento | ____________ | ____________ |
| Decisión, responsable, fecha y revisión | ____________ | ____________ |
La aceptación no es solo un manómetro más alto. Compruebe evacuación, carga sin anomalías, diámetro y superficie según el plano, ausencia de daño y repetibilidad en los agujeros del muestreo acordado. Registre las condiciones de esa aceptación, no una promesa para todos los materiales.
Ante carga anormal, vibración inesperada, interrupción del fluido o sospecha de daño, detenga el ensayo mediante el procedimiento seguro y solicite inspección. No continúe acumulando cambios. Resuelta la causa, decida entre conservar la modificación, volver a una condición autorizada, ampliar la validación o mantener la parada. Para liberar producción, utilice el protocolo de validación de herramientas CNC.
Preguntas frecuentes
¿Por qué hay presión en el manómetro, pero la viruta no sale bien?
El punto puede estar antes de una restricción o no representar el suministro durante el corte. Incluso con alimentación suficiente, el retorno o la formación de viruta pueden fallar. Identifique el punto y contraste caudal, montaje y fase del problema antes de elegir la causa.
¿Dónde debe medirse el caudal para que el dato sea útil?
En una posición aprobada que responda a la pregunta: un ramal para estudiar alimentación, o una captura de salidas definida para caracterizar la descarga. Registre qué incluye y qué queda fuera. No trate el caudal total de máquina como si fuera el de la broca.
¿El caudal medido sin cortar representa lo que ocurre dentro del agujero?
No directamente. Describe el montaje y la descarga de esa prueba. Es útil para comparar configuraciones equivalentes, pero la pieza cambia el recorrido y las condiciones de retorno. La prueba de mecanizado debe verificar el resultado del agujero.
¿Qué debe revisarse si el problema aparece después de cambiar la broca o el portaherramientas?
Identifique las dos referencias, el montaje, los pasos de fluido y los sellos. Compruebe que la comparación conserva el resto de condiciones. Un cambio de geometría o canal puede invalidar la referencia anterior, aunque el diámetro de corte coincida.
¿Más presión siempre mejora la evacuación de viruta?
No. Primero descarte incompatibilidad, restricción, fuga y retorno limitado. Cualquier ajuste debe respetar los límites de todos los componentes y verificarse con caudal y resultado de corte, sin usar la consigna como sustituto de una inspección.
¿Qué hacer si el suministro parece correcto, pero sigue habiendo atasco?
Revise forma de viruta, filo, geometría, profundidad y fase de aparición. Continúe con el diagnóstico de rotura y evacuación de virutas; no repita ajustes de refrigeración sin una nueva hipótesis.
Datos para consultar con HC
En un proyecto nuevo, envíe plano o sección autorizada, material, diámetro, profundidad, calidad requerida y condiciones conocidas de máquina y suministro. En una incidencia de producción, añada fotos de viruta y herramienta, proceso actual, fase del fallo y registros de presión/caudal con sus puntos.
No es necesario completar todas las mediciones antes de preguntar. Para empezar basta con un contacto, una operación concreta y un requisito o problema comprensible. Marque los datos desconocidos. No intervenga un circuito para completar una solicitud y comparta solo documentación cuya divulgación esté autorizada.
Para volver al marco de selección, consulte cómo elegir una broca para mecanizado CNC. Una vez aclarada la aplicación y el suministro, compare las brocas de metal duro para CNC.