HC · Decisiones de proceso en taladrado CNC
Taladrado continuo o por picoteo en CNC: cómo elegir
Publicado: 16 de octubre de 2026. Revisión técnica: Jiack Liu, responsable técnico de HC. Versión 1.1. Alcance: compatibilidad del ciclo, reentrada y comparación de calidad; no validación de producción.
No elija el picoteo solo porque el agujero es profundo. Primero confirme la estrategia admitida por la broca; después compruebe si el problema es formar la viruta, evacuarla o volver a entrar sin dañar el filo. El avance continuo puede ser adecuado cuando herramienta, suministro y evacuación trabajan dentro de las condiciones previstas. Una retirada intermedia solo tiene sentido si resuelve una necesidad identificada y sus riesgos están controlados.
Esta guía ayuda a operadores e ingeniería de proceso a decidir qué ciclo evaluar y cómo compararlo. No prescribe un programa ni sustituye las instrucciones de máquina, control y herramienta. Se centra en brocas para mecanizado de metales; los procedimientos específicos de brocas cañón, herramientas largas guiadas y otras geometrías especiales deben tratarse con su fabricante.
Geometría y recomendación del fabricante
Antes de cambiar el ciclo, identifique referencia y revisión de la broca, material de corte, diámetro, longitud útil, canales, suministro interno o externo, montaje y estado del filo. Añada material y estado de la pieza, profundidad final, tipo de entrada, fondo y cruces. Una recomendación para otra serie o para una herramienta nueva no acredita el comportamiento de una broca reafilada o modificada.
Solicite una respuesta concreta: ¿se admite avance continuo?, ¿se permiten retiradas parciales o completas?, ¿qué condiciones de guiado y reentrada exige esta referencia? Si la documentación solo proporciona velocidad y avance, no interprete ese silencio como autorización de cualquier picoteo. Si hay instrucciones contradictorias entre herramienta y máquina, resuélvalas antes de probar.
| Estrategia que se estudia | Qué cambia en el movimiento | Qué debe comprobarse |
|---|---|---|
| Avance continuo | No se programan retiradas intermedias durante la penetración. | Evacuación sostenida, suministro y carga dentro de lo previsto hasta la profundidad final. |
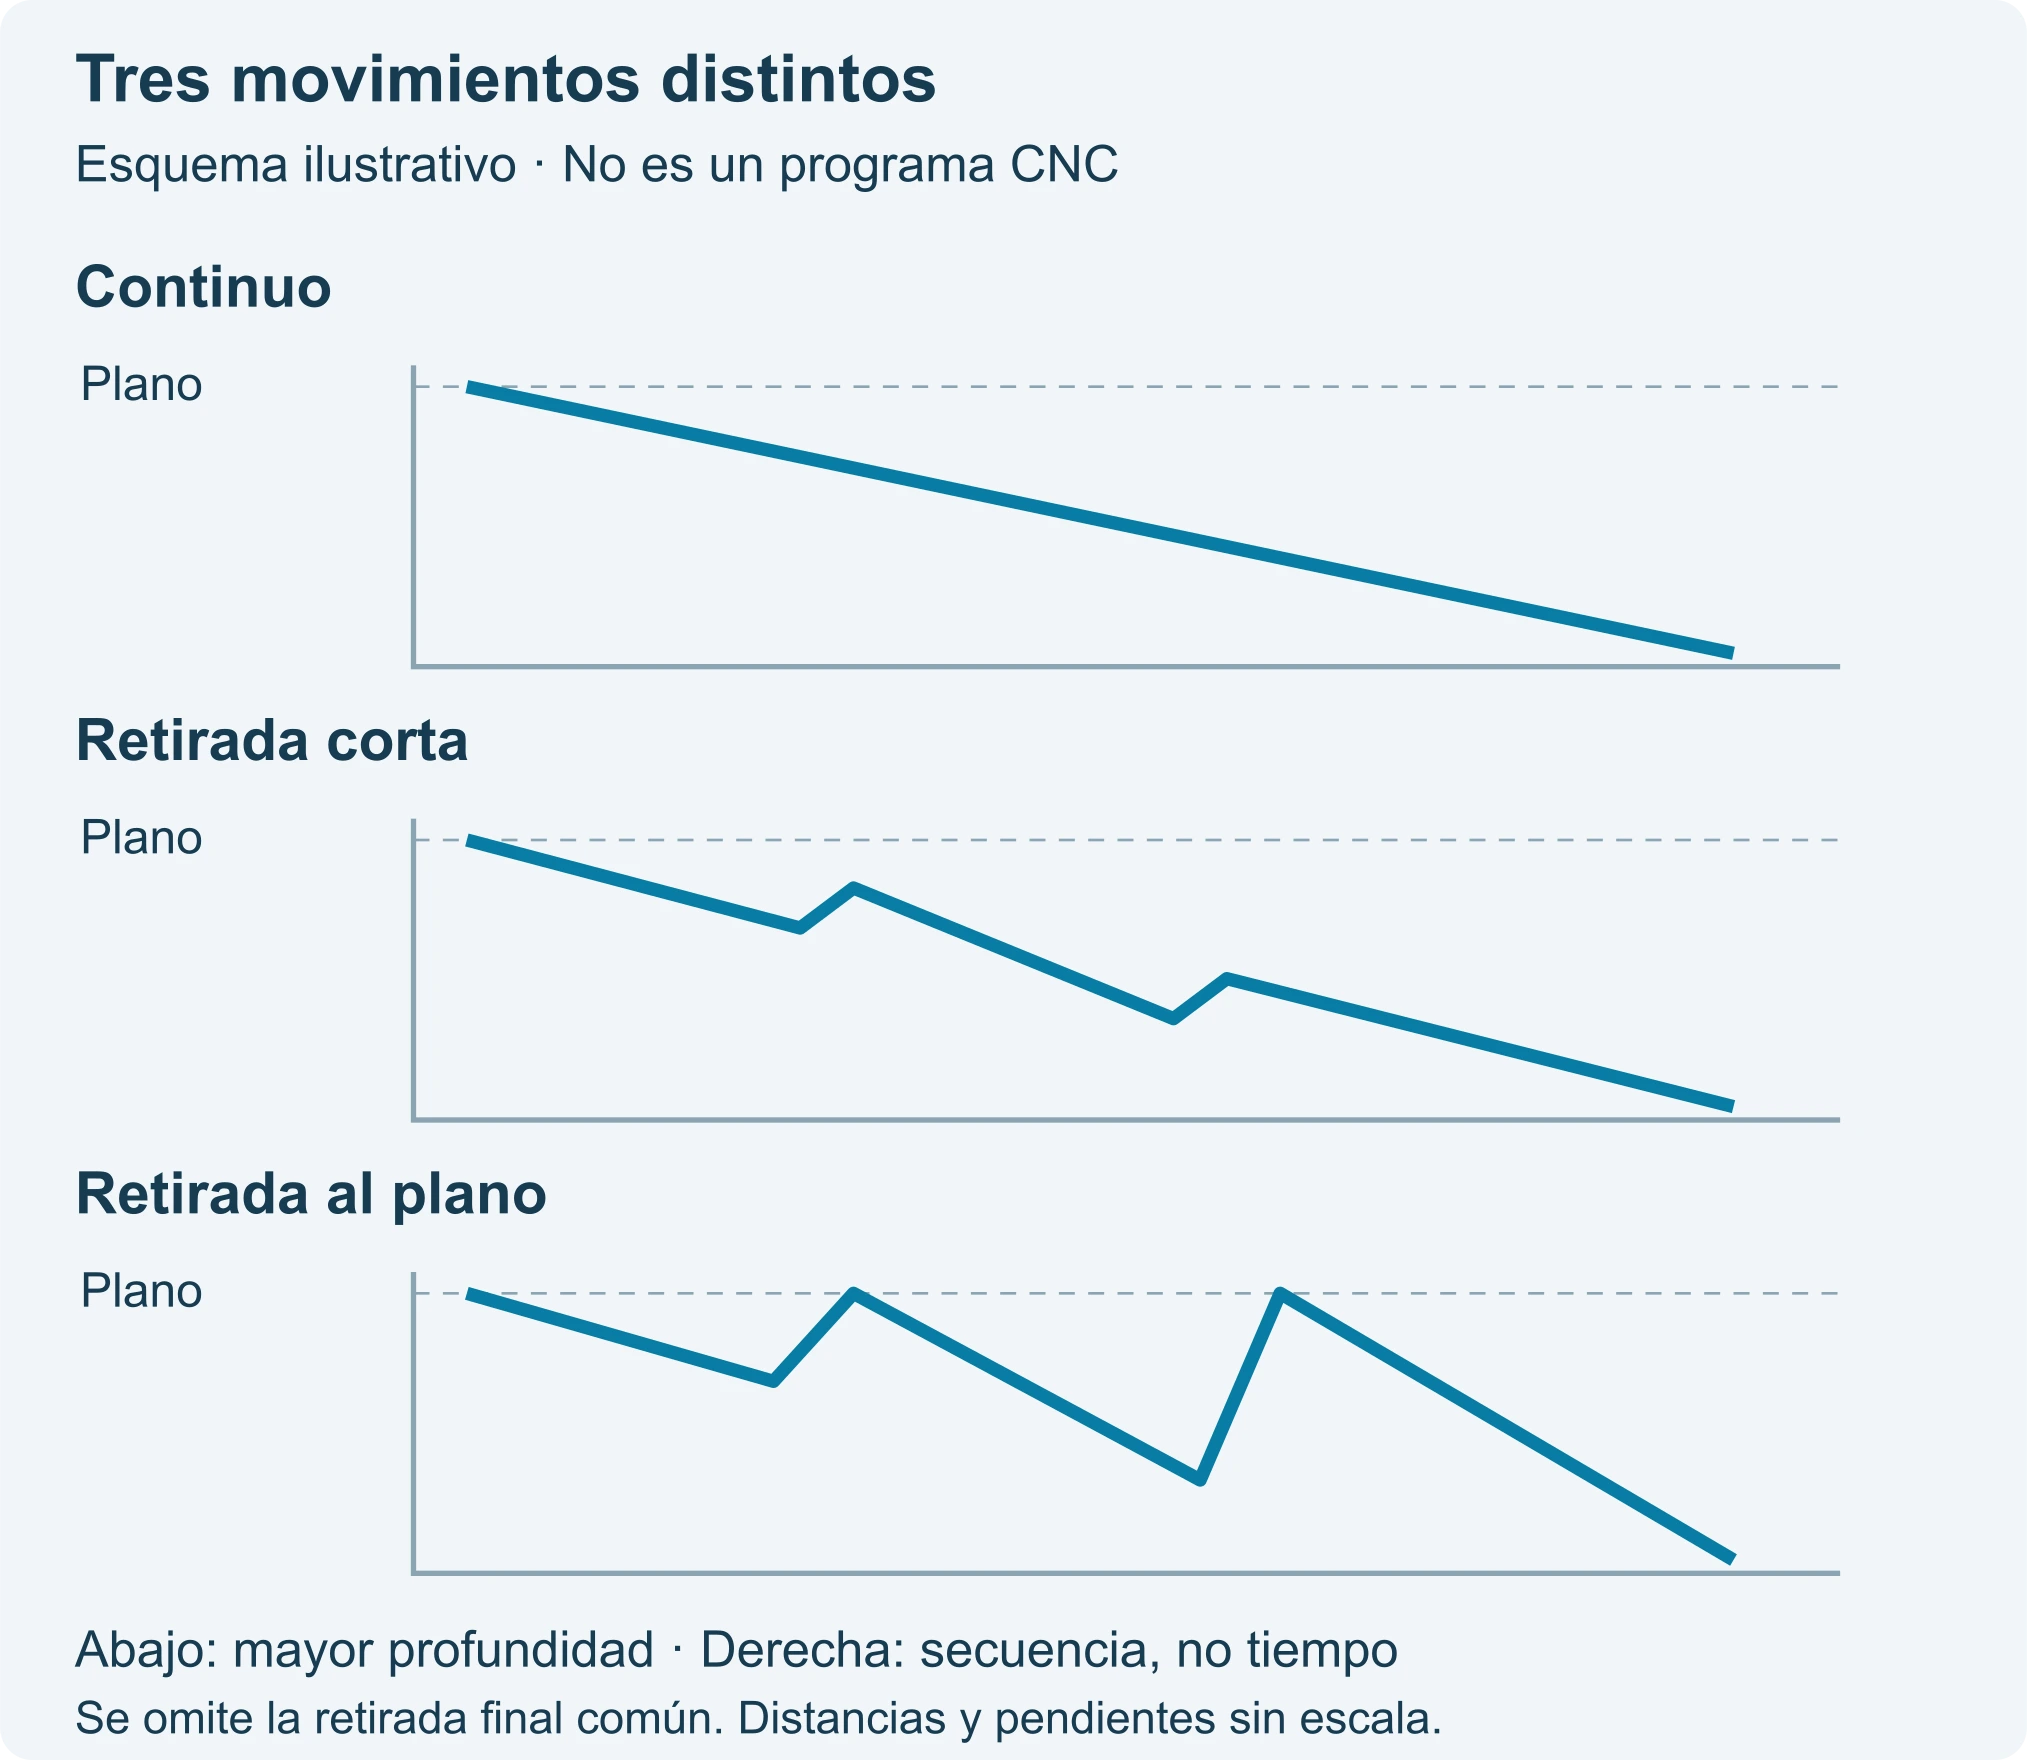
| Penetraciones con retirada corta | Se interrumpe el avance y se retrocede parcialmente antes de seguir. | Si la interrupción consigue la forma de viruta buscada y si esa viruta realmente sale. No equivale a vaciar el agujero. |
| Penetraciones con retirada hasta un plano definido | Se añade un recorrido de salida y una nueva aproximación. | Plano seguro, evacuación efectiva, retorno al corte y compatibilidad de la herramienta con esa secuencia. |
En esta guía comparamos la penetración continua con estrategias de picoteo. Ambas pueden programarse mediante ciclos fijos; la diferencia relevante es si existen retiradas intermedias y qué función cumplen.
La referencia de Autodesk Fusion distingue rotura de viruta y picoteo con retirada. También advierte que los ciclos dependen del control y del posprocesador. Es una referencia de movimientos CAM, no una recomendación de corte para todas las brocas.
G73 y G83: comprobar la implementación, no copiar la etiqueta
En determinados controles, G73 designa una estrategia con retirada corta y G83 una con mayor retirada. Confirme esas funciones en el manual de su máquina: código, parámetros, unidades, planos y ajustes pueden diferir. La documentación de Haas sobre picoteo muestra esa distinción para sus controles. No traslade sus ajustes a otra máquina.
La página citada describe una aplicación de Haas; para definir los movimientos exactos, consulte además el manual de programación de la máquina y los ajustes activos. Identifique el tipo de máquina, el control y su versión, no solo la marca.
La explicación de picoteo de alta velocidad de Haas citada limita ese uso a refrigeración a través de la herramienta. No se toma como autorización para aplicar una retirada corta a cualquier montaje con refrigeración externa.
Revise el programa posprocesado, no únicamente la animación CAM. Compruebe modo absoluto o incremental, sentido del eje, unidades, modo de avance, plano de retorno y cancelación del ciclo. Una trayectoria plausible en pantalla no demuestra que el control ejecute el mismo movimiento.
Decisión rápida: qué comprobar antes de cambiar la estrategia
| Situación observada | Siguiente comprobación |
|---|---|
| El proceso continuo cumple calidad y evacuación. | Documentar la referencia antes de introducir retiradas. |
| La viruta es larga, pero no se confirma retención. | Revisar formación de viruta y geometría. |
| La carga aumenta con la profundidad. | Comprobar evacuación y suministro. |
| El pico aparece al reentrar. | Revisar transición, posición y residuos. |
| La estrategia no está autorizada para la broca. | Resolver compatibilidad antes del ensayo. |
Profundidad y tipo de viruta
La profundidad influye en el recorrido de evacuación, pero no decide por sí sola el ciclo. Registre dónde empieza el problema: durante una penetración, tras una retirada, al reentrar, cerca del fondo o al atravesar una intersección. Relacione ese momento con la carga registrada, la viruta y el estado del filo, sin tomar una señal aislada como diagnóstico.
| Observación | Comprobación que cambia la decisión | Consecuencia para la prueba |
|---|---|---|
| Viruta larga que se acumula en la entrada. | Identificar material, geometría, parámetros reales y si los canales permanecen libres. | Investigar formación y transporte. No elegir una retirada corta solo por la longitud visible de la viruta. |
| Viruta corta, pero carga creciente a mayor profundidad. | Examinar residuos retenidos, longitud útil y suministro efectivo. | La fragmentación no acredita evacuación. El ciclo no corrige un canal obstruido ni un alcance inadecuado. |
| El corte es estable y el pico aparece al reentrar. | Correlacionar el pico con la posición real, transición de avance y material retenido. | Revisar la reentrada antes de añadir más retiradas. |
| El defecto aparece siempre en un cruce o salida. | Marcar esa cota en la sección y revisar pérdida de apoyo e interrupción del corte. | Evaluar esa geometría; no tratar todo el agujero como un problema de profundidad. |
El material modifica la hipótesis, no impone un ciclo universal
En un acero inoxidable con indicios de rozamiento, una pausa en contacto no debe añadirse como supuesto «descanso» sin analizar filo, avance real y comportamiento del material. En una aleación de aluminio con adherencia, observe depósitos y recorte de viruta: introducir más interrupciones no demuestra que la lubricación sea adecuada. En fundición, residuos cortos también pueden permanecer en el fondo; no confunda aspecto fragmentado con limpieza del agujero.
Estas son líneas de comprobación, no recetas por familia de material. El grado, tratamiento, dureza, geometría y estado de la broca pueden cambiar la respuesta. Cuando no se conoce el estado de la pieza, registre esa incertidumbre en lugar de compensarla con un picoteo más frecuente.
En agujeros ciegos, compruebe el retorno hacia la entrada y la limpieza del fondo. En pasantes, separe la salida del resto de la penetración. Si la duda es si llega suficiente refrigerante, utilice primero el diagnóstico de presión y caudal; una retirada no sustituye un suministro exigido por la herramienta. La selección del alcance corresponde a las brocas para agujeros profundos, no a un umbral de picoteo establecido aquí.
Riesgos de reentrada
Cada retirada añade una transición entre aproximación y corte. Antes de atribuir una rotura a exceso de avance durante la penetración, determine si el daño apareció al volver a un fondo parcial, al rozar la pared o al encontrar viruta retenida. Inspeccione el programa y las evidencias sin reproducir deliberadamente una condición peligrosa.
| Riesgo que debe descartarse | Evidencia útil | Control antes de repetir |
|---|---|---|
| Contacto con material o viruta antes de recuperar el avance de corte. | Posición de transición, fondo parcial anterior y registro del pico de carga. | Verificar la aproximación real y su margen conforme al control y la herramienta. No fijar una distancia genérica. |
| Viruta que permanece o vuelve a entrar en el agujero. | Fotografías identificadas de residuos, rayas y filo, obtenidas en condiciones seguras. | Comprobar que la retirada consigue la evacuación prevista; revisar canales y fluido. |
| Guiado insuficiente o contacto lateral durante el retorno. | Montaje, desviación medida, piloto cuando se exige y marcas de pared. | Revisar alineación y procedimiento de guiado. No hacer girar una broca larga sin el apoyo requerido. |
| Pausa no prevista con el filo en contacto. | Programa, unidades del tiempo de espera y movimiento ejecutado. | Eliminar la ambigüedad de programación; cualquier pausa debe tener una función aprobada. |
Una retirada corta orientada a interrumpir la viruta no garantiza que esta salga del agujero. Una retirada completa tampoco garantiza que el fondo quede libre. Compruebe el efecto buscado antes de evaluar el tiempo adicional. Más interrupciones pueden aumentar las oportunidades de reentrada problemática; menos interrupciones pueden exigir una evacuación continua que el montaje no ofrece.
Si hay muescas nuevas, pérdida de filo, ruido anormal, aumento inesperado de carga o pérdida de suministro, detenga el ensayo conforme al procedimiento seguro. Conserve las evidencias y revise la herramienta. No vuelva a introducir una broca dañada para completar la comparación.
Validación de ciclo y calidad
La pregunta del ensayo debe ser concreta: por ejemplo, si una estrategia autorizada evita la acumulación observada sin generar defectos de reentrada. No formule la prueba como «encontrar el ciclo más rápido» antes de definir qué agujeros se aceptarán.
Preparar una comparación con condiciones identificadas
Documente una referencia segura. Mantenga pieza, material, herramienta equivalente, montaje, refrigerante, velocidad y avance, salvo la variable que se investiga. Cuando compara dos estrategias completas, puede necesitar cambiar simultáneamente varias partes del movimiento: regístrelo como comparación de estrategias, no como prueba de una única distancia de retirada.
Controle el historial de desgaste. A continuación de B, la herramienta puede tener más uso que en A; el orden de ensayo puede confundir el resultado. Defina con ingeniería herramientas equivalentes o una secuencia que permita valorar ese efecto. No declare igualdad de condiciones solo porque el número de referencia es el mismo.
Primero revise programa y recorridos mediante el procedimiento de puesta a punto autorizado. Después ejecute el muestreo acordado con las protecciones cerradas. No se aporta aquí código listo para máquina ni una cantidad universal de agujeros de prueba.
Hoja A/B: condiciones, movimientos y resultados
Plantilla vacía v1.1. No contiene resultados de cliente ni prueba realizada. Complete unidades y referencias; use «desconocido» cuando falte un dato y adjunte registros adicionales. A/B son etiquetas de comparación, no una recomendación de que una estrategia sea superior.
La tabla puede desplazarse horizontalmente. Para imprimir o rellenar: descargar la hoja de registro en PDF.
| Campo | A · Referencia segura | B · Estrategia candidata |
|---|---|---|
| Pieza, plano/revisión, material, estado y lote | ________ | ________ |
| Diámetro, profundidad definida, entrada, fondo y cruces | ________ | ________ |
| Broca/revisión, nueva o usada, historial y agujeros acumulados | ________ | ________ |
| Máquina/control, montaje, voladizo, guiado y verificación | ________ | ________ |
| Refrigerante, concentración cuando proceda, temperatura y suministro | ________ | ________ |
| Velocidad n y avance real; unidades, modo y correcciones | ________ | ________ |
| Programa y posprocesador/revisión; ciclo y ajustes relevantes | ________ | ________ |
| Penetraciones, retiradas, planos, transición de reentrada y pausas | ________ | ________ |
| Hipótesis, cambios y condiciones mantenidas; fuente de autorización | ________ | ________ |
| Orden del ensayo, agujeros/horas, repeticiones y fotos identificadas | ________ | ________ |
| Viruta y carga por fase; momento y posición de anomalías | ________ | ________ |
| Diámetro, profundidad, superficie y rebabas: método y resultados | ________ | ________ |
| Filo antes/después, daño y criterio de cambio | ________ | ________ |
| Tiempo por agujero: límites de cronometraje, retiradas e incidencias | ________ | ________ |
| Aceptados/medidos, límites, incertidumbre y evidencias | ________ | ________ |
| Decisión, responsable, fecha y revisión autorizada | ________ | ________ |
Aceptar por calidad y repetibilidad, después por tiempo
Compare diámetro y profundidad con su definición de plano; inspeccione superficie, rebabas, limpieza y posición si son requisitos. Una entrada conforme no demuestra que todo el agujero lo sea. Registre instrumento, método y criterio antes de comparar. No considere significativa una diferencia menor que la capacidad de discriminación del método de medida.
Para el tiempo, use los mismos puntos de inicio y fin e incluya las retiradas y aproximaciones que forman parte de la operación. Separe tiempo automático, intervenciones e incidencias; un ciclo corto que necesita limpieza manual repetida no puede compararse ocultando esa intervención. Una muestra breve de agujeros conformes tampoco demuestra una mejora de vida de herramienta.
Si B cumple los criterios y el resultado es repetible, apruebe solo el alcance ensayado y conserve la revisión del programa. Si reduce el atasco pero empeora el filo o la calidad, no lo libere como mejora. Si la evidencia es insuficiente, amplíe la verificación acordada; si hay daño, detenga e inspeccione. Para liberar producción y controlar cambios posteriores, continúe con cómo validar una herramienta CNC antes de producción.
Preguntas frecuentes
¿Una broca de metal duro debe trabajar siempre sin picoteo?
No convierta el material de la broca en una regla absoluta. Consulte la referencia, la aplicación y el procedimiento del fabricante. No añada interrupciones a una estrategia especificada como continua sin resolver su compatibilidad, pero tampoco extrapole una prohibición a todas las geometrías.
¿A partir de qué profundidad debo usar G83?
Esta guía no establece un umbral. Profundidad, evacuación, suministro, geometría y control deben evaluarse juntos. La denominación de una serie por L/D no autoriza por sí misma un ciclo.
¿Qué valor de penetración o retirada debo programar?
El que se defina para esa herramienta, material, agujero y control. Sin esos datos no hay un valor transferible. Registre también cómo lo interpreta el programa: incremento, plano, secuencia y unidades.
¿Puedo cambiar G83 por G73 para reducir tiempo?
No como sustitución automática. Cambia el recorrido y posiblemente la evacuación. Verifique la función real en su control y si una retirada parcial satisface el problema que motivó salir del agujero.
¿Una pausa en el fondo ayuda a enfriar la broca?
No la añada con esa justificación sin aprobación. La pausa puede mantener contacto sin producir el corte previsto. Confirme finalidad, suministro y consecuencias; no sustituye la revisión de un sobrecalentamiento.
¿Qué pasa si también cambio herramienta o avance en B?
Puede estudiar el conjunto, pero el resultado ya no identifica el efecto del ciclo por separado. Declare todos los cambios y evite atribuir una mejora a una sola variable.
Datos para consultar con HC
Para un proyecto nuevo, envíe plano o sección autorizada, material, diámetro, profundidad, requisitos del agujero y condiciones conocidas de máquina y refrigeración. Para una incidencia, añada fotos de viruta y filo, el ciclo actual, fase y posición del fallo e historial de herramienta. Puede adjuntar el fragmento de programa necesario si tiene autorización para compartirlo.
No necesita completar toda la plantilla antes de consultar. Basta con un contacto, una operación concreta y una necesidad comprensible; marque lo desconocido. No ejecute pruebas peligrosas ni comparta documentación confidencial para completar una solicitud.
Vuelva a cómo elegir una broca para mecanizado CNC para la selección general. Cuando la estrategia y los requisitos estén definidos, consulte las brocas de metal duro para CNC.