HC · Planificación del taladrado CNC
Cómo calcular la profundidad útil y total de un agujero ciego
Publicado: 15 de octubre de 2026. Revisión técnica: Jiack Liu, responsable técnico de HC. Versión 2.0. Alcance: geometría, cálculos, pared remanente, CAM y medición; no validación de producción.
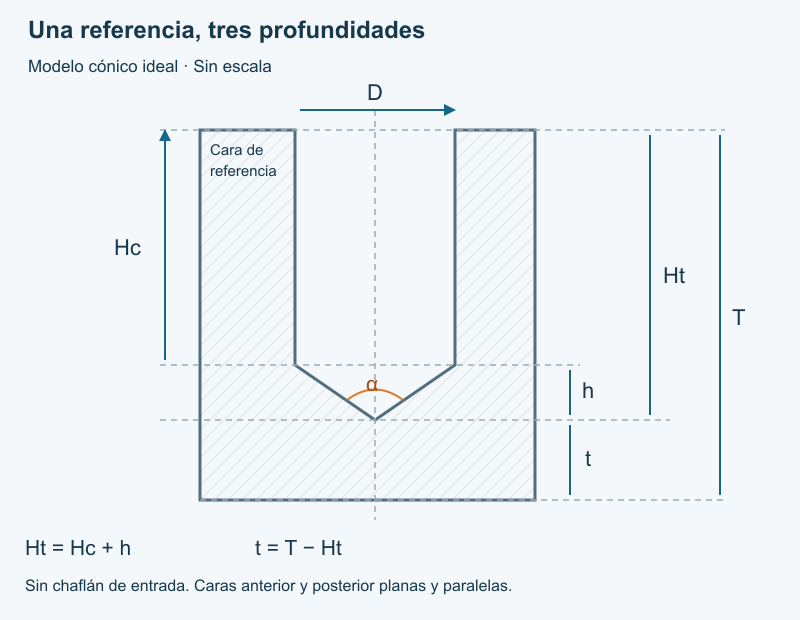
Si el plano exige una profundidad a diámetro completo, la punta de una broca cónica debe avanzar más allá de esa cota. Para una punta ideal, simétrica y de ángulo incluido α, su altura axial es h = D / [2 · tan(α/2)]. La profundidad hasta el extremo será Ht = Hc + h, siempre que ambas cotas partan de la misma referencia. Si la cota ya llega al extremo de la punta, no vuelva a sumar h.
La operación empieza por interpretar la sección del plano, no por introducir un valor Z. Esta guía ayuda a programadores, técnicos de proceso y calidad a convertir esa sección en un extremo de recorrido verificable. No prescribe velocidades, avances o márgenes universales.
Profundidad cilíndrica y total
Antes de calcular, identifique el datum o superficie de referencia, el diámetro y el punto exacto al que llega la cota. «Profundidad 20» sin unidad, tolerancia ni definición del fondo no basta para liberar un programa. Una cota al final de la zona cilíndrica, una cota al vértice y una longitud funcional de rosca son requisitos distintos.
En el esquema, Hc es la distancia desde la cara de referencia hasta donde termina la zona a diámetro completo; h es la altura axial de la punta; Ht llega al extremo más profundo. Para una pieza con cara posterior plana y paralela, el espesor remanente axial es t = T − Ht.
Estas relaciones no añaden una reserva para viruta ni una tolerancia de fabricación. Tampoco sustituyen la comprobación tridimensional cuando hay una cavidad posterior, una pared inclinada o un taladro vecino.
| Qué define el plano | Qué necesita el cálculo | Error que debe evitar |
|---|---|---|
| Final de la zona a diámetro completo | Sumar la altura real de punta para conocer el extremo del taladrado. | Detener la punta en la cota cilíndrica y dejar la zona útil corta. |
| Profundidad total hasta la punta | Restar la altura de punta para estimar hasta dónde llega el diámetro completo. | Añadir la punta una segunda vez. |
| Longitud de rosca completa o de ajuste | Identificar la operación posterior, su entrada y su distancia al fondo. | Tratar la profundidad funcional como profundidad directa de la broca. |
| Fondo plano funcional | Confirmar la operación y geometría que producen ese fondo. | Considerar que la punta cónica deja un asiento plano. |
Cuando la entrada tiene chaflán, refrentado o una cara todavía sin terminar
Si la longitud de cilindro completo exigida comienza debajo de un chaflán o de un alojamiento, registre la distancia a desde la referencia hasta ese inicio. Para una longitud cilíndrica Lu, el final queda en Hc = a + Lu. Solo después añada h. No confunda esa longitud con una profundidad ya acotada desde la cara superior.
Si el taladrado se programa desde material en bruto y la cota corresponde a una cara terminada, transforme ambas referencias según el sobrematerial real y el sistema de coordenadas. Si el plano y el modelo no coinciden, solicite aclaración antes de generar el programa.
El resultado de esta página es la profundidad requerida por la pieza. La elección posterior de la longitud de herramienta corresponde a la guía de brocas 3×D, 5×D y 8×D: la designación comercial no demuestra por sí sola que el recorrido sea admisible.
Geometría de punta
Obtenga el diámetro D y el ángulo incluido α de la documentación de la referencia, no de una fotografía ni de la familia «metal duro». El ángulo incluido es el formado entre ambos lados de la punta en la sección axial; no es el ángulo de hélice ni el semiángulo α/2.
| Símbolo | Significado y referencia |
|---|---|
| D | Diámetro del agujero o de la punta ideal considerada. |
| α | Ángulo incluido de la punta; no el semiángulo ni el ángulo de hélice. |
| h | Altura axial de la punta. |
| Hc | Profundidad desde el datum indicado hasta el final a diámetro completo. |
| Ht | Profundidad desde el mismo datum hasta el extremo más profundo. |
| T | Espesor axial de la pieza entre caras planas y paralelas en el modelo mostrado. |
| t | Espesor axial remanente: T − Ht, bajo esas mismas condiciones. |
Modelo cónico ideal:
tan(α/2) = (D/2) / h
h = D / [2 · tan(α/2)]
Ht = Hc + h · Hc = Ht − h
Trabaje con las mismas unidades para todas las longitudes y con grados para α. En una función matemática que reciba radianes, convierta α/2 a radianes antes de aplicar la tangente. La fórmula procede del triángulo rectángulo de media sección. La guía de referencia de Haas, sección sobre profundidad de punta, publica factores redondeados coherentes con esta relación; no son ángulos recomendados para elegir una broca HC.
Ejemplo calculado: el mismo diámetro no implica el mismo extremo
Supuestos didácticos: D = 10 mm, Hc = 20 mm, cara plana de referencia y punta cónica ideal. No se incluyen tolerancias ni reservas de proceso. Los valores se redondean solo para mostrar el cálculo.
| Ángulo incluido supuesto | Altura h calculada | Extremo Ht para Hc = 20 mm |
|---|---|---|
| 118° | 3,004 mm | 23,004 mm |
| 135° | 2,071 mm | 22,071 mm |
La diferencia de extremo es aproximadamente 0,933 mm. Esto demuestra por qué una sustitución de geometría obliga a revisar la profundidad; no demuestra que 135° sea mejor para ese material o proceso. En sentido inverso, si el límite a la punta fuese 20 mm con el supuesto de 118°, el diámetro completo solo llegaría aproximadamente a 16,996 mm desde la misma cara.
Cuándo no basta con D y α
La fórmula modela un cono ideal. Puntas escalonadas, perfiles compuestos, geometrías con plaquitas, preparación del centro y otras formas reales pueden requerir la distancia axial publicada o medida hasta el diámetro completo. No fuerce una broca de fondo plano al cálculo de un cono sin revisar su perfil: incluso una designación «plana» puede incluir detalles relevantes para el asiento.
Después de un reafilado, compruebe tanto la longitud de herramienta compensada como el perfil de punta actual. Si existe una altura axial hreal verificada para la referencia, utilícela en la conversión en lugar de deducirla de un ángulo nominal. Conservar un corrector antiguo sin volver a medir puede alterar el extremo aunque el programa no haya cambiado.
Espacio de viruta y fondo
La altura de punta no es una reserva de evacuación. El volumen cónico del fondo forma parte de la geometría generada; no autoriza a almacenar allí viruta ni a profundizar para resolver un atasco. En un agujero ciego, la estrategia de evacuación y la refrigeración deben ser compatibles con material, profundidad y referencia de herramienta.
En materiales que generan viruta larga, compruebe su forma y salida; en materiales con tendencia a adherirse, revise el filo y la llegada del refrigerante; con viruta fragmentada, compruebe que no quede compactada en el fondo. Estas comprobaciones pueden cambiar el ciclo y el control de limpieza, pero no cambian la definición de Hc y Ht. No se fija aquí una profundidad de picoteo ni una presión común a todos los casos.
Comprobar el espesor remanente antes de añadir profundidad
Para caras paralelas y un fondo sin cavidades próximas, una primera comprobación es Ht,max ≤ Tmin − tmínimo exigido. Tmin y Ht,max deben recoger los extremos pertinentes de la cadena de cotas. El proceso debe considerar además la incertidumbre de referencia, compensación y medición; un cálculo nominal al límite no acredita conformidad.
Ejemplo exclusivamente nominal: si T = 25 mm y el diseño exige conservar al menos 3 mm, el extremo no puede superar 22 mm. El ejemplo anterior de 118° requiere 23,004 mm y dejaría solo 1,996 mm. El de 135° también rebasa el límite: 22,071 mm deja 2,929 mm. No redondee este segundo resultado para aceptarlo. Revise el requisito, la geometría o el proceso con ingeniería; no cambie el plano ni el ángulo por iniciativa del programa.
Si la pared posterior es inclinada o existe una cavidad lateral, la menor distancia entre el volumen mecanizado y esa superficie puede no estar sobre el eje. En ese caso, la resta T − Ht no basta: revise la sección crítica o la geometría tridimensional y el criterio de espesor del plano.
Cuando después se rosca o se acaba el agujero
Separe la longitud de rosca completa de la penetración total del macho, su entrada y la distancia necesaria para trabajar sin alcanzar el fondo. En escariado, separe la longitud acabada de la entrada de corte de la herramienta. El espacio adicional se determina con esas geometrías y con el proceso, no mediante un número universal de milímetros o de pasos.
Una punta más corta no corrige por sí sola la compactación de viruta, una longitud de rosca mal definida ni una profundidad de acabado insuficiente. Tampoco convierte el fondo en una superficie de apoyo funcional aceptada.
Verificación del programa
Convierta primero las cotas del plano en una posición física del extremo de la herramienta. Después compruebe cómo la representa su CAM, posprocesador y control. El nombre «profundidad» de un campo no garantiza que siempre se refiera al mismo punto geométrico.
- Fije la referencia: cara utilizada, origen del sistema de trabajo, orientación del eje, unidades y revisión del plano/modelo.
- Verifique la herramienta: D, perfil o h real, longitud medida y corrector activo. Confirme que el modelo CAM corresponde a la herramienta montada.
- Identifique qué representa el límite inferior: extremo de punta o final a diámetro completo. Revise los desfases adicionales y cualquier compensación automática de punta.
- Compare el código posprocesado: posición final, modo absoluto o incremental, referencia del ciclo, alturas de aproximación/retracción y límites de recorrido. No copie un valor Z sin su contexto.
- Simule con pieza y sujeción: compruebe fondo, paredes próximas y colisiones. Siga el procedimiento seguro de puesta a punto antes de cortar y mida la primera pieza.
Como ejemplo de interfaz, Autodesk Fusion distingue la profundidad a la punta y al labio; su opción de punta puede llevar el extremo más allá del fondo seleccionado. Por tanto, sumar h manualmente y activar además una corrección equivalente puede duplicar la profundidad añadida. La denominación y el resultado deben comprobarse en la versión y posprocesador utilizados.
Solo bajo la convención de ejemplo de una cara en Z = 0, eje de taladrado dirigido hacia Z negativo, programación absoluta y referencia compensada en el extremo, una profundidad Ht = 23,004 mm se representaría como Z = −23,004 mm. Esto no es un bloque de programa listo para ejecutar ni describe todos los controles y ciclos.
Hoja de comprobación: del plano al extremo
Descargar la hoja de comprobación en PDF para imprimir
Plantilla vacía, versión 2.0. Adjunte la sección identificada y complete las unidades. No contiene resultados de una prueba HC.
| Entrada o comprobación | Valor / referencia / evidencia | Decisión pendiente |
|---|---|---|
| Pieza, material/estado y revisión de plano | ________________ | Confirmar documento vigente. |
| Datum; cara en bruto o terminada; unidades | ________________ | Transformar referencias si difieren. |
| Tipo de cota: Hc, Ht o longitud funcional; tolerancias | ________________ | Aclarar antes de calcular. |
| Inicio a y longitud Lu, si no parten de la misma cara | ________________ | Determinar Hc = a + Lu solo si procede. |
| D, perfil y α incluido o h real documentada | ________________ | Elegir geometría real o modelo ideal limitado. |
| Conversión y extremo calculado; redondeo empleado | ________________ | No sumar h si la cota ya incluye la punta. |
| T mínimo, pared mínima y cavidades próximas | ________________ | Comprobar envolvente y extremos de tolerancia. |
| Operación posterior, evacuación y limpieza del fondo | ________________ | No confundir espacio funcional con altura de punta. |
| Modelo CAM, compensación de punta y desfase inferior | ________________ | Descartar doble compensación. |
| Herramienta montada, corrector, origen, ciclo y Z final | ________________ | Comparar con el código y la máquina reales. |
| Método de inspección, contacto y datum; resultados Hc/Ht | ________________ | Medir el requisito correcto. |
| Conformidad, responsable, fecha y revisión aprobada | ________________ | Aceptar / revisar / detener. |
Cómo verificar la profundidad cilíndrica y la profundidad hasta la punta
Medir el punto más profundo no equivale a verificar la profundidad a diámetro completo. Una varilla con extremo plano puede contactar sobre el cono y no en el vértice; una medida axial al centro tampoco demuestra por sí sola la profundidad a diámetro completo. Defina con calidad el contacto, datum, resolución y método adecuados para la cota exigida. Limpie el agujero antes de medir y distinga viruta residual de una superficie geométrica.
Detenga la liberación del programa si falta la definición del fondo, la geometría no coincide con la herramienta, hay conflicto de espesor o la medición no verifica el requisito. Tras resolverlo, siga la validación de la herramienta y del proceso antes de producción; un cálculo geométrico no demuestra capacidad de serie.
Preguntas frecuentes
¿La profundidad de un agujero ciego incluye siempre la punta?
No debe deducirse solo de la palabra «profundidad». Revise la cota, su referencia, notas y sección. Si no queda claro si llega al diámetro completo o al extremo, solicite aclaración; las opciones de modelado y programación pueden representar ambos casos.
¿Puedo sumar 0,3 veces el diámetro en cualquier broca?
No. Es una aproximación geométrica habitual para una punta ideal de 118°, no un suplemento general. Para otro ángulo cambia la altura; para un perfil real distinto del cono puede ser necesario utilizar la cota axial de la referencia.
¿Una broca de fondo plano elimina todas las reservas?
No. Deben verificarse el perfil efectivo, la operación posterior, la evacuación y las tolerancias. Un fondo plano también puede requerir una condición de acabado o asiento que la operación de taladrado no garantice por sí sola.
¿El chaflán de entrada reduce la profundidad útil?
Depende de cómo esté definida. Si se exige una longitud de pared a diámetro completo, el chaflán no forma parte de esa longitud. Si la cota llega al final cilíndrico desde la cara superior, no vuelva a añadir la altura del chaflán.
¿Basta con que una broca 5×D alcance la cota calculada?
No. Todavía debe verificar la profundidad admisible de esa referencia, canales, montaje, acceso y evacuación. La conversión de profundidad resuelve el requisito de la pieza, no toda la selección de herramienta.
Datos para consultar con HC
Para la selección general, vuelva a cómo elegir una broca para mecanizado CNC. Con la sección y el extremo definidos, puede evaluar brocas de metal duro para CNC sin confundir longitud comercial con profundidad funcional.
- Proyecto nuevo: plano o sección autorizada, referencia de profundidad, diámetro, material, tolerancias, pared mínima y operación posterior.
- Incidencia en producción: añada fotografías del defecto, referencia y estado de la herramienta, proceso actual, ajuste de profundidad del CAM/control y método utilizado para medir.
Para iniciar la consulta basta con un contacto y una descripción comprensible del agujero y del requisito o problema. Indique los datos desconocidos; pueden completarse después. Comparta únicamente información cuya divulgación esté autorizada.