HC · Diagnóstico del taladrado
Rebabas a la salida del taladrado: diagnóstico y control
La rebaba de salida no demuestra, por sí sola, que la broca sea incorrecta. Antes de cambiarla, compruebe dónde aparece el defecto, qué apoyo tiene el material al terminar el corte y cómo evoluciona con el uso del filo. Una salida sin apoyo y una herramienta desgastada pueden producir síntomas parecidos; también pueden actuar al mismo tiempo.
Esta guía se centra en el borde exterior de salida de agujeros pasantes en metal. Para elegir la familia de herramienta, consulte la guía de selección de brocas para CNC. Si el defecto está dentro de una intersección, corresponde al diagnóstico de agujeros cruzados y rebabas internas.
Tipo y ubicación de rebaba
Conserve una pieza identificada antes del desbarbado. Anote el agujero, la cara de salida y una referencia de orientación de la pieza. Fotografíe el contorno completo y el sector más afectado. Retire únicamente la viruta suelta mediante el procedimiento seguro del taller: si modifica el borde antes de documentarlo, pierde información sobre el defecto original.
| Qué observa | Qué comprobar primero | Qué no permite concluir |
|---|---|---|
| Labio levantado alrededor del borde | Apoyo local, espesor de salida, condición del filo y programa de avance. | Que aumentar la dureza de la broca resolverá el problema. |
| Rebaba concentrada en un sector | Salida inclinada o curva, proximidad a un borde libre y contacto del apoyo en ese sector. | Que hay un único labio de la broca defectuoso; la asimetría de la pieza también influye. |
| Lámina o tapa parcialmente unida | Cómo se completa la salida y dónde puede quedar material desprendido. | Que basta con retirar la tapa sin inspeccionar el borde y el agujero. |
| Falta de material o borde fracturado | Distinguir desconchado de material sobresaliente; revisar material, geometría y estabilidad. | Que se trata de una rebaba que desaparecerá con desbarbado. |
| Viruta adherida o atrapada | Separar viruta de una proyección unida al borde; revisar evacuación y adhesión en el filo. | Que el diámetro o el borde son conformes después de limpiar. |
Registre también cuándo cambia: desde el primer agujero, tras cierto uso de la herramienta, al cambiar de lote o después de desmontar el útil o dispositivo de sujeción. Una repetición en el mismo sector de la pieza orienta hacia condiciones locales; un crecimiento con la vida de la herramienta orienta hacia desgaste. Son hipótesis de trabajo, no pruebas de causalidad.
Apoyo y espesor residual
El espesor nominal de la pieza no describe por completo lo que ocurre al salir. Con una punta cónica, el centro atraviesa antes de que el diámetro completo haya terminado de cortar. El material que queda delante de los labios pierde soporte durante esa transición. En una pared inclinada o curva, la transición tampoco ocurre al mismo tiempo en todo el contorno.
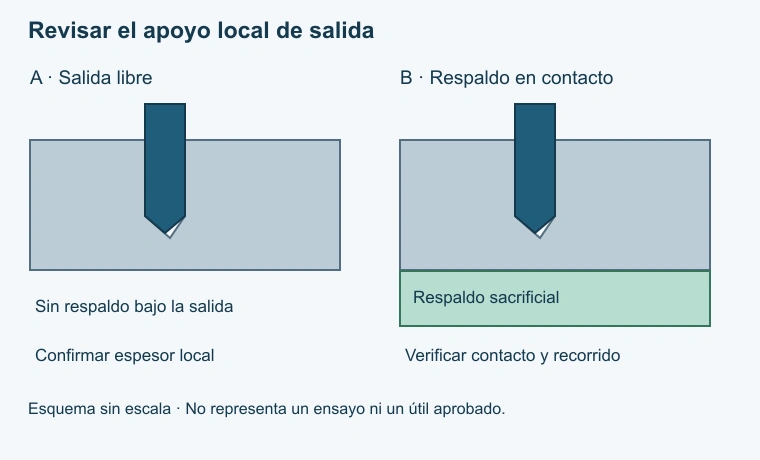
Revise la sección real del agujero: espesor local, cavidad posterior, distancia al borde libre y espacio entre la pieza y el apoyo. Una placa situada debajo no constituye necesariamente un apoyo efectivo si existe una separación o si su abertura deja libre precisamente la zona crítica.
Cuando es posible incorporar un respaldo
Un respaldo sacrificial puede limitar la deformación del material de salida, pero exige validar su contacto, fijación, material y sustitución. Antes de probarlo, confirme el recorrido completo de la punta, la ausencia de colisiones y la evacuación de viruta. No prolongue el ciclo dentro de una mordaza o de un elemento del útil que no esté previsto para mecanizarse.
Un estudio experimental sobre acero de baja aleación y brocas HSS observó una reducción de rebaba mediante apoyo posterior. Es evidencia de que el apoyo importa, no una receta para otra aleación, geometría o broca de metal duro. Véase Mondal y colaboradores, 2014. Un estudio de elementos finitos de Guo y Dornfeld también examina la influencia del respaldo; un modelo no sustituye la validación en máquina.
Cuando la salida queda libre o no es accesible
No compense una pared que se mueve únicamente cambiando la broca. Revise con el responsable de proceso si puede modificarse el amarre, el orden de operaciones o la condición de la cara de salida. Si no puede aportar apoyo, comunique esa limitación al fabricante para evaluar la geometría y la estrategia de salida. El desbarbado posterior será una operación definida y verificable, no una garantía implícita de la herramienta.
Comprobación siguiente: compare la condición inicial con una modificación de apoyo autorizada, manteniendo material, herramienta y programa. Si también cambia el programa, documente el conjunto como una modificación de proceso; no atribuya el resultado solamente al respaldo.
Estado del filo y avance de salida
Con la máquina parada y siguiendo su procedimiento de seguridad, inspeccione labios, esquinas y material adherido. Registre la referencia y el estado de la broca —nueva, usada o reafilada—, su uso acumulado y el montaje. Compruebe la desviación radial del conjunto montado, indicando el punto y el método de medición. Una herramienta nueva no corrige un portaherramientas inestable ni un apoyo insuficiente.
La tabla técnica de Helion Tools sobre problemas de taladrado incluye el desgaste excesivo y la velocidad de corte entre las comprobaciones ante rebabas de salida. Sirve para ampliar el diagnóstico, no para asignar automáticamente la causa a uno de esos factores.
El material cambia la comprobación prioritaria
- Aluminio y otros metales dúctiles: examine el material adherido al filo y la deformación del borde. Identifique la aleación y su estado; no trate todas las piezas de aluminio como equivalentes.
- Acero inoxidable: documente grado, estado y posibles zonas de roce. No reduzca el avance hasta dejar de cortar de forma estable ni añada pausas como solución improvisada.
- Fundición: distinga una rebaba de una rotura del borde. El grado y la geometría de salida condicionan la evaluación; eliminar más material no repara una arista ya desconchada.
Si la rebaba crece con el uso, una comparación con una herramienta equivalente en buen estado puede ayudar a separar el efecto del filo. Mantenga las demás condiciones y registre cualquier cambio de montaje. No continúe utilizando una broca dañada solo para completar una comparación.
Revisar el tramo de salida, no aplicar una reducción universal
Una modificación del avance de salida es una opción de prueba dentro de los límites del fabricante, no una instrucción de reducir siempre un porcentaje fijo. Identifique primero dónde empieza la salida real: espesor local, longitud de punta y referencia del programa determinan ese punto. Verifique también cuándo termina de atravesar el diámetro completo.
Registre las unidades del programa: avance por revolución y avance por minuto no son intercambiables sin conocer las revoluciones. Si cambia a la vez velocidad y avance, cambia más de una condición. Compruebe la trayectoria y la respuesta del control antes de mecanizar; no deduzca el comportamiento real únicamente del valor escrito en CAM.
La corrección debe conservar estabilidad, evacuación y calidad del agujero. Si aparecen ruido anormal, atasco, movimiento de la pieza o deterioro del filo, detenga la prueba y revise la causa. Una rebaba menor no justifica una condición insegura ni un agujero fuera de tolerancia.
Criterio de aceptación
Defina el requisito antes del ensayo con calidad o con el cliente: altura máxima permitida, condición del borde, ausencia de partículas desprendibles y exigencias de montaje, limpieza o estanqueidad. Si el plano solo indica «sin rebabas», aclare el método de aceptación y el estado de inspección. No invente un límite dimensional para sustituir esa aclaración.
Altura y anchura son magnitudes distintas. La altura se evalúa respecto a la superficie de referencia de salida; la proyección radial describe cuánto sobresale el material hacia el interior o el exterior del agujero. Una fotografía cenital con regla ayuda a localizar el defecto, pero no demuestra su altura. Para medirla, defina un método de perfil u otro método metrológico adecuado, con resolución y acceso suficientes.
En fotografías, coloque la escala en el plano de la dimensión observada y conserve orientación, identificación y condiciones de iluminación. Una escala añadida después sin calibración no convierte la imagen en una medición. No compruebe una arista cortante con los dedos.
Comparación antes y después de una corrección
- Identifique la condición inicial y el criterio de aceptación. Documente el borde antes del desbarbado; si existe acabado posterior, evalúe también el estado final.
- Formule una hipótesis concreta: por ejemplo, contacto insuficiente del respaldo. Defina una modificación autorizada y las condiciones que permanecerán constantes.
- Registre el resultado con el mismo método. Compare el sector peor, no solo una fotografía favorable ni únicamente el promedio.
- Revise diámetro, posición y otras exigencias del plano, además de rebaba, estado del filo y necesidad de retrabajo.
- Repita la comprobación según el riesgo y el plan de calidad, incluyendo la evolución durante la vida útil prevista. Un primer agujero aceptado no demuestra estabilidad de serie.
Si el apoyo cambia simultáneamente con la broca, registre una validación de la combinación. No la presente como prueba de que uno de los dos factores explica por sí solo la mejora.
Registro de salida: plantilla vacía
Complete esta ficha con datos reales. Los espacios no representan resultados medidos. Identifique cada muestra, mantenga el método de medición y registre el criterio acordado antes de comparar.
Descargar la plantilla imprimible de control de rebabas (PDF) · Versión 1.0 · 13 de octubre de 2026. Plantilla vacía; no contiene resultados de HC.
| Campo y unidad cuando proceda | Condición inicial | Condición modificada |
|---|---|---|
| Pieza, revisión de plano, lote, material y estado | ________ | ________ |
| Agujero, orientación, diámetro y espesor local (mm) | ________ | ________ |
| Herramienta, estado, uso acumulado y montaje | ________ | ________ |
| Apoyo, contacto, fijación y fotografía identificada | ________ | ________ |
| Programa/revisión, rpm, avance y unidades; inicio/fin del tramo de salida | ________ | ________ |
| Refrigeración y condiciones mantenidas constantes | ________ | ________ |
| Hipótesis, cambio autorizado y responsable | ________ | ________ |
| Instrumento, método, resolución y estado de calibración | ________ | ________ |
| Muestras/posición en serie; altura máxima (mm) y sector | ________ | ________ |
| Límite acordado, partículas, condición del borde y resto del plano | ________ | ________ |
| Resultado antes/después de desbarbar y retrabajo necesario | ________ | ________ |
| Decisión, fecha, responsable y siguiente comprobación | ________ | ________ |
Para aprobar el cambio y preparar su repetición, utilice el proceso de validación de herramientas antes de producción. Conserve versiones de programa y útil para poder reproducir la condición aceptada.
Preguntas frecuentes
¿Cómo saber si la rebaba viene de la broca o del apoyo?
No se puede resolver solo por su forma. Relacione ubicación y evolución con el estado del filo y el contacto del apoyo. Pruebe una modificación controlada y mida con el mismo criterio. Si ambos cambian a la vez, el resultado valida el conjunto, no una causa aislada.
¿Por qué aparece desde el primer agujero con una broca nueva?
Revise salida libre, espesor local, montaje, trayectoria y compatibilidad de la geometría con el material. «Nueva» describe el uso de la herramienta, no demuestra que la condición de salida sea correcta.
¿Reducir el avance siempre disminuye la rebaba?
No hay una reducción válida para todos los materiales y herramientas. Una prueba debe respetar la ventana de trabajo y comprobar que no introduce roce, inestabilidad u otro defecto. No confunda reducir avance con reducir velocidad de corte.
¿Puedo quitarla con un avellanado?
Puede ser una operación prevista si el plano permite esa modificación del borde y hay acceso. Confirme dimensiones, acabado y limpieza posteriores. No use un avellanado para ocultar desconchados, corregir una posición errónea o cambiar una superficie funcional sin autorización.
¿Una placa de respaldo garantiza una salida sin rebabas?
No. Importan el contacto, la geometría, el desgaste del respaldo y su compatibilidad con la operación. Debe verificarse el resultado y el espacio seguro de recorrido, no solo la presencia de una placa.
Datos para consultar con HC
Si el diagnóstico apunta a geometría o condición de corte, consulte las brocas de metal duro para CNC con los datos de la salida. La propuesta debe considerar las restricciones del útil y del agujero; una broca por sí sola no elimina la falta de apoyo, movimiento de pieza ni un criterio de aceptación indefinido.
- Proyecto nuevo: plano o sección del agujero, material y estado, requisito del borde y limitaciones de acceso o apoyo.
- Problema en producción: añada fotografías de salida con escala, orientación y estado anterior al desbarbado; referencia y uso de la broca; proceso actual y momento en que aparece el defecto.
Para iniciar la consulta basta con un contacto, el agujero que necesita resolver y el problema o requisito. Indique qué datos faltan; pueden completarse durante la evaluación. Comparta únicamente información autorizada y retire los datos sensibles de planos y fotografías.
Fuentes técnicas consultadas
- Mondal, N.; Sardar, B. S.; Halder, R. N.; Das, S. (2014). Observation of Drilling Burr and Finding out the Condition for Minimum Burr Formation. International Journal of Manufacturing Engineering, artículo 208293. Ensayos en acero de baja aleación con brocas helicoidales HSS sin recubrimiento de 14 mm; estudia apoyo posterior y condiciones de salida. Sus parámetros y resultados no se trasladan directamente a otras aplicaciones.
- Guo, Y. B.; Dornfeld, D. A. (1998). Finite element analysis of drilling burr minimization with a backup material. SME, pp. 1-6; XXVI NAMRC. Modelos tridimensionales de elementos finitos sobre mecanismos de formación de rebaba y respaldo. No es un ensayo de HC ni una especificación de utillaje.
- Helion Tools (sin fecha indicada; consulta: 13 de octubre de 2026). Indicaciones de aplicación y soluciones para taladrado. Tabla técnica de un fabricante: incluye desgaste y velocidad de corte entre las comprobaciones de rebaba de salida. Sus recomendaciones generales no sustituyen los límites de la referencia utilizada.
Estas fuentes respaldan el método de diagnóstico; no constituyen una certificación ni un aval comercial de HC.
Autoría y revisión técnica
Autoría, redacción y adaptación editorial: Kevin Zeng, director de Operaciones de Guangdong Hengchuang Tool Technology Co., Ltd.
Revisión técnica: Jiack Liu, responsable técnico de HC. Versión 2, revisada el 13 de octubre de 2026. Alcance: diagnóstico de la rebaba de salida, apoyo, estado del filo, avance, criterios de aceptación, esquema y plantilla de registro. Esta revisión del contenido no constituye una validación de una aplicación concreta.
Publicado y actualizado: 13 de octubre de 2026.