Fabricación de estructuras de aluminio y titanio para aviación
Para marcos, soportes y piezas de montaje, la estrategia combinará baja rigidez local, acceso a vacíos, calidad de agujeros y trazabilidad de controles sin asumir un resultado preliminar de prueba.
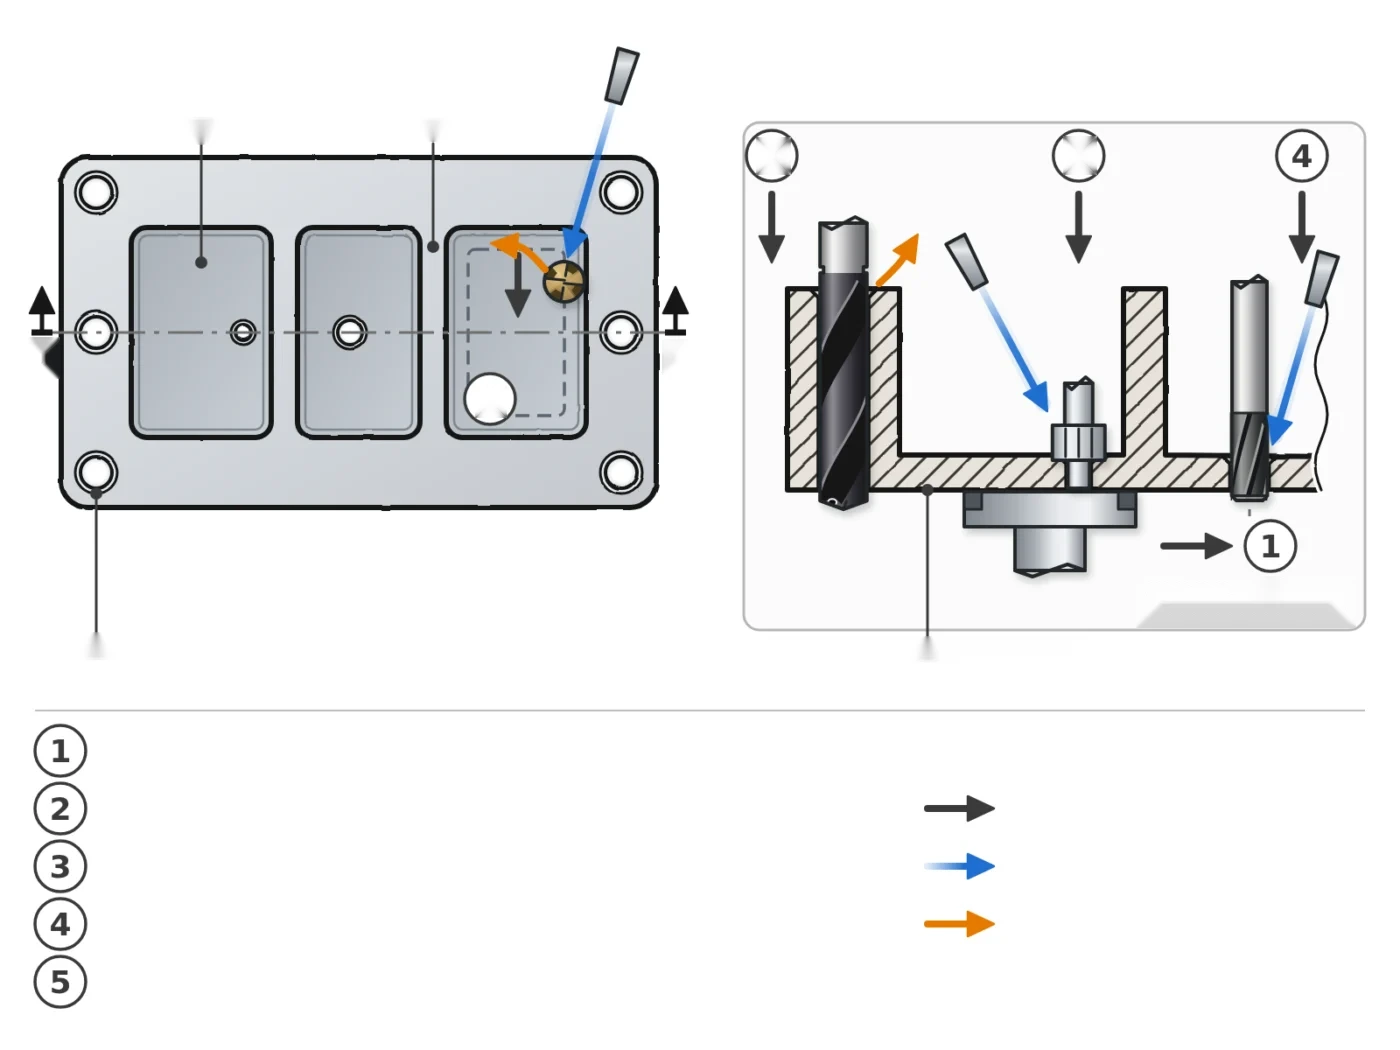
Marcos de baja rigidez, soportes y accesorios
La misma pieza puede combinar bolsillos profundos y agujeros fuertemente posicionados. El área debe mantener referencias estables entre tira, habilidad y perforación.
Los matices, estados materiales, tolerancias y volúmenes especificados por el cliente siguen siendo decisivos para la selección final.
Perfil técnico de la pieza
Partes y materiales
- Marco estructural y apoyo
- Ajustes y accesorios
- Diseño procesado con venas
Material a confirmar: Aleaciones de aluminio aeronáutica, titanio o acero dependiendo del nivel
Características a procesar
- Bolsas y venas aligeradas
- Agujeros de apertura o apilamiento
- Frenos y tiros localizados
Calidad a verificar
- Posición y diámetro de los agujeros
- Blast and integrity of input/output
- Deformación tras limpieza
Condiciones de la maquinaria
- Soporte para apoyar puntos delgados
- Broche controlado y soporte de herramientas
- Refrigeración compatible con sustancias
Diagnostique los síntomas antes de elegir la herramienta
Las siguientes causas son hipótesis diagnósticas; deben ser verificadas por parte, por la maquinaria y por la asamblea.
| Mecanizado | Síntoma observable | Posibles causas | Datos que deben verificarse | Labour Directorate |
|---|---|---|---|---|
| Molinos de bolsillo | Crecimiento o deformación | Abrazadera, fuerza radial, brida | Espesor, rango, estrategia, frecuencia | Reducir la carga radial y las secuencias |
| Perforación de instalación | Mala o desviación en la salida | Soporte insuficiente, apilación, borde | cruces, salida, tolerancia | Adaptar punta, instrucciones y soporte |
| Perforado | Diámetro o circulación inestables | agujero variable, descentramiento, sobre espesor | Mediciones de agujeros pre y terminados | Estabilizar la preparación y luego perforar |
| Freno | Ancho irregular | Posición del agujero, impacto, superficie oblicua | Ancho, ancho, marcado e impacto | Define una recuperación guiada y controlada |
Tipo rango de una estructura mecanizada
Crear referencias
Eliminar los niveles y áreas utilizados para posicionamiento.
Familia: Fresadoras
Compruebe los pliegues y las tensiones residuales antes de la terminación.
Cavidades de diseño
Retire el material manteniendo el soporte alrededor de las paredes.
Familia: fresa de extremo plano
Defina compromiso, cuello y longitud útil dependiendo de la profundidad.
Haciendo agujeros
Perforación después de la estabilización de referencias y frentes.
Familia: Perforaciones de refrigeración interior
Seleccione Profundidad y refrigeración después de leer Stack.
Litros calibrados
Terminar la perforación funcional con un espesor regular.
Familia: Ejes de metal duro con monobloque
La calidad del agujero pre y la alineación determina el resultado.
Crear entradas
Aplique las bisagras especificadas sin marcar las paredes.
Familia: Herramientas de rotación
Ángulo de control, ancho y accesibilidad en cada lado.
Dos decisiones específicas sobre esta aplicación
Apilación de materiales y rendimiento de perforación
Un agujero a través de varias capas no se trata como un agujero homogéneo: las interfaces cambian la dirección y la forma de la afeitada.
- Identificar el orden de las capas
- Documentación de juegos entre capas
- Set Output Support y Bash Control
Muralla gruesa después del diseño
El orden de los bolsillos, el material en espera y el momento de desbridamiento afectan la geometría final.
- Medir la pieza rota entonces libre
- Distribución de materiales
- Reserva un pase de acabado mensurable
Plan de validación recomendado
Geometría
Posición, diámetro, rotación y bisel de las características representativas.
Superficie y bajo
Documente la entrada, salida y pared del agujero con el método de medición.
Estabilidad
Compare la deformación antes y después de la limpieza y luego siga el desgaste de la serie.
Preguntas Frecuentes por el Ingeniero de Métodos
¿Debería usarse el mismo taladro para apilar?
Sólo después de probar materiales, espesores, conjuntos y requisitos de salida.
¿Cómo elegir la longitud útil?
Desde la verdadera profundidad, las colisiones y la rigidez; Evite el alcance innecesario.
¿Cuándo perforar el agujero?
Cuando la condición previa al agujero, la tolerancia y la superficie justifican una calibración separada.
¿Cómo limitar la deformación?
Revise la brida, secuencia, fuerzas radiales y el exceso de espesor en lugar de la herramienta única.
¿Qué evidencia hay?
Plan, mediciones de agujeros, fotos bash, montaje, máquina y herramientas actuales aceleran el Diagnóstico.
Envía el plano de tu pieza
Para obtener una primera cadena de herramientas, adjunte el nivel o modelo, calidad de material, dimensiones y profundidades, tolerancias, acabado superficial, máquina, montaje, interfaz, refrigeración, herramienta actual y volumen esperado.
Presentación del proyectoProductos y recursos relacionados
Datos de referencia del departamento de ingeniería de HC.