Perforación de acero inoxidable: endurecimiento y relleno límite
La perforación estable en acero inoxidable depende de la sombra, un borde realmente afilado, un avance que hace la afeitada, y un refrigeración que puede llevar calor y virutas.
La respuesta en breve
La perforación estable en acero inoxidable depende de la sombra, un borde realmente afilado, un avance que hace la afeitada, y un refrigeración que puede llevar calor y virutas.
Punto de control: La referencia de la herramienta, los parámetros y el resultado deben ser validados con el material, máquina y montaje real. HC no libera rendimiento unverificado.
Decidir paso a paso
Identificar el grado de Inox antes de seleccionar
Austenitic, martensitic, ferritic o duplex: Estas familias no tienen la misma usabilidad o comportamiento térmico. Indicar el nombre de la sustancia y su estado en lugar de la indicación única «sin mancha».
La dureza, el endurecimiento previo y los agujeros también afectan la selección.
Evite el endurecimiento al comenzar y cortar
Un borde contundente, demasiado débil una proyección o temporizador extendido frotar el taladro en lugar de cortar. El material se endurece localmente y la tensión aumenta en el próximo paso.
centro de control, rigidez y formación de virutas de los primeros agujeros de prueba.
Geometría, recubrimiento y evacuación
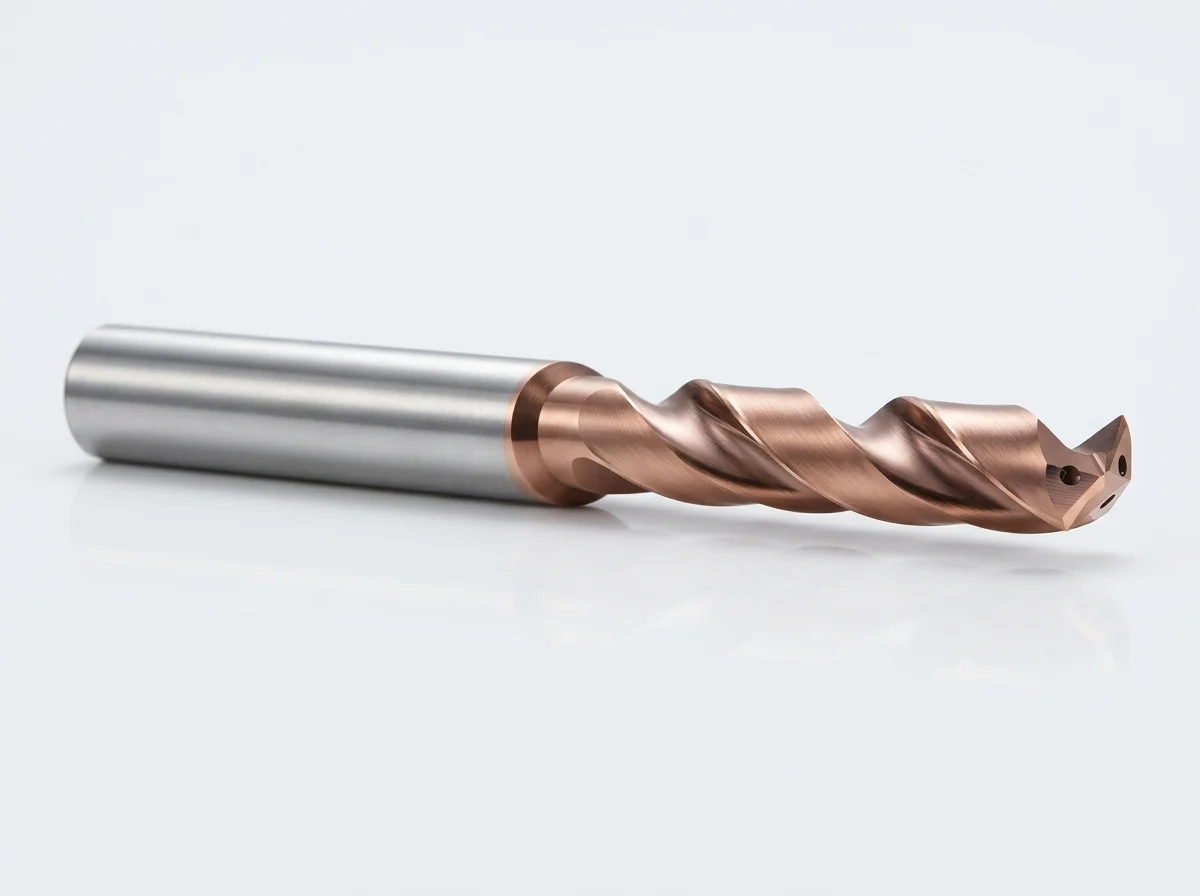
La preparación de punta y borde debe equilibrar la agudeza y la fuerza. Gujurs debe circular las virutas sin recompacizarlos; la refrigeración debe llegar a la parte superior.
Para un agujero profundo, valide el flujo, la filtración y posibles ciclos con la geometría propuesta real.
Compruebe la prueba antes de la serie
Se observará el color y la forma de las virutas, el ruido, la carga de la aguja, el desgaste del pico y la deriva del diámetro. Medir varios agujeros en la prueba, no sólo el primero.
Termina el examen si la viruta ya no es evacuado o si la carga aumenta rápidamente.
Lista de verificación antes de la selección o intento
Exposición y resultado
- Función de diseño y funcionalidad
- Material, calidad y condición
- Dimensiones, tolerancias y superficie
- Volumen de producción y frecuencia
Maquinaria y proceso
- Máquina, husillo, soporte de herramientas y en blanco artificial
- Casting, filtración y evacuación
- Trayectoria, compromiso o primer plano
- Método de medición y criterios de aceptación
Páginas útiles para continuar
Preguntas frecuentes
¿Qué datos deben enviarse a HC?
El plan, el material exacto, la máquina, el soporte de herramientas, la refrigeración, el volumen y las propiedades funcionales permiten una inspección inicial significativa.
¿Son universales las intersecciones?
No. Dependen de referencia de herramientas, material, diámetro, compromiso y estabilidad. Utilice los datos confirmados para la herramienta propuesta y luego validarlo en la máquina.
¿Cómo evitar cambiar múltiples causas a la vez?
Mantenga una pieza de control, registre las mediciones y cambie una sola variable por prueba. Esta disciplina hace que el Diagnóstico sea práctico.
Que su solicitud sea revisada por HC
Enviar planos, materiales y condiciones de máquina. HC le dirá la información que falta y la familia de herramientas para evaluar.
Solicitar presupuesto