¿Qué grosor adicional debe permanecer delante de un agujero?
Una sobrepesca pobremente elegida transforma una operación de acabado en una fuente de residuos: demasiado baja, el agujero puede frotar sin aceptar las fallas del agujero; Demasiado fuerte, su chaflán corta bajo estrés excesivo. Por lo tanto, el valor correcto no es un porcentaje universal ni una simple diferencia entre dos diámetros nominales.
Esta guía explica cómo definir el material que se debe eliminar en el diámetro, controlar el primer plano y crear una prueba mensurable. La decisión depende del diámetro acabado, el agujero, el material, la profundidad, el tipo de agujero, la falsificación, la refrigeración y la dispersión producida por la operación anterior.
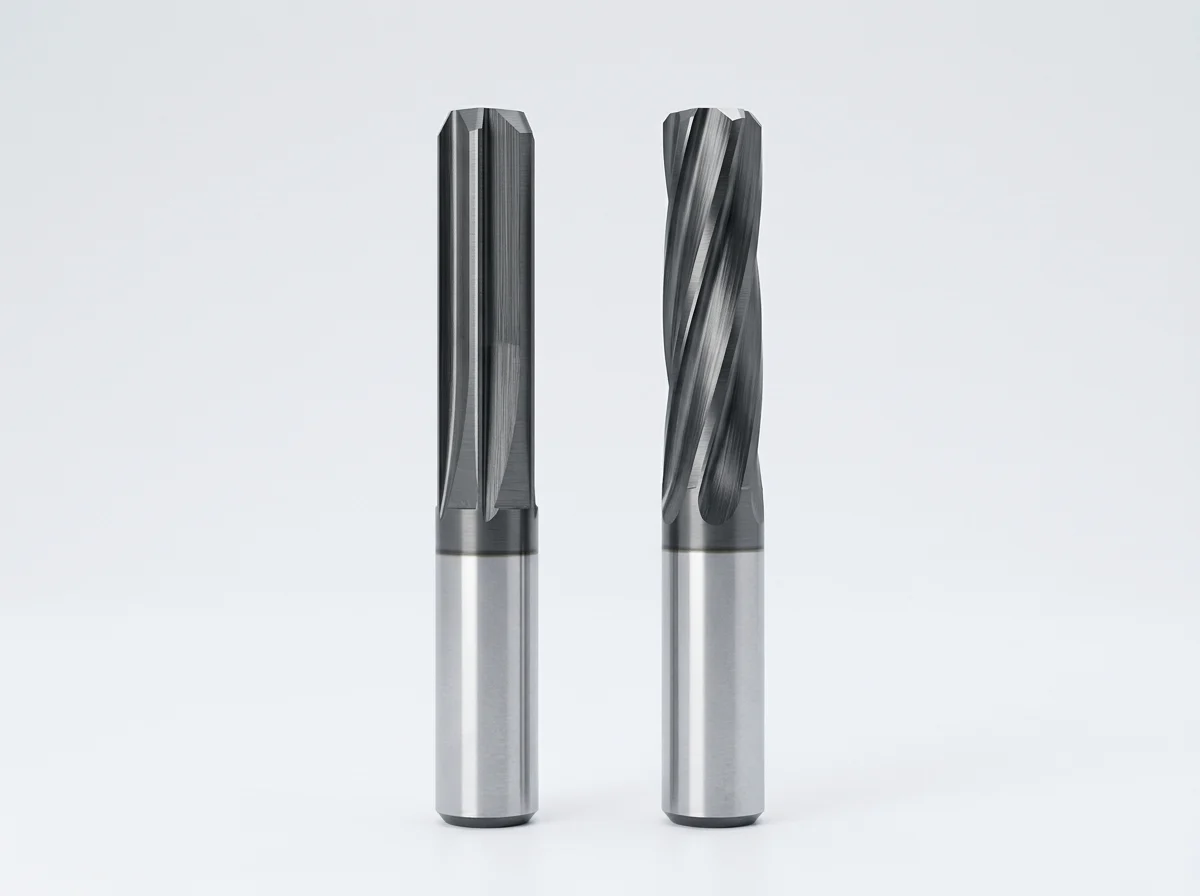
Respuesta rápida
El exceso de grosor antes del agujero debe determinarse en el diámetro y luego confirmar con la recomendación del fabricante de pozos y una prueba en la máquina real. Medir el agujero delantero en lugar de confiar en el diámetro grabado en el taladro. Un valor demasiado bajo promueve la fricción; un valor demasiado alto aumenta el esfuerzo, la desviación y el riesgo de mal evacuado.
- Destinguir el espesor diamétrico del canal radial.
- De los datos del fabricante de la herramienta seleccionada no regla universal.
- Diámetro de medición, conicidad, rotación y posición de primer plano.
- La prueba se adaptará al material, el agujero de apertura y la refrigeración.
- Cambiar una variable cada una y medir varios agujeros sucesivos.
Para el espesor diamétrico o radial: ¿Qué se debe calcular?
El exceso de espesor declarado por un fabricante se expresa normalmente en diámetro, pero este punto debe ser confirmado en la documentación. Una confusión entre diámetro y radio duplica o divide el valor geométrico calculado por dos. Solo no permite una variación proporcional de la carga de corte. Por lo tanto, la aeronave, el programa CNC, la hoja de alineación y la unidad de control deben utilizar la misma convención.
Puedes preguntar:
Sobrepeso en el diámetro Diámetro terminado D de Ad= Diámetro medido del agujero delantero d puerto de paso radial ar=Ad/2Cálculo de la muestra sin un valor recomendado implícito: si un agujero terminado es de 12.00 mm y el espesor del diámetro mantenido para la prueba es de 0.20 mm, el objetivo para el agujero delantero es de 11.80 mm. La pared entonces tiene un espesor geométrico teórico de 0,10 mm por lado. Este valor radial no es el espesor de la afeitada por diente, que depende en particular del avance, el número de dientes en el compromiso y la geometría del chaflán. El diámetro realmente perforado debe ser medido.
Esta distinción parece elemental, pero evita un error común de preparación. Para reposicionar todo el proceso, vea también las instrucciones Perforación o perforación de un agujero: cómo decidir.
¿Por qué no hay valor universal?
Dos agujeros con el mismo diámetro final pueden requerir diferentes ventanas a medida que el material, la profundidad, la calidad del agujero previo o la eliminación de virutas cambian. El pozo termina un agujero existente: no corrige automáticamente un error de posición grande, una gran conicidad o una trayectoria inestable que deja el pozo.
Diámetro y geometría del chaflán
El diámetro influye en toda la sección de la viruta y la rigidez de la herramienta. La longitud y el ángulo del chaflán determinan el número de dientes gradualmente atractivos. Un valor permitido para un pequeño taladro no puede cambiarse a un diámetro mayor o a una geometría de corte diferente sin verificación.
Material y condición metalúrgica
La resistencia, la ductilidad, la abrasividad y la tendencia a endurecer alteran la formación de la viruta y el esfuerzo en el chaflán. El grado y la condición exactos son más útiles que un término general como «el talón» o «inquieto». La elección de herramienta y recubrimiento estará vinculada a las especificaciones del fabricante.
Agujero ciego, guía o interrumpido
En un agujero ciego, las virutas tienen menos espacio y la evacuación se vuelve crítica. En un agujero de apertura, la geometría puede promover la evacuación a la salida. Una ranura, una perforación transversal o una interrupción de corte también requiere una entrada y guía correspondientes. El catálogo Hartner recomienda, entre otras cosas, caídas espirales para soportar mejor algunas interrupciones cortadas.
Rigidez, distorsión y orientación
La falsificación acumulada del pin, soporte de herramientas y agujero distribuye la carga desigualmente entre los dientes. Un error de alineación entre el primer plano y la herramienta también puede producir un corte más fuerte en un lado. Antes de fijar el exceso de grosor, se debe comprobar el montaje completo y la estabilidad de la parte.
¿Qué valores deben utilizarse como punto de partida?
Las tablas del fabricante son puntos de partida documentales, no parámetros HC o resultados para todas las perforaciones. La siguiente tabla Gühring aparece en *Navigator 2013*, página impresa 41 y página 43 del PDF. Tiene una línea general «todos los materiales» y líneas separadas para aceros endurecidos; Por lo tanto, no debe presentarse como una tabla para los pozos HSS-E. Hartner también cita un valor promedio de 0.20 a 0.30 mm antes de recomendar ciertas geometrías cuando se excede.
| Diámetro acabado según tabla Gühring | Ejemplo de un exceso de diámetro publicado por Gühring * | Lo que necesita ser confirmado |
|---|---|---|
| Hasta 6 mm | 0,10 a 0,20 mm | Referencia exacta, material, profundidad y moda |
| Más de 6 a 10 mm | 0,20 mm | Perforación real dispersión y estado de entrada |
| Más de 10 a 16 mm | 0,20 a 0,30 mm | Geometría de bisutería y eliminación de virutas |
| Más de 16 a 25 mm | 0,30 mm | Rigidity of assembly and available performance |
| Más de 25 a 40 mm | 0,30 a 0,40 mm | Proyecto de solución y regularidad del primer plano |
| sobre 40 mm | 0,40 a 0,50 mm | Tipo de radio y estrategia de acabado completa |
*Estos seis valores corresponden a la línea general «todos los materiales» en la tabla Gühring, *Navigator 2013*, página impresa 41 / página 43 del PDF. En la misma tabla, los valores para aceros endurecidos se publican por separado. Esta es la documentación del fabricante y no los parámetros específicos de HC; La referencia real será confirmada antes de la prueba.
Ambas fuentes convergen en un punto útil: si la cantidad de material excede la capacidad de la geometría de acabado, es necesario revisar el diseño o elegir un taladro para una captación de material más fuerte. Por lo tanto, el HC no transforma estas áreas en una matriz universal. Lado Perforación de la máquina: agujero frontal, montaje y control Permite continuar la selección por configuración.
¿Cómo controlar el agujero delante del pozo?
El diámetro nominal del taladro no es suficiente para validar el agujero previo. Es necesario medir lo que el proceso realmente produce, idealmente en varias partes y a varias profundidades. Un diámetro promedio aceptable puede cubrir una entrada ampliada, una conicidad, una ventilación o una deriva posicional que carga el agujero irregularmente.
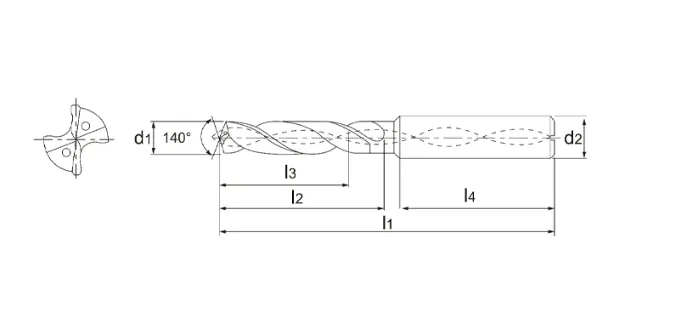
Controles mínimos
- medir el diámetro en la entrada, el centro y el fondo o la salida;
- la conicidad y, cuando las tolerancias requieren, la circulación;
- controlar la posición y la alineación con la referencia funcional;
- Examinar el enrojecimiento, el encaje, el desgarro o el endurecimiento en la entrada;
- Medir el remanente con la herramienta ajustada en su soporte de herramientas de producción;
- confirmar la profundidad disponible para el atraco, liberación y viruta;
- retener la alineación básica cuando afecta la geometría del agujero.
La Universidad de Lille recuerda que la ubicación del agujero debe ser asegurada por la operación anterior: el agujero se utiliza primero para la calibración. Si el primer plano tiene un error de posición o corrección que es incompatible con el plano, corrija la perforación o planifique un diseño adecuado antes de la terminación.
¿Qué síntomas indican mal espesor?
Un falso exceso de espesor no es diagnosticado por un solo síntoma. Demasiado grande un agujero, una superficie rayada o un desgaste rápido también puede venir de la ronda equivocada, alineación, refrigeración, borde reportado o virutas. El control debe seguir una orden para evitar cambiar múltiples causas al mismo tiempo.
| Síntoma observado | Hipótesis del exceso de espesor | Eliminar otras causas | Control de prioridades |
|---|---|---|---|
| Trazas de perforación todavía visibles | Material insuficiente o irregular | Hueso de gusano, defectos de agujero local | Medición del primer plano a profundidad |
| Superficie pulida con unos pocos virutas | Corte demasiado bajo, fricción | Demasiado débil hacia adelante, borde contundente | Investigar fichas y chaflán |
| Exerción, vibraciones o ruidos crecientes | Material demasiado importante | False-rond, falta de rigidez, interrupción | Controlar el soporte y luego reducir una variable |
| Agujero demasiado grande o cónico | Carga o desviación irregulares | Alineación, refrigeración, entrada dañada | Forma de medición, descentrado y coaxiality |
| Strips on removal | Policías en el agujero | Mala dirección de evacuación | Observación de la ruta de la viruta y el ciclo |
| desgaste rápido del chaflán | Sección de viruta excesiva | Material abrasivo, velocidad o lubricación | Compare el desgaste y el esfuerzo en una serie corta |
Guía HC Deficiencias y su Diagnóstico desarrolla esta búsqueda de causas sin asignar automáticamente ningún defecto a la herramienta.
¿Cómo construyes un estudio mensurable?
Una prueba útil comienza con una condición de inicio documentada y cambia sólo una variable a la vez. No es suficiente para obtener un buen agujero aislado: es necesario comprobar la repetibilidad del diámetro, la forma y la condición de la superficie en una secuencia representativa, mientras que se observan las virutas y el desarrollo del chaflán.
1. Establecimiento de criterios de aceptación
Diámetro de aumento, clase de tolerancia, forma, posición, condición de superficie y método de medición en el plano. Identificar las características funcionales reales e indicar a qué temperatura o después de qué período de tiempo se controla la pieza.
2. Descripción del proyecto anterior
Medir varios agujeros previos, no sólo el primero. Diámetro mínimo y máximo, conicidad, profundidad, ubicación, falso montaje redondo y apariencia de registro de entrada. Esta dispersión determina la carga mínima y máxima que el agujero experimenta.
3. Seleccione una condición de inicio trazable
Utilice la recomendación para la referencia de pulverización, material y tipo de agujero. Documente el espesor sobre diámetro, velocidad, alimentación, refrigeración, soporte de herramientas y ciclo. No mezclar un valor de un taladro HSS con una geometría de carburo diferente sin validación.
4. Crear una secuencia controlada corta
Utilice un número suficiente de agujeros para observar la propagación inmediata y luego medir con el medio de producción esperado. Mantenga al menos una pieza de control y fichas de fotografía si su forma o evacuación es un criterio de Diagnóstico.
5. Editar sólo una variable
Si el resultado es inestable, primero compruebe la ronda falsa, apriete, ingesta, verter y evacuar. Luego cambia una variable identificada y repite la misma medición. Para formalizar los criterios, los documentos de los testigos y detener la regla, utilice el Guía HC para probar una nueva herramienta antes de la serie.
¿Cómo comparar el costo por pieza compatible?
El exceso de espesor más robusto no es necesariamente el que da el ciclo más corto en una sola pieza. Una ventana estable reduce cambios, controles adicionales, cambios inesperados de herramientas y chatarra. Por lo tanto, el indicador de comercio correcto es el costo por pieza conforme, calculado en un período y volumen comparables.
Costo por parte compatible = [costo de herramientas utilizado + (tiempo de máquina en horas × velocidad horaria de la máquina) + costes de control + costes de retoque + costo neto de piezas de chatarra] / número de piezas compatiblesTodos los componentes deben expresarse en la misma moneda y deben provenir del mismo lote o de un período comparable. Definir categorías exclusivas: Si los costos de la máquina de una parte descartada ya están incluidos en todo el tiempo de la máquina, no añadir una segunda vez a la chatarra. HC no publica ahorros porcentuales sin un archivo de prueba verificable.
¿Cuándo deberías considerar un SonderAgujeror?
Una herramienta especial se hace relevante cuando la geometría parcial o la estabilidad económica no se puede lograr con una referencia estándar apropiadamente adaptada. La decisión debe basarse en el plano, la operación anterior, la máquina y el volumen y no sólo en el deseo de reducir el número de herramientas.
Situations to be investigated:
- varios diámetros, chaflánes o rodamientos destinados a producirse en el mismo eje;
- profundidad o limpieza incompatible con la longitud de entrada estándar;
- agujero ciego con fuerte estrés de eliminación de virutas;
- corte, ranurado o perforación transversal,
- material abrasivo o estado metalúrgico que requiera geometría especial;
- Meta de la capacidad, que sigue siendo inestable después de la corrección y el ensamblaje previos al agujero;
- volumen suficiente para comparar el costo por parte compatible de una herramienta en combinación con el de varias operaciones.
El sitio está dedicado a Herramientas especiales HC Presenta la información necesaria para crear un estudio sin prometer un resultado antes de analizar la pieza.
Preguntas frecuentes
¿Todavía necesitamos perforar 0.20 mm debajo del diámetro del agujero?
No. Una diferencia de 0,20 mm aparece en algunas tablas de fabricantes y para ciertos rangos de diámetro, pero no es una regla universal. Compruebe la referencia del pozo, el material, la profundidad, el tipo de agujero, y la dispersión realmente producida por el taladro antes de mantener este valor como una condición de prueba.
¿Se debe expresar el exceso de espesor en el radio o diámetro?
A menudo se publica sobre el diámetro, pero la documentación de la herramienta debe confirmarlo. Si la diferencia entre el diámetro terminado y el agujero previo es de 0.20 mm, la base de haz teórico es de 0.10 mm. Introduzca explícitamente la convención en el programa, el formulario de ajuste y el informe de control.
¿Se puede reparar un agujero que no se coloca correctamente?
Un taladro de acabado generalmente sigue el agujero existente y no está destinado a corregir ningún error de posición significativo. Algunas geometrías frontales o operaciones de diseño pueden satisfacer ciertas necesidades pero requieren una selección específica. En primer lugar, perforación adecuada, sujeción o rugido cuando la posición está fuera de tolerancia.
¿Por qué se frota sin producir un viruta limpio?
El material a eliminar puede ser insuficiente o irregular, pero demasiado pequeño una protrusión, un borde usado, una desalineación o una superficie rugosa puede producir un síntoma estrecho. Medir el primer plano, observar las virutas y controlar el chaflán antes de aumentar arbitrariamente el espesor.
¿Cómo preparar un agujero ciego antes de perforar?
Compruebe la profundidad útil, la longitud de la entrada, la distancia al suelo y la dirección de la distancia de las virutas. El refrigeración y el ciclo deben evitar la acumulación y el paso de fichas entre las listas y la superficie terminada. La geometría recomendada depende de la referencia de la herramienta y de la configuración real.
¿Qué información debería proporcionarse para una recomendación?
Envíe el plano, el material y su condición, el diámetro acabado, la profundidad, la tolerancia, la condición de la superficie, el diámetro medido del agujero previo, la máquina, el soporte de herramientas, la refrigeración, el volumen y los defectos ya observados. Estos datos permiten distinguir la necesidad de adaptación de una necesidad de herramientas especiales.
Prepare su aplicación HC
Para estudiar su operación, HC necesita las características de la parte y las condiciones reales, no sólo el diámetro nominal. Preparar mediciones de varios agujeros, método de control, defectos observados y referencias actuales. El Guía de preparación para la aplicación de herramientas de mecanizado Permite verificar información útil antes de contactar con HC.
Utilice el formulario Describa su solicitud y solicite una oferta para proporcionar información disponible:
- material, dureza o estado metalúrgico;
- diámetro, profundidad, tolerancia y calidad de la superficie;
- agujero ciego, apertura o interrupción;
- Diámetro y distribución reales del agujero anterior;
- Máquina, interfaz, soporte de herramientas, redondeo y refrigeración;
- Criterios de volumen y coste por parte compatible.
HC analizará primero la información que falta y probará la solución familiar. Cada corte o valor de potencia debe ser validado con la referencia propuesta, la máquina y el material real.
Technical sources consulted
- Gühring, *Drilling, Deep Hole Drilling, Reaming, Countersinking — Navigator 2013*, Sobre tabla de espesores, página impresa 41 / página 43 de PDF: https://guehring.com/wp-content/uploads/2018/dokumente/EN/catalogues-special-programmes/Navigator_2013_en.pdf
- Hartner, *Scooter – recomendaciones específicas para la perforación con perforaciones de máquina*, especialmente en agujeros ciegos, aberturas, cortes y grosor: https://www.hartner.de/wp-content/uploads/2018/07/Hartner_Reibahlen_FR_2018_LowRes_200718.pdf
- Universidad de Lille, *Preparación de producción en fabricación mecánica – tamaño *, definición, función de calibración y ubicación de agujeros: https://analyse-fabrication.univ-lille.fr/co/chapitre_2_4_3_7.html
Describir la parte, el material, el primer plano medido y el objetivo de control. HC puede identificar la información que falta antes de proponer una pista de prueba.
Describa la solicitud y solicite una oferta