Maquinaria para dispositivos médicos
La selección de herramientas tendrá en cuenta materiales, características bajas, acabado superficial y requisitos de documentación. La página describe un método de estudio, no una validación regulatoria del dispositivo.
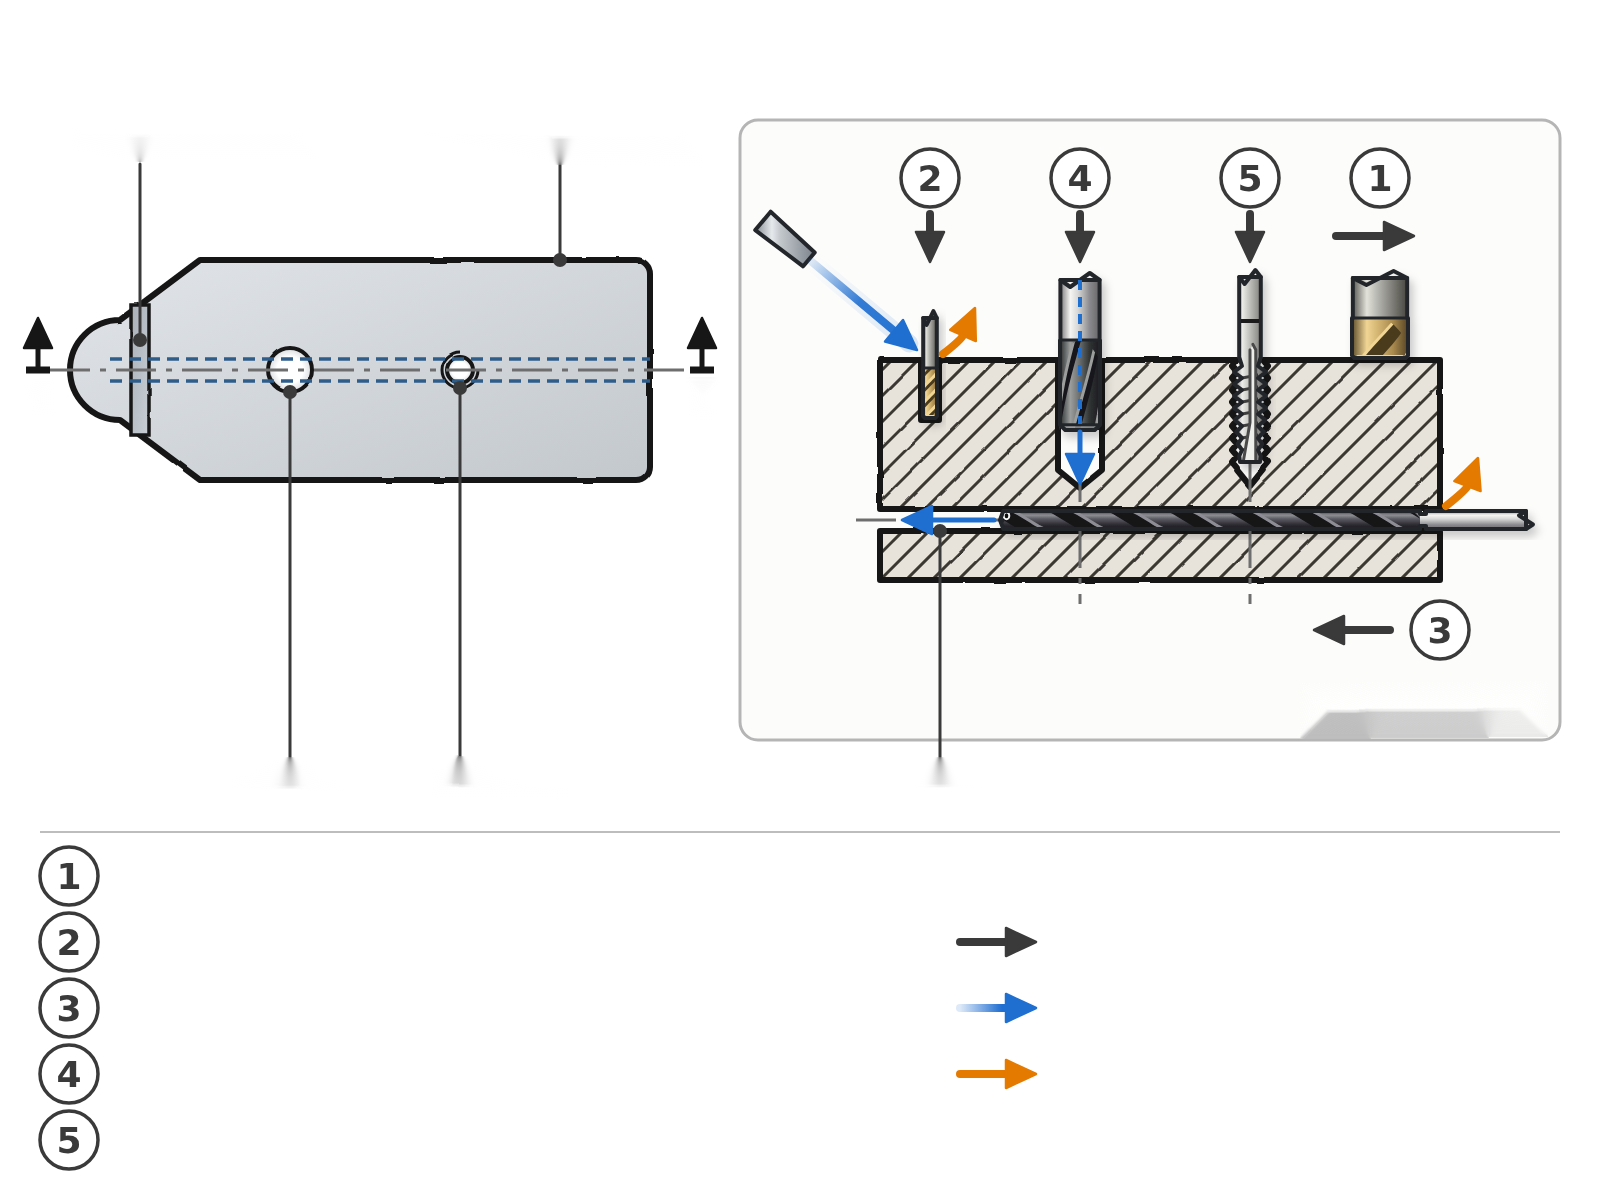
Piezas pequeñas con múltiples funciones y controles
Una pieza de instrumento puede combinar agujero profundo, perfil fino y hilo ciego. La selección debe proteger cada característica sin presentar la herramienta como garantía regulatoria.
Los matices, estados materiales, tolerancias y volúmenes especificados por el cliente siguen siendo decisivos para la selección final.
Perfil técnico de la pieza
Partes y materiales
- Instrumentos y pinzas
- Piezas de equipo y equipo
- Pequeños sujetadores o guías
Material a confirmar: Aleaciones de acero inoxidable, titanio, cromo cobalto o polímeros técnicos según el respaldo
Características a procesar
- Agujeros finos y profundos
- Lluvia, perfiles y áreas
- Panes y borrones para montaje
Calidad a verificar
- Calidad de la superficie y bordes accesibles
- Tamaño pequeño del agujero
- Trazabilidad de los controles de procesos
Condiciones de la maquinaria
- Material y certificado marcado
- Fluid compatible con el proceso del cliente
- Limpieza de herramientas separadas
Diagnostique los síntomas antes de elegir la herramienta
Las siguientes causas son hipótesis diagnósticas; deben ser verificadas por parte, por la maquinaria y por la asamblea.
| Mecanizado | Síntoma observable | Posibles causas | Datos que deben verificarse | Labour Directorate |
|---|---|---|---|---|
| Taladrado de acero inoxidable/titanio | Calor o endurecimiento | Rubbing, casting, cut stop | Calidad, profundidad, ciclo, temperatura | Corte continuo y evacuación |
| Micromecanizado | Muerte repentina | Rayos, rango, borde corto | redondo equivocado, diámetro, entrada, desgaste | Montaje seguro y detección |
| Borgne warp | Red incompleta | Copa abajo, anteojo, profundidad | No, tierra, calibre, lubricación | Elija una evacuación adaptada al agujero |
| Acabado de perfil | Hard edge o alta rugosidad | Estrategia, desgaste, recuperación manual | Perfil, Ra, radio, método de control | Definir acabado de borde y control |
Tipo de componente de instrumento
Creación de superficies de base
Preparar referencias repetibles en una pequeña pieza.
Familia: fresa de extremo plano
adaptar Mors y fuerza de sujeción a posibles deformaciones.
Información de la máquina
Crear ranuras y perfiles sin rodamientos falsos excesivos.
Familia: Micro-milling machines
Medir el falsificador antes de aumentar la velocidad.
Tubos de perforación
Seleccione la geometría según el tono, profundidad y refrigeración.
Familia: Taladros de acero inoxidable
Para titanio u otros grados, se solicitará una validación específica.
Agujeros de longitud
Calibración después de un agujero preestablecido y medido.
Familia: Refrigeración interna
Evaluar el grosor líquido, la orientación y la descarga.
Yarn
Forma o corta según material, pared y requisito.
Familia: Se devuelven los taladros
La descarga requiere un material compatible y un agujero previo específico.
Dos decisiones específicas sobre esta aplicación
Control térmico en acero inoxidable y titanio
Un corte que frota puede aumentar el calor y endurecimiento y luego empeorar la próxima operación.
- Evite los tiempos de contacto
- Flujo y dirección del fluido de prueba
- Siga el desgaste antes de la deriva dimensional
Profundización y acabado funcional
La ausencia de formación de rebabas visible no prueba que el peine cumple el plano; Radius, fractura y rugosidad deben definirse.
- Indicación del borde crítico
- Determinación del método de medición
- Desembolso controlado separado y retoque libre
Plan de validación recomendado
Superficie de tamaño y superficie
Controle el diámetro pequeño y la rugosidad con medios escalables.
Herramientas usadas
Defina un límite basado en tamaño, superficie o rubor, no sólo una serie de piezas.
Documentación
Guardar material, herramienta suelta, máquina, ajustes y resultados según los requisitos del cliente.
Preguntas Frecuentes por el Ingeniero de Métodos
¿Esta página valida un producto médico?
No. organizar el estudio de mecanizado; la conformidad y validación del producto se incluirán en el sistema de calidad del fabricante.
¿Cómo perforar un agujero delgado en acero inoxidable?
Especifique la variedad, diámetro, profundidad, refrigeración, impacto y fractura antes de la prueba.
¿Cuándo elegiré el Tap de Reflexión?
Sólo para un material dúctil compatible con agujero y par validado.
¿Qué criterio de vida debe aplicarse?
El que protege la dimensión, la superficie, el rubor y la estabilidad del proceso.
¿Qué datos se necesitan?
Plano de piso controlado, material, superficie, borde, máquina, limpieza, volumen y requisitos de documentación.
Envía el plano de tu pieza
HC puede estudiar las herramientas proporcionadas del plano de fabricación, materiales y criterios de aceptación.
Cuando sea posible: plan o modelo, calidad material, dimensiones y profundidades, tolerancias, acabado superficial, máquina, interfaz, refrigeración, herramienta actual y volumen esperado.
Presentación del proyectoProductos y recursos relacionados
Datos de referencia del departamento de ingeniería de HC.