¿Cómo probar una nueva herramienta de mecanizado antes de la producción en serie?
Un intento útil no se trata sólo de producir una buena pieza. Debe demostrar por qué el resultado es aceptable, en qué condiciones se logró y si estas condiciones son reproducibles.
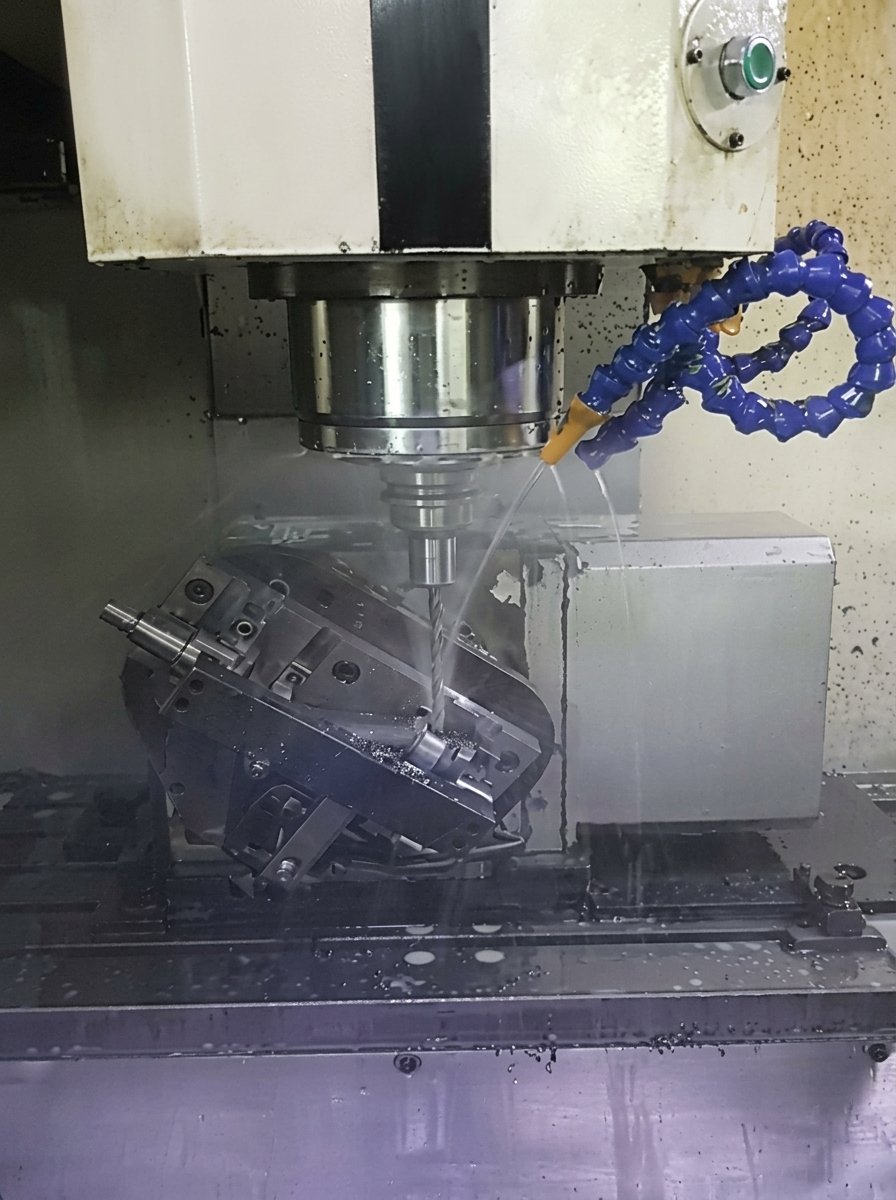
Una prueba reflejará el montaje real.
La validación no es sólo sobre la herramienta. Máquina, soporte de herramientas, sujeción, orientación parcial y distribución de fluidos forman parte del protocolo. Una imagen de la asamblea documenta las condiciones y facilita la comparación si el resultado cambia durante la ejecución en serie.
Las cuatro etapas de un ensayo industrial
| Nivel | Preguntas | Pruebas esperadas |
|---|---|---|
| Feasibility | ¿La herramienta realiza la característica sin un defecto crítico? | Pieza Medida, fotos, condición de límite, sin incidentes |
| Equipo original | ¿El resultado repite en varias piezas? | Serie corta con método y condiciones constantes |
| Resistencia | ¿La deriva permanece controlada a tiempo? | Mediciones periódicas, instrumentos de medición, determinación del desgaste y la vida útil |
| Producción | ¿Se mantiene estable el proceso entre lotes, operadores o máquinas? | Plan de control, trazabilidad y respuesta a las desviaciones |
Escribe protocolo antes de cortar
- Objetivo: Diámetro, tiempo de ciclo, calidad de la superficie, vida o estabilidad
- Referencia: herramienta actual, estado inicial y método de comparación
- Variables fijas: material, lote, máquina, soporte de herramientas, programa, líquido, soporte
- Variación comprobada: un cambio claramente llamado
- Medidas: instrumento, frecuencia, muestra, temperatura y operador
- Alto: umbral de desecho, desgaste, carga, ruido, rotura o riesgo de seguridad
Atención a «gansos» no comparables
Una vida expresada en piezas es comparable solamente si el material, característica, parámetros, criterio de fin de vida y control son equivalentes. Un ciclo más rápido puede cambiar el costo de desembolsar, medir o raspar.
HC no presenta casos de clientes o multiplicadores de rendimiento sin datos verificados y publica permiso.
Procedimiento recomendado
Contexto de congelación
Identificar material de lote, máquina, montaje, líquido, programa y herramienta de control.
Medición de salida
Documente el rendimiento actual utilizando el mismo método que el test futuro.
Apoyo y control
Comprobar la cola, pinza, redondeo, longitud de salida y corrección de herramientas.
Comenzar gradualmente
Mira la primera pieza, viruta, carga y borde antes de levantar el lote.
Muestra
Medir a intervalos definidos, no sólo la primera y última pieza.
Decisión
Aceptar, ajustar o rechazar según los umbrales escritos antes de probar.
Hoja de prueba mínima
Traceability
referencia y herramienta suelta, material suelto, máquina, fecha, operador, programa y montaje.
Condiciones
Vc, n, adelante, compromiso, profundidad, fluido, presión, concentración y temperatura.
Resultados
Medidas brutas, fotos, fichas, desgaste, incidentes, tiempo y decisión con la persona responsable.
Conversión de una prueba en una decisión de producción
| Concentración | Medición de prueba previa | Medición durante la prueba | Reglas de redacción |
|---|---|---|---|
| Calidad de la unidad | Método actual, instrumento y frecuencia | Tamaño, forma, rugosidad o rubor dependiendo del nivel | límite de aceptación y acción cuando se exceda |
| Estabilidad del proceso | Máquina, soporte, soporte de herramientas y material de referencia | Carga observable, ruido, virutas, temperatura o deriva | Número de piezas y condiciones para permanecer estable |
| Estado de la herramienta | Nuevo borde de imagen y medida | Usura localizada, virutaping, bonding o vertedero | Date of arrest and person empowered to prosecute |
| Productividad | Ciclo comparable y tiempo no interesante | en tiempo real, cambios y Comité | Comparar sólo piezas aceptadas |
Prueba A/B sin confusión
Mantenga material idéntico, programa, montaje, refrigeración y control. Cuando varias variables cambian juntas, el resultado muestra que una configuración funciona, pero no por qué.
Carpeta de liberación de serie
Mantenga la versión del plano, referencia de herramientas, montaje, condiciones ejecutadas y lecturas. Lado Información sobre la licitación ayuda a recopilar datos perdidos antes de la prueba.
Preguntas frecuentes
¿Cuántas partes se necesita para validar una herramienta?
El número depende del riesgo, volumen, variabilidad y el criterio estudiado. Una primera pieza valida la viabilidad, no la estabilidad a largo plazo.
¿Podemos cambiar la velocidad y avanzar durante la misma prueba?
Sí, en un plan de prueba estructurado, pero cada paso debe ser identificado. Para un Diagnóstico simple, cambiar una sola palanca facilita la interpretación.
¿Cómo comparar la vida de dos herramientas?
Use la misma pieza, material, máquina, montaje, medición y regla de fin de vida, y registre las condiciones y desviaciones exactas.
¿Por qué fotografiar las fichas?
Proporcionan un rastro del proceso y ayudan a conectar la evacuación, el calor, el cruce y la estabilidad con los parámetros utilizados.
Productos y guías relacionados
Referencias técnicas consultadas
Preparación de una prueba HC
Enviar lente, herramienta actual, parte, material, máquina, montaje, parámetros, método de medición y volumen. HC sugerirá una hoja de comparación y datos perdidos.
Preparación para validaciónDatos del departamento de ingeniería HC, como referencia. Las condiciones de inicio deben ser validadas en su máquina, material y montaje.