3×D, 5×D o 8×D perforación: ¿Cómo elegir la longitud correcta?
Un taladro 8xD no es una versión «safer» de un taladro 3xD. Si es más largo de lo necesario, reduce la rigidez disponible, aumenta la sensibilidad a la moda-rond e impone un viaje más largo en virutas. Por el contrario, elegir demasiado corto una serie puede evitar que la parte superior alcance toda la profundidad programada o poner el canal de viruta en una zona desfavorable.
Esta guía explica cómo elegir entre 3 × D, 5 × D y 8 × D de la profundidad real, tipo de fondo, entrada, material, refrigeración, soporte de herramientas y criterios de producción. No reemplaza la tabla dimensional del taladro seleccionado: la designación 5xD especifica una longitud familiar, pero la longitud útil, la geometría de punta y las condiciones de uso deben ser confirmadas en la hoja del fabricante.
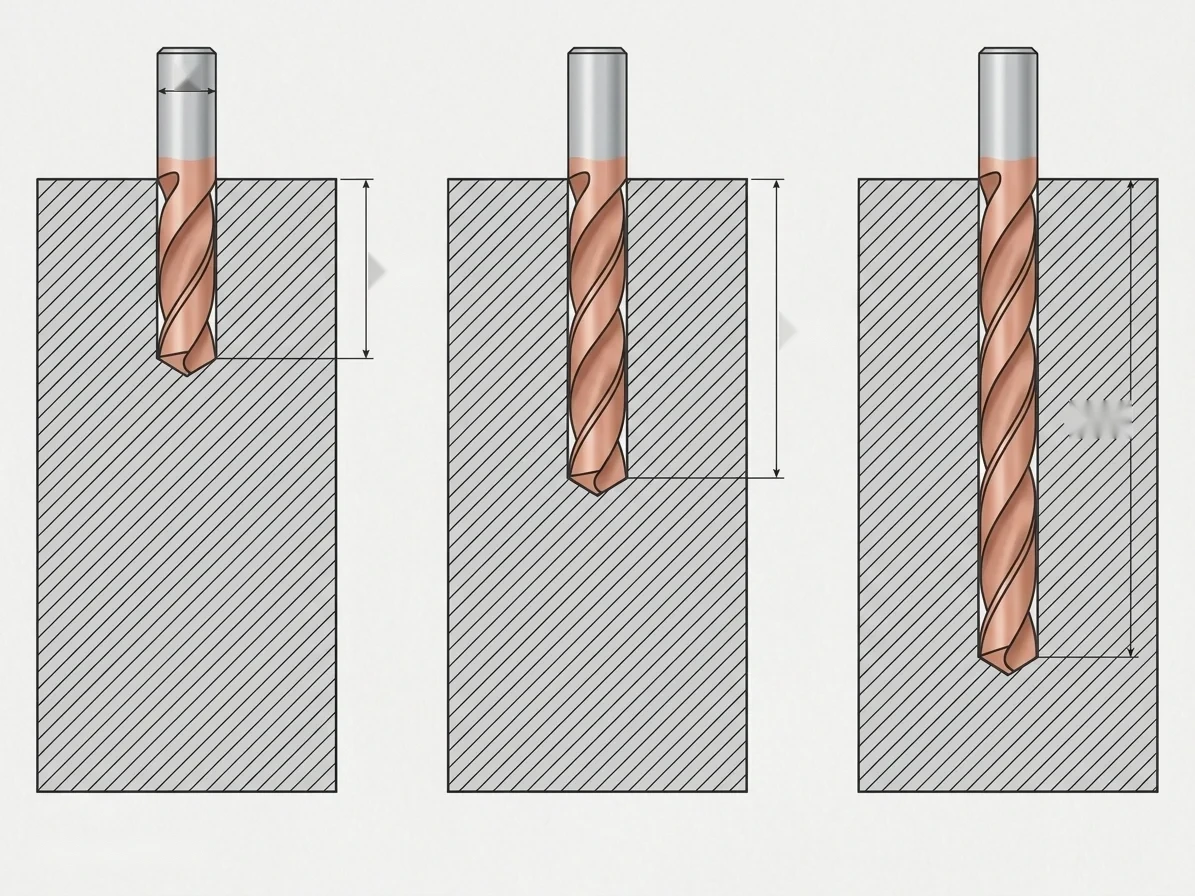
Respuesta rápida
En primer lugar, calcular la relación entre la profundidad total cubierta por la punta y el diámetro del taladro. Luego elige la serie más corta que cubre esta profundidad con la distancia necesaria. Un agujero cerca de 2,5 × D generalmente resulta en una serie 3 × D; un agujero 4,2 × D, un agujero 5 × D; un agujero 7.5 × D, un agujero 8 × D. Esta preselección aún no ha sido validada con las dimensiones exactas de la referencia, entrada, piso, refrigeración, virutas y máquina.
- 3 × D: prioridad en rigidez para agujeros cortos si las dimensiones de la herramienta son adecuadas.
- 5 × DCompromiso actual entre rango, rigidez y evacuación para profundidades medias.
- 8 × DRango superior, con más atención al liderazgo, giro falso, fluidez y viaje de virutas.
- Más de 8xD: No extender el método automáticamente; estudiar una serie de agujeros profundos y su procedimiento de entrada.
El método HC en cuatro pasos
La selección debe seguir el mismo orden que la decisión industrial. No comience con la referencia disponible en stock o con los parámetros de corte de un viejo programa.
| Paso | Cuestión que aún debe aclararse | Resultado previsto |
|---|---|---|
| 1. Calcular la profundidad requerida | ¿Hasta dónde tiene que ir la punta de la superficie de entrada? | Una profundidad L que incluye pico, posible salida y margen funcional |
| 2. Seleccionar 3 × D, 5 × D o 8 × D | ¿Cuál es la relación L/D y cuál es la serie más corta posible para cubrir el viaje? | Una familia de longitudes, sin una referencia validada |
| 3. Echa un vistazo a la herramienta práctica | ¿Son compatibles las calificaciones publicadas, Tail, Guru, Clutter y Machine? | Una referencia dimensional y programable |
| 4. Procedimiento de validación | Hacer entrada, salida, refrigeración, virutas y pruebas confirman la calidad deseada? | Una condición de prueba documentada seguida de una decisión de producción |
Cada parte de abajo responde a uno de estos cuatro pasos. Los temas de adquisición, costos y solución de problemas se remiten voluntariamente a sus guías específicas para mantener esta cadena de adopción de decisiones.
Paso 1 – Calcular la profundidad solicitada
Las clasificaciones 3xD, 5xD y 8xD clasifican los taladros en una relación de profundidad a diámetro. Hacen más fácil comparar la serie, pero no representan solo una evaluación de edición. Dos referencias anunciadas de 5 x D pueden tener diferentes longitudes de pico, canal de viruta, limpieza o longitudes de cola.
Formulario L/D
Para una primera proyección:
L/D ratio = profundidad total perforadaSi un agujero con un diámetro de 10 mm requiere que la punta caiga de la superficie de entrada a 42 mm, la relación es 42 ÷ 10 = 4.2. Una serie 3xD es insuficiente; una serie 5xD se convierte en el punto de partida lógico, siempre y cuando su longitud útil publicada cubre el viaje y liberación necesarios.
El cálculo debe mantener las mismas unidades. También es necesario definir el origen de L: superficie cruda o mecanizada, parte superior de una proyección, fondo de un chaflán o punto más alto de una superficie inclinada. Un error en este origen puede cancelar el margen proporcionado.
Serie comercial y longitud utilizable
La declaración 5xD nunca libera la lectura de las reseñas de las herramientas. Compruebe al menos:
- diámetro del corte;
- la longitud o profundidad máxima especificada;
- longitud del guju;
- longitud total;
- longitud y diámetro de la cola;
- longitud máxima;
- localización de las salidas de refrigeración;
- La liberación del cuerpo en el espacio y el montaje.
El lado HC en Brocas de metal duro integral hace posible colocar estas longitudes en la selección general del taladro sin duplicar las geometrías de cada familia aquí.
Caso especial: Calcule un agujero ciego
Para un agujero ciego, la profundidad cilíndrica requerida y el trazo total de la punta no son idénticos a un taladro de punto cónico. Si el plano sólo clasifica la parte en diámetro completo, la punta debe inclinarse más allá para producir esta longitud cilíndrica. La programación sólo la evaluación funcional puede dejar el fondo demasiado alto.
Distinguir tres profundidades
Antes de calcular L/D:
- Profundidad del cilindro de Utilidad, medido en la parte a diámetro nominal;
- altura geométrica de la punta, que depende del diámetro y del ángulo de pico;
- margen de referencianecesario para evitar una colisión o para obtener una pared residual.
Para una punta simétricamente angulada, una aproximación geométrica de la altura pico es:
Altura superior h (D / 2)Esta fórmula describe una geometría ideal; El afilado verdadero, el alma y la forma del fondo pueden cambiar el valor. Utilice la calificación publicada o modelo CAD de la referencia si está disponible.
Ejemplo sin imponer una referencia de herramienta
Un agujero de tornillo Ø8 mm tendrá una profundidad cilíndrica de 30 mm. Si la geometría real entre la circunferencia de los labios y la punta se suman alrededor de 1.1 mm, el trazo de la punta se aproxima a 31.1 mm o 3.89 x D. Una preselección basada sólo en 30 ÷ 8 = 3.75 ya subestima el viaje. La serie 5xD debe ser examinada y confirmada con las dimensiones exactas y el borde inferior.
Para un agujero de apertura, la punta y parte de los labios generalmente necesitan cruzar la superficie de salida. La distancia necesaria depende de la geometría de la herramienta y de la descarga permitida; no será reemplazada en todas las partes por un margen arbitrario idéntico.
Paso 2 — Seleccione 3×D, 5×D o 8×D
Esta tabla es una lógica preselección, no un catálogo de rendimiento. La referencia real puede establecer diferentes límites dependiendo del método de diámetro, material o refrigeración.
| Situación a analizar | Series to be examined first | ¿Por qué? | Verificación requerida |
|---|---|---|---|
| L/D inferior o igual a aproximadamente 3 | 3 × D | Longitud reducida y falsidad, mayor rigidez disponible | Profundidad total, longitud máxima y potencia |
| L/D superior a 3 y inferior o igual a aproximadamente 5 | 5 × D | Alcance suficiente sin la adopción innecesaria de una serie 8x D | Longitud útil, virutas y acceso líquido |
| L/D superior a 5 y inferior o igual a aproximadamente 8; | 8 × D | Permite alcanzar una mayor profundidad | Guidance, falsificación, verter, filtración y virutaping |
| L/D cerca del límite de la serie | Serie superior o referencia con la calificación requerida | Un borde dimensional puede ser necesario | No exceda la profundidad publicada; Check Release |
| L/D superiores a 8 | Rango de Perforaciones para agujeros profundos | El proceso puede requerir un controlador, entrada y ciclo dedicado | Procedimientos del fabricante, precisión y alimentación interna |
| inclinación facial, curva o interrumpida | Estudio de geometría y estrategia | La duración sola no garantiza el centro o el trenzado | Preparación frontal, piloto, reducción anticipada o herramienta especial |
El principio útil sigue siendo: Seleccione el bit de perforación más corto que alcanza la profundidad requerida en la configuración actual«Shortester» no significa sin margen; Esto significa que no hay longitud no funcional agregada como precaución.
¿Por qué un taladro más corto generalmente es más estable?
Con un diámetro comparable, material de herramientas y montaje, una mayor longitud libre reduce la rigidez lateral. El taladro se vuelve más sensible a la adulteración, la ingesta desfavorable, la zanja insuficiente o la variación del esfuerzo entre los labios. Sin embargo, esto no permite que cada serie sea asignada un nivel universal de precisión.
El voladizo real cuenta más que la etiqueta
Un simulacro denso 5xD con potencia excesiva puede comportarse menos favorablemente que una referencia correctamente montada. Medir la distancia entre la parte delantera del soporte de herramientas y la zona de corte realmente comprometida. También compruebe si la cola es lo suficientemente ajustada y que las salidas de refrigeración no están ocultas.
El descentramiento radial está controlado con la herramienta montada
Pin, portaherramientas, pinza, cola y contaminantes en las superficies de sujeción contribuyen a la falsificación total. Controlarlo sólo en el soporte de herramientas vacío no describe la condición que los labios encuentran. Medir cerca de la parte de corte si la geometría y la seguridad permiten, y luego comparar con el criterio de referencia y aplicación.
La pieza y la entrada pueden dominar el problema
Una superficie áspera, plano inclinado, piel de fundición, apilación o agujero de fragmentación producen una carga asimétrica. En estos casos, la transición de 5xD a 3xD no es una corrección completa. Se debe examinar la entrada, la orientación, la geometría de vanguardia y la secuencia de mecanizado.
¿Cómo cambia la refrigeración y las virutas con profundidad?
A medida que aumenta L/D, las virutas tienen que viajar una distancia más larga en los Gules. Por lo tanto, el calor y la fricción se gestionan no sólo añadiendo un ciclo de atomización. Debe verificarse si el fluido llega realmente a la región de corte y si el volumen disponible permite transportar las virutas a la salida.
Refrigeración externa: Compruebe el acceso real
Un jet visible en la entrada no prueba que llegue a la parte superior. El Seco declara por sus recomendaciones generales que la refrigeración externo debe ser lo más paralelo posible al taladro y combina su uso con una profundidad máxima recomendada de 3 × D para obtener un drenaje aceptable. Esta información forma parte de la fuente Seco; no se convertirá en un límite universal para todas las referencias o materiales HC.
Refrigeración interior: circuito completo, no sólo presión indicada
Una husillo compatible no garantiza el flujo máximo. Control:
- el paso del fluido en el soporte de herramientas;
- sellado de interfaz;
- el caudal disponible a la velocidad utilizada;
- la presión realmente mantenida durante el corte;
- filtración adaptada a los canales de perforación;
- La orientación del agujero, que afecta la liberación del líquido y las virutas;
- Concentración y estado del líquido según la sustancia.
Guía sobre el HC Perforaciones de refrigeración interior Detalles de esta verificación de la instalación. Esta página se limita a sus efectos sobre la elección de longitud.
¿Necesitamos planear un barro para un simulacro de 8xD?
No automáticamente. Algunas referencias de carburo están diseñadas para la perforación continua cuando el líquido, las virutas y el material cumplen su aplicación. Un ciclo de despliegue inesperado puede agregar cubiertas, promover un cruce de virutas, o extender el ciclo. Por el contrario, algunas aplicaciones requieren una estrategia específica. El procedimiento del fabricante y las pruebas instrumentadas tendrán precedencia sobre una norma genérica basada en 8 × D solamente.
¿El material cambia la elección entre 3 × D, 5 × D y 8 × D?
La relación L/D es un requisito geométrico; el material determina entonces cómo se va a cortar y evacuar la herramienta. La misma profundidad relativa no produce los mismos virutas en acero, acero inoxidable austenitico, hierro fundido o aluminio. Por lo tanto, la familia de perforación, geometría y parámetros deben elegirse con el tono y su condición, no sólo con la longitud.
Hierro y acero
La dureza, la presencia de la piel, las inclusiones y la estructura de hierro fundido alteran la fuerza y la fragmentación de las virutas. Los parámetros proceden del formulario de referencia seleccionado. Un rango publicado para una herramienta modular o grado de carburo no puede ser copiado como datos universales para un simulacro de monobloque HC.
Acero inoxidable
La tendencia hacia el endurecimiento y las virutas continuos hace que la estabilidad del alimento y la evacuación sea particularmente importante. Paradas más largas o fricción puede empeorar el corte. Si Inox es el tema principal, la página HC sobre el taladro de acero inoxidable trata de la elección de geometría y refrigeración; No es necesario repetir aquí una selección completa de materiales.
Aleaciones de aluminio y no ferrosas
Adhesión, longitud de viruta, contenido de silicio y calidad inicial se pueden alinear con una geometría diferente. Una serie corta sigue siendo favorable para la rigidez, pero no compensa la calabaza inapropiada o preparación inapropiada. Para materiales abrasivos o compuestos, el material de borde y el recubrimiento pueden ser más críticos que la simple familia 3xD/5xD/8xD.
¿Los parámetros de corte son idénticos para todas las longitudes?
No. Un valor de velocidad o anticipación no será copiado de un taladro 3×D a un 8×D sin verificación de la documentación de distancia. La longitud, la entrada, el líquido y la trayectoria de las virutas pueden hacer que el fabricante publique diferentes condiciones.
El catálogo Kyocera DRA ofrece un ejemplo explícito: para esta gama y las configuraciones descritas, las recomendaciones reducen el progreso relativo cuando la profundidad aumenta de 1,5D/3D a 5D, 8D y 12D, y también reducen la velocidad de corte para ciertas longitudes. Estos porcentajes son datos de Kyocera para el rango especificado. No hay parámetros HC y ninguna regla para todos los ejercicios de carburo.
Para preparar una prueba:
- datos de referencia precisos y calidad de material;
- confirmar que la máquina ha alcanzado la velocidad, alimentación y velocidad de flujo requerida;
- la emisión y falsificación de instrumentos de documentos;
- Observe virutas, calidad de carga, ruido y agujero;
- cambiar sólo una variable a la vez;
- Compare varios agujeros sucesivos, no un solo resultado favorable.
Paso 3 – Revisar las dimensiones de referencia y la máquina
Un taladro 8xD disponible en el catálogo no se utiliza automáticamente en cada centro de mecanizado. Antes de comprar, convertir los datos de referencia cortados en requisitos de máquina: velocidad, alimentación lineal, suministro de fluidos, mermelada y precisión de sujeción. Este cheque evita la selección de una herramienta cuya máquina no puede reproducir las condiciones.
Compruebe la velocidad y los progresos previstos
De la velocidad de corte Vc publicada para referencia y diámetro D:
Velocidad n (r/min) = (1 000 × Vc en m/min) ⋅ (π × D en mm) Alimento lineal Vf (mm/min) = n × alimento por revolución fnEstas fórmulas no generan valores Vc y fn: convierten los datos del fabricante en instrucciones de la máquina. Si la velocidad calculada supera la husillo disponible, no debe mantener la alimentación lineal inicial sin recalculación. Si el avance mínimo estable del control o eje es incompatible con el diámetro pequeño, el método debe ser revisado.
Controla la carrera, la nariz del pin y las colisiones
La longitud total de un 8xD puede causar una colisión mientras que la profundidad de corte parece compatible. Integración en la simulación:
- diametro de la nariz y el soporte de herramientas;
- las moras circundantes, bridas, pilares y paredes;
- – Enfoque previo al contacto;
- la salida necesaria para un agujero de apertura;
- la reducción de las fichas;
- cambio de herramienta y posición de rodamiento;
- la longitud del instrumento de medición realmente registrado en CN.
Una asamblea que requiere un rendimiento excesivo puede justificar otro soporte de herramientas o un cambio de secuencia en lugar de un simulacro aún más largo.
Evaluación del circuito de fluido de corte de carga
La presión estática mostrada no es la misma que el flujo disponible a través de los canales de un pequeño taladro giratorio. Pregunte cómo se comporta la máquina cuando otras funciones consumen el circuito y cuando se carga el filtro. Para comparar dos soluciones, presión, caudal, tamaño de filtro, tipo de temperatura compuesta y líquida en condiciones reproducibles.
Compruebe la repetición del soporte de la herramienta
El falsificador debe permanecer bajo control no sólo en el caso de un ajuste favorable después de varias instalaciones. Limpiar las superficies, seguir el método de sujeción y comprobar toda la herramienta. Si la longitud del medidor varía durante el enrollamiento, la posición inferior y la distancia de seguridad también pueden variar.
Paso 4 – Validación de entrada, salida, refrigeración y pruebas
La relación L/D implica implícitamente un simple viaje sobre una superficie adaptada. Una entrada inclinada, una salida oblicua o un agujero transversal transforma temporalmente el corte continuo en un compromiso asimétrico. En estos casos, una serie más corta mejora la rigidez, pero la geometría y la estrategia siguen siendo cruciales.
Superficie plana y vertical
Este es el punto de partida más favorable. Sin embargo, compruebe la piel del crudo, la flatness local y la ausencia de rubor o encaje dejado por una operación anterior. Un taladro egocéntrico no cancela una variación significativa de la superficie de entrada.
Superficie convexa
Un labio entra ante el otro y crea un esfuerzo lateral. Seco recomienda en su guía de aplicación fabricar una superficie plana si es posible; su solución alternativa reduce la alimentación de entrada y depende de la geometría utilizada. Estos valores son específicos de esta recomendación y no deben transferirse automáticamente a una referencia HC. Para la selección, pregunte si se permite el taladro en una superficie inclinada y en qué ángulo.
Salida inclinada o pared delgada
En la salida, el corte también se vuelve asimétrico y el bajo puede aumentar. El riesgo no es sólo la fractura: posición, diámetro y estado de salida no puede ser compatible. Se documentará el espesor residual, el ángulo de salida y la función facial. Algunos fabricantes pueden recomendar la geometría local pre-reducción o lista múltiple, pero deben permanecer vinculados a la referencia.
Punto de corte transversal o intersección
Cuando el taladro golpea un agujero existente, sus labios pierden y luego recuperan material. La posición de la intersección a lo largo de un taladro 8xD puede reforzar la curva relativa a una intersección cerca de la entrada. Especifique el diámetro del agujero transversal, su eje, posición y orden de operaciones. Puede ser preferible cambiar el orden en lugar de corregir los parámetros.
Apilación de piezas o materiales
Una brecha entre las capas interrumpe la guía y sostiene las virutas. Seco recuerda que las pilas deben ser atraídas sin jugar para evitar estos efectos. Si las capas están hechas de diferentes materiales, sólo una geometría y un conjunto de parámetros deben ser validados a lo largo de la intersección. La relación L/D total sigue siendo necesaria pero no describe esta transición.
¿Qué nivel de calidad del agujero realmente necesita ser alcanzado?
La elección de longitud sin definir la calidad deseada conduce a una comparación de las herramientas según el criterio equivocado. El agujero puede ser la operación final, preparando un grifo, dejando un exceso de grosor para el agujero o simplemente creando un pasaje. El diámetro por sí solo no describe la función del agujero.
Diámetro y dispersión
Aumente la tolerancia y luego seleccione un procedimiento de medición que pueda detectar la desviación prevista. Medir múltiples profundidades en un agujero largo: Un valor de entrada correcto puede enmascarar menos conicidad o deriva. No especifique una clase de tolerancia alcanzable sin vincular el resultado con un método de referencia, sustancia, montaje y control.
Ubicación, corrección y coaxialidad
Un taladro más largo puede seguir una trayectoria afectada por las fluctuaciones de entrada, rigidez y material. Si la posición o corrección es funcional, se proporcionará el control adecuado. Un taladro mejora principalmente la calibración; no se debe suponer que corrige un error de posición grande dejado por la perforación.
Acondicionamiento de superficie y entierros
El estado superficial depende en particular de la estabilidad, la evacuación y el estado de los bordes. Para un agujero de salida, el rubor inicial puede convertirse en el criterio principal para el tiempo de recuperación. Compare todo el proceso, incluyendo el desembolso y el control, y no el único tiempo de penetración de perforación.
Agujero de preparación para cinta o perforación
El diámetro de perforación debe ser compatible con la siguiente operación sobre toda la profundidad. Para el encolamiento, una deriva de diámetro cambia la sección de material para formar o cortar. En un agujero, la dispersión del agujero anterior cambia el espesor encontrado. Por lo tanto, la selección 3xD/5xD/8xD debe incluir la capacidad necesaria para la próxima operación sin duplicar las reglas del grifo o bien.
Ejemplos de preselección con cálculo L/D
Estos ejemplos ilustran el argumento, no la validación de referencia. Las dimensiones exactas, punta y condiciones del fabricante siguen siendo una prioridad.
| Base de referencia | Cálculo original | Pre-selection | Problemas que pueden cambiar la decisión |
|---|---|---|---|
| Ø12 mm, golpe total 28 mm, agujero que conduce a la superficie plana | 28 = 2,33 x D | 3 × D | ¿Qué salida de labios y errores son elegibles? |
| Ø10 mm, golpe total 42 mm, agujero ciego | 42 = 4,2 x D | 5 × D | ¿La carrera incluye la parte superior y la parte inferior? |
| Ø6 mm, trazo total 45 mm, acero inoxidable | 45 ÷ 6 = 7,5 × D | 8 × D | Posición en la parte superior, fichas, costura y condiciones de entrada |
| Ø8 mm, profundidad cilíndrica 24 mm, punta no incluida | 24 ÷ 8 = 3 x D antes de la corrección | Test 5 × D | Después de añadir la punta y el borde, 3xD puede ser insuficiente |
| Ø14 mm, carrera 65 mm, salida oblicua | 65 14 = 4,64 × D | 5 × D | ¿Está permitido el taladro en esta pendiente? ¿Deberíamos adaptar el progreso? |
| Ø5 mm, trazo 65 mm | 65 5 = 13 × D | 8 × D | Estudie un proceso de agujero profundo, piloto y procedimiento dedicado |
| Ø9 mm, trazo 43 mm, punto de intersección 38 mm | 43 9 = 4,78 × D | 5xD está confirmado | Posición del pozo, pérdida de orientación y orden de operaciones |
| Ø16 mm, 40 mm de trazo, gran montaje base | 40 ÷ 16 = 2,5 x D | 3 × D profunda | ¿La longitud total y el soporte de herramientas liberan al soporte? |
The purpose of these cases is to separate two questions: ¿Cuánto dura el suelo? entonces ¿Qué configuración sigue siendo estable y controlable? La primera da una familia; la segunda es válida o rechaza la referencia.
Organizar la prueba en la máquina
Una selección correcta en papel sólo se convierte en una solución industrial después de una prueba mensurable. Antes de probar, definir lo que constituye un agujero compatible, la frecuencia de control y la regla de parada. HC distingue los hechos generales citados en las fuentes de los resultados de un archivo cliente; sin datos de prueba verificables, no se anuncia vida útil ni rentabilidad aquí.
1. Documentar la condición inicial
Grabar referencia completa, diámetro, serie, salida de herramientas, soporte de herramientas, ronda incorrecta, velocidad, alimentación, ciclo, líquido, presión y filtración. Fotografía la entrada y toma una muestra de virutas si esto ayuda al Diagnóstico.
2. Compruebe varias características del agujero
Dependiendo del plano, diámetro de medida, circularidad, rectitud, posición, acabado superficial y rubor de entrada o salida. Un diámetro flexible no es suficiente si la posición o corrección es la característica funcional.
3. Mira una secuencia, no un agujero aislado
Medir múltiples agujeros sucesivos para detectar dispersión y deriva. Aumente el carga del husillo cuando la máquina lo proporciona, pero no lo utilice como sustituto de las medidas geométricas.
4. Editar sólo una variable
Si las virutas se vuelven largos o la carga aumenta, no cambie la velocidad, el movimiento hacia adelante, la presión y el ciclo al mismo tiempo. Una corrección aislada vincula el cambio al resultado. El HC Guide to Organizing a Tool Test propone un método de criterios, documentos de testigos y regla de cesación.
Compra y estandarización: Centrarse en la profundidad útil
Utilizar un solo simulacro de 8xD para varios agujeros más cortos puede reducir el número de referencias en stock, pero sólo debe hacerse después de los cuatro pasos técnicos. Compare una referencia común y longitudes dedicadas para las mismas partes: montaje, parámetros permitidos, vida útil observada, tasa de cumplimiento y disponibilidad. Una simplificación de la oferta sólo tiene sentido si la estabilidad de agujeros cortos no se deteriora.
Para consultar a un proveedor, no solo envíe «Ø10, 5xD». Especifique el plano, la profundidad real cubierta, el tipo de entrada y fondo, el material, la máquina, el soporte de herramientas, la refrigeración, el volumen y el control requerido. La Guía Información sobre la oferta de una herramienta de mecanizado Group the full list; No se repite aquí.
Si el examen falla: volver a la fase pertinente
Un descanso, calentamiento o relleno no significa automáticamente que la serie 3xD, 5xD o 8xD sea elegida incorrectamente. Volver a la cadena de decisión: profundidad y pico correctamente calculados, puntuaciones de referencia verificadas, controladas incorrectamente y incorrectamente redondeadas, entrada permitida, fluido en el corte. No corrija múltiples variables al mismo tiempo y no agregue una punción sin revisar las virutas.
La Guía Diagnóstico de un bosque que rompe, calienta o evacua mal trata causas, trazas y controles en el orden correcto. Esta página solo mantiene el enlace entre estos síntomas y la selección de longitud.
Costo: Compartir sólo soluciones validadas técnicamente
El precio de compra no debe separar un 3×D, 5×D y 8×D antes de la validación técnica. Si dos series producen el agujero requerido, compare en el mismo lote con el costo por parte compatible: consumo de herramientas, tiempo de máquina evaluado, control, retoque y chatarra, no dos veces el costo. Utilice el protocolo de prueba vinculado anteriormente para definir criterios y patrones de prueba; Los detalles del cálculo económico permanecen fuera del tema principal de esta página.
¿Cuándo deberíamos dejar la serie 3×D, 5×D y 8×D?
Si la profundidad supera la capacidad dimensional o procesal de esta serie, debe estudiarse un proceso de agujero profundo. Esta transición no se trata sólo de comprar un simulacro más largo. Puede requerir un piloto, consumo de energía controlada, refrigeración interna continua, un procedimiento de salida y pruebas de corrección mejoradas.
Una herramienta personalizada puede ser relevante al combinar múltiples diámetros, bisel o profundidades, cuando el acceso requiere una longitud no estándar, o cuando el costo por parte garantiza una geometría específica. El requisito será determinado por el nivel y la prueba y no sólo por la designación 8 × D.
Preguntas frecuentes
¿Puede un taladro de 5 x D un agujero de 3 x D?
Puede alcanzar esta profundidad si sus otras dimensiones son compatibles, pero eso no significa que sea la elección primaria. Una referencia 3xD generalmente ofrece una longitud libre más pequeña. Compare rigidez, acceso, stock y debe estandarizarse antes de tener un 5×D para todos los agujeros cortos.
¿La profundidad de 5xD incluye la punta del taladro?
El nombre comercial no reemplaza la tabla de dimensiones. En el caso de un agujero ciego, la profundidad cilíndrica útil debe distinguirse del golpe total de la punta. Revise la longitud usable publicada, geometría real y borde inferior antes de programar la profundidad.
¿Un taladro 8xD todavía necesita un agujero piloto?
No, no para todas las referencias. Algunas áreas de 8xD están diseñadas para alcanzar directamente una superficie adecuada; Otras estrategias o configuraciones requieren un piloto. Siga el procedimiento de la referencia seleccionada y compruebe la superficie de entrada, centrado y refrigeración.
¿Deberíamos utilizar siempre la refrigeración interno al 5 × D o 8 × D?
La necesidad depende de referencia, material, diámetro, orientación y evacuación. El refrigeración interno se vuelve especialmente útil si el líquido externo no llega a la punta o no transporta las virutas. Sin embargo, confirma el flujo, presión, filtración y sellado de todo el circuito.
¿Podemos utilizar la misma velocidad y progreso en 3 × D y 8 × D?
No lo aceptes. Algunos fabricantes liberan reducciones en términos de longitud o estrategia. Utilice las condiciones de referencia exactas y valide la carga, las virutas, la calidad del agujero y el desgaste en la máquina.
¿Qué información es más importante para pedir una oferta?
El plan o definición completa del agujero sigue siendo el punto de partida: diámetro, profundidad cilíndrica y general, suelo, tolerancia, posición, material, máquina, soporte de herramientas, refrigeración, volumen y criterios de control. Sin estos datos, la única indicación «antes 5xD» no permite una selección confiable.
Prepare la aplicación HC
Para seleccionar una familia forestal sin reproducir un catálogo genérico, HC debe conectar el agujero a la máquina y el costo esperado. Preparación:
- plan y función del agujero;
- diámetro y profundidad general cubierta;
- tipo de suelo y espesor residual del material;
- Material, calidad, dureza o condición;
- Número de agujeros por pieza y volumen anual;
- la máquina, el soporte de herramientas, la salida y la ronda falsa medida;
- tipo de refrigeración, presión, flujo y filtración disponibles;
- defectos actuales, fichas observadas y vida útil medida;
- los criterios de conformidad y el método de control.
Technical sources consulted
- Seco Werkzeugs, *FAQs – expertos responden a sus preguntas de mecanizado de agujeros*, incluyendo la dirección dla refrigeración externo y la recomendación específica 3 × D: https://www.secotools.com/article/drilling_application?language=fr
- Sandvik Coromant, *¿Cómo perforar con éxito diferentes materiales?*, criterios de calidad del agujero, máquina, parámetros y rodillo de refrigeración: https://videos.sandvik.coromant.com/webinaire-comment-reussir-le-2
- Kyocera, catálogo DRA *High performance modular tala MagicDrill*, páginas 20-22, recomendaciones basadas en profundidad para esta área: https://toolsp.kyocera.com/dradrill/fr/img/catalog.pdf
- Kennametal, *Unlocked Carbide Forests*, familias de productos y rangos de profundidad liberados: https://www.kennametal.com/fr/fr/products/metalworking-tools/holemaking/solid-carbide-drills.html